Componenti del circuito fluido
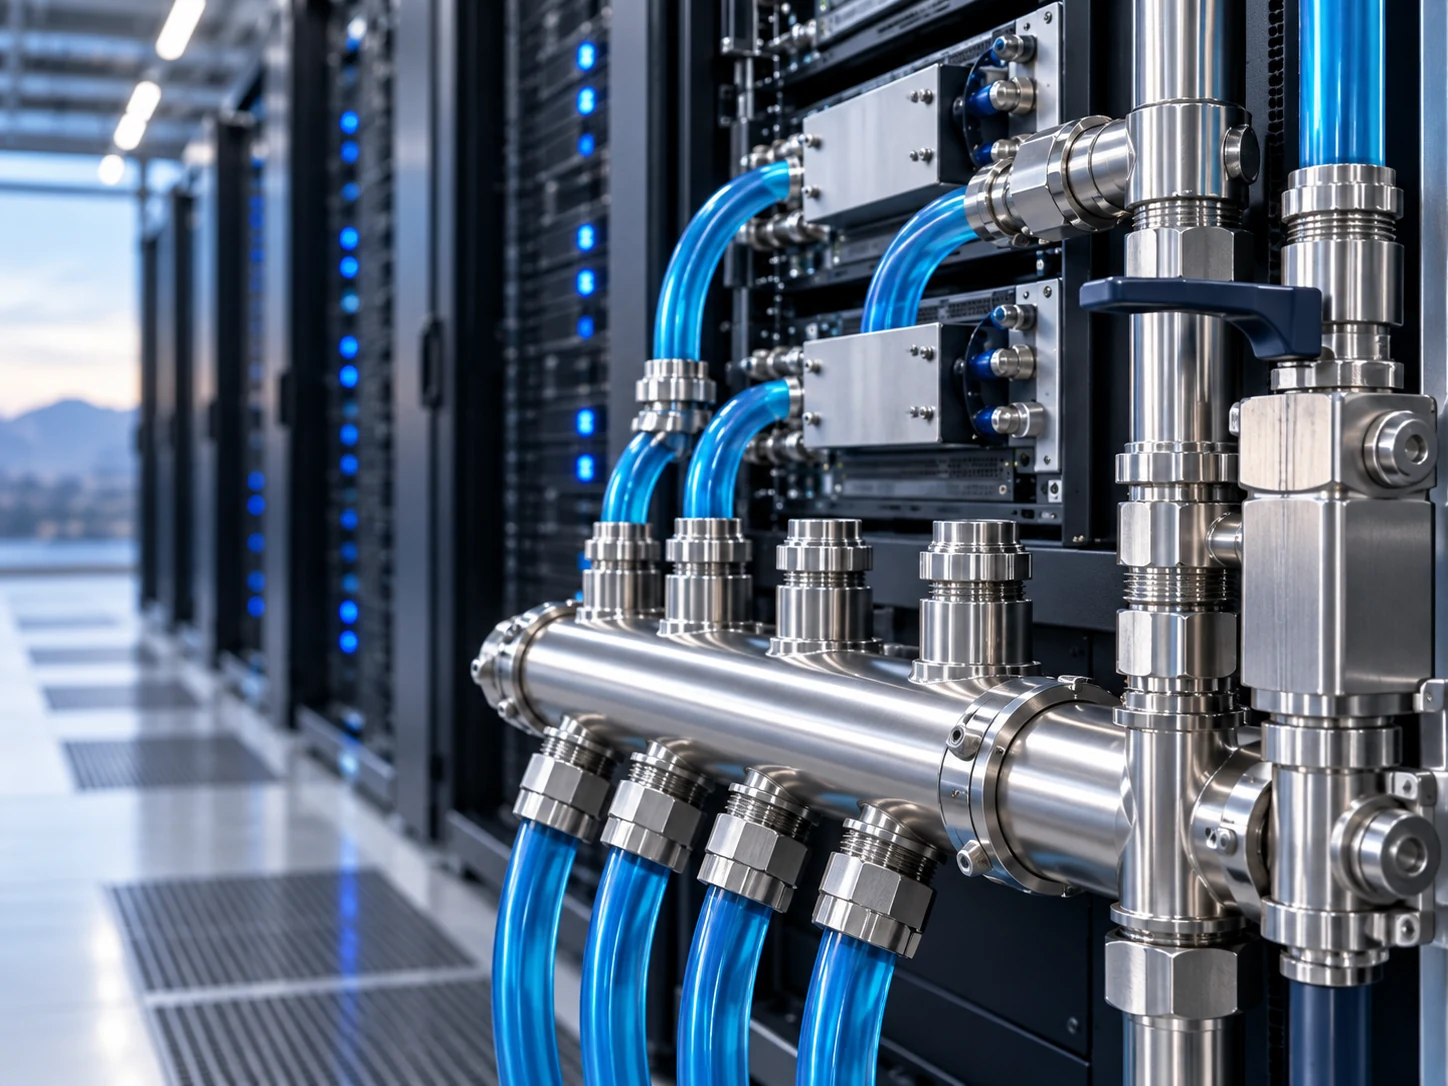
I sistemi di raffreddamento a liquido utilizzano numerosi componenti metallici lato fluido attorno a coolant distribution unit (CDU), pompe, valvole, filtri, collettori, adattatori, raccordi, giunti e corpi in pressione. Il nostro ruolo non è fornire il sistema di raffreddamento completo. Produciamo i componenti metallici per cui fusione near-net, lavorazione CNC di precisione, finitura e verifica possono ridurre la complessità del componente finito per OEM o fornitore del sottosistema.
Famiglie di componenti
- Circuito fluido CDU: corpi valvola, corpi filtro, carter pompa, coperchi, adattatori e altri componenti di flusso contenenti pressione.
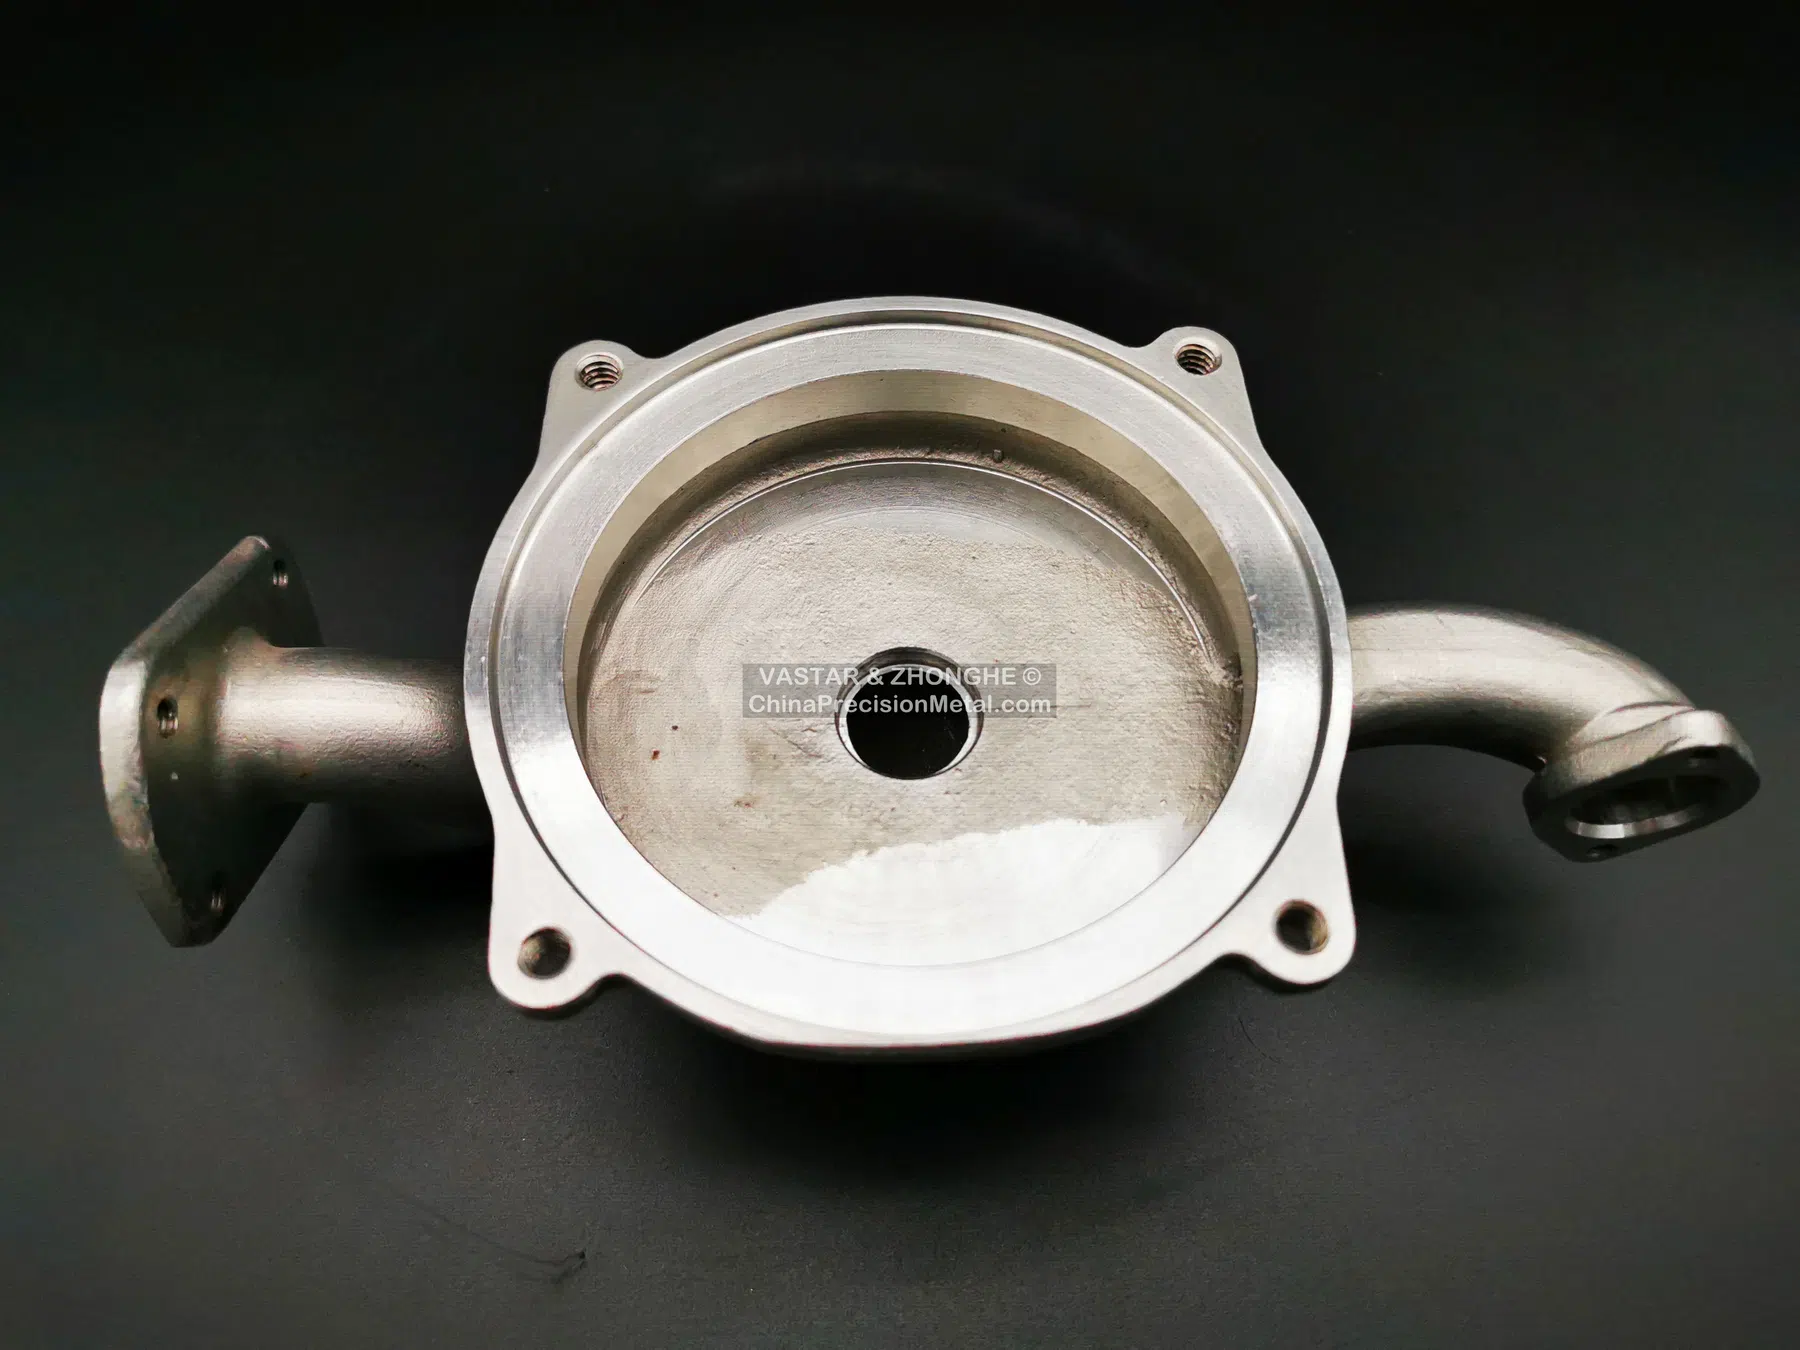
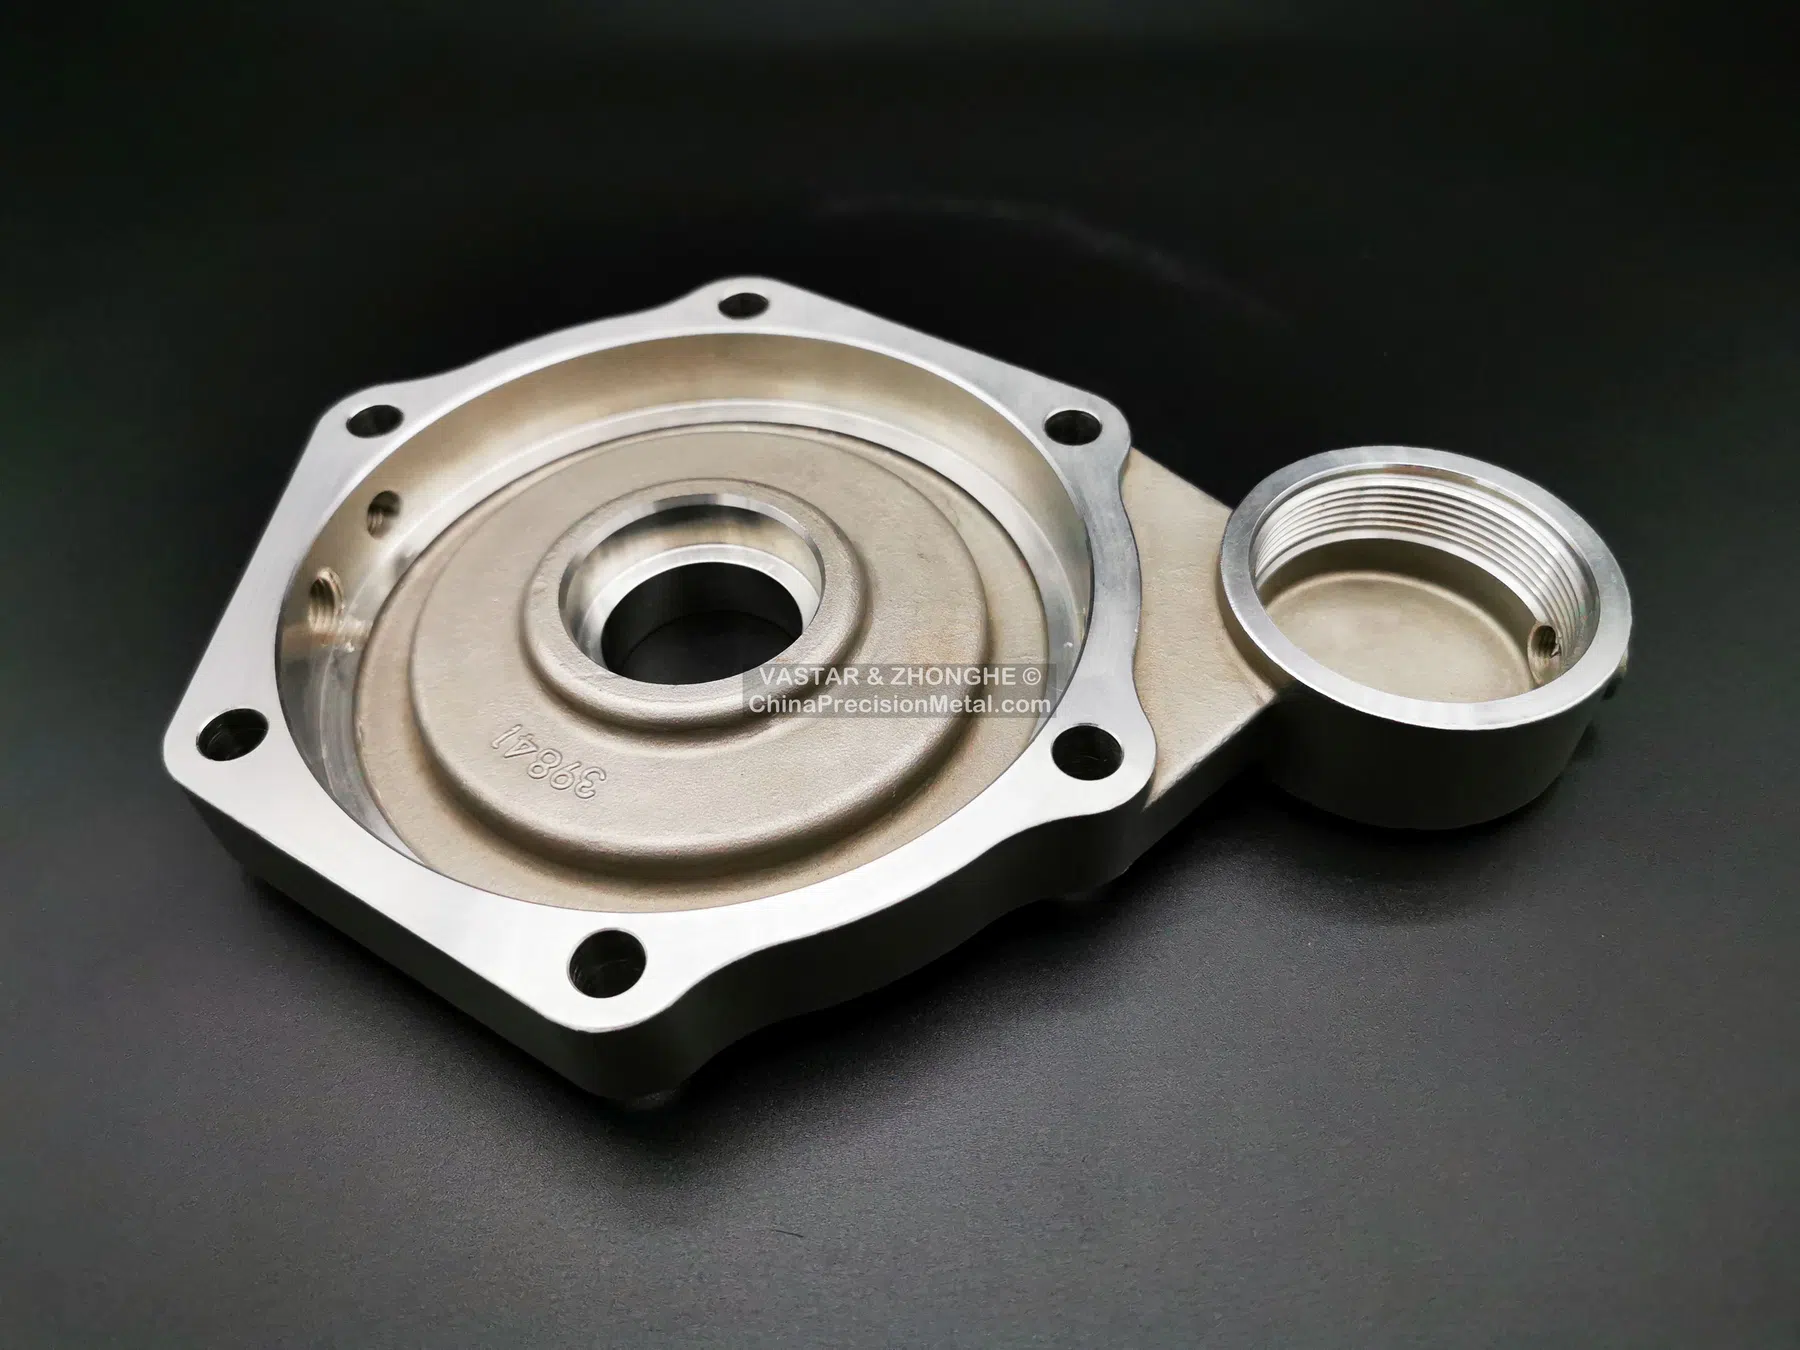
- Pompe: carter, corpi, giranti, diffusori, coperchi e interfacce lavorate.
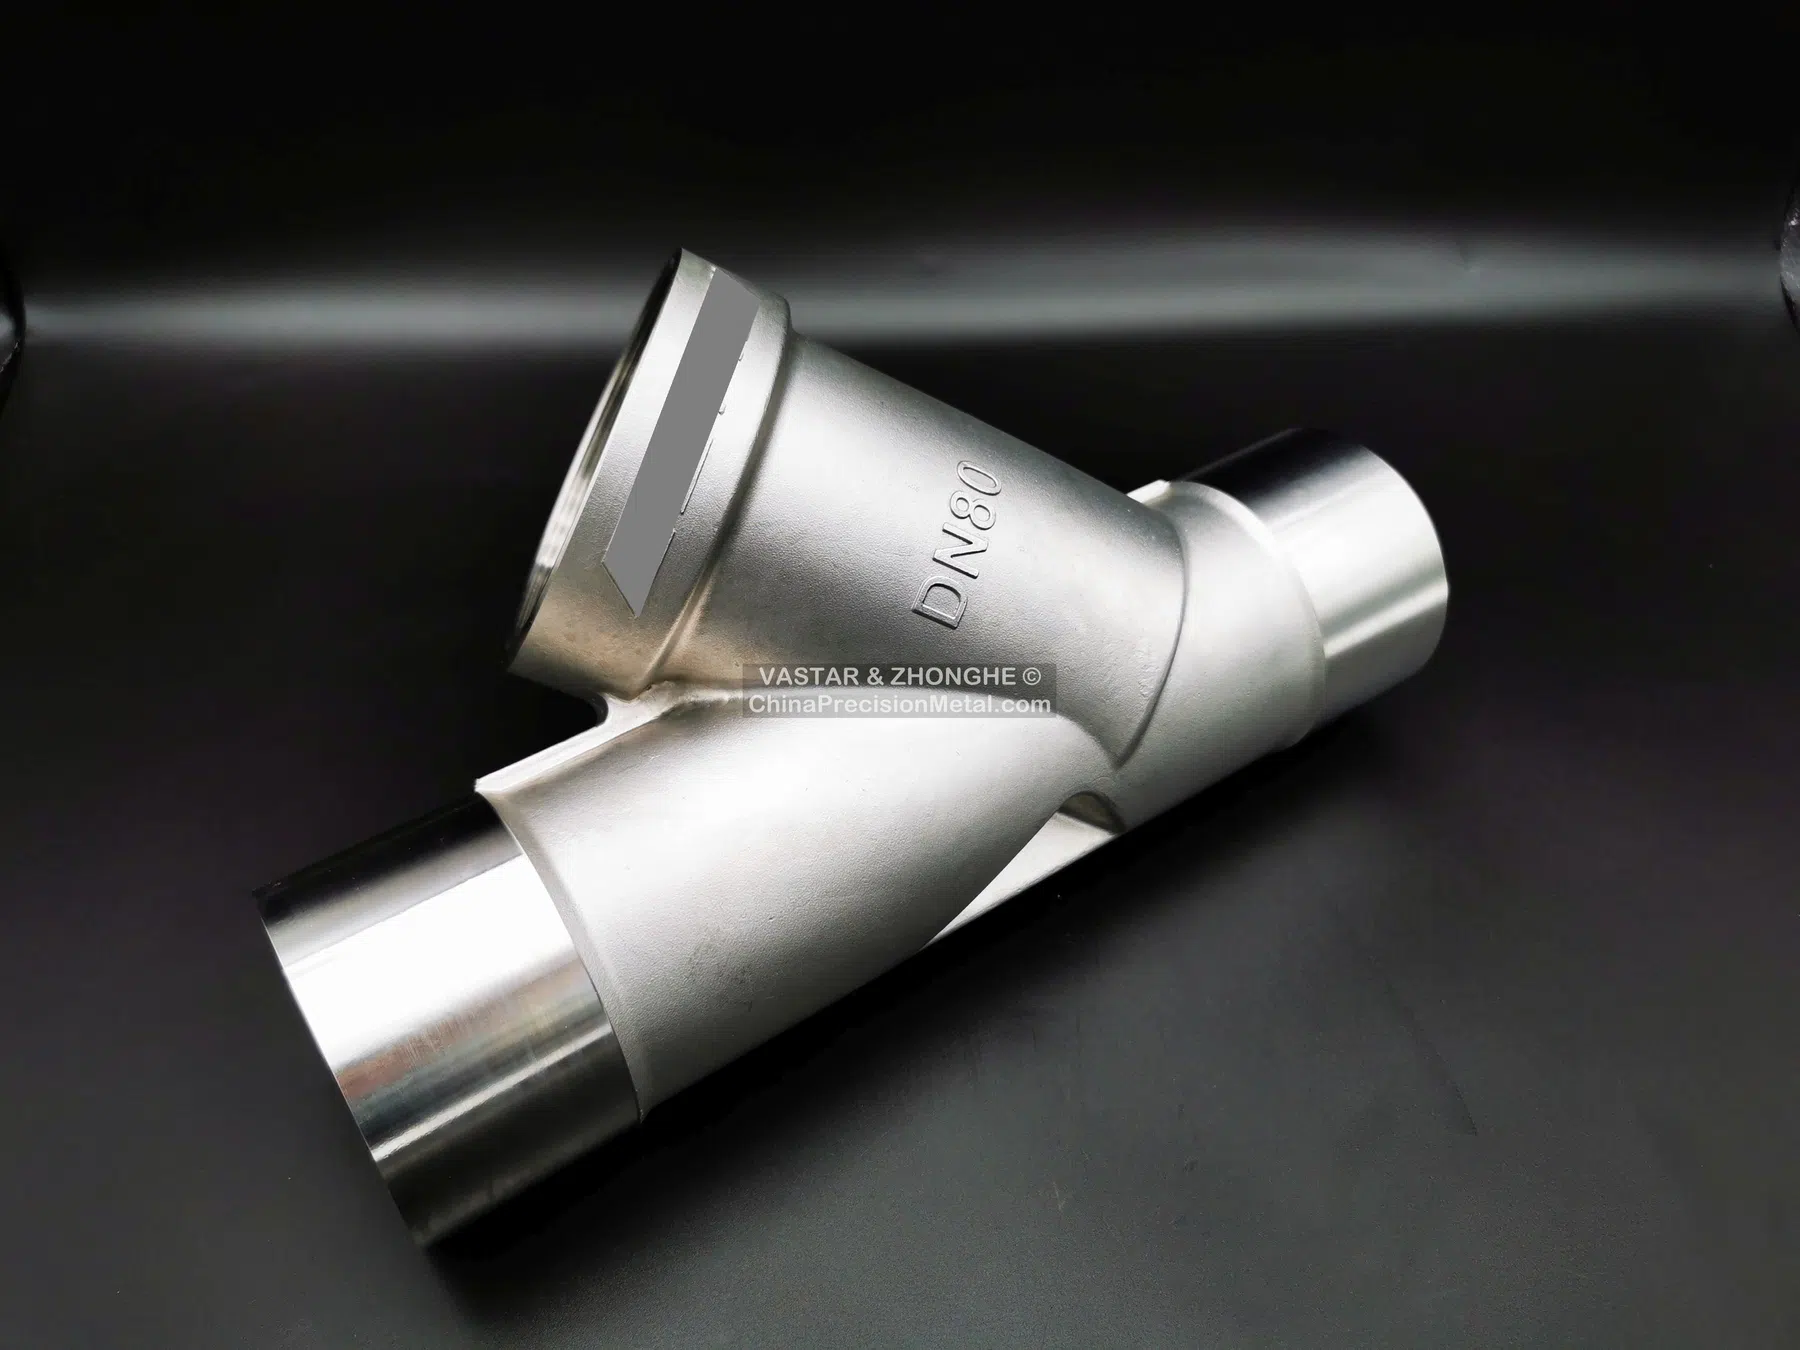
- Valvole e filtri: corpi, cappelli, sfere, steli, connessioni terminali e corpi di filtri a Y.
- Collettori e blocchi di distribuzione: corpi multiporta e hardware di distribuzione quando geometria o volume ripetitivo giustificano fusione + lavorazione.
- Adattatori, raccordi, giunti e connettori: corpi complessi in inox o duplex con filetti lavorati, superfici di tenuta e interfacce di connessione.
Per prototipi semplici o blocchi a basso volume, la lavorazione dal pieno può restare la via migliore. Valutiamo prima il disegno finito invece di forzare ogni parte nella microfusione.
Esempi rappresentativi di produzione
La galleria usa componenti reali del nostro portafoglio produttivo per mostrare geometrie di pompe, valvole e confini di pressione pertinenti all’hardware lato fluido. Questi pezzi non vengono presentati come componenti riservati di clienti AI data center. Sono riferimenti di produzione per forme fuse e lavorate, alesaggi, porte, superfici di tenuta e confini di pressione che possiamo valutare dal disegno del cliente.
| Famiglia di componenti | Informazioni da definire | Pagina produttiva collegata |
|---|---|---|
| Carter / coperchi pompa | fluido, lega, confine di pressione, interfacce girante/cuscinetto, criterio di perdita | Componenti pompa |
| Corpi valvola / filtro | classe di pressione, porte, geometria sede/tenuta, connessioni terminali, NDT e prove | Corpi valvola |
| Collettori / adattatori / corpi in pressione | layout porte, transizioni parete, filetti, sedi O-ring, pulizia e tracciabilità | Componenti a tenuta di pressione |
Questa vista per famiglia trasforma l’etichetta generica “AI liquid cooling” nei requisiti concreti di produzione e verifica che determinano l’idoneità del processo.
Quando fusione + CNC è adatta
I candidati più adatti combinano spesso più esigenze: materiale resistente alla corrosione, geometria di flusso complessa, integrità in pressione, molteplici bossaggi o porte e interfacce di tenuta lavorate critiche. La microfusione può portare il grezzo vicino alla forma netta; il CNC realizza poi alesaggi, filetti, sedi O-ring, facce guarnizione, sedi, porte sensore e riferimenti di assemblaggio.
È particolarmente rilevante quando il progetto richiede un componente completamente lavorato invece di gestire separatamente fonderia e officina CNC.
Priorità tecniche lato fluido
Una richiesta per collettori CDU o corpi pompa non riguarda solo le quote: compatibilità col refrigerante, materiale a contatto col fluido, tenute, pulizia e limiti di perdita guidano il processo. La guida alla produzione di componenti per raffreddamento a liquido confronta fusione e lavorazione da pieno, lasciando l'accettazione al progetto.
Pressione e perdite
Definire pressione di progetto, pressione di prova, mezzo di prova, tempo di mantenimento e perdita ammessa. La tenuta dipende da qualità del getto, posizione delle lavorazioni, geometria delle guarnizioni e piano finale di verifica — non da una sola prova finale.
Compatibilità tra materiale e refrigerante
Specificare refrigerante o ambiente di servizio e norma materiale applicabile. In base al progetto si possono valutare CF8M/316, CF3M/316L, duplex 2205 o altre famiglie di leghe. La scelta corretta appartiene alla specifica prodotto, non all’etichetta AI.
Pulizia e superfici finite
Sbavatura, lavaggio, pulizia, asciugatura e imballaggio possono essere importanti quando particelle potrebbero entrare in pompe, valvole, cold plate o piccoli passaggi. Indicare nella RFQ eventuali requisiti di passivazione, elettrolucidatura, rugosità o pulizia.
Controllo revisioni e fornitura HMLV
I programmi di raffreddamento a liquido possono attraversare prototipo, pilot e ramp-up con molti codici parte e revisioni. Supportiamo produzione alta varietà, bassi volumi (HMLV) dove piccoli lotti ripetuti, revisioni controllate e differenti percorsi di fusione / lavorazione / finitura devono coesistere.
Seconda fonte e produzione ripetitiva
Per progetti consolidati possiamo valutare un disegno esistente come seconda fonte / fonte alternativa, includendo materiale attuale, domanda annua, piano di controllo e struttura costo obiettivo. Per programmi ripetitivi si possono valutare ordini quadro, rilasci programmati e VMI, scorta di sicurezza, Kanban e JIT quando inventario locale o reintegro su previsione riducono il rischio di fornitura.
Dati RFQ
- Disegno 2D controllato e modello 3D
- Grado materiale e norma applicabile
- Refrigerante / ambiente di servizio
- Pressione di progetto e di prova più criterio di perdita
- Quantità pilot, domanda annua e dimensione prevista dei rilasci
- Superfici di tenuta, filetti, alesaggi e riferimenti critici
- Requisiti di pulizia, passivazione / elettrolucidatura e imballaggio
- Requisiti NDT, dimensionali, materiale e tracciabilità
- Benchmark del fornitore attuale o obiettivo seconda fonte, se applicabile
Se il componente è ancora in fase prototipo, indicare il percorso atteso dalla quantità pilot alla domanda ripetitiva per confrontare lavorazione da billetta con fusione + CNC.
Percorso acquisti per applicazione
Famiglie di componenti correlate
La famiglia di componenti è un riferimento produttivo, non prova di fornitura a un OEM specifico.