
Lo spessore di parete è una decisione di sistema
La microfusione può produrre sezioni relativamente sottili e complesse, ma un unico numero di “spessore minimo” non è significativo senza conoscere lega, dimensioni del pezzo, lunghezza di flusso, geometria locale e concetto di colata. Una nervatura corta e sottile vicina all’attacco è un problema di riempimento diverso da una parete lunga e sottile posta oltre varie sezioni pesanti.
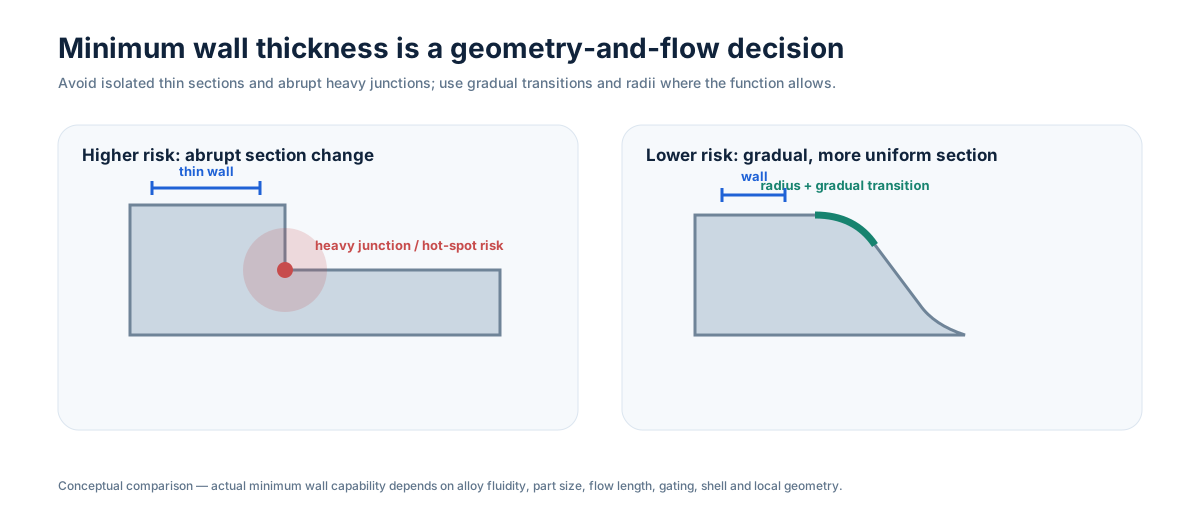
Osservare le transizioni, non solo il punto più sottile
Cambiamenti bruschi da un bossolo massiccio a una parete sottile possono creare comportamenti contrastanti di riempimento e solidificazione. Dove la funzione lo consente, usare raggi e transizioni graduali per rendere meno bruschi flusso e raffreddamento. Giunzioni pesanti isolate possono anche aumentare il rischio locale di ritiro, anche quando la parete vicina non è particolarmente sottile.
Pareti lunghe non sostenute possono deformarsi durante movimentazione della cera, costruzione del guscio, trattamento termico o taglio. Nervature, curvature o geometrie locali possono aumentare la rigidezza, ma devono comunque consentire estrazione della cera, copertura del guscio e pulizia.
Valutare le sezioni sottili insieme alla lega e al processo
Fluidità e comportamento in colata variano in base alla lega. Attrezzatura, posizione degli attacchi, preriscaldo del guscio, temperatura di colata e collegamento tra sezioni influenzano la robustezza produttiva di una caratteristica sottile. Per questo le dichiarazioni sugli spessori minimi vanno confermate sulla geometria reale, non copiate da una tabella generica.
Anche la lavorazione può cambiare la decisione. Se una parete risulta sottile solo perché una faccia adiacente verrà lavorata molto, può essere migliore modificare l’inviluppo grezzo o il sovrametallo invece di spingere inutilmente il processo di fusione.
Indicazione per la RFQ
Invia il modello 3D e indica le zone sottili funzionalmente fisse rispetto a quelle modificabili. Possiamo valutare lunghezza di flusso locale, transizioni di sezione, rigidezza, sovrametallo e accesso di controllo prima del rilascio dell’attrezzatura.