
Costruire la RFQ attorno al componente finito
Una RFQ utile fornisce a ingegneria e acquisti informazioni sufficienti per scegliere il percorso produttivo, individuare i veri fattori di rischio e quotare il componente finito, non soltanto la fase di fusione o lavorazione. Non serve aggiungere documentazione superflua prima che il fornitore comprenda l’applicazione.
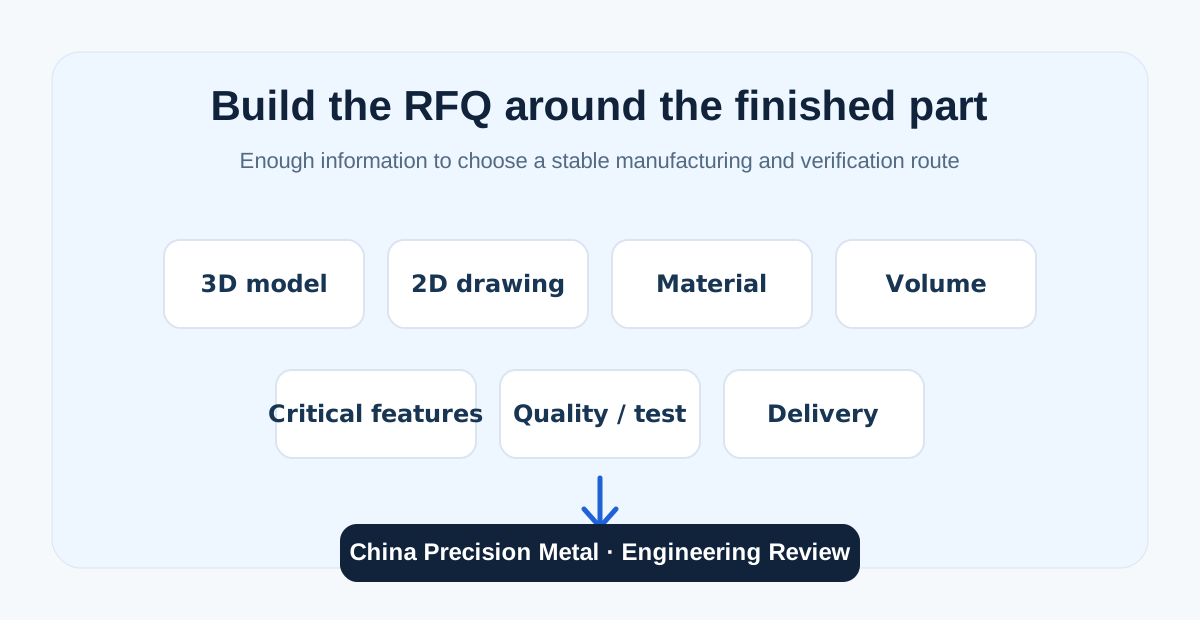
Checklist RFQ: cosa inviare
| Input | Dettaglio minimo utile | Perché conta |
|---|---|---|
| Geometria | Modello 3D nativo, se disponibile, più disegno 2D controllato e revisione | Il modello supporta DFM e revisione attrezzatura; il disegno definisce quote, note e criteri di accettazione controllati. |
| Materiale e servizio | Lega/specifica, condizione di trattamento termico e fluido, pressione, temperatura o ambiente corrosivo rilevanti | Materiale e condizioni di servizio possono cambiare fusione, trattamento termico, lavorazione, finitura e verifica. |
| Quantità | Quantità campioni, primo ordine, lotto tipico e volume annuo stimato | La quantità influenza attrezzaggio, processo, staffaggi, piano di controllo ed economia del componente finito. |
| Caratteristiche critiche | Riferimenti, tolleranze strette, superfici di tenuta/cuscinetto, filetti e requisiti realmente obbligatori | Il fornitore può concentrare capacità di processo e controllo dove il guasto avrebbe conseguenze. |
| Lavorazione e finitura | Superfici lavorate, parametro/valore di rugosità, lucidatura, passivazione, elettrolucidatura o rivestimento | Evita di quotare un ciclo incompleto o di applicare finiture inutili a zone non funzionali. |
| Qualità e prove | Certificato materiale, FAI/PPAP, Cpk, NDT, prova pressione/perdita e tracciabilità quando richiesti | La verifica va pianificata con il percorso produttivo, non aggiunta dopo il prezzo. |
| Consegna e modello di fornitura | Data campione, target di produzione normale, destinazione, imballo e, se rilevante, VMI, ordine quadro, stock con rilascio, Kanban o JIT | Separa l’urgenza una tantum dal modello ricorrente e chiarisce in anticipo regole di inventario e reintegro. |
Il RFQ Data Sheet scaricabile separa input di progetto, caratteristiche critiche, requisiti qualità/prove e riferimenti file in cinque fogli. Per programmi ripetitivi indicare anche il modello di fornitura previsto — VMI, ordine quadro, stock con rilascio, Kanban, scorta di sicurezza o JIT — quando applicabile. Compilare solo le sezioni pertinenti.
Checklist DFM per microfusione
Usare questa revisione prima di congelare l’attrezzatura:
- Prima la funzione. Identificare confini di pressione, percorsi di flusso, superfici di tenuta, sedi cuscinetto, zone estetiche e interfacce di assemblaggio.
- Transizioni di sezione. Esaminare masse isolate, bruschi cambi di spessore e lunghi percorsi sottili. Dove la funzione lo consente, usare raggi e transizioni graduali.
- Attrezzatura e anime. Verificare estrazione del modello in cera, direzione di divisione, sformi, cavità cieche profonde, passaggi interni e necessità di anime solubili o ceramiche.
- Accesso a canali e taglio. Tenere le superfici funzionali lontane dalle probabili zone di taglio di attacchi/canali quando possibile e consentire accesso per taglio e raccordatura.
- Strategia di lavorazione. Definire superfici fuse e lavorate, riferimenti del primo piazzamento, appoggi di staffaggio e sovrametallo locale sulle caratteristiche critiche.
- Accesso al controllo. Rendere le caratteristiche critiche misurabili da uno schema di riferimenti pratico e decidere come verificare zone nascoste o interne.
- Pressione e NDT. Collegare prova pressione/perdita ed esami non distruttivi al rischio reale di servizio e ai requisiti del disegno, evitando controlli generici ovunque.
- Coerenza economica. Valutare insieme attrezzatura, quantità, riduzione lavorazioni, utilizzo materiale, finitura e controllo come costo del componente finito.
Foglio di selezione processo: microfusione vs CNC vs forgiatura
Partire dal requisito del componente finito, non dal processo preferito. La tabella è uno strumento di screening per decidere quale percorso meriti una revisione DFM ed economica dettagliata; non sostituisce la validazione di disegno, materiale e servizio.
| Fattore decisionale | Microfusione | CNC da materiale lavorato | Forgiatura + lavorazione |
|---|---|---|---|
| Geometria esterna complessa | Spesso forte quando la forma near-net elimina molta lavorazione | Forte per bassi volumi o geometrie facilmente accessibili; l’asportazione può diventare costosa con l’aumentare della complessità | Migliore quando la preforma forgiata può restare relativamente semplice; i dettagli complessi vengono normalmente lavorati |
| Passaggi interni / caratteristiche difficili da lavorare | Può essere interessante se anime e accessi di fusione sono fattibili | Limitato dall’accesso utensile, salvo foratura, alesatura, EDM o divisione in più parti | Generalmente poco adatto a passaggi interni complessi chiusi nella preforma |
| Urgenza prototipo / progetto in modifica | Attrezzatura e sviluppo di processo rendono spesso l’avvio più lento | Spesso il percorso più rapido in materiale di produzione per piccole quantità e geometrie in evoluzione | Matrici/attrezzaggio sono meno convenienti finché il progetto non è stabile |
| Volumi ripetitivi e utilizzo materiale | Migliora quando i volumi giustificano l’attrezzatura e la forma near-net riduce lavorazione e scarto | Interessante a bassi volumi; l’economia peggiora se si rimuovono ripetutamente grandi quantità di lega costosa | Può essere forte a volumi stabili se geometria e proprietà si adattano alla forgiatura |
| Driver proprietà meccaniche | Adatto a molti componenti industriali quando lega, trattamento, qualità del getto e criteri di accettazione sono appropriati | Mantiene le proprietà del materiale lavorato scelto, considerando direzione di lavorazione e geometria finale | Spesso preferito quando specifica, fatica/urto o orientamento della fibra rendono importante la forgiatura |
| Tolleranze strette / tenuta / cuscinetti | Le caratteristiche critiche sono normalmente finite dopo fusione | La lavorazione diretta offre forte controllo sulle caratteristiche accessibili | Le caratteristiche critiche sono normalmente finite dopo forgiatura |
| Investimento attrezzatura / rischio modifica | L’attrezzatura è normalmente richiesta; le modifiche dopo attrezzaggio vanno controllate | Nessuno stampo di fusione/forgiatura, quindi modifiche relativamente facili | Matrici e attrezzature possono essere importanti e favoriscono un progetto stabile |
| Servizio a tenuta di pressione | Il processo da solo non garantisce la tenuta; progetto, controllo di fonderia, lavorazione e verifica pressione/perdita restano decisivi | Materiale lavorato denso può ridurre il rischio del grezzo, ma la tenuta finale dipende ancora da progetto e lavorazione | Materiale forgiato denso può ridurre il rischio del grezzo, ma la tenuta finale dipende ancora da progetto e lavorazione |
Una sequenza pratica di screening
- Escludere prima i vincoli non negoziabili: specifica materiale, proprietà richieste, requisiti normativi/cliente e rischio di servizio.
- Confrontare l’economia del componente finito, non il prezzo del processo grezzo: attrezzatura, resa materiale, ore macchina, staffaggi, finitura, controllo e volume ricorrente vanno valutati insieme.
- Usare il CNC come benchmark utile: anche se non è il percorso di lungo periodo, la lavorazione dal pieno evidenzia il valore della forma near-net e può essere corretta per prototipi urgenti o basso volume.
- Mantenere neutrali le caratteristiche critiche: superfici di tenuta, sedi cuscinetto, filetti e riferimenti stretti possono richiedere lavorazione qualunque sia il processo di partenza.
- Validare prima della conversione: cambiare tra forgiatura, fusione o lavorazione da grezzo va confermato rispetto al disegno controllato e alle reali condizioni di servizio.
Un esempio reale è il nostro caso danese di conversione da forgiatura a microfusione, dove il percorso è stato modificato solo dopo la conferma di fattibilità tecnica e il cliente ha riportato circa il 30% di costo componente in meno.
Come appare un pacchetto pronto per il fornitore
Utile: disegno 2D controllato + materiale + quantità. Sufficiente per un primo screening tecnico e commerciale.
Migliore: 3D nativo + 2D controllato + volume annuo + quote critiche + requisiti di finitura. Supporta DFM più rapido e definizione di processo più affidabile.
Ottimale: quanto sopra più condizioni di servizio, requisiti qualità/prova, date target, imballo e logistica. Riduce i cicli di chiarimento e rende l’offerta più vicina al programma reale.
Download
- Scarica il PDF Engineering Toolkit di 5 pagine (inglese)
- Scarica il RFQ Data Sheet modificabile (XLSX, inglese)
La checklist è uno strumento di definizione. Disegno controllato, specifiche e requisiti concordati restano i documenti di accettazione vincolanti.