
Il ciclo produttivo inizia dalla revisione ingegneristica
Il processo comincia prima dell’iniezione cera. Disegno controllato, modello 3D, specifica lega, superfici critiche, sovrametalli, requisiti di controllo e volume atteso vengono valutati insieme. Direzione utensile, ritiro cera, posizione attacchi, accesso del guscio e zone di taglio sono pianificati sulla parte finita.
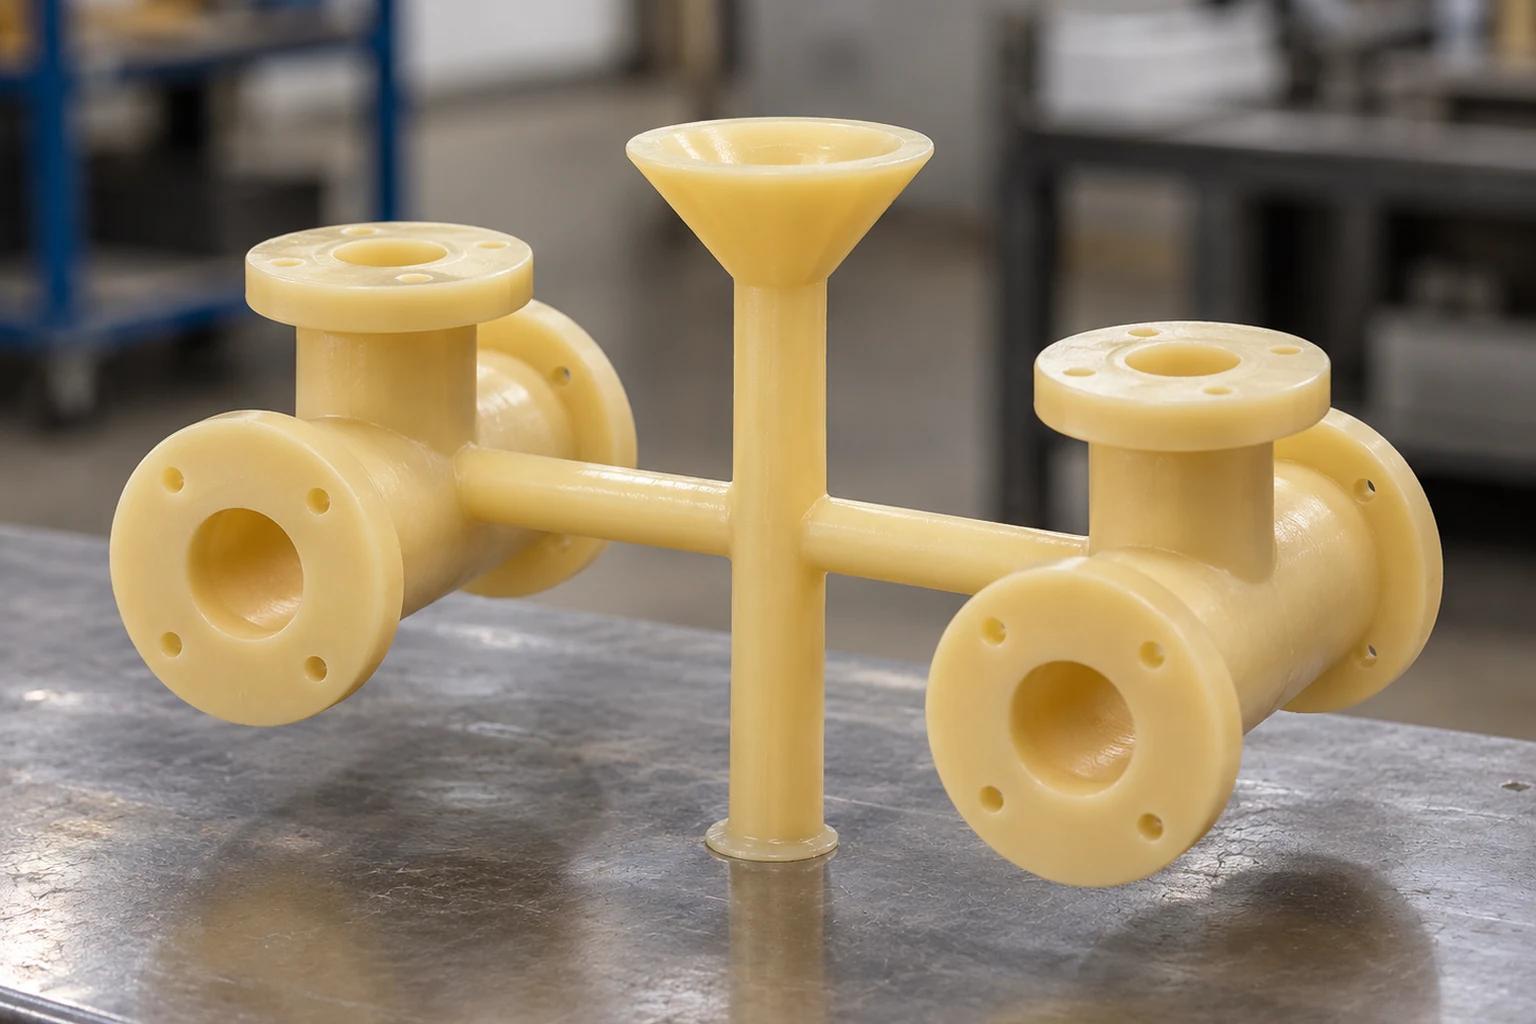
Fasi di processo illustrative, non foto di un unico lotto verificato né una sequenza con geometria CAD identica. L’ultima immagine mostra un singolo getto dopo il distacco dalla materozza.
Modelli in cera e assemblaggio al grappolo
01 — Iniezione cera
La cera viene iniettata in attrezzature di precisione. Temperatura, pressione, mantenimento e raffreddamento sono controllati per limitare deformazione e riempimento incompleto; utensile e parametri sono qualificati prima della serie.
02 — Rifilatura e controllo del modello
Bave di divisione, segni di iniezione e piccoli difetti vengono rimossi. I modelli sono controllati visivamente e le quote critiche possono essere verificate prima dell’assemblaggio.
03 — Assemblaggio al grappolo
I modelli sono uniti a un sistema centrale di canali. Spaziatura, orientamento e attacchi influenzano flusso, alimentazione, resistenza del guscio e accesso al taglio.
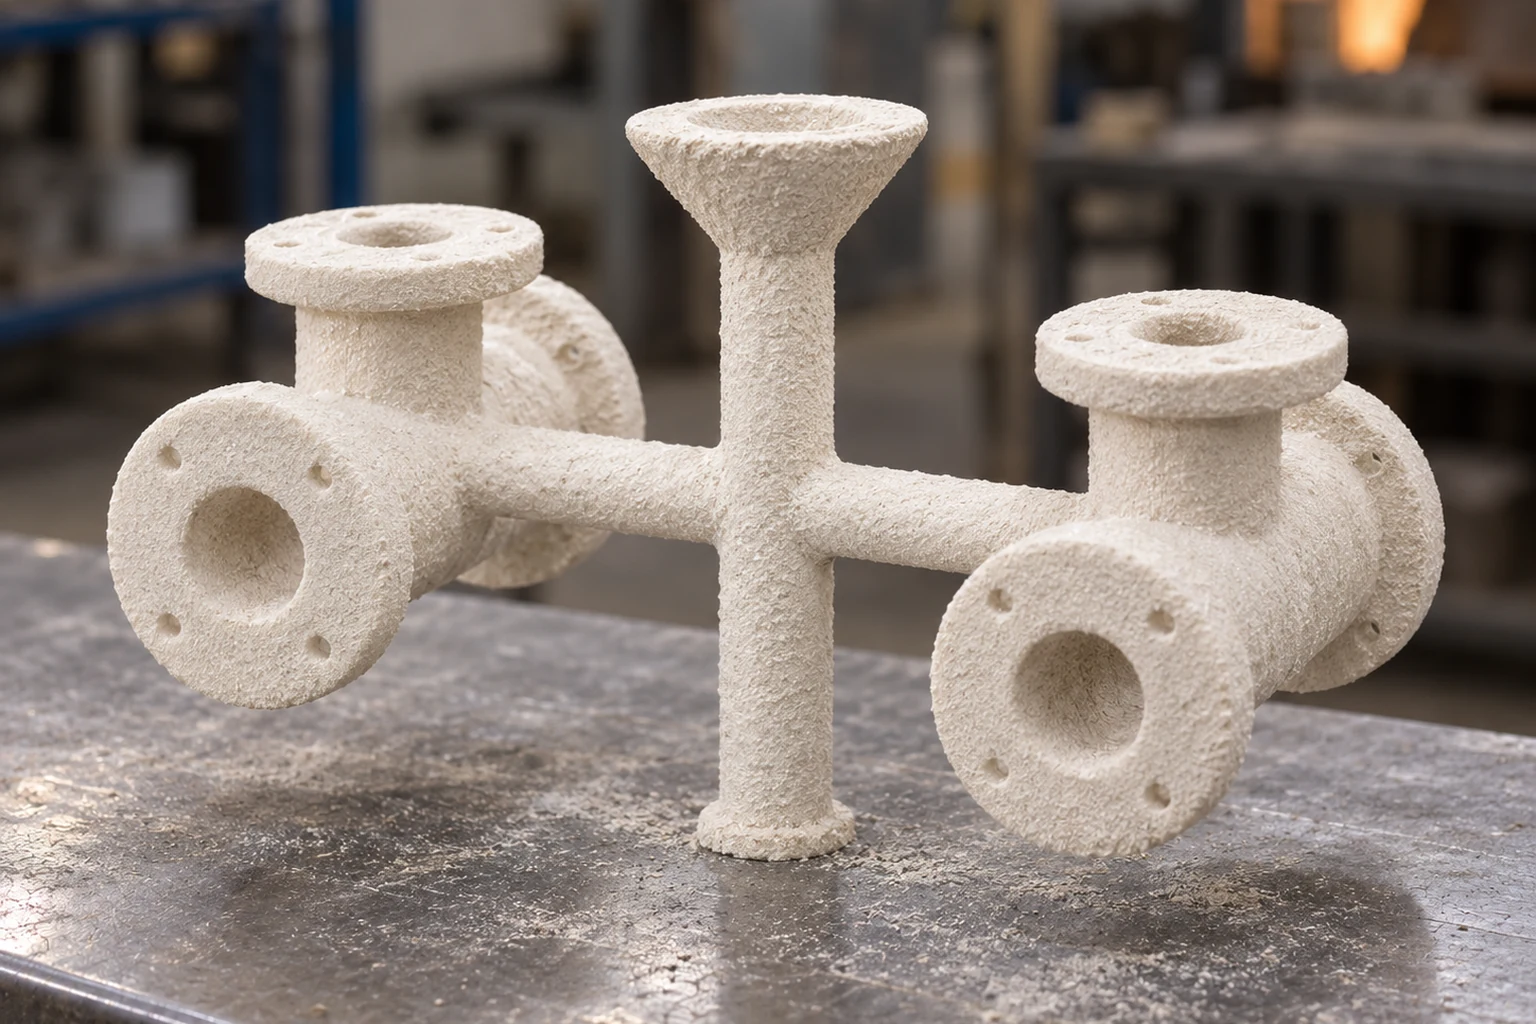
Guscio ceramico e deceratura
04 — Rivestimento ceramico primario
Il grappolo riceve una barbottina refrattaria fine e stucco. Il primo strato crea la superficie del getto, quindi condizione, viscosità, copertura e ambiente di essiccazione sono strettamente controllati.
05 — Costruzione degli strati di supporto
Ulteriori strati formano spessore e resistenza. Granulometria e sequenza bilanciano dettaglio, permeabilità e resistenza alle cricche in deceratura e colata.
06 — Deceratura
La cera viene rimossa con una route qualificata. Autoclave a vapore e flash-fire / burnout sono comuni e possono essere combinati. La cera deve uscire senza danneggiare il guscio, che viene poi controllato e cotto secondo specifica.
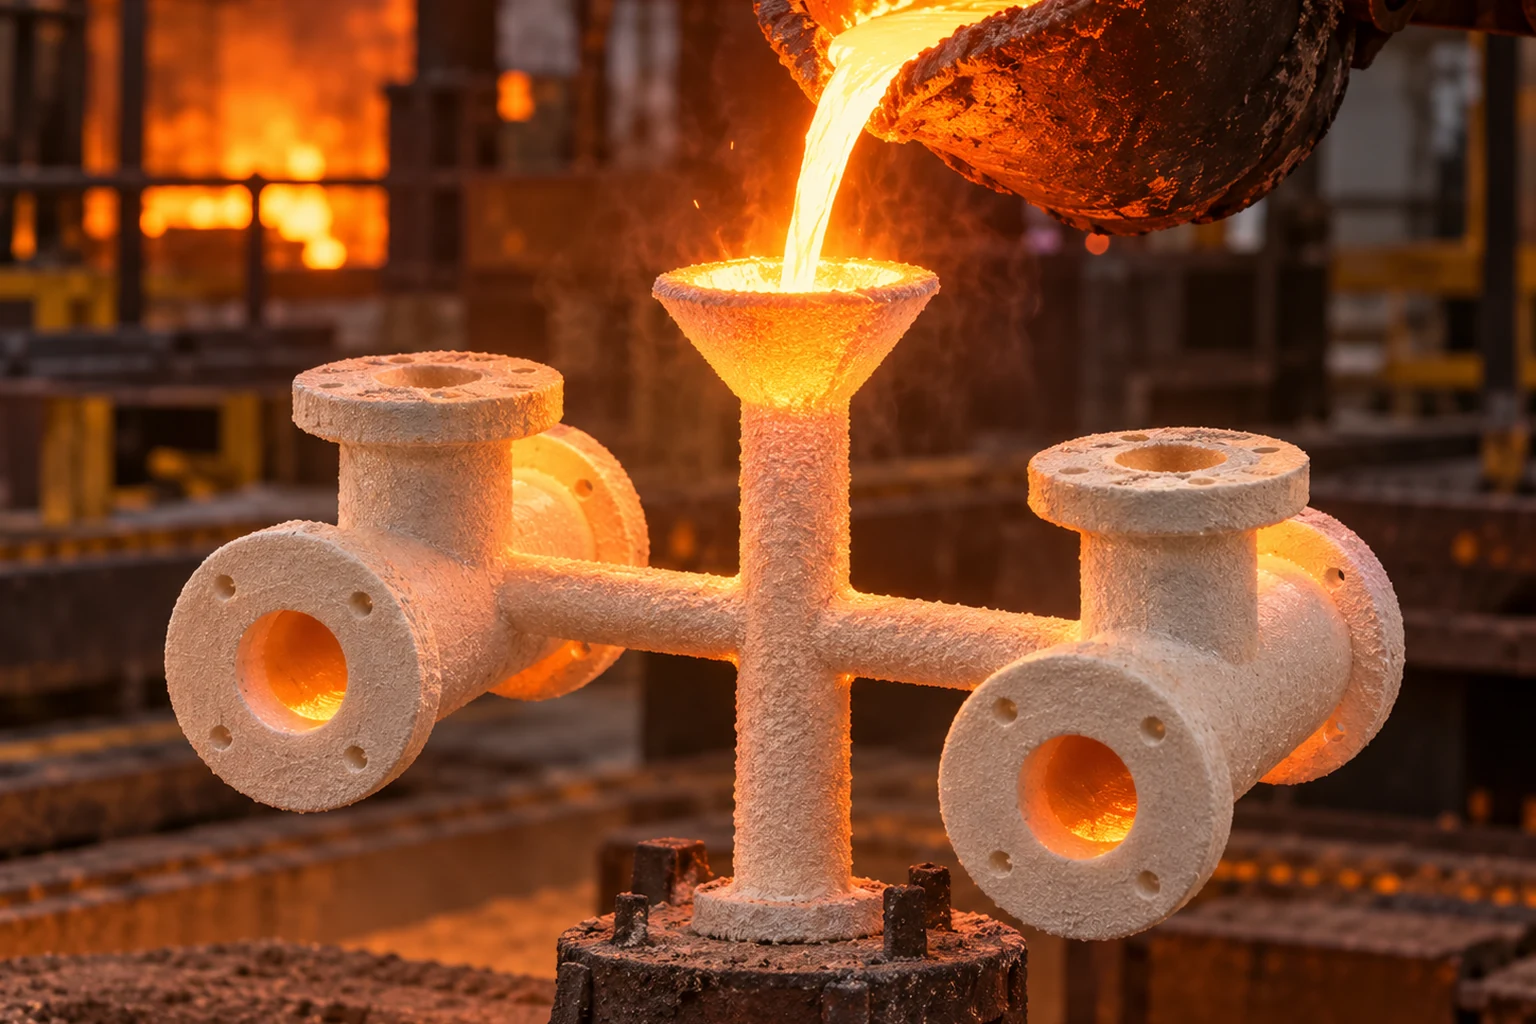
Colata, distaffatura e taglio
07 — Cottura guscio e colata
I gusci vengono cotti e preriscaldati prima della colata. Chimica, temperatura metallo, temperatura guscio e velocità di riempimento sono controllate per lega e geometria.
08 — Raffreddamento, distaffatura e pulizia
Dopo solidificazione, il guscio è rimosso meccanicamente. Passaggi interni e cavità difficili richiedono pulizia adeguata alla geometria.
09 — Taglio
I getti sono separati dal sistema di colata. Posizioni di taglio e materiale residuo sono pianificati per non danneggiare superfici funzionali.
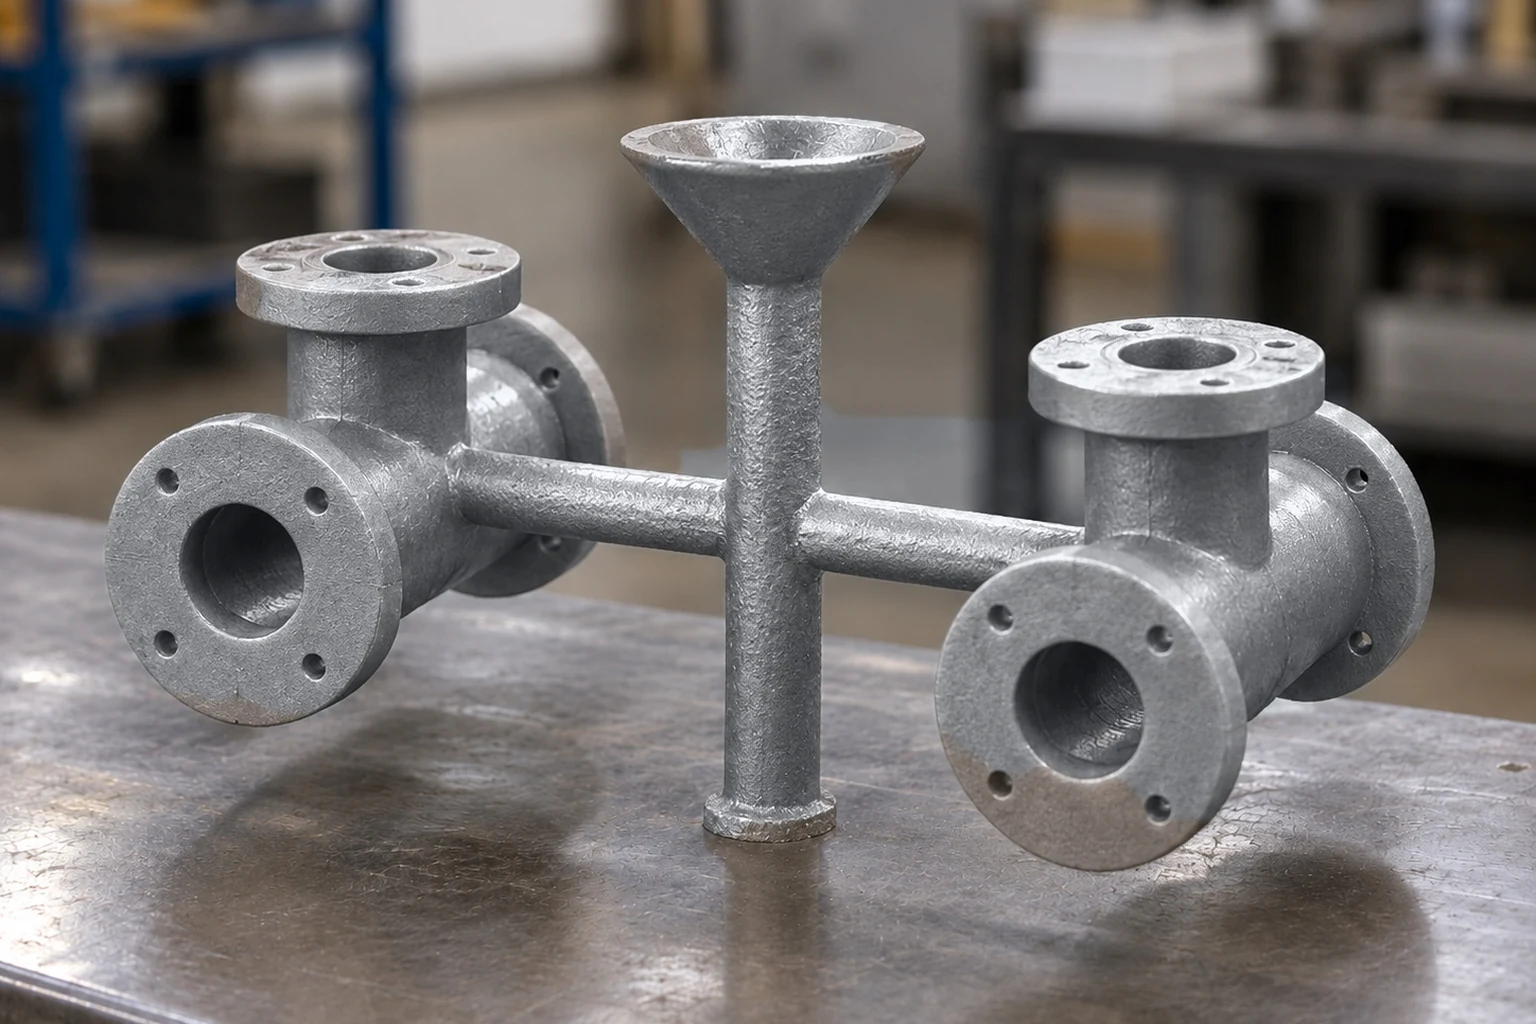
Finitura, trattamento termico e controllo finale
10 — Molatura attacchi e finitura
Residui e transizioni vengono raccordati. Su componenti critici si definiscono limiti di molatura, accettazione superficie e restrizioni di riparazione.
11 — Trattamento termico, saldatura di riparazione o trattamento superficiale quando richiesto
Il trattamento termico segue lega e proprietà richieste. Eventuale riparazione autorizzata segue procedura controllata e successive finiture/ispezioni. Passivazione, elettrolucidatura, sabbiatura o lucidatura possono essere aggiunte.
12 — Ispezione finale e rilascio
La verifica può includere dimensioni, chimica o lega dal lotto/coupon/campione definito, durezza, ferrite, liquidi penetranti, ultrasuoni o radiografia quando adatti. Prove meccaniche e pressione/perdita si aggiungono quando richieste. Il piano dipende da disegno, norma, geometria, difetto e rischio di servizio.
I parametri variano con lega, dimensione, sistema guscio, geometria e specifica; sono confermati in DFM e qualifica, non trattati come limiti universali.
Integrazione a valle e controlli del buyer
Nel passaggio di processo chiedere come disegno approvato e revisione dell'attrezzatura in cera si colleghino a colata, lotto, riparazioni ammesse, lavorazioni e rilascio. Per getti inox ordinati secondo ASTM A743/A743M-21, verificare qualità, condizione e specifica d'ordine. La norma del materiale non dimostra da sola il superamento di ogni prova su un particolare lotto.
Dove conta maggiormente il controllo ingegneristico
Il processo è sequenziale, ma i controlli sono collegati. Le variazioni della cera possono influenzare la geometria del guscio; il sistema di colata influenza la solidificazione; il trattamento termico può spostare sezioni sottili o asimmetriche; e la lavorazione può esporre discontinuità che sulla superficie grezza non erano funzionalmente rilevanti. Per questo il piano produttivo va costruito a ritroso dal componente finito, non trattando ogni fase come un’operazione isolata.
La nostra rotta a sol di silice è usata per inox, duplex, acciai al carbonio e legati, gradi resistenti al calore e alcuni gradi a base nichel. Guscio, fusione, trattamento termico e controlli a valle dipendono da lega e geometria. Un corpo valvola in pressione, un componente sanitario lucidato e una parte meccanica resistente all’usura possono attraversare le stesse macrofasi ma richiedere controlli e criteri di accettazione diversi.
Dal grappolo al componente finito
Dopo rimozione del guscio e taglio, il componente può richiedere ancora sbavatura degli attacchi, granigliatura, trattamento termico, raddrizzatura, lavorazione, lucidatura meccanica, passivazione, elettrolucidatura o altri trattamenti superficiali. Queste attività vanno considerate prima del congelamento dell’attrezzatura. Datum di lavorazione, accesso alla lucidatura e bordi di tenuta protetti possono influenzare il progetto del getto.
Per componenti con requisiti di pressione o perdita, il test dovrebbe rappresentare il più possibile la condizione funzionale finale. La lavorazione può modificare lo spessore o aprire una discontinuità subsuperficiale; perciò la verifica idrostatica o pneumatica finale viene normalmente pianificata dopo le operazioni di lavorazione rilevanti quando lo richiedono disegno o piano di validazione.
Cosa dovrebbe chiedere il buyer alla fonderia
Una discussione utile va oltre «fate microfusione?». Chiedete chi controlla cera, guscio, fusione/colata, trattamento termico, lavorazione, finitura e ispezione; come vengono tracciati materiale e lotti; come si verificano le quote critiche; e come i requisiti di pressione o NDT entrano nella rotta. Per processi speciali esterni, chiedete come tracciabilità e registri di accettazione restano collegati al lotto del componente.
China Precision Metal integra microfusione con oltre 40 macchine CNC, risorse di finitura e capacità di controllo dimensionale, materiale e pressione nell’operazione produttiva di Qingdao. L’integrazione è particolarmente utile quando il disegno contiene interfacce lavorate o requisiti controllati di superficie e tenuta.
Indicazione per la RFQ
Invia disegno controllato, modello 3D, specifica materiale, quantità annua e pochi requisiti veramente critici. Possiamo valutarli sulla route combinata di fusione, lavorazione, finitura e controllo.
Dalla ricerca del processo alla qualifica del fornitore OEM
I dodici passaggi descrivono la produzione ma non certificano un componente specifico. Per getti di precisione finiti CNC occorre collegare processo, disegno e registri di accettazione.
- Prima degli stampi: confrontare lega, geometrie critiche, sovrametallo e limiti di riparazione.
- Dopo CNC: definire fase dei controlli dimensionali, tracciabilità del materiale e prove END o pressione.
- Per gli acquisti: separare fattibilità tecnica da capacità confermata, primi articoli approvati, prezzo e riordini.
Usare la pagina sulle capacità di lavorazione per una valutazione su disegno. Valuta fornitura getti lavorati.
Percorso di revisione del progetto
Nessun limite produttivo universale è garantito: verificare disegno, lega, processo e norma.