
Non esiste una sola tolleranza valida per ogni getto
La tolleranza ottenibile nella microfusione dipende dalla dimensione della caratteristica, dalla geometria, dall’attrezzatura, dal comportamento della cera, dalla stabilità del guscio ceramico, dalla lega, dallo spessore delle sezioni, dal trattamento termico, dal taglio e dal modo in cui la quota viene misurata. Una piccola caratteristica locale vicina a un riferimento stabile è un problema diverso da una quota lunga che attraversa più sezioni di un getto grande.
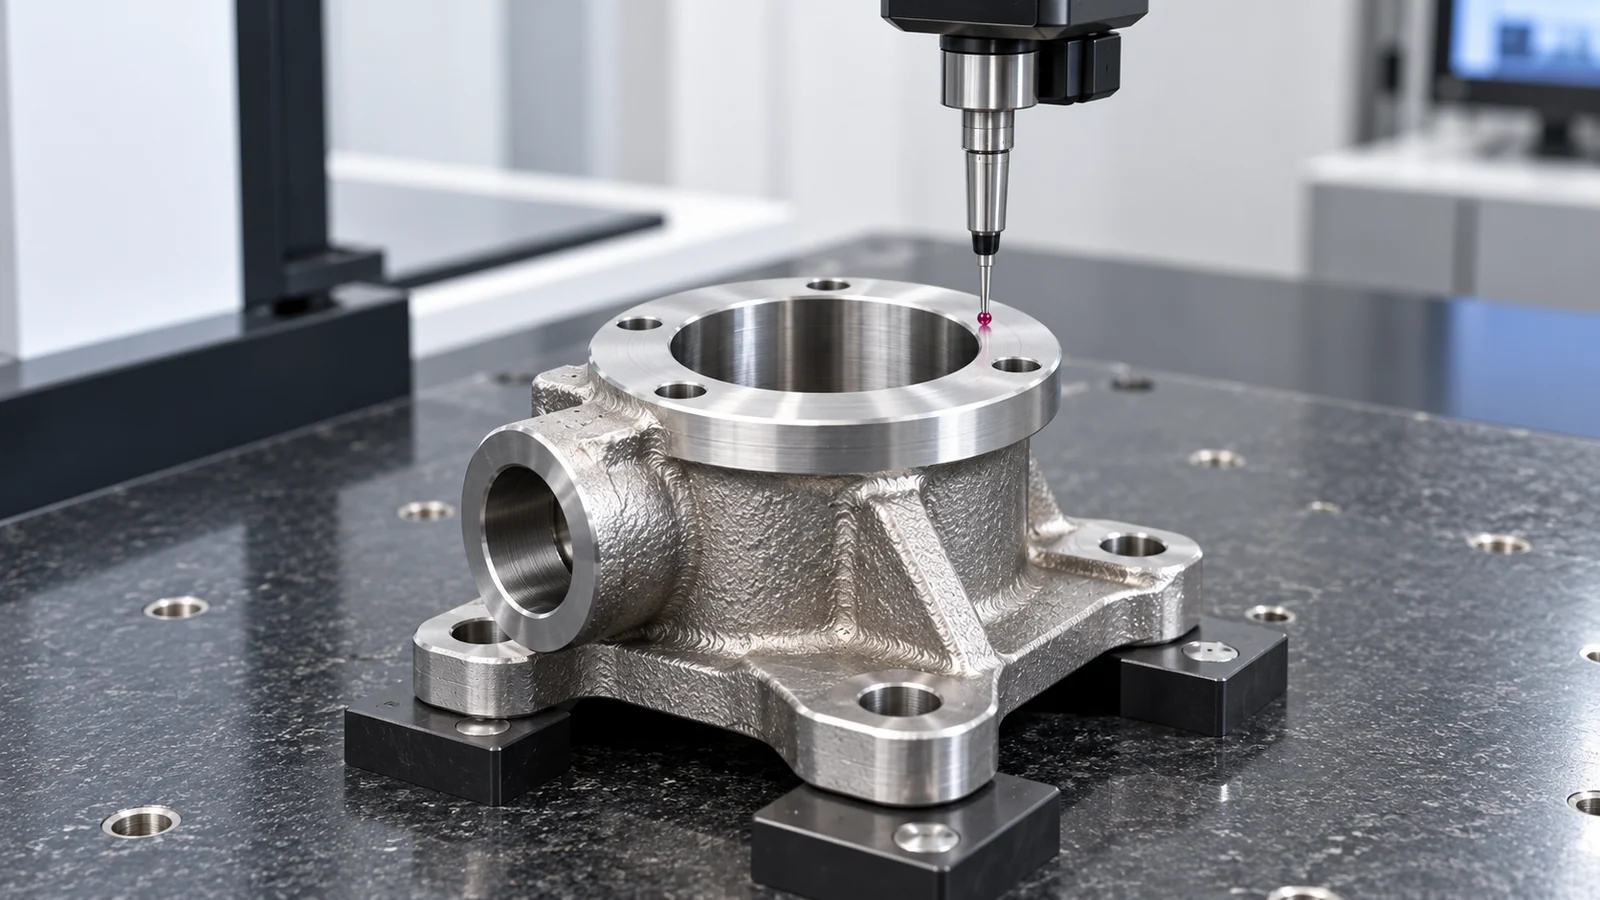
Usare tre categorie sul disegno
La ISO 8062-3:2023 pubblicata riguarda tolleranze generali delle fusioni e classi di sovrametallo quando richiamate dal disegno; non garantisce una precisione universale per la microfusione né sostituisce le quote funzionali. Il criterio di accettazione va concordato.
- Quote funzionali lavorate — tenute, sedi cuscinetto, allineamento, rotazione, filetti o altre caratteristiche che richiedono la precisione più affidabile.
- Quote grezze controllate — geometrie near-net in cui la precisione di fusione crea valore ma resta accettabile la normale variabilità del processo.
- Quote di riferimento / gioco — geometrie che comunicano l’intento senza giustificare limiti di accettazione stretti.
In questo modo una tolleranza generale più/meno non aggiunge costo indistintamente a ogni caratteristica.
La strategia dei riferimenti cambia ciò che è ottenibile
Se due fori devono essere concentrici, o una faccia di tenuta deve essere perpendicolare all’asse di un cuscinetto, spesso la via più robusta è stabilire queste relazioni tramite lavorazione e riferimenti di controllo. Piazzole fuse stabili o caratteristiche di posizionamento sacrificabili possono rendere ripetibile il primo piazzamento e ridurre sovrametallo inutile.
Anche trattamento termico e raddrizzatura devono essere considerati prima di definire i riferimenti finali. Pareti sottili, bracci lunghi e sezioni aperte possono muoversi, quindi la sequenza delle operazioni può essere importante quanto la tolleranza nominale di fusione.
Confermare la capacità sulla geometria finita
La revisione delle tolleranze dovrebbe avvenire dopo che il fornitore ha visto il modello 3D completo, il materiale, il ciclo di trattamento termico e i requisiti di controllo. Quando una caratteristica grezza non è stabilmente capace, la lavorazione è normalmente la soluzione più pulita. Lo scopo non è stringere ogni quota il più possibile, ma applicare precisione dove incide sulla funzione.
Indicazione per la RFQ
Invia il disegno controllato e marca le poche caratteristiche che determinano realmente accoppiamento, tenuta, rotazione o assemblaggio. Possiamo così separare capacità del grezzo, requisiti di lavorazione e geometrie di riferimento invece di quotare un sistema di tolleranze inutilmente stretto su tutto il componente.
Percorso di revisione del progetto
Nessun limite produttivo universale è garantito: verificare disegno, lega, processo e norma.