
Parti dal componente finito, non da un processo preferito
Microfusione, forgiatura, CNC da materiale lavorato, metal injection molding (MIM) e pressofusione risolvono problemi diversi. La domanda utile non è “qual è migliore?”, ma quale route genera geometria, proprietà ed evidenza qualità richieste con minor costo totale e rischio al volume previsto.
Lo stesso disegno può cambiare route: partire CNC da billetta, passare a near-net dopo stabilizzazione e mantenere CNC su riferimenti, fori, filetti e tenute.
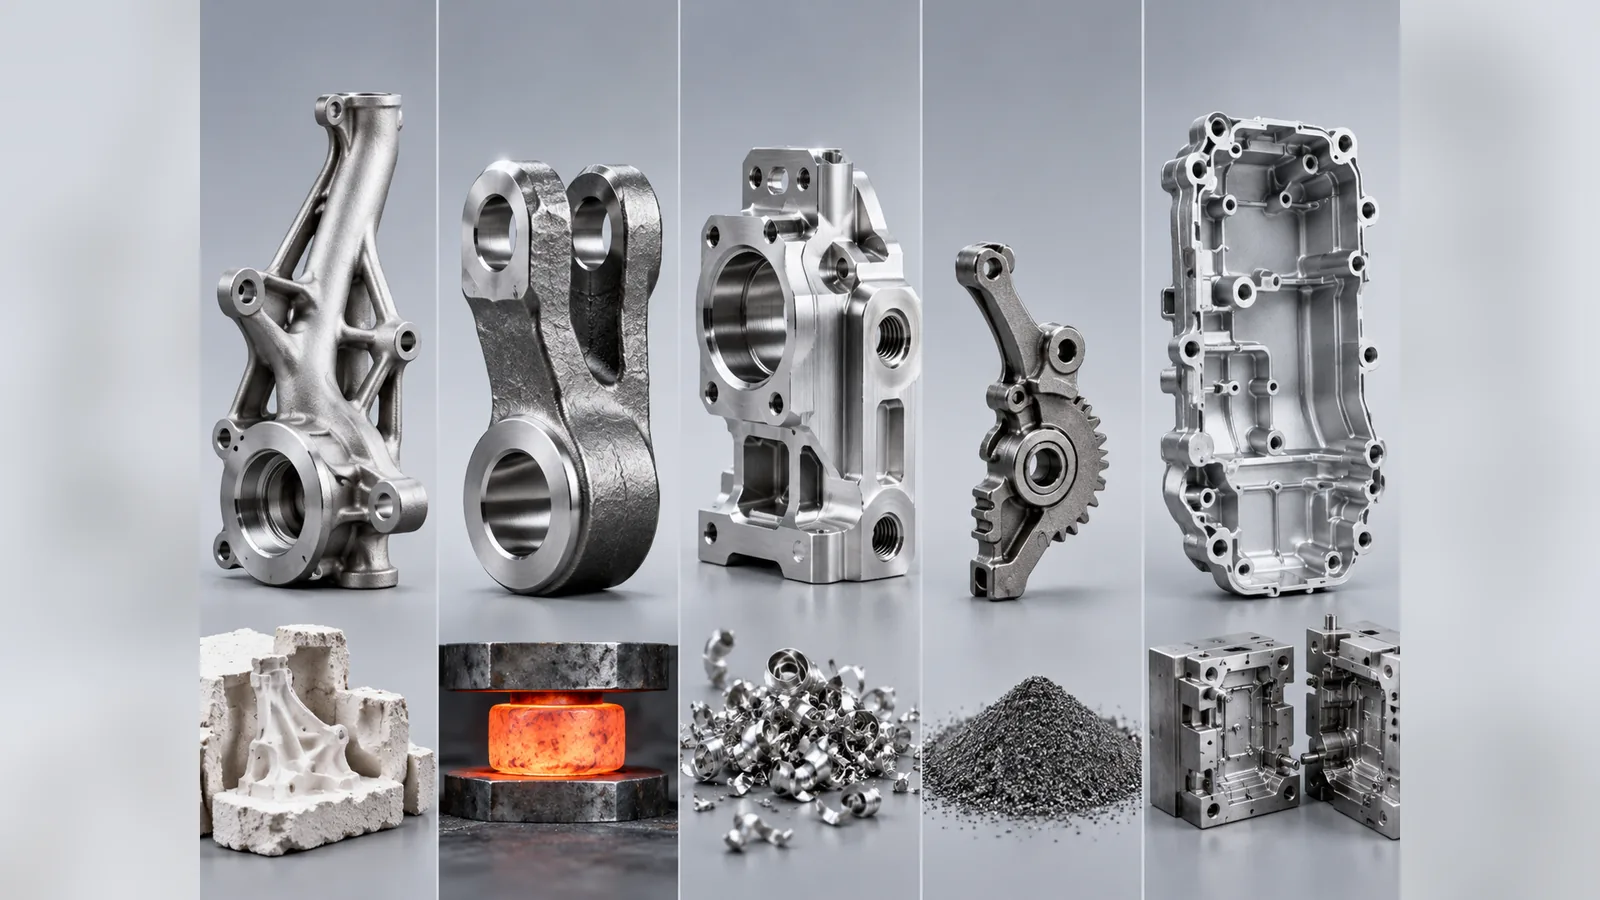
Matrice buyer a cinque processi
| Processo | Forte quando | Profilo attrezzatura | Logica volume | Cautela buyer |
|---|---|---|---|---|
| Microfusione | Geometrie complesse inox/lega, bossoli integrati, corpi fluidici, near-net | Utensile cera dedicato + sviluppo processo | Bassi-medi e medi volumi ripetitivi se riduce CNC | Non imporre tolleranze di fusione ovunque; pianificare finitura e zone di pressione |
| Forgiatura + CNC | Carichi elevati, fatica, forme più semplici dove contano proprietà forgiate | Matrici/fixture dedicate | Migliora con domanda ripetuta | Geometrie complesse possono richiedere molto CNC; non sempre superiore |
| CNC da materiale lavorato | Prototipi, HMLV, revisioni frequenti, geometria accessibile | Poco o nessun tooling di formatura | Eccellente a basso volume; peggiora con asportazione e ciclo | Leghe care, tasche profonde e alto buy-to-fly possono essere inefficienti |
| MIM | Piccole parti complesse e ripetitive ad alto volume | Alto impegno in stampo e qualifica | Forte quando il volume ammortizza stampo e sinterizzazione | Dimensione, spessore, ritiro, materiale e qualifica devono adattarsi |
| Pressofusione | Corpi/strutture non ferrosi ad alto volume | Stampi costosi + sviluppo | Altissimo throughput su design stabile | Lega, porosità, trattamento, tenuta e post-CNC vanno rivisti presto |
È uno screening, non una formula. Dimensione, lega, tolleranza, domanda, lotto, vita utensile, automazione e controllo spostano l’economia.
Microfusione: complessità e flessibilità di lega
È interessante quando la geometria complessa sostituisce lavorazione o assemblaggio: percorsi fluidici curvi, bossoli in più direzioni, fissaggi e corpi irregolari inox/lega possono avvicinarsi alla forma finale in un solo getto.
Il valore è massimo se elimina abbastanza CNC o saldature da giustificare tooling e sviluppo. Fori stretti, sedi cuscinetto, filetti, facce guarnizione e riferimenti restano spesso lavorati. Anche l’Investment Casting Institute sottolinea libertà di forma e cautela sulle tolleranze inutilmente strette.
È quindi una route di partenza near-net, non “lavorazione di precisione senza lavorazione”.
Forgiatura: usala quando lo giustifica il percorso di carico
La forgiatura può essere il grezzo iniziale migliore quando disegno e servizio beneficiano realmente del flusso del materiale forgiato, di elevati carichi strutturali o della resistenza a fatica. Alberi, collegamenti molto caricati, alcune parti in pressione e componenti meccanici safety-critical possono rientrare in questa logica.
Un grezzo forgiato che richiede poi molta lavorazione a 5 assi può però perdere gran parte del vantaggio economico. Il buyer dovrebbe confrontare la rotta completa forgiatura + lavorazione finita con una rotta da fusione o da pieno, non soltanto il prezzo del grezzo.
Se disegno o specifica cliente impongono materiale forgiato/wrought, la selezione del processo è già vincolata. Va trattata come requisito tecnico, non come semplice preferenza di costo.
Un caso reale di conversione dalla forgiatura alla microfusione
Un cliente danese ha convertito un componente dalla forgiatura alla microfusione soltanto dopo la verifica del disegno finito e dei requisiti di materiale e funzionamento. Il caso documentato di conversione riporta per quel progetto un costo del componente inferiore di circa il 30% rispetto al processo precedente. Non dimostra che si possano sostituire requisiti di materiale forgiato o lavorato né garantisce lo stesso risparmio per altri pezzi. Prima della scelta confrontare requisiti del pezzo finito, controlli e ammortamento delle attrezzature.
CNC: la route naturale per prototipi e HMLV
La lavorazione CNC da barra, piastra o billetta ha un grande vantaggio commerciale: libertà di progetto senza attrezzatura di formatura dedicata. È quindi particolarmente efficace per prototipi, ricambi, prime produzioni, programmi high-mix low-volume e prodotti ancora soggetti a revisioni ingegneristiche.
Diventa meno interessante quando:
- il grezzo iniziale è molto più grande del componente finito;
- costosi inox, duplex o leghe di nichel vengono rimossi in gran parte come truciolo;
- lunghe traiettorie utensile dominano il tempo ciclo;
- geometrie interne profonde sono difficili da raggiungere;
- il volume annuo è sufficiente ad ammortizzare attrezzatura near-net-shape.
Il confronto corretto non è la sola tariffa oraria macchina. Contano resa del materiale, utensili, setup, numero di operazioni, staffaggio, ispezione e frequenza delle revisioni.
MIM: eccellente per la piccola parte giusta e ripetuta
Il MIM usa polvere metallica con formatura tipo injection molding, poi debinding e sinterizzazione. La Metal Powder Industries Federation lo descrive per forme complesse in grandi quantità e near-net.
È forte per piccole parti intricate ripetute dove uno stampo multicavità elimina molte lavorazioni; meno per grandi corpi industriali, basso volume o design variabile. Qualifica lega/proprietà, dimensione e transizioni, ritiro, cavità/vita stampo, sizing/trattamento/CNC e capability dopo stabilizzazione. Non è semplicemente “microfusione piccola”.
Gli acquirenti dovrebbero verificare:
- lega disponibile e proprietà richieste;
- dimensione del pezzo e transizioni di sezione;
- variazione dimensionale durante deceraggio/sinterizzazione;
- strategia delle cavità dello stampo e vita attesa;
- calibratura secondaria, trattamento termico o lavorazione;
- evidenze di ispezione e capacità dopo la stabilizzazione del processo.
Il MIM non è semplicemente una “microfusione in piccolo”. Materia prima, ritiro, sinterizzazione ed economia degli stampi sono fondamentalmente diversi.
Pressofusione: alto throughput dopo design freeze
È forte per componenti non ferrosi stabili ad alto volume, come alluminio, zinco o magnesio. NADCA evidenzia pareti uniformi, sformo, raccordi, flusso, sfiati e controllo termico.
Stampi sofisticati consentono throughput elevato ma rendono costose le modifiche. Tenuta, trattamento termico e lavorazione attraverso regioni potenzialmente porose vanno rivisti prima del freeze.
Per il buyer, “pressofusione” dovrebbe quindi attivare domande su lega, maturità del design, volume annuo, vita dello stampo, requisiti di tenuta e lavorazioni successive, non soltanto sul prezzo unitario.
Sequenza decisionale pratica
1. Il design cambia ancora?
Se sì, il CNC merita forte considerazione; le route tooling-heavy dopo stabilizzazione.
2. La parte è piccola, intricata e davvero high-volume?
Il MIM può essere forte se tante piccole feature si ripetono e il materiale è adatto.
3. È un corpo/struttura non ferroso stabile ad alto volume?
La pressofusione può dare il miglior throughput se geometria, lega e qualità sono adatte.
4. Proprietà forgiate o specifica wrought sono importanti?
Forgiatura come base, poi CNC dove serve precisione.
5. Geometria complessa inox/lega può eliminare molto CNC o assemblaggio?
La microfusione può creare vantaggio di costo finito.
6. Quali superfici richiedono davvero precisione CNC?
Mantieni CNC su tenute, fit cuscinetti, allineamento, filetti e riferimenti di controllo.
Perché l’HMLV cambia la risposta
L’HMLV ha economie diverse da un singolo SKU di massa. Changeover, revisioni, stoccaggio fixture, primo pezzo e pianificazione piccoli lotti possono contare più del ciclo teorico.
Può essere razionale usare:
- CNC per domanda bassa o cambi frequenti;
- microfusione + CNC per parti complesse inox/lega ripetitive;
- forgiatura + CNC quando richiesto dalle proprietà;
- MIM o pressofusione solo dopo volume stabile tool-worthy.
Un fornitore multi-route deve aiutare a sfidare un processo iniziale non adatto, non eliminare la disciplina.
Indicazione per la RFQ
Invia disegno finito e modello 3D, materiale, domanda annua, lotto, vita programma, proprietà critiche, feature lavorate, requisiti pressione/perdita e controllo. Così la route si valuta sull’economia del pezzo finito, non imponendo presto un processo grezzo.
Percorso di revisione del progetto
Nessun limite produttivo universale è garantito: verificare disegno, lega, processo e norma.