
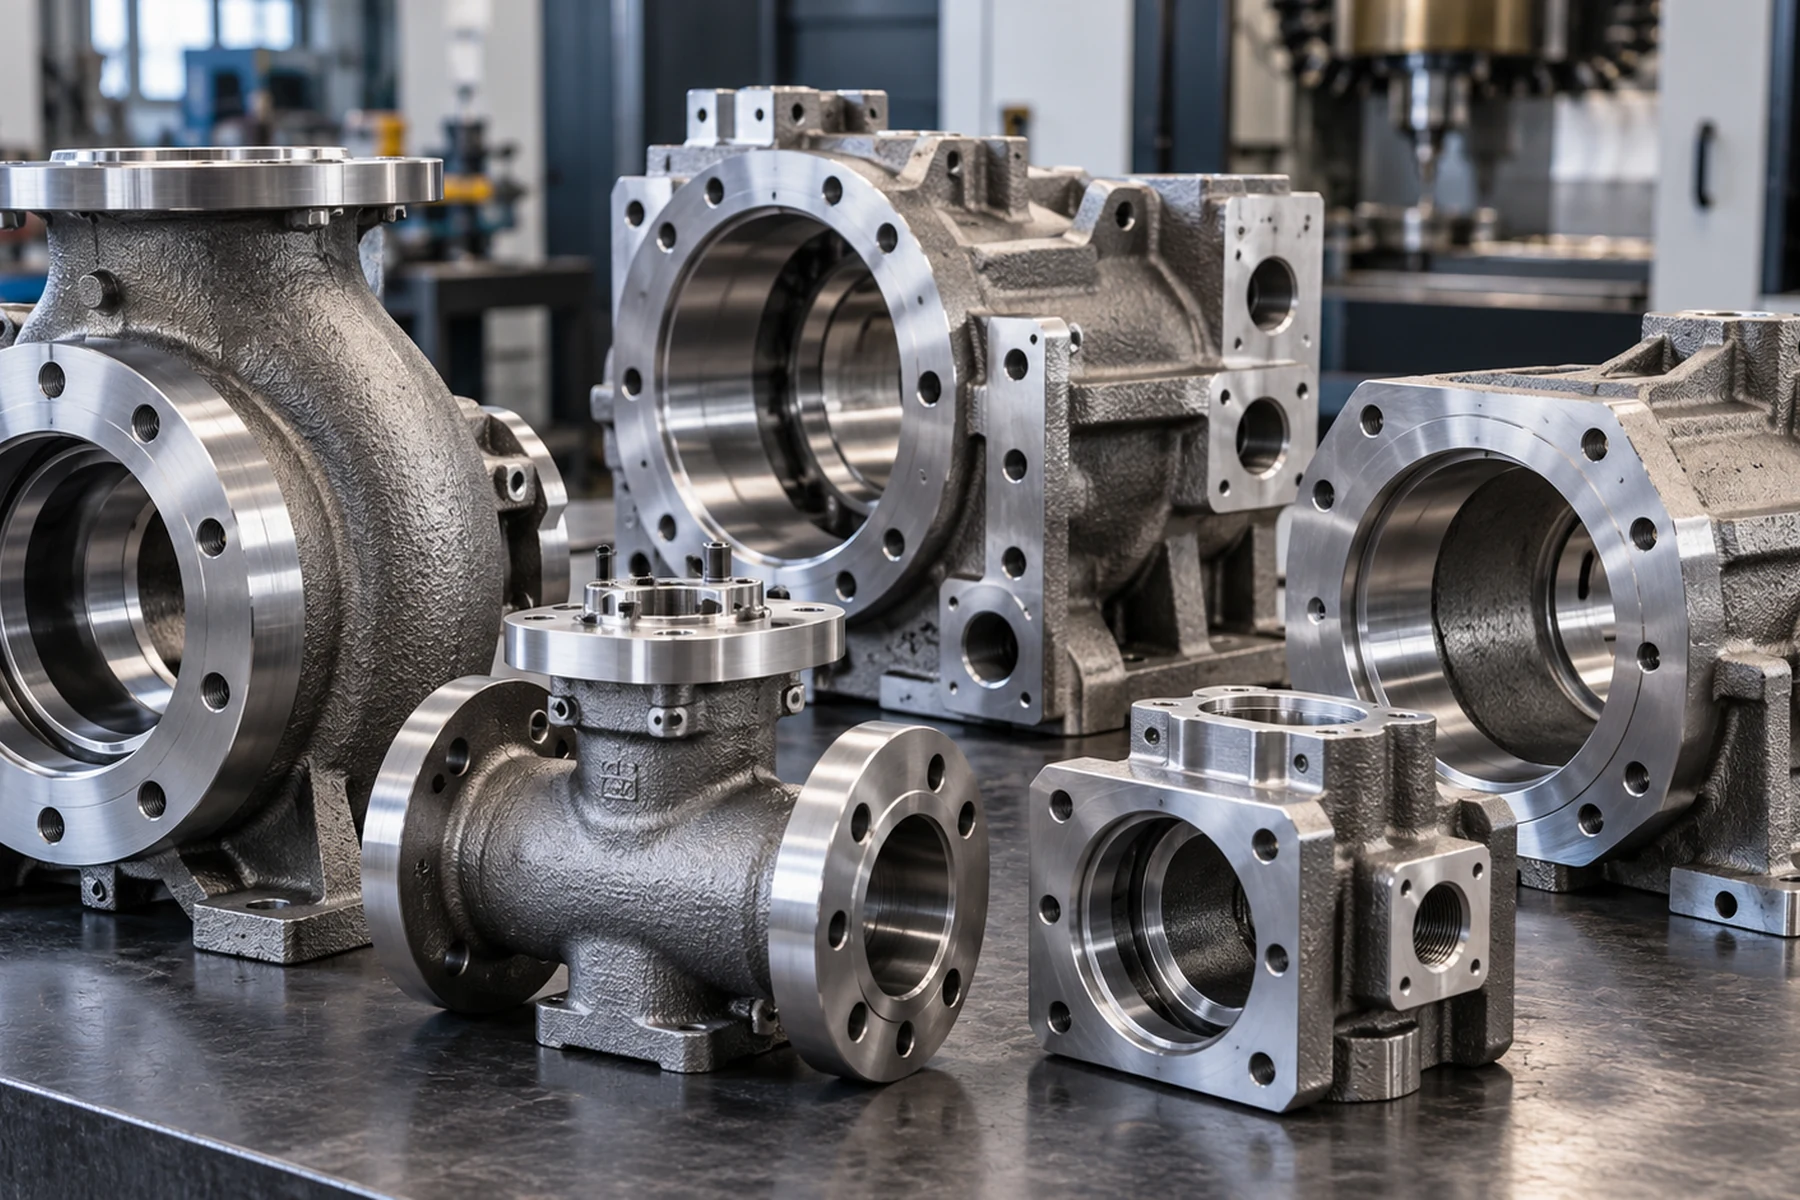
Confrontare lo stesso perimetro di fusione e CNC
Separare nella richiesta getto grezzo, eventuale trattamento termico, superfici lavorate CNC, controlli e condizione finale di consegna. I prezzi non sono comparabili senza riferimenti, tolleranze, fasi di prova, limiti di riparazione e report equivalenti. Percorso del corpo valvola in pressione mostra come la geometria di tenuta e la verifica del confine in pressione dipendano dal processo completo, non è un certificato universale.
Cosa significa “getto lavorato” negli acquisti
Spesso il buyer non cerca un grezzo, ma un getto completamente lavorato, un componente cast + CNC, finito a disegno e pronto al montaggio con un unico responsabile.
La rotta può comprendere microfusione a sol di silice, trattamento termico, tornitura/fresatura/turn-mill/HMC/VMC/multiasse, finitura, controllo dimensionale, NDT, prova pressione e documentazione.
Perché unire fusione e lavorazione nello stesso fornitore
La strategia datum inizia prima del rilascio attrezzatura
Sovrametalli, piazzole datum, accesso di serraggio, posizioni degli alesaggi e superfici finite possono essere pianificati mentre il getto è ancora in progettazione, riducendo il rischio di un grezzo difficile da staffare o senza stock sufficiente.
Un fornitore gestisce lo stack-up delle tolleranze
Il successo è definito dal disegno finito, non dal disegno del grezzo. Alesaggi, sedi, filetti, facce flangia, accoppiamenti e superfici di tenuta sono lavorati e verificati con la stessa strategia datum usata per pianificare il getto.
Le evidenze della fonderia alimentano direttamente il machining
La lavorazione può esporre condizioni subsuperficiali non visibili as-cast. Una rotta unica accelera il feedback tra qualità del getto, sovrametallo, percorso utensile e controllo.
Programmi tipici
- corpi e bonnet di valvole e componenti di flusso in pressione;
- housings, casse, coperchi, giranti e diffusori di pompe;
- componenti sanitari in inox;
- housing, staffe, adattatori e parti di macchinari complessi;
- componenti duplex/anticorrosione con alesaggi, filetti e facce di tenuta critiche.
Seconda fonte, benchmarking e capacità aggiuntiva
Per parti esistenti inviare disegno controllato, domanda annua, lotto attuale, requisiti materiale/ispezione e il problema di sourcing:
lead time, costo, qualità o capacità. Valutiamo l’intera rotta della parte consegnata, non il solo prezzo del getto.
HMLV e fornitura ripetitiva
Gestiamo molte referenze in piccoli lotti ripetitivi con tooling, fixture, piani di ispezione e revisioni organizzati. Per domanda stabile si possono valutare VMI, stock con rilascio, scorta di sicurezza, Kanban e JIT separatamente dal lotto economico di produzione.
Cosa definire nel RFQ
- disegno 2D e modello 3D controllati;
- grado fuso, specifica e condizione;
- domanda annua, lotto e quantità di rilascio;
- caratteristiche lavorate, datum e finitura;
- trattamento termico e zone riparabili/proibite;
- NDT, pressione/perdita e tracciabilità;
- imballo, assemblaggio o sub-assieme;
- obiettivo re-sourcing: costo, lead time, qualità, seconda fonte o capacità.
Per i pezzi finiti in inox a basso carbonio, la guida CF3 rispetto a 304L e la guida CF3M rispetto a 316L spiegano perché un grezzo microfuso non può sostituire automaticamente barre o lamiere. Prima di confrontare il costo del pezzo finito, definire norma del materiale, interfacce funzionali lavorate e verifiche richieste.
Regola di selezione della rotta
Usare la fusione per creare geometria e utilizzo efficiente del materiale; usare CNC dove accoppiamento, tenuta, posizione o tolleranza finale creano funzione. Il confronto economico va fatto sulla parte finita e controllata.
Risultato cliente: rotta integrata per corpo pompa
In un programma Wisconsin, modifiche coordinate tra fusione, lavorazione e lucidatura hanno ridotto il costo ricorrente di circa 10%. Un successivo VMI locale ha ridotto il lead time di rilascio per parti a stock a circa 1–2 giorni. Risultati specifici del progetto. Leggi il case study
Vedere veri pezzi lavorati CNC
Consulta la sezione machining della nostra galleria reale
Verifica decisionale tecnica per acquisti OEM
Per getti completamente lavorati, il preventivo deve basarsi sul disegno finito: fori e superfici di tenuta critici, riferimenti, zone riparabili, tracciabilità del materiale e fase di collaudo per tenuta o controlli non distruttivi. Un getto visivamente integro non garantisce la tenuta dopo la lavorazione.
Approfondimenti tecnici e casi di progetto correlati: Porosità e tenuta alla pressione | Corpo valvola in pressione
RFQ da getto a CNC: definire lo stato accettato prima di confrontare
Per getti di precisione lavorati CNC occorre distinguere nella proposta il grezzo dal pezzo finito, controllato e rilasciato. Una fornitura integrata serve solo se include le interfacce e i controlli definiti dal disegno.
- Passaggio fusione/CNC: concordare sovrametallo, accesso ai fissaggi, riferimenti e zone senza riparazioni prima del rilascio stampo.
- Controllo finale: specificare fori, sedi, filetti, tenute e rapporti dopo l’ultima lavorazione.
- Perimetro economico: confrontare attrezzature, fusione, trattamento termico, CNC, finitura, prove e lotti con stessa consegna.
Il caso Wisconsin mostra una singola rotta integrata; risparmi e tempi da stock sono specifici del progetto. Vedi il caso della carcaça pompa integrata.
Verifica produttiva prima della RFQ
- Revisione disegno, interfacce e riferimenti di misura
- Grado esatto, forma del materiale e norma di acquisto
- Criteri di accettazione, fasi di prova e documenti
Verificare dimensioni, peso, tolleranze, materiale e accettazione sul disegno; dati generali non sostituiscono la fattibilità.