
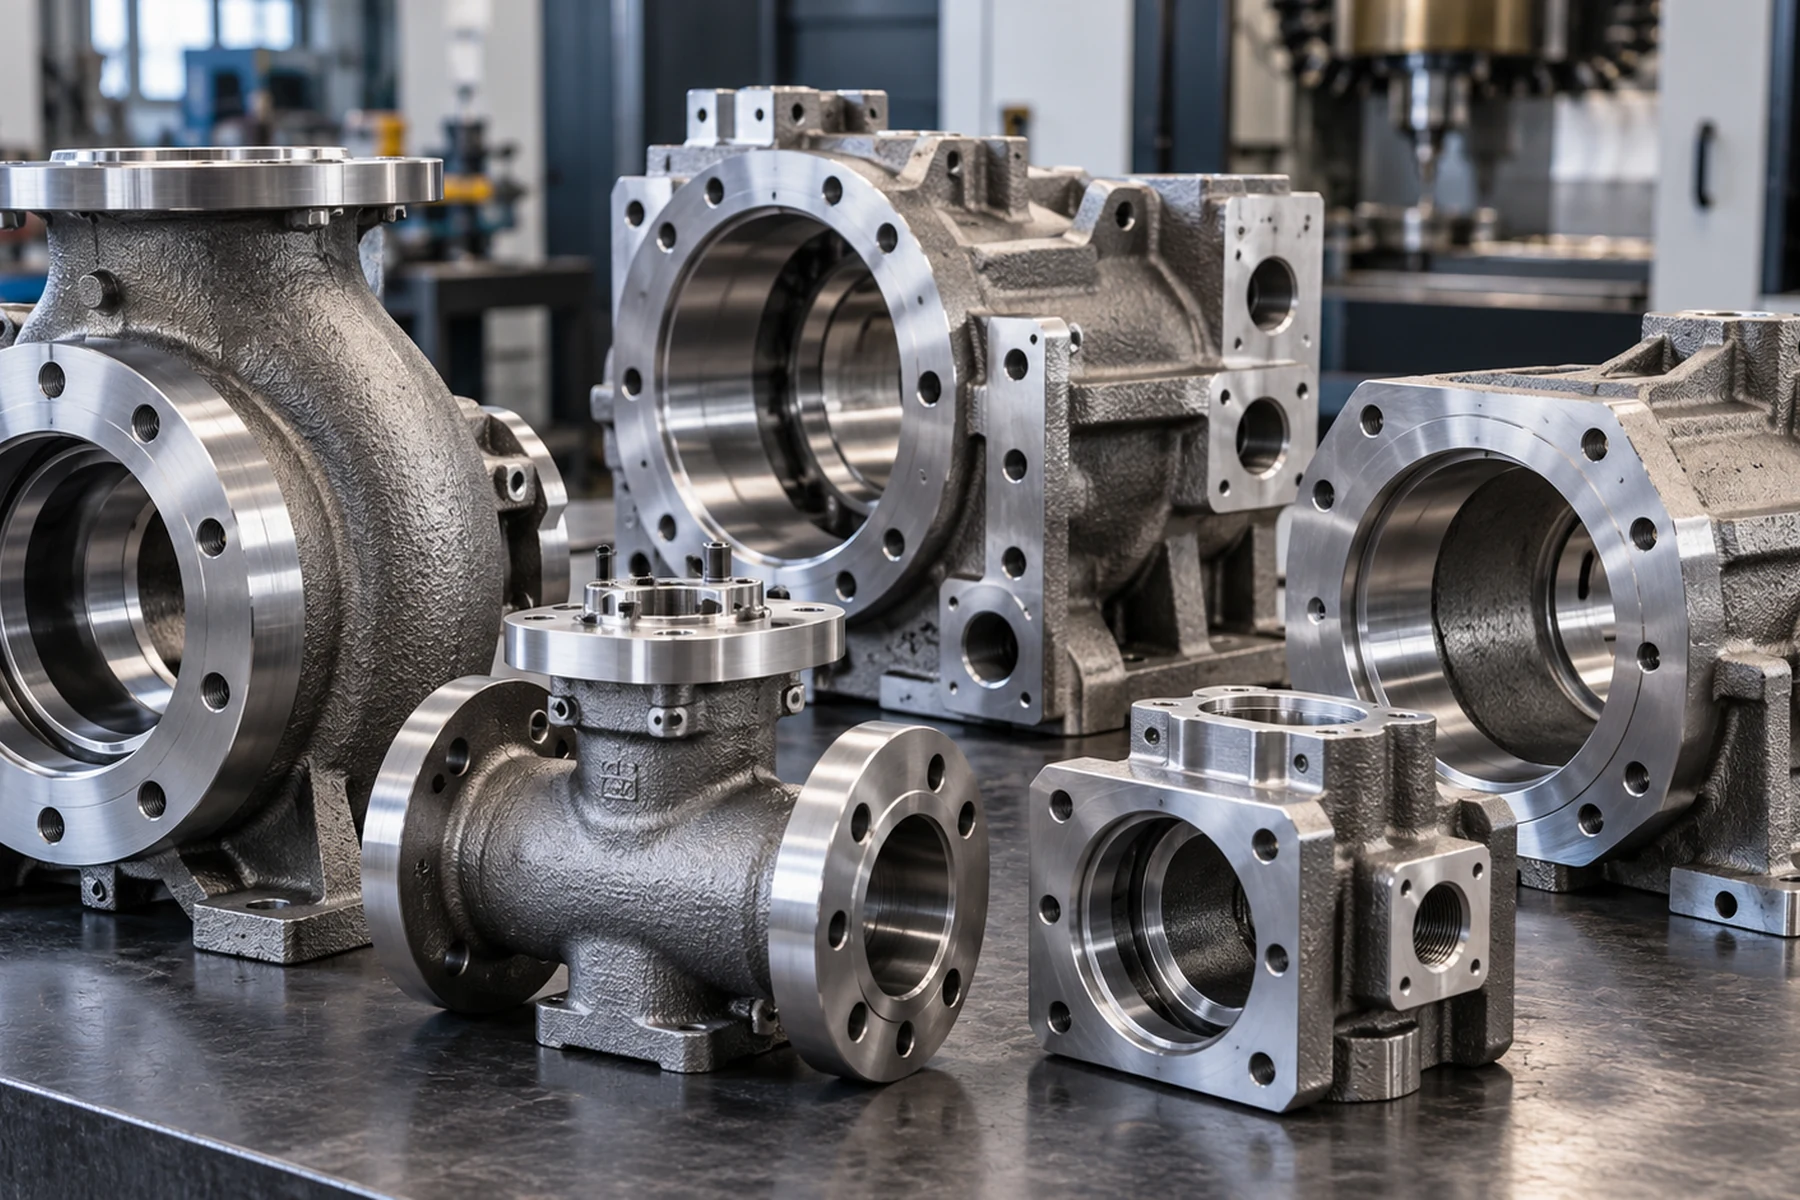
Comparar el alcance completo de fundición y CNC
Distinga la fundición bruta, el tratamiento térmico requerido, las superficies mecanizadas, la inspección y el estado de entrega. Sin referencias, tolerancias, etapas de ensayo, restricciones de reparación e informes iguales, los precios no son comparables. Proceso de cuerpo de válvula para presión ilustra cómo el sellado y la verificación de presión dependen del proceso completo; no es una certificación general de pruebas.
Qué significa “fundición mecanizada” en compras
A menudo el comprador no necesita un bruto, sino una fundición totalmente mecanizada, un componente cast + CNC, terminado a plano y listo para montar con un solo responsable.
La ruta puede incluir cera perdida con sol de sílice, tratamiento térmico, torneado/fresado/torno-fresa/HMC/VMC/multieje, acabado, control dimensional, END, prueba de presión y documentación.
Por qué combinar fundición y mecanizado en un proveedor
La estrategia de datums empieza antes de liberar el utillaje
Sobremetales, pads de datum, acceso de sujeción, posiciones de alesados y superficies terminadas pueden planificarse mientras se diseña la fundición. Esto reduce el riesgo de recibir un bruto difícil de sujetar o sin material suficiente en una característica crítica.
Un proveedor controla la acumulación de tolerancias
El éxito lo define el plano terminado, no el plano del bruto. Alesados, asientos, roscas, caras de brida, ajustes y superficies de sellado se mecanizan y verifican con la misma estrategia de datums usada para planificar la fundición.
Los hallazgos de fundición vuelven directamente al mecanizado
El mecanizado puede exponer condiciones subsuperficiales invisibles en la superficie as-cast. Una ruta única acorta el ciclo de realimentación entre calidad de fundición, sobremetal, trayectoria de herramienta e inspección.
Programas típicos de fundiciones mecanizadas
- cuerpos y bonetes de válvula y componentes de control de flujo a presión;
- carcasas, cajas, tapas, impulsores y difusores de bomba;
- componentes sanitarios/higiénicos inoxidables;
- carcasas, soportes, adaptadores y piezas de maquinaria complejas;
- piezas dúplex o anticorrosión con alesados, roscas y caras de sellado críticas.
Segunda fuente, benchmarking y desbordamiento de capacidad
Para piezas existentes, envíe plano controlado, demanda anual, lote actual, requisitos de material/inspección y el problema de suministro:
plazo, coste, calidad o capacidad. Evaluamos la ruta completa de la pieza entregada, no el precio de fundición aislado.
HMLV y suministro repetitivo
Gestionamos muchas referencias en pequeños lotes repetitivos con utillajes, fixtures, planes de inspección y revisiones organizados. Para demanda estable pueden evaluarse VMI, inventario y liberación, inventario de seguridad, Kanban y JIT independientemente del lote económico de producción.
Qué definir en el RFQ
- plano 2D y modelo 3D controlados;
- grado de fundición, especificación y condición;
- demanda anual, lote y cantidad de entrega;
- características mecanizadas, datums y acabado superficial;
- tratamiento térmico y zonas de reparación permitidas/prohibidas;
- END, presión/fugas y trazabilidad;
- embalaje, montaje o subconjunto;
- motivo del re-sourcing: coste, plazo, calidad, segunda fuente o capacidad.
Para piezas terminadas en inoxidable de bajo carbono, las guías CF3 frente a 304L y CF3M frente a 316L explican por qué una pieza fundida no sustituye automáticamente una barra o chapa trabajada. Antes de comparar costes finales, defina la norma del material, las superficies funcionales mecanizadas y las verificaciones requeridas.
Regla de selección de ruta
Use fundición para crear geometría y aprovechar material; use CNC donde ajuste, sellado, posición o tolerancia final crean la función. Compare la economía sobre la pieza terminada e inspeccionada, no sobre el bruto solo.
Resultado de cliente: ruta integrada para carcasa de bomba
En un programa de Wisconsin, cambios coordinados entre fundición, mecanizado y pulido redujeron el coste recurrente aproximadamente 10 %. Un VMI local posterior redujo el plazo de liberación de piezas en inventario a aproximadamente 1–2 días. Son resultados específicos del proyecto. Leer el caso
Ver piezas CNC reales
Consulte la sección de mecanizado de nuestra galería real
Punto de decisión técnica para compradores OEM
Las piezas fundidas totalmente mecanizadas se cotizan según el plano final: taladros y superficies de sellado críticos, referencias, zonas de reparación permitidas, trazabilidad y fase de aceptación de fugas o END. Un bruto sin defectos visibles no demuestra la estanqueidad tras el mecanizado.
Guías técnicas y casos relacionados: Porosidad y estanqueidad a presión | Cuerpo de válvula a presión
RFQ de fundición a CNC: definir la aceptación antes del precio
Para el mecanizado CNC de piezas fundidas de precisión, distinga bruto de fundición de pieza terminada, inspeccionada y liberada. Un proveedor integrado aporta valor si se incluyen las interfaces y verificaciones del plano.
- Transición fundición/CNC: acordar sobremetal, fijación, referencias y zonas sin reparación antes de aprobar utillaje.
- Inspección final: especificar taladros, asientos, roscas, sellos e informes después del último mecanizado.
- Alcance comercial: comparar utillaje, fundición, tratamiento, CNC, acabado, pruebas y lotes con la misma entrega.
El caso Wisconsin ilustra una ruta integrada; sus ahorros y plazos de stock pertenecen solo a ese proyecto. Ver el caso de carcasa de bomba.
Revisión de fabricación antes de cotizar
- Revisión de plano, interfaces y referencias de medición
- Grado exacto, forma del producto y norma de compra
- Criterios de aceptación, etapas de inspección y documentos
Verificar dimensiones, peso, tolerancias, material y aceptación por plano; las cifras generales no sustituyen la factibilidad.