
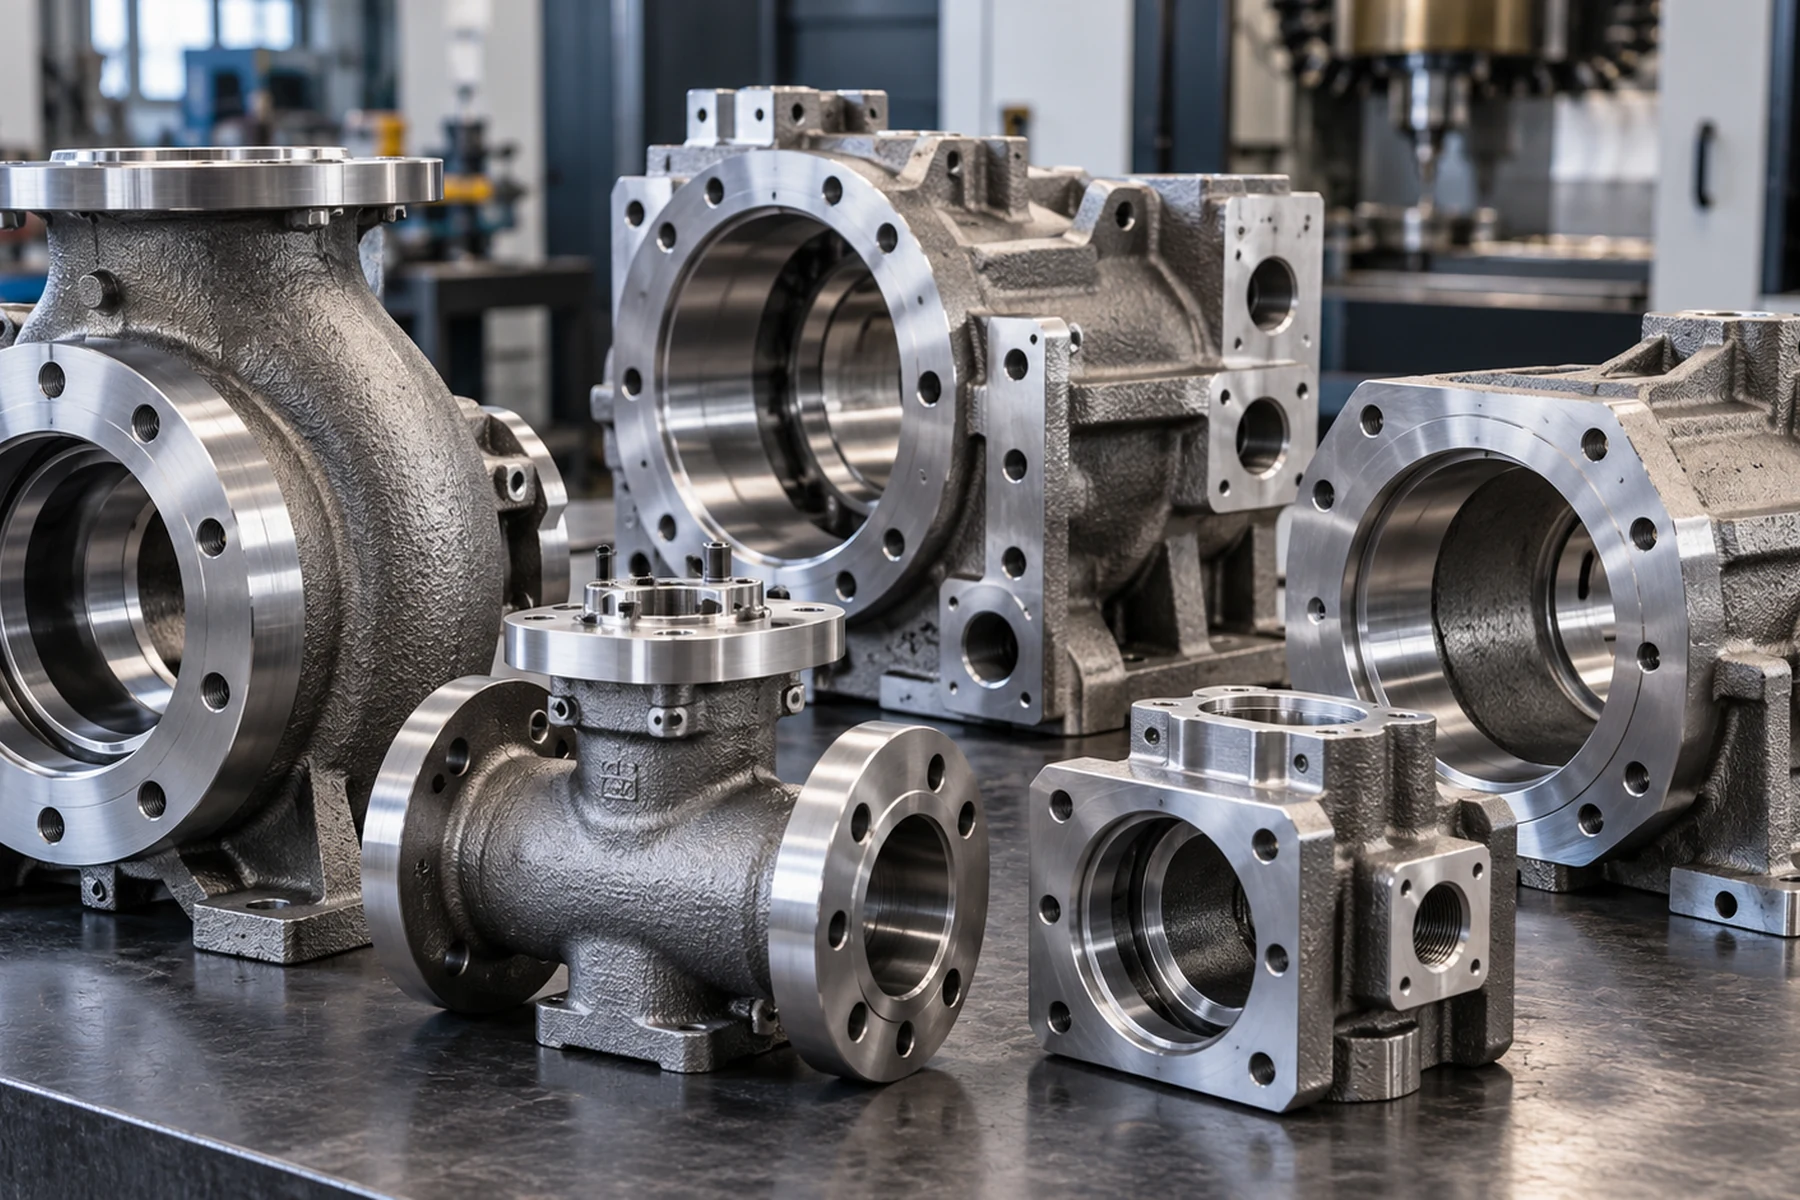
Comparar o escopo completo de fundição e CNC
Separe peça fundida bruta, tratamento térmico exigido, interfaces usinadas, inspeção e estado final entregue. Preços não são comparáveis sem referências, tolerâncias, etapas de ensaio, limites de reparo e relatórios equivalentes. Rota de fabricação de corpo de válvula de pressão mostra a relação da geometria de vedação e da fronteira de pressão com o processo completo; não é certificado de ensaio geral.
O que “peça fundida usinada” significa em compras
Muitos compradores não precisam de uma peça fundida bruta. Precisam de uma peça fundida totalmente usinada, componente fundido + CNC, fundido acabado conforme desenho ou peça pronta para montagem, com um único fornecedor responsável por toda a rota.
Essa rota pode incluir fundição de precisão com sílica-sol, tratamento térmico quando necessário, torneamento / fresamento / turn-mill / HMC / VMC / usinagem multieixo, acabamento superficial, inspeção dimensional, END, teste de pressão e documentação acordada.
Por que combinar fundição e usinagem em um único fornecedor
A estratégia de datums começa antes da liberação do ferramental
Sobremetal, apoios de referência, acesso para fixação, posição de furos e superfícies acabadas podem ser definidos enquanto a peça fundida ainda está sendo desenvolvida. Isso reduz o risco de receber um bruto difícil de fixar ou sem sobremetal suficiente em uma característica crítica.
Um único fornecedor responde pela cadeia de tolerâncias
O desenho da peça acabada — e não apenas o desenho do fundido bruto — define o sucesso. Furos críticos, assentos, roscas, faces de flange, ajustes de rolamento e superfícies de vedação são usinados e verificados com a mesma estratégia de datums usada no planejamento da fundição.
Achados da fundição retornam diretamente para a usinagem
A usinagem pode revelar condições subsuperficiais que não aparecem na superfície bruta. Manter as duas operações na mesma rota encurta o ciclo de feedback entre qualidade de fundição, sobremetal, trajetória de ferramenta e inspeção.
Programas típicos de peças fundidas usinadas
- corpos e tampas de válvulas e outras peças de retenção de pressão;
- carcaças, tampas, impelidores e difusores de bombas;
- componentes sanitários e higiênicos de aço inoxidável;
- carcaças complexas, suportes, adaptadores e componentes de máquinas industriais;
- peças resistentes à corrosão ou em aço dúplex com furos, roscas e faces de vedação críticas.
Segunda fonte, benchmark e capacidade adicional
Um RFQ comum não é um projeto novo: é uma peça já em produção que precisa de segunda fonte, fonte alternativa, benchmark de fornecedor ou capacidade adicional. Nesses programas, envie o desenho controlado, demanda anual, lote atual, material / requisitos de inspeção e qualquer problema conhecido de fornecimento, como prazo, custo, qualidade ou capacidade.
Podemos avaliar o processo atual como uma rota completa da peça entregue, em vez de comparar apenas o preço do fundido bruto.
Alta variedade, baixo volume e fornecimento recorrente
Apoiamos várias referências e pequenos lotes recorrentes quando ferramental, dispositivos, planos de inspeção e controle de revisão precisam permanecer organizados em toda a família. Para demanda recorrente estável, VMI, estoque com liberação, estoque de segurança, Kanban e reposição JIT podem ser avaliados separadamente do lote econômico de produção.
O que definir no RFQ
- desenho 2D controlado e modelo 3D;
- grau fundido / especificação do material e condição;
- demanda anual, lote de produção e quantidade por liberação;
- características usinadas críticas, datums e rugosidade;
- tratamento térmico e áreas onde reparo é permitido ou proibido;
- END, teste de pressão / estanqueidade e rastreabilidade;
- embalagem, montagem ou subconjunto;
- motivo da nova cotação: custo, prazo, qualidade, segunda fonte ou capacidade adicional.
Para peças acabadas em inox de baixo carbono, os guias CF3 versus 304L e CF3M versus 316L explicam por que um bruto fundido não substitui automaticamente barra ou chapa trabalhada. Antes de comparar o custo final, defina a norma do material, as superfícies funcionais usinadas e as verificações exigidas.
Regra para selecionar a rota
Use a fundição pela geometria e eficiência de material que ela pode criar. Use a usinagem CNC nas interfaces onde ajuste, vedação, posição ou tolerância final controlam a função. A comparação econômica deve ser feita sobre o componente acabado e inspecionado — não apenas sobre o bruto.
Resultado de cliente: rota integrada de carcaça de bomba
Em um programa de carcaça de bomba em Wisconsin, mudanças coordenadas de projeto e processo em fundição, usinagem e polimento reduziram o custo recorrente de fabricação em aproximadamente 10%. Posteriormente, uma estrutura VMI local reduziu o prazo de liberação das peças em estoque para cerca de 1–2 dias. Esses resultados são específicos do projeto. Leia o estudo de caso
Veja peças reais usinadas em CNC
Veja a seção de usinagem da nossa galeria de fabricação real
Ponto de decisão técnica para compras OEM
Peças fundidas totalmente usinadas devem ser cotadas pelo desenho acabado: furos e faces de vedação críticos, referenciais, regiões onde reparos são permitidos, rastreabilidade e etapa de aceitação dos ensaios de vazamento ou END. Um bruto sem defeitos visíveis não comprova estanqueidade após usinagem.
Guias técnicos e casos relacionados: Porosidade e estanqueidade sob pressão | Corpo de válvula sob pressão
RFQ de fundição até CNC: definir a peça aceita antes do preço
Na usinagem CNC de peças fundidas de precisão, a cotação deve separar fundido bruto da peça usinada, inspecionada e liberada. A integração só agrega valor se as interfaces e inspeções do desenho estiverem incluídas.
- Transição fundição/CNC: acertar sobremetal, fixação, referências e áreas sem reparo antes de aprovar ferramentas.
- Inspeção final: informar furos, sedes, roscas, vedações e laudos após a usinagem final.
- Escopo comercial: comparar ferramental, fundição, tratamento, CNC, acabamento, testes e lotes na mesma condição de entrega.
O caso Wisconsin ilustra uma rota integrada; economias e prazos de estoque valem só para aquele projeto. Ver caso integrado de carcaça de bomba.
Revisão de fabricação antes da cotação
- Revisão do desenho, interfaces e referências de medição
- Grau exato, forma do produto e norma de compra
- Aceitação, etapas de inspeção e documentos
Verifique dimensões, massa, tolerâncias, material e aceitação no desenho; dados gerais não substituem a viabilidade.