
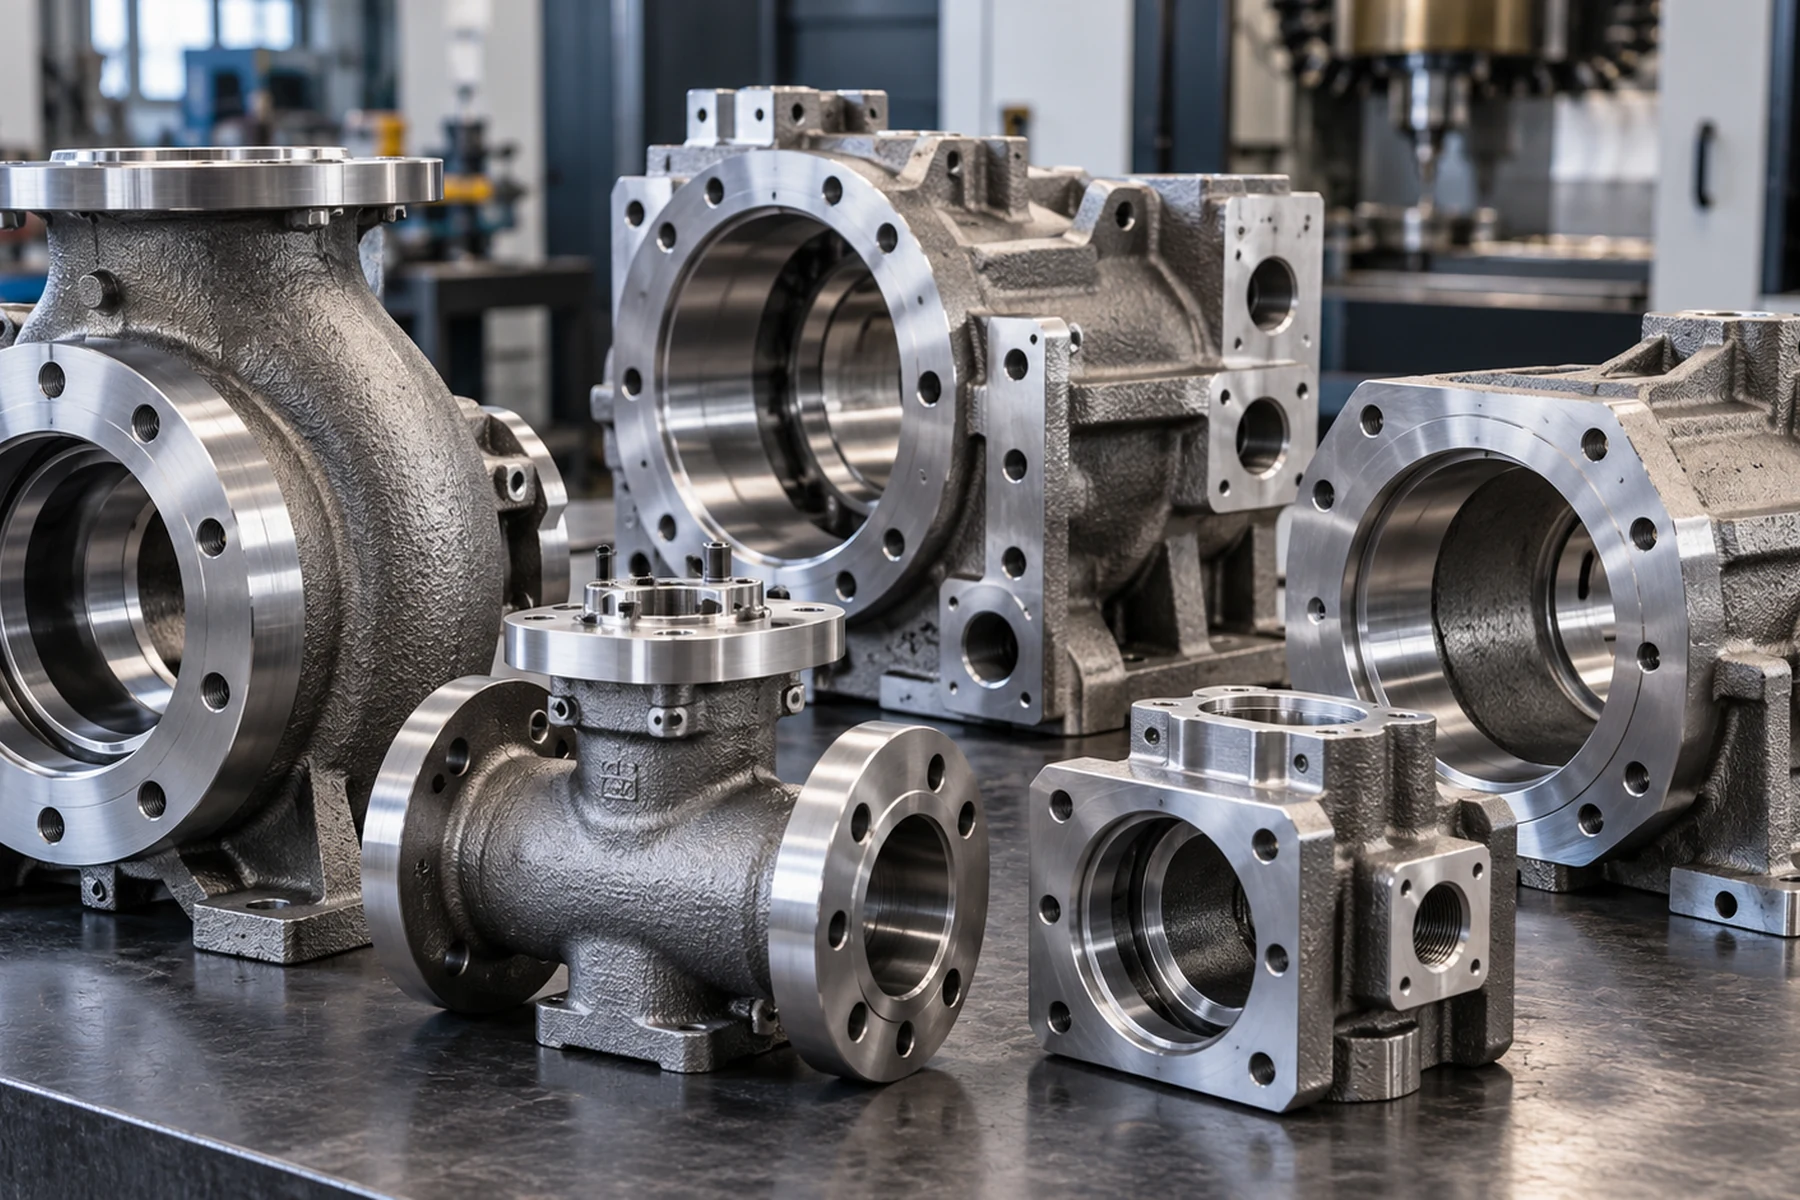
按完整铸造加机加工交付范围比价
请分别明确铸件毛坯、指定热处理、CNC 成品配合面、检验及最终交付状态。若基准、公差、测试阶段、修补限制和记录范围不同,两份单价不能直接比较。查看承压阀体工艺路线 展示了成品密封几何与承压边界验证如何依赖整套工艺,并非所有产品通用的测试证明。
采购语境里的“机加工铸件”
很多采购项目要的并不是毛坯,而是机加工铸件、精铸 + CNC 零件、按图完成的成品铸件或可直接装配零件,并希望由一个供应商对整条路线负责。
这条路线可以包含硅溶胶精铸、按要求的热处理、CNC 车削 / 铣削 / 车铣 / 卧加 / 立加 / 多轴加工、表面处理、尺寸检测、无损检测、压力测试以及约定的文件资料。
为什么把铸造和机加工放在一个供应商
模具释放前就确定加工基准
加工余量、基准面、装夹位置、孔位和最终表面可以在铸造工艺设计阶段一起规划,减少毛坯到机加工后才发现无法可靠装夹或关键位置余量不足的风险。
一个供应商负责最终尺寸链
判断项目成功与否的是最终成品图,而不是毛坯图。关键孔、阀座、螺纹、法兰面、轴承配合和密封面都按同一套基准策略加工和验证。
加工结果直接反馈铸造
机加工可能暴露毛坯表面看不到的内部问题。铸造与加工在同一制造路线内,可以更快闭环加工余量、刀路、铸造质量和检测问题。
常见项目
- 阀体、阀盖和承压流体控制零件
- 泵壳、泵体、盖体、叶轮和导流件
- 卫生级与食品设备不锈钢流体件
- 复杂壳体、支架、适配器和工业机械零件
- 需要关键孔、螺纹和密封面加工的耐腐蚀或双相钢零件
第二供应源、成本 benchmark 与产能补充
很多 RFQ 并不是新设计,而是现有量产零件需要第二供应源、备选供应商、价格 benchmark 或额外产能。这类项目请提供受控图纸、年需求量、当前批量、材料 / 检验要求,以及已知的供应问题,例如交期、成本、质量或产能。
我们会按完整成品路线评估,而不是只对比毛坯铸件单价。
多品种小批量与重复供货
我们支持多个料号、较小重复批次的项目,在不同零件之间管理模具、夹具、检验计划和版本。稳定重复需求可以进一步评估 VMI、备库分批放货、安全库存、Kanban 和 JIT 供货方案,把经济生产批量与客户实际释放数量分开。
RFQ 建议明确
- 受控二维图纸和三维模型
- 精确材料牌号 / 铸造标准及状态
- 年需求量、生产批量和释放数量
- 关键机加工特征、基准和表面粗糙度
- 热处理以及允许 / 禁止修补区域
- 无损、压力 / 泄漏测试和追溯要求
- 包装、装配或子装配范围
- 转供目标:成本、交期、质量、第二供应源或产能补充
对于低碳不锈钢成品零件,CF3 与 304L 采购判断和CF3M 与 316L 采购判断说明为何精铸毛坯不能自动替代锻轧棒料或板料。在比较成品成本前,应明确材料产品标准、需要机加工的功能表面及验证要求。
路线选择原则
让铸造负责复杂几何和材料利用率,让 CNC 负责真正控制配合、密封、位置和最终公差的接口。成本比较应基于最终检测合格的成品零件,而不是只比较毛坯。
客户案例:泵体铸造 + 机加工一体化
在一个威斯康星州泵体项目中,围绕铸造、机加工和抛光协同进行的设计与工艺改进,使该项目的持续制造成本约降低 10%;后续本地 VMI 方案又把备库零件的放货周期缩短到约 1–2 天。这些均为该项目的实际结果。查看案例
查看真实 CNC 机加工产品图
OEM 采购工程决策检查点
完全机加工铸件应依据成品图纸报价,明确关键孔、密封面、定位基准、允许返修区域、材料追溯以及泄漏或无损检测的验收阶段。铸件外观合格并不等于机加工后的承压边界一定通过规定测试。
相关技术指南与项目案例: 铸造气孔与承压致密性 | 承压阀体
铸造到 CNC 的询价:先统一成品验收口径
对精密铸件进行 CNC 加工时,报价必须区分近净成形毛坯与加工、检验、放行后的成品。只有订单承接了图纸规定的接口与验证范围,一体化供应才真正有意义。
- 铸造到加工的衔接:模具批准前明确加工余量、夹具空间、定位基准和禁止补焊区域。
- 完工检测:列出最终加工后的孔、阀座、螺纹、密封面及要求的检测记录。
- 商务范围:按相同交付条件比较模具、铸造、热处理、CNC、表面处理、测试和批量。
威斯康星泵壳案例提供了一个一体化生产路线实例;其降本和库存交付时间仅适用于该项目。 查看泵壳一体化案例.
报价前制造工艺评审
- 图纸版本、关键配合面与检测基准
- 明确材料牌号、产品形态及采购标准
- 验收准则、检验阶段和文件要求
根据具体图纸确认尺寸、重量、公差、材料及验收路线;公开指标不能替代可制造性审核。