
La ruta de producción comienza con la revisión de ingeniería
El proceso empieza antes de inyectar cera. Plano controlado, modelo 3D, especificación de aleación, superficies críticas, sobrematerial, requisitos de inspección y volumen esperado se revisan juntos. Dirección de utillaje, contracción de cera, entradas, acceso de cáscara y zonas de corte se planifican alrededor de la pieza terminada.
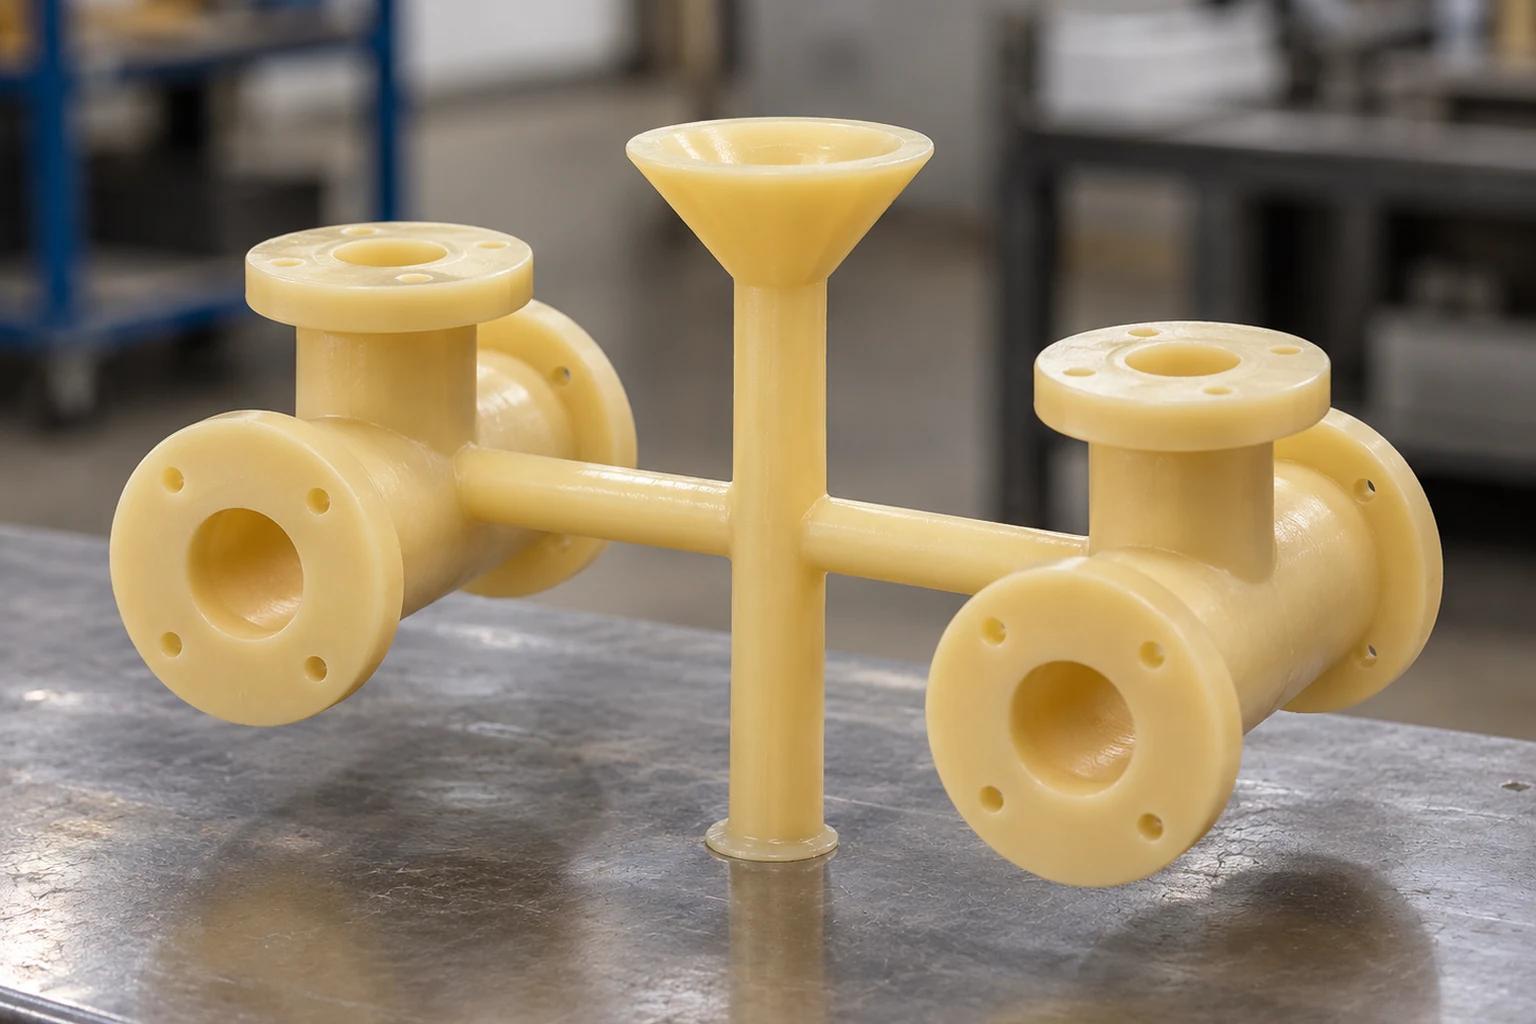
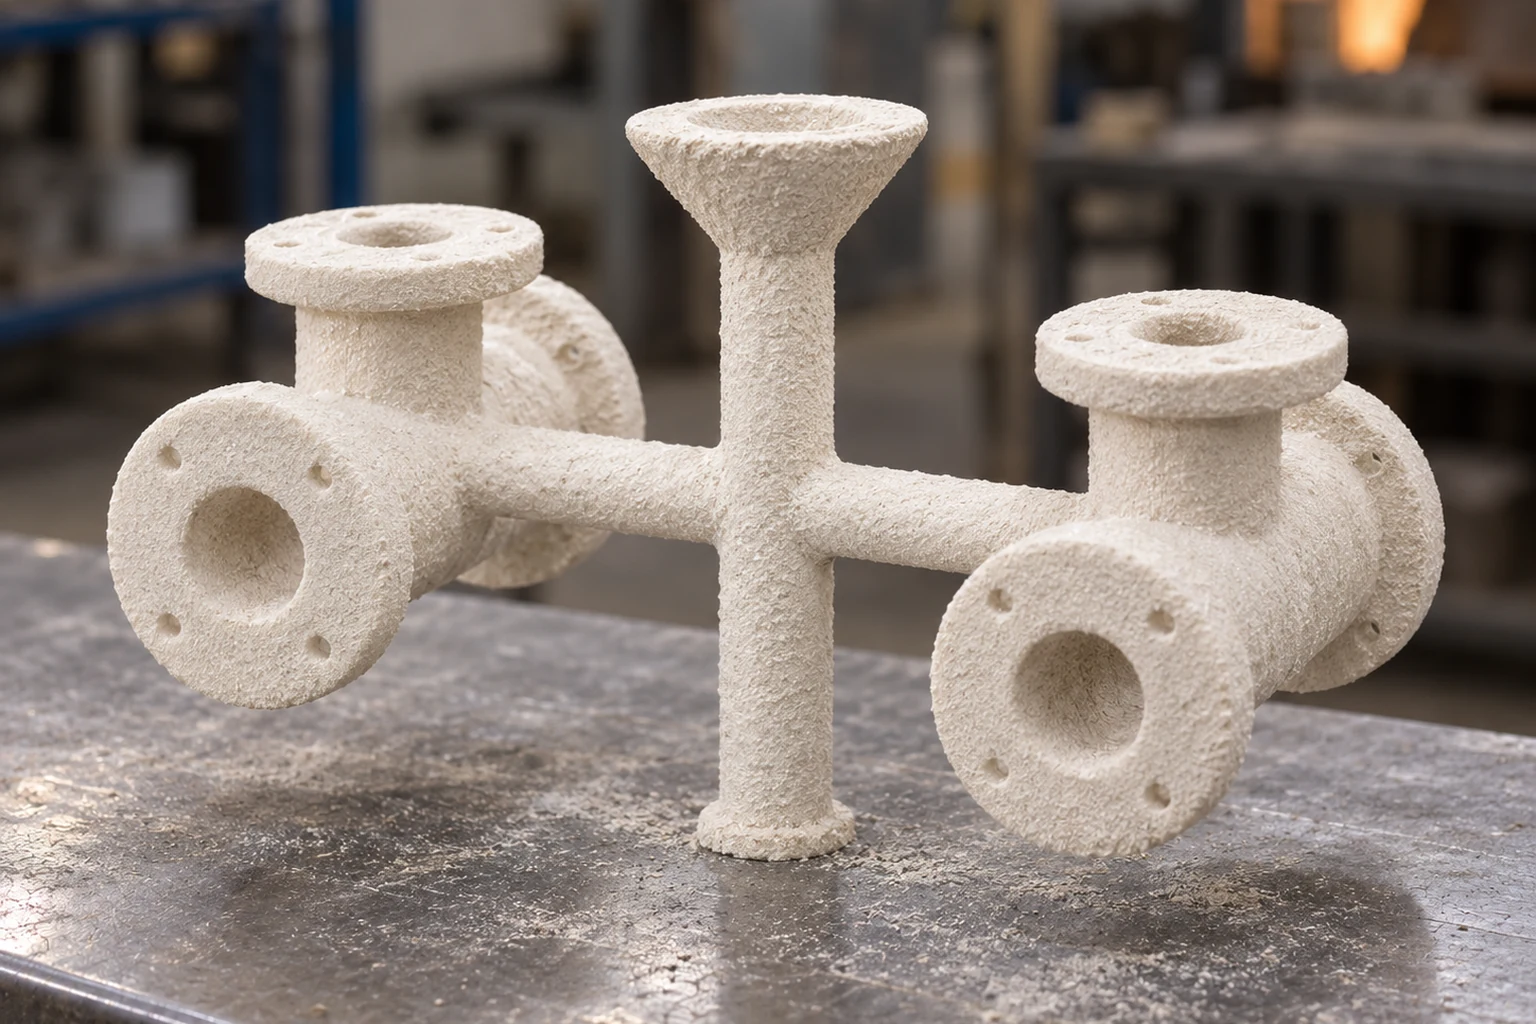
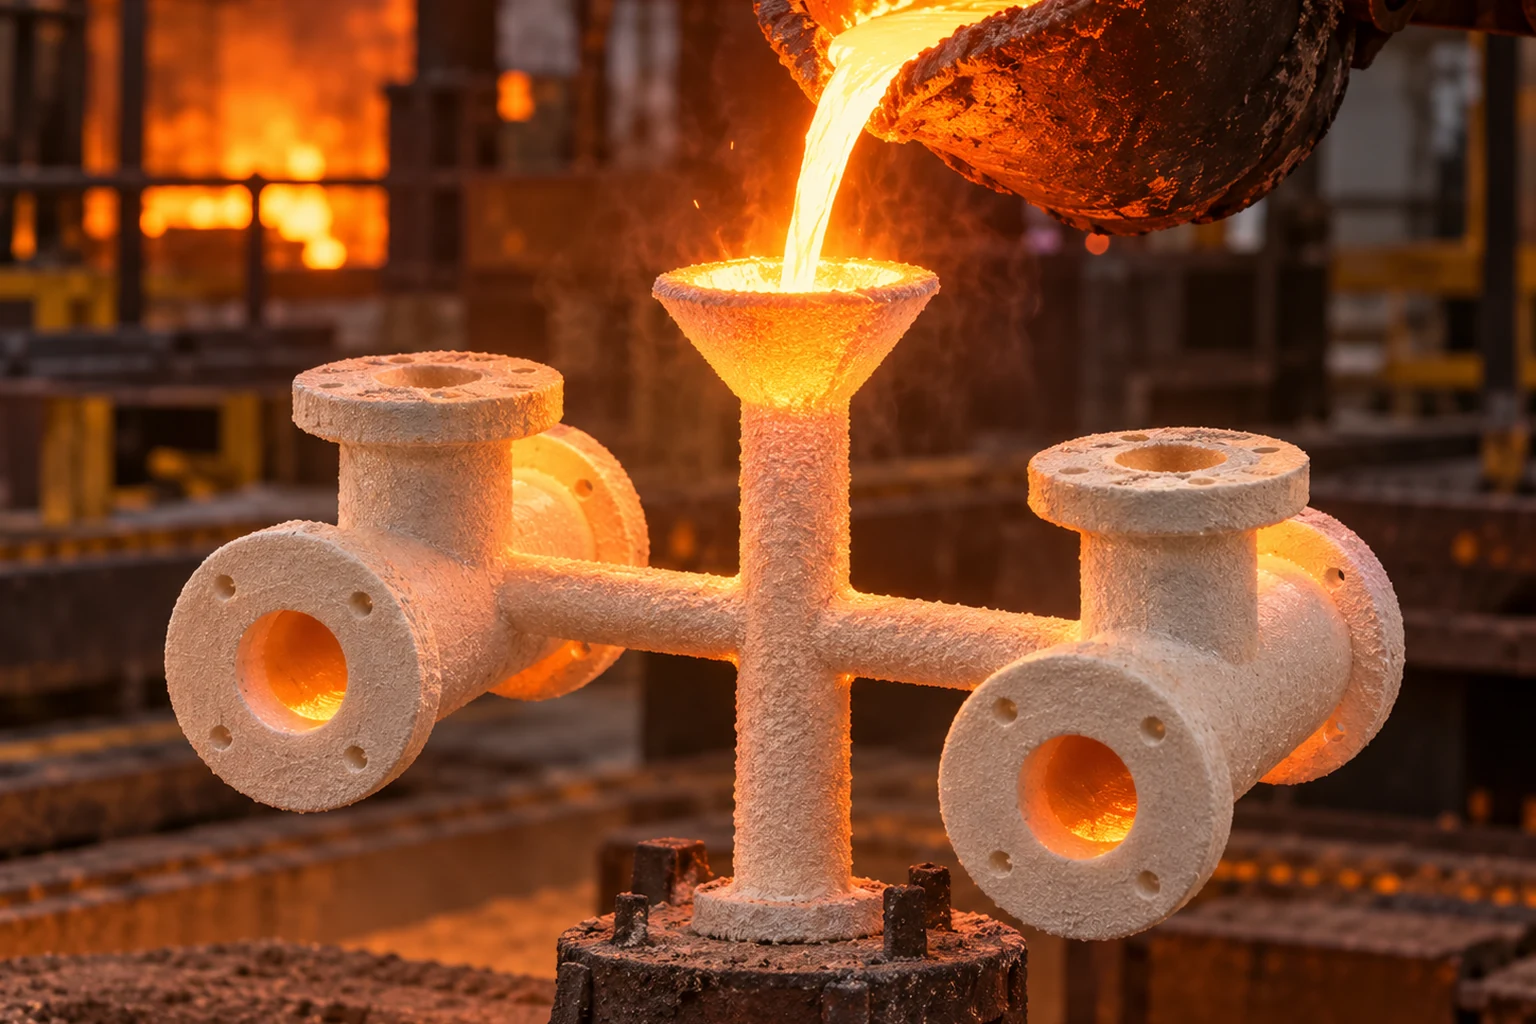
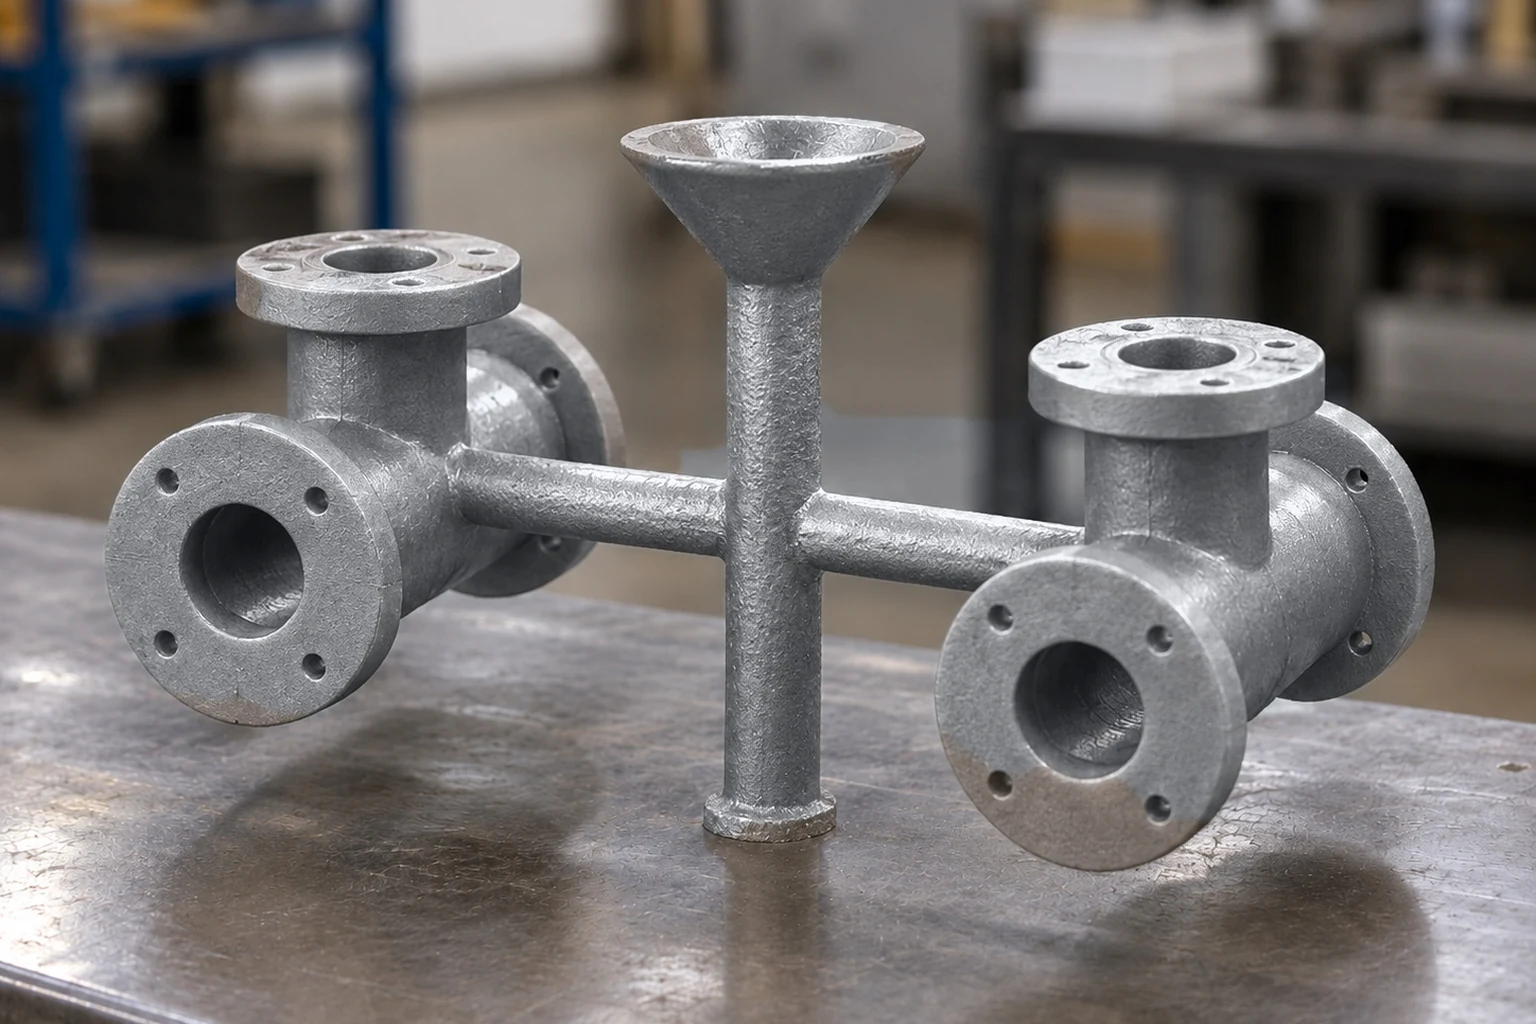
Etapas ilustrativas, no fotos de un mismo lote verificado ni una secuencia validada con una geometría CAD común. La última imagen muestra una pieza de ejemplo tras separarla del árbol.
Patrones de cera y montaje de racimo
01 — Inyección de cera
La cera se inyecta en utillaje de precisión. Temperatura, presión, permanencia y enfriamiento se controlan para limitar deformación y llenado incompleto. Utillaje y parámetros se cualifican antes de producción.
02 — Recorte e inspección del patrón
Se eliminan rebabas de partición, marcas de inyección y pequeños defectos. Los patrones se revisan visualmente y pueden verificarse dimensiones críticas antes del montaje.
03 — Montaje de racimo
Los patrones se unen al sistema central de canales. Espaciado, orientación y diseño de entradas influyen en flujo, alimentación, resistencia de cáscara y acceso posterior al corte.
Cáscara cerámica y descerado
04 — Recubrimiento cerámico primario
El conjunto recibe una barbotina refractaria fina y estuco. La capa primaria forma la superficie de la pieza, por lo que condición, viscosidad, cobertura y secado se controlan estrechamente.
05 — Construcción de capas de respaldo
Capas adicionales crean espesor y resistencia. Tamaño de refractario y secuencia equilibran reproducción de detalle, permeabilidad y resistencia a grietas durante descerado y colada.
06 — Descerado
La cera se elimina mediante ruta cualificada. Autoclave de vapor y flash-fire / burnout son métodos comunes y pueden combinarse. Debe retirarse sin dañar la cáscara, que luego se inspecciona y cuece según especificación.
Colada, descascarillado y corte
07 — Cocción de cáscara y colada
Las cáscaras se cuecen y precalientan antes del vertido. Química, temperatura del metal y cáscara y velocidad de colada se controlan según aleación y geometría.
08 — Enfriamiento, descascarillado y limpieza
Tras solidificación se retira mecánicamente la cerámica. Pasos internos y cavidades difíciles requieren una limpieza adecuada a la geometría.
09 — Corte
Las piezas se separan del sistema de canales. Ubicación de corte y material restante se planifican para no dañar superficies funcionales.
Acabado, tratamiento térmico e inspección final
10 — Rectificado de entradas y acabado
Se suavizan entradas residuales y transiciones. En componentes críticos se definen límites de rectificado, aceptación de superficie y restricciones de reparación.
11 — Tratamiento térmico, reparación por soldadura o tratamiento superficial cuando se especifique
El tratamiento térmico sigue la aleación y propiedades requeridas. Toda soldadura permitida sigue procedimiento controlado y los acabados/inspecciones necesarios. Pasivado, electropulido, granallado o pulido pueden añadirse.
12 — Inspección final y liberación
Puede incluir dimensional, química o verificación de aleación del lote/cupón/muestra definida, dureza, ferrita, líquidos penetrantes y ultrasonidos o radiografía cuando proceda. Ensayos mecánicos y pruebas de presión/fuga se añaden según requisito. El plan depende del plano, norma, geometría, tipo de defecto y riesgo.
Los parámetros varían con aleación, tamaño, sistema de cáscara, geometría y especificación del proyecto; se confirman en DFM y cualificación, no como límites universales.
Integración posterior y controles del comprador
En el relevo de proceso, solicitar trazabilidad desde el plano y utillaje de cera aprobados hasta la colada, lote, reparaciones permitidas, mecanizado y liberación final. Si los inoxidables se encargan según ASTM A743/A743M-21, confirmar calidad, estado y requisitos del pedido. Una norma de material no demuestra que cada lote haya superado todas las inspecciones solicitadas.
Dónde importa más el control de ingeniería
El proceso es secuencial, pero los controles están conectados. La variación de la cera puede afectar la geometría de la cáscara; la alimentación influye en la solidificación; el tratamiento térmico puede mover secciones delgadas o asimétricas; y el mecanizado puede exponer discontinuidades que no eran funcionalmente relevantes en una superficie en bruto. Por ello, el plan de fabricación debe construirse desde la pieza terminada hacia atrás y no tratar cada etapa como una operación aislada.
Nuestra ruta de sol de sílice se utiliza para inoxidables, dúplex, aceros al carbono y aleados, grados resistentes al calor y determinados grados base níquel. La cáscara, fusión, tratamiento térmico e inspección posterior dependen de la aleación y la geometría. Un cuerpo de válvula a presión, un componente sanitario pulido y una pieza de maquinaria resistente al desgaste pueden recorrer las mismas etapas generales, pero requieren controles y criterios de aceptación distintos.
Del árbol de colada al componente terminado
Tras retirar la cáscara y cortar, el componente puede requerir todavía desbaste de entradas, granallado, tratamiento térmico, enderezado, mecanizado, pulido mecánico, pasivado, electropulido u otro tratamiento superficial. Estas operaciones deben considerarse antes de congelar el utillaje. Datums de mecanizado, acceso de pulido y bordes de sellado protegidos pueden influir en el diseño de la fundición.
Para componentes con requisitos de presión o fuga, el ensayo debe representar lo más posible la condición funcional final. El mecanizado puede cambiar el espesor o abrir una discontinuidad subsuperficial, por lo que la verificación hidrostática o neumática final normalmente se planifica después del mecanizado relevante cuando así lo exige el plano o el plan de validación.
Qué debe preguntar el comprador a una fundición
Una conversación útil va más allá de «¿hacen fundición a la cera perdida?». Pregunte quién controla cera, cáscara, fusión/colada, tratamiento térmico, mecanizado, acabado e inspección; cómo se trazan material y lotes; cómo se verifican las dimensiones críticas; y cómo se trasladan los requisitos de presión o END a la ruta. Para procesos especiales subcontratados, pregunte cómo se mantienen la trazabilidad y los registros de aceptación vinculados al lote del componente.
China Precision Metal combina fundición a la cera perdida con más de 40 máquinas CNC, recursos de acabado y capacidad de inspección dimensional, de material y de presión en la operación de fabricación de Qingdao. Esta integración aporta más valor cuando el plano incluye interfaces mecanizadas o requisitos controlados de superficie y fuga.
Clave para la RFQ
Envíe plano controlado, modelo 3D, especificación de material, cantidad anual y los requisitos verdaderamente críticos. Podemos revisarlos contra la ruta combinada de fundición, mecanizado, acabado e inspección.
De estudiar el proceso a calificar un proveedor OEM
Las doce etapas explican la fabricación, pero no certifican una pieza concreta. Para fundición de precisión acabada por CNC, vincule ruta, plano y registros exigidos de aceptación.
- Antes del utillaje: verificar aleación, geometría crítica, sobremetal y restricciones de reparación aprobadas.
- Tras CNC: definir cuándo verificar dimensiones, trazabilidad de material y END o presión requeridas.
- Compras: separar viabilidad técnica de capacidad confirmada, primera pieza aprobada, precio y reposición.
La página de capacidades permite iniciar la evaluación del proveedor desde el plano. Evaluar suministro de fundidos mecanizados.
Ruta de revisión de diseño
No se garantiza un límite universal de fabricación; verificar plano, aleación, proceso y norma.