
A rota de produção começa pela revisão de engenharia
O processo começa antes da injeção de cera. Desenho controlado, modelo 3D, especificação de liga, superfícies críticas, sobremetal, requisitos de inspeção e volume esperado são revisados em conjunto. Direção do ferramental, contração da cera, canais de alimentação, acesso para a casca e áreas de corte são planejados em torno da peça acabada.
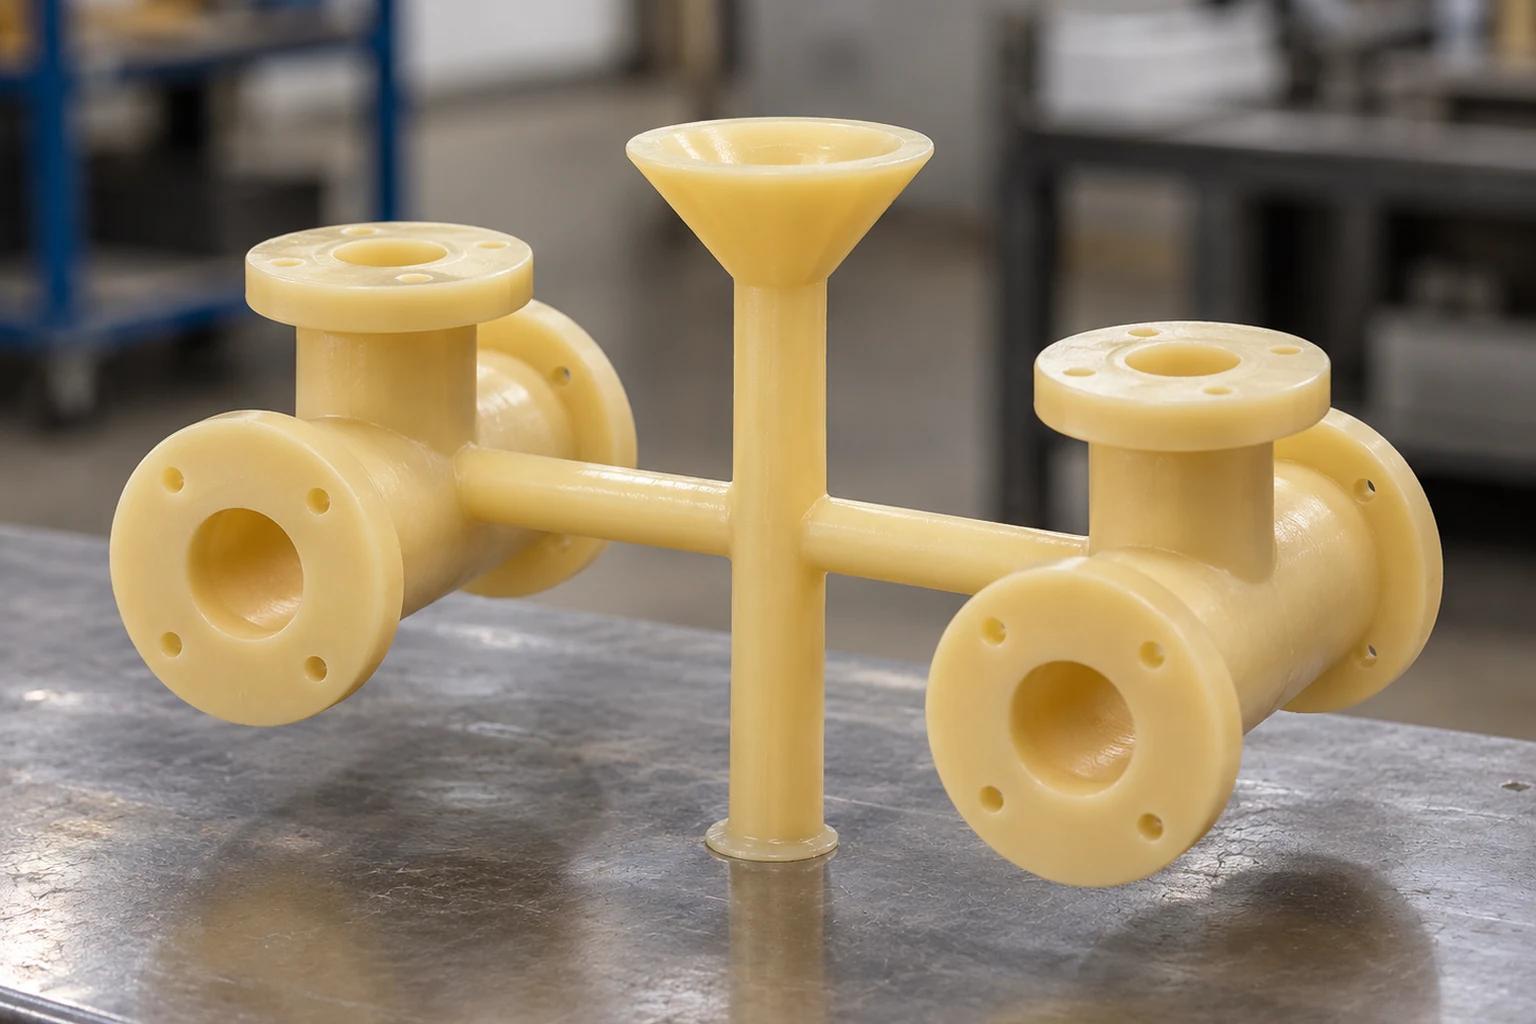
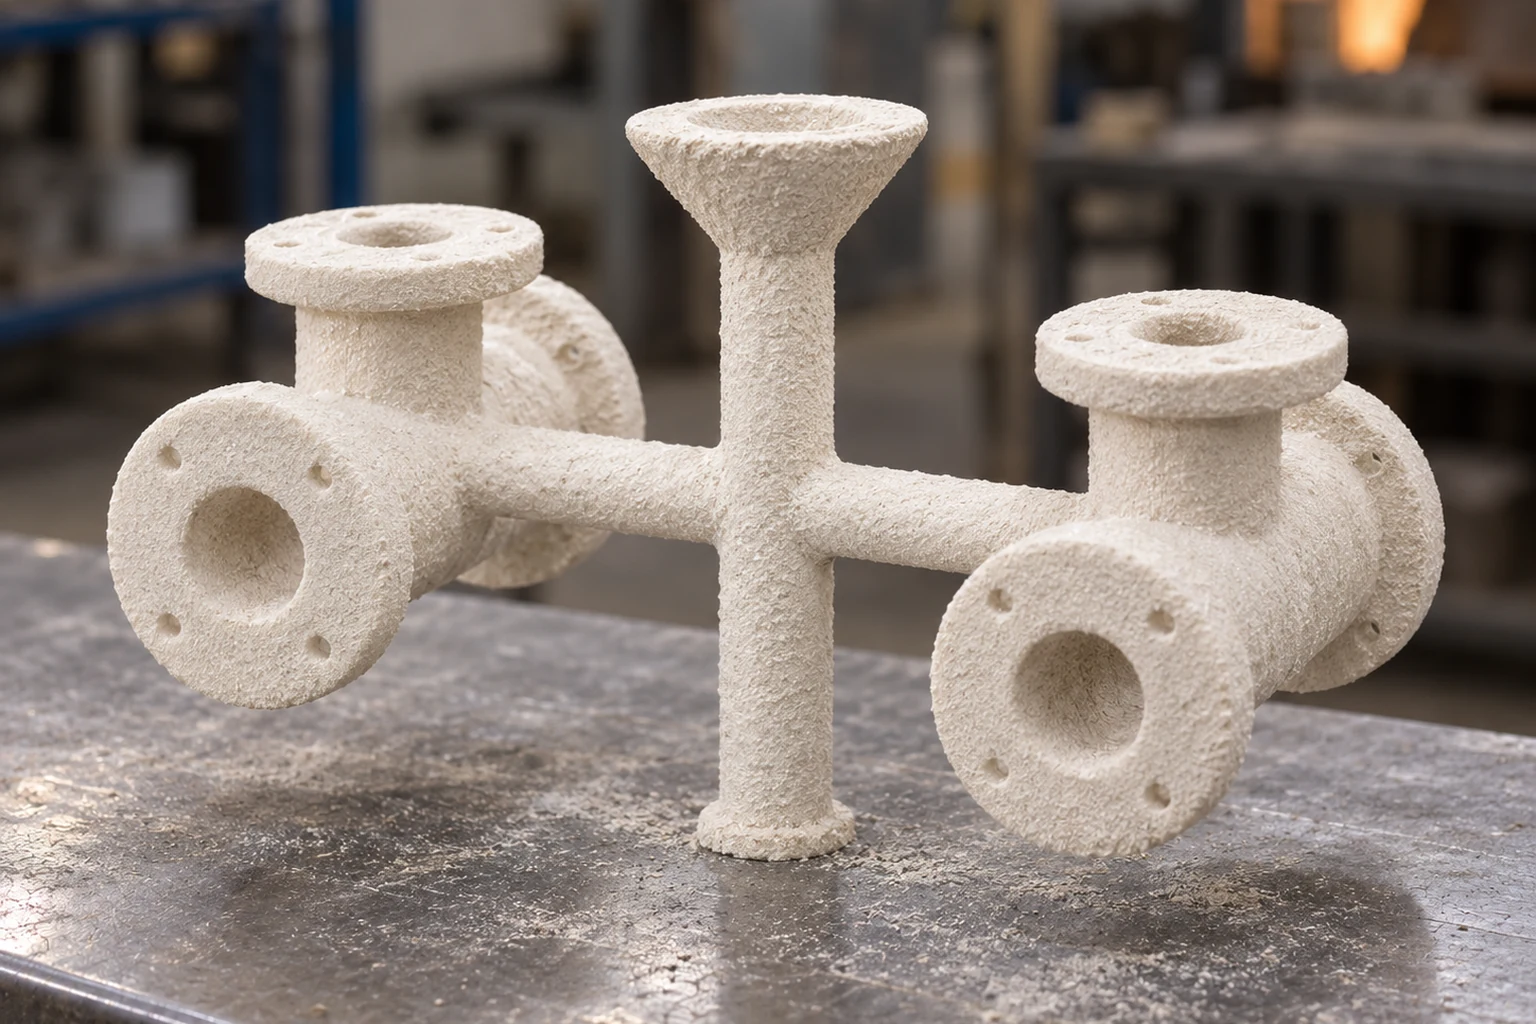
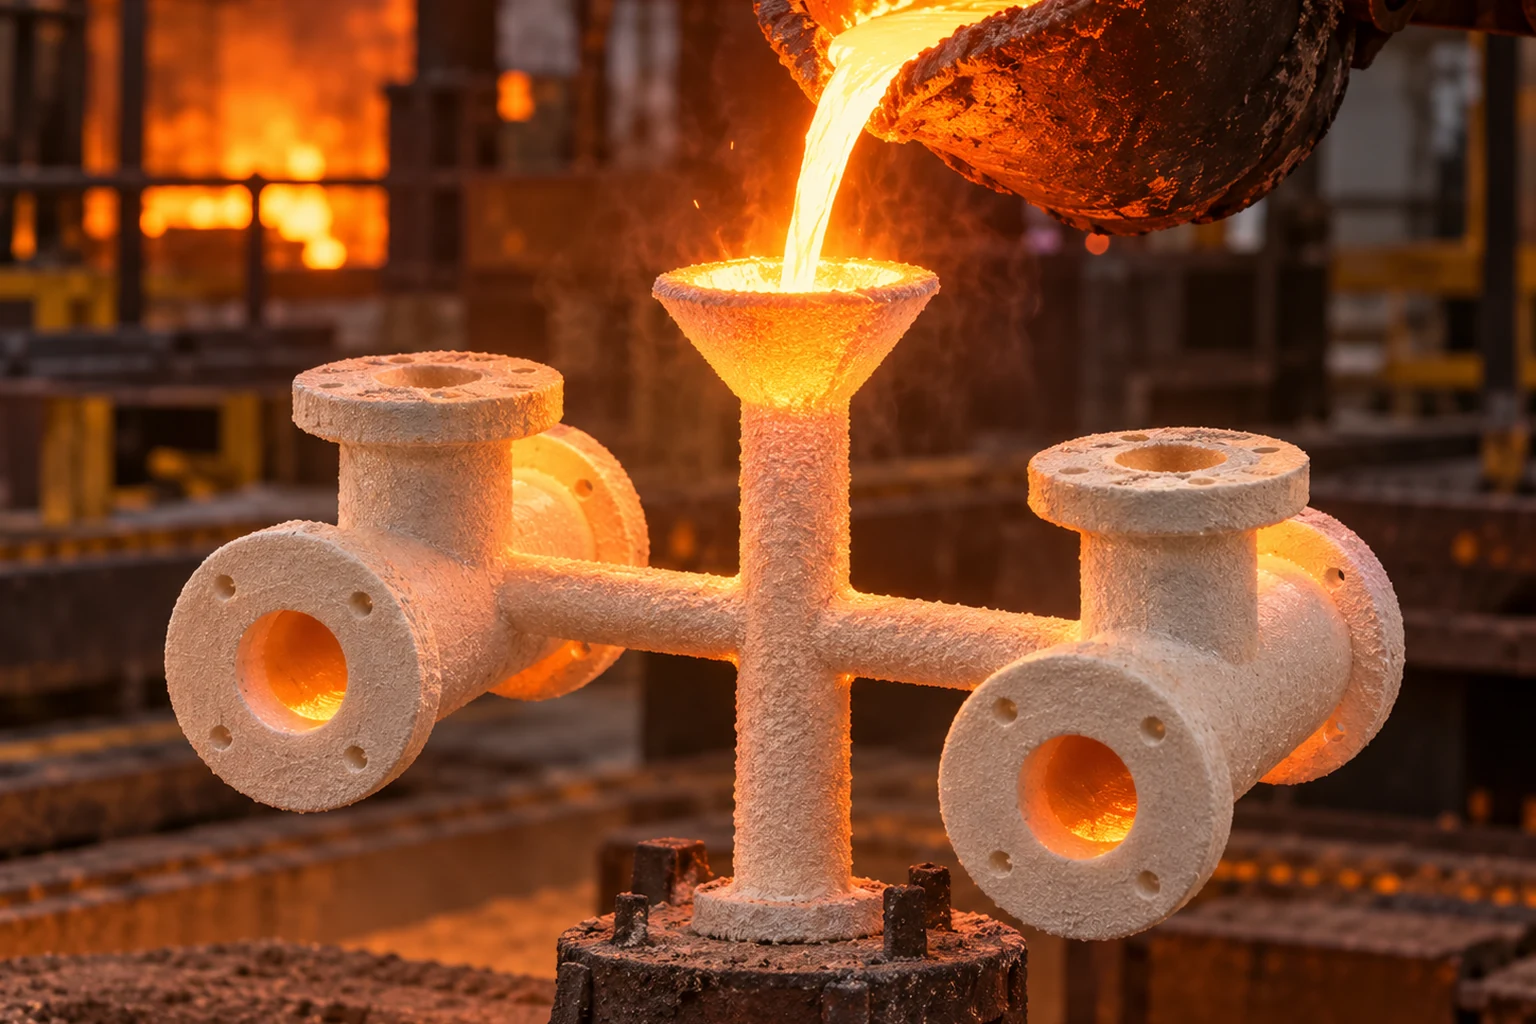
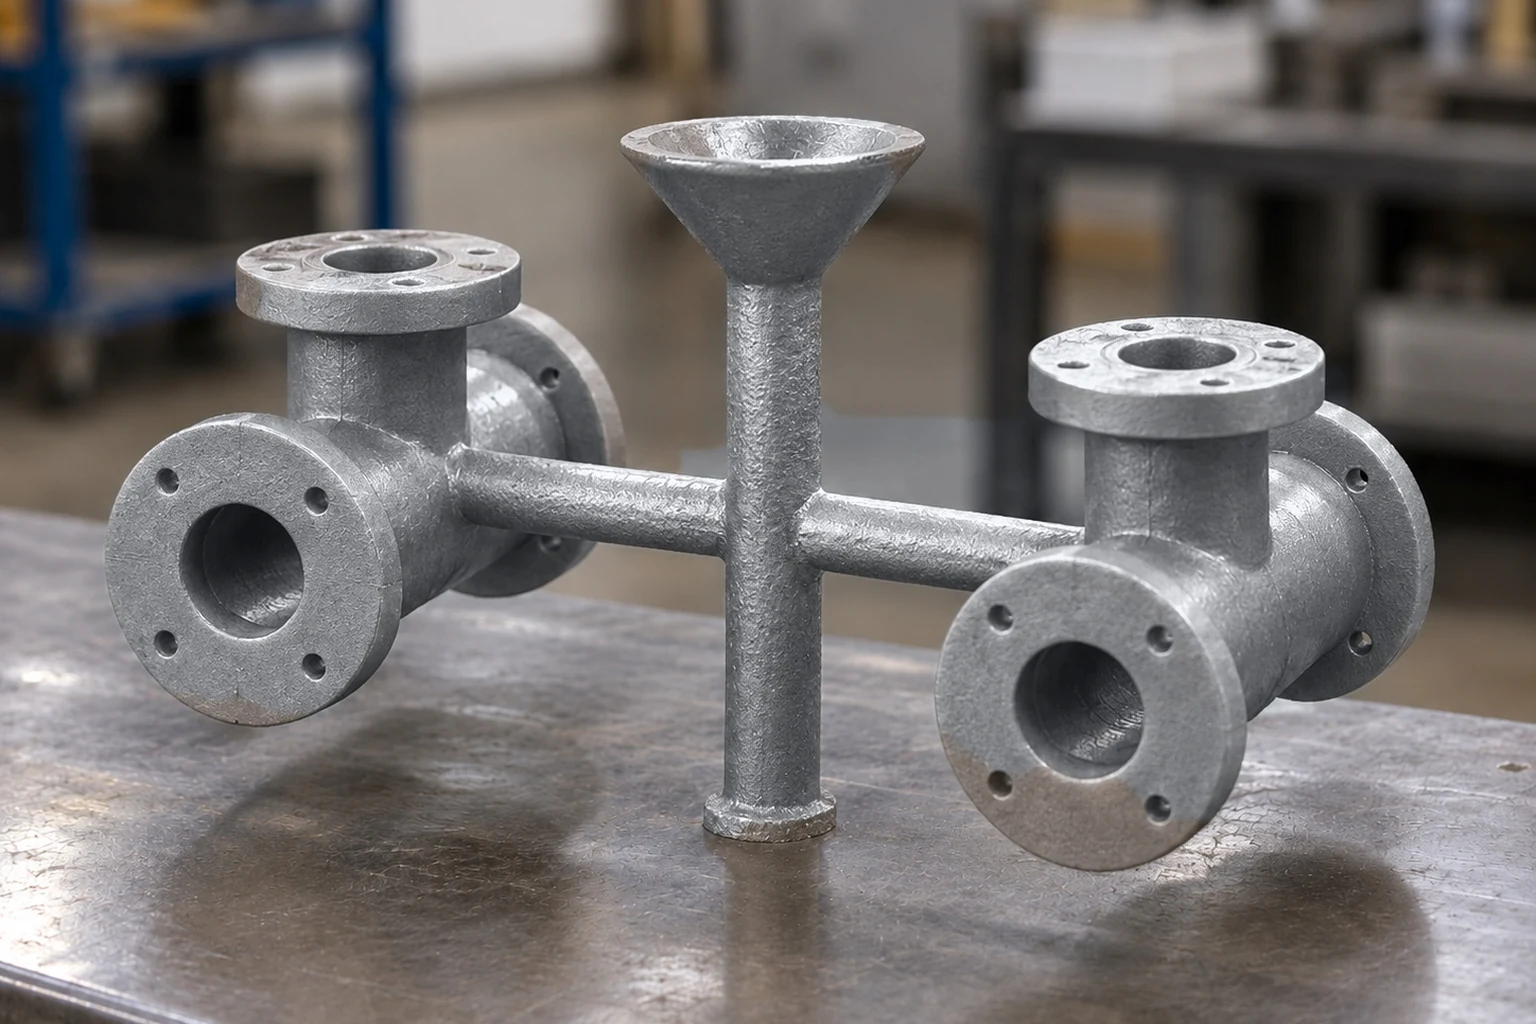
Etapas ilustrativas do processo, não fotografias de um mesmo lote verificado nem sequência validada por geometria CAD comum. A última imagem mostra uma peça exemplo após a separação da árvore.
Padrões de cera e montagem da árvore
01 — Injeção de cera
A cera é injetada em dispositivo de precisão. Temperatura, pressão, permanência e resfriamento são controlados para limitar deformação e preenchimento incompleto. O ferramental e os parâmetros são qualificados antes de produção.
02 — Rebarbação e inspeção do padrão de cera
São removidas rebarbas da linha de partição, marcas de injeção e pequenos defeitos superficiais. Os padrões de cera são inspecionados visualmente, e dimensões críticas podem ser verificadas antes da montagem.
03 — Montagem da árvore
Os padrões de cera são unidos a um sistema central de canais. Espaçamento, orientação e projeto das entradas influenciam o fluxo do metal, a alimentação, a resistência da casca e o acesso posterior para corte.
Casca cerâmica e desceragem
04 — Revestimento cerâmico primário
O conjunto recebe uma barbotina refratária fina e uma camada de estuque refratário. A camada primária forma a superfície da peça fundida, por isso a condição da barbotina, a viscosidade, a cobertura e o ambiente de secagem são controlados rigorosamente.
05 — Construção das camadas de reforço
Camadas cerâmicas adicionais aumentam a espessura e a resistência da casca. O tamanho do refratário e a sequência das camadas equilibram reprodução de detalhes, permeabilidade e resistência a trincas durante a desceragem e o vazamento do metal.
06 — Desceragem
A cera é removida por uma rota de desceragem qualificada. Autoclave a vapor e queima rápida são métodos comuns, e algumas fundições combinam os dois. A rota selecionada deve remover a cera sem danificar a casca; em seguida, a casca é inspecionada e queimada conforme a especificação do processo.
Vazamento do metal, quebra da casca e corte
07 — Queima da casca e vazamento do metal
As cascas são queimadas e pré-aquecidas antes do vazamento. A química do metal, a temperatura do metal e da casca e a taxa de vazamento são controladas conforme a liga e a geometria.
08 — Resfriamento, quebra da casca e limpeza
Após a solidificação, a casca cerâmica é removida mecanicamente. Passagens internas e cavidades difíceis exigem uma rota de limpeza adequada à geometria.
09 — Corte
As peças são separadas do sistema de canais. A localização do corte e o material remanescente são planejados para não danificar superfícies funcionais.
Acabamento, tratamento térmico e inspeção final
10 — Desbaste dos canais e acabamento
Os remanescentes dos canais e as transições locais são desbastados e suavizados. Em componentes críticos, devem ser definidos os limites de desbaste, a aceitação superficial e as restrições de reparo.
11 — Tratamento térmico, reparo por soldagem ou tratamento superficial quando especificado
O tratamento térmico é definido pela especificação da liga e pelas propriedades exigidas. Qualquer soldagem de reparo permitida segue um procedimento controlado e é acompanhada pelo acabamento e pela inspeção exigidos. Passivação, eletropolimento, jateamento ou polimento podem ser adicionados.
12 — Inspeção final e liberação
Pode incluir dimensional, química ou verificação de liga do lote/cupom/amostra definida, dureza, ferrita, líquidos penetrantes e ultrassom ou radiografia quando aplicável. Ensaios mecânicos e testes de pressão/vazamento são adicionados conforme requisito. O plano depende do desenho, norma, geometria, tipo de defeito e risco.
Os parâmetros variam com liga, tamanho, sistema de casca, geometria e especificação do projeto; são confirmados durante o DFM e a qualificação, não como limites universais.
Integração posterior e controles do comprador
Na passagem de processo, confirme como desenho aprovado e revisão do ferramental de cera se ligam à corrida, lote, reparos permitidos, usinagem e liberação final. Para fundidos inox adquiridos conforme ASTM A743/A743M-21, confirme liga, condição e exigências do pedido. A norma de material não prova, sozinha, que um lote passou em todos os ensaios exigidos.
Onde importa mais o controle de engenharia
O processo é sequencial, mas os controles estão conectados. A variação da cera pode afetar a geometria da casca; a alimentação influencia na solidificação; o tratamento térmico pode mover seções finas ou assimétricas; e a usinagem pode expor descontinuidades que não eram funcionalmente relevantes em uma superfície em bruto. Por isso, o plano de fabricação deve ser construído desde a peça acabada de trás para frente e não tratar cada etapa como uma operação isolada.
Nossa rota de sílica-sol é utilizada para inoxidáveis, dúplex, aços ao carbono e ligados, graus resistentes ao calor e determinados graus à base de níquel. A casca, fusão, tratamento térmico e inspeção posterior dependem da liga e da geometria. Um corpo de válvula sob pressão, um componente sanitário polido e uma peça de máquinas resistente ao desgaste podem passar pelas mesmas etapas gerais, mas exigem controles e critérios de aceitação diferentes.
Da árvore de fundição ao componente acabado
Após retirar a casca e cortar, o componente pode exigir ainda desbaste de entradas, jateamento, tratamento térmico, endireitamento, usinagem, polimento mecânico, passivação, eletropolimento ou outro tratamento superficial. Essas operações devem ser consideradas antes de congelar o ferramental. Datums de usinagem, acesso para polimento e bordas de vedação protegidas podem influenciar o projeto da fundição.
Para componentes com requisitos de pressão ou estanqueidade, o ensaio deve representar o mais próximo possível a condição funcional final. A usinagem pode alterar a espessura ou abrir uma descontinuidade subsuperficial, por isso a verificação hidrostática ou pneumática final normalmente é planejada depois da usinagem relevante quando isso for exigido pelo desenho, pela especificação ou pelo plano de validação.
O que o comprador deve perguntar a uma fundição
Uma conversa útil vai além de «fazem fundição por cera perdida?». Pergunte quem controla cera, casca, fusão/vazamento do metal, tratamento térmico, usinagem, acabamento e inspeção; como se rastreiam material e lotes; como as dimensões críticas são verificadas; e como os requisitos de pressão ou END são incorporados à rota. Para processos especiais subcontratados, pergunte como são mantidos a rastreabilidade e os registros de aceitação vinculados ao lote do componente.
China Precision Metal combina fundição por cera perdida com mais de 40 máquinas CNC, recursos de acabamento e capacidade de inspeção dimensional, de material e de pressão na operação de fabricação de Qingdao. Esta integração oferece mais valor quando o plano inclui interfaces usinadas ou requisitos controlados de superfície e vazamento.
Chave para a RFQ
Envie desenho controlado, modelo 3D, especificação de material, quantidade anual e os requisitos realmente críticos. Podemos revisá-los em relação à rota combinada de fundição, usinagem, acabamento e inspeção.
Da pesquisa do processo à qualificação do fornecedor OEM
As doze etapas descrevem a fabricação, mas não certificam uma peça específica. Para fundidos de precisão com acabamento CNC, relacione rota produtiva, desenho e registros de aceitação exigidos.
- Antes do ferramental: comparar liga, geometria crítica, sobremetal e limites de reparo autorizados.
- Após CNC: definir momento de medir, rastrear material e executar END ou testes de pressão exigidos.
- Suprimentos: separar viabilidade de capacidade confirmada, primeira peça aprovada, preço e reposição.
A página de capacidade permite iniciar avaliação orientada pelo desenho. Avaliar fornecimento de fundidos usinados.
Caminho da revisão de projeto
Não há limite universal de produção garantido: confira desenho, liga, processo e norma.