
Guía de un vistazo
Para qué sirve esta guía
“Mecanizado CNC” es un término demasiado amplio para funcionar por sí solo como especificación de compras. El problema real del comprador puede ser mecanizar una pieza de fundición a la cera perdida casi neta, homologar una segunda fuente para una forja, mantener la concentricidad de varios alesados en un componente rotativo, controlar caras de sellado en un cuerpo de válvula, producir muchos números de pieza en volúmenes bajos o añadir stock local a un programa OEM repetitivo.
Esta guía organiza el mecanizado CNC alrededor de esas decisiones. Está escrita para equipos de compras, diseño, fabricación y calidad que necesitan piezas terminadas repetibles, no simplemente horas de máquina.
En China Precision Metal, el alcance publicado de mecanizado incluye más de 40 máquinas CNC para torneado, fresado, torno-fresa, HMC, VMC y trabajos de 3/4/5 ejes, además de rectificado, taladrado/roscado, electroerosión por penetración y electroerosión por hilo. Nuestro trabajo principal incluye mecanizado de piezas fundidas y forjadas, fundiciones completamente mecanizadas, componentes industriales para manejo de fluidos, programas HMLV, homologación de segunda fuente e inspección/verificación funcional posterior.
Mecanizado CNC en una sola tabla de decisión
| Pregunta del comprador | Enfoque preferente |
|---|---|
| ¿La geometría es principalmente de revolución? | El torneado CNC o torno-fresa puede reducir preparaciones |
| ¿Se requieren varias caras o características prismáticas? | VMC/HMC o fresado multieje según accesibilidad y tamaño de lote |
| ¿La pieza es compleja pero puede obtenerse casi neta por fundición? | Comparar fundición mecanizada frente a mecanizado desde billet |
| ¿El bruto es una forja? | Revisar sobremetal, cascarilla, distorsión y condición de datums antes de fijar la ruta |
| ¿Las tolerancias son críticas solo en algunas zonas? | Mantener económica la geometría general y apretar solo dimensiones CTQ |
| ¿La demanda anual se divide en muchas entregas pequeñas? | Cotizar volumen anual + patrón de entregas; considerar utillajes/control de programas HMLV y stock |
| ¿Es un proyecto de segunda fuente? | Facilitar bruto actual, revisión de plano, datos de inspección y riesgos de proceso conocidos, no solo el precio objetivo |
Planificación de la ruta de mecanizado
Empezar por el tipo de bruto
Una pieza CNC terminada puede partir de:
- barra o tubo;
- placa o billet;
- fundición a la cera perdida;
- forja;
- fundición en arena, a presión u otro bruto casi neto;
- componente semiterminado suministrado por el cliente.
Elegir el bruto es una de las decisiones con mayor impacto en coste. Mecanizar desde macizo evita utillaje de fundición o forja, pero puede generar mucho desperdicio de material y ciclos largos. Una fundición o forja casi neta añade controles aguas arriba, pero puede reducir drásticamente el desbaste e integrar geometrías complejas.
La respuesta adecuada depende de la geometría, material, cantidad anual, madurez del diseño, requisitos estructurales y cantidad de material que de otro modo habría que eliminar.
Entender las principales rutas CNC
Torneado CNC
El torneado es eficiente para diámetros de revolución, hombros, ranuras, roscas, alesados y caras. Las piezas con un eje común dominante suelen beneficiarse del torneado como operación inicial para generar datums.
Fresado CNC
El fresado crea caras prismáticas, cajeras, ranuras, patrones de taladros, superficies contorneadas y características situadas en distintas orientaciones.
Torno-fresa
El torno-fresa combina características rotativas y fresadas con menos transferencias. Puede reducir el error de reposicionamiento en piezas que, de otro modo, pasarían del torno a la fresadora.
VMC y HMC
Los centros de mecanizado verticales y horizontales se seleccionan según geometría, estrategia de fijación, evacuación de viruta, necesidades de pallet/producción y accesibilidad. Los HMC pueden ser especialmente útiles cuando se mecanizan varias caras alrededor de un utillaje en producción repetitiva.
Mecanizado de 4 y 5 ejes
Los ejes adicionales mejoran el acceso y pueden reducir el número de preparaciones en piezas complejas. No son automáticamente “mejores”. Si una pieza puede fabricarse de forma robusta con preparaciones más sencillas, una máquina más compleja puede no aportar valor.
Electroerosión y rectificado
La electroerosión por hilo/penetración y el rectificado sirven para geometrías, estados endurecidos o acabados que resultan poco eficientes con torneado o fresado normal. Son herramientas específicas del proceso, no operaciones predeterminadas.
Diseñar alrededor de las preparaciones, no solo de las características
Cada vez que se reorienta una pieza se introduce otra condición de fijación y otra oportunidad de acumulación de error. Una buena revisión DFM pregunta:
- ¿Cuántas preparaciones son realmente necesarias?
- ¿Qué datum puede establecerse primero?
- ¿Pueden mecanizarse las características críticas en la misma sujeción?
- ¿Hay superficies estables para localizar y sujetar?
- ¿La herramienta tiene acceso físico?
- ¿Puede palparse/inspeccionarse la pieza sin perder la lógica de datums?
- ¿La pieza es suficientemente rígida bajo fuerzas de corte y sujeción?
Reducir preparaciones puede mejorar coste y consistencia geométrica, pero forzar todo en una única preparación compleja también puede ser contraproducente. El proceso debe ser robusto, no simplemente mínimo.
La estrategia de datums es la base de la repetibilidad
Una tolerancia solo tiene sentido respecto de un sistema de referencias. En piezas fundidas y forjadas mecanizadas, el diseño de datums es especialmente importante porque el bruto presenta más variación geométrica que material rectificado de precisión.
Principios útiles:
- establecer pronto datums primario/secundario/terciario estables;
- evitar localizar una característica acabada crítica desde una superficie cosmética de fundición sin control;
- mecanizar primero pads de datum cuando proceda;
- mantener relaciones coaxiales o de sellado críticas con el menor número práctico de transferencias de datum;
- hacer que los datums de inspección coincidan con los de fabricación cuando la función lo permita.
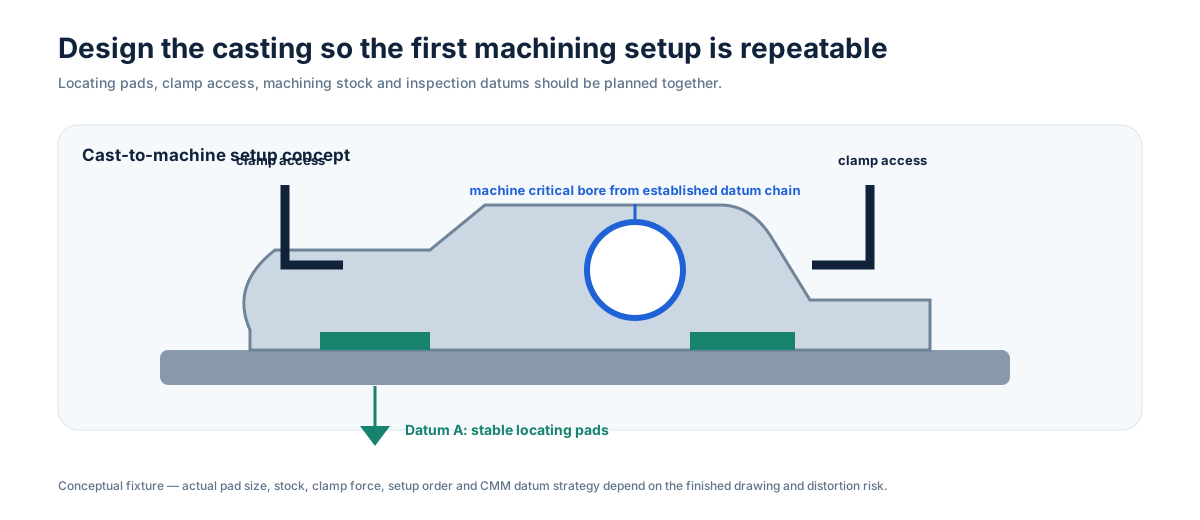
Para piezas fundidas, consulte Diseño de piezas fundidas para mecanizado CNC ↗.
La sujeción y los utillajes forman parte del diseño del producto
La máquina puede tener capacidad de movimiento a escala micrométrica, pero la pieza debe mantenerse sin desplazarse ni deformarse.
El diseño del utillaje debe considerar:
- superficies disponibles de localización y apriete;
- rigidez del componente;
- deformación de paredes delgadas;
- variación de fundición/forja;
- dirección de las fuerzas de corte;
- evacuación de viruta;
- carga por operario y poka-yoke;
- acceso de herramienta/sonda;
- almacenamiento e identificación del utillaje para lotes repetitivos.
En trabajo de alta mezcla, un utillaje rápido de identificar, verificar y reutilizar en la siguiente entrega puede valer más que uno optimizado únicamente para un gran lote.
Tolerancias, diseño de características y requisitos de superficie
Tolerancias: estrictas solo donde la función lo exige
Las tolerancias innecesariamente estrictas aumentan el coste porque pueden requerir:
- condición de material más estable;
- operaciones adicionales de semiacabado/acabado;
- pasadas menores y más compensación de herramienta;
- control de temperatura;
- utillajes de mayor capacidad;
- más tiempo de inspección;
- menor rendimiento del proceso.
Separe las dimensiones en:
- tolerancias críticas para la función;
- tolerancias de ajuste/montaje;
- dimensiones generales de fabricación;
- dimensiones de referencia/no inspeccionables.
Si una tolerancia controla sellado, vida de rodamiento, alineación o movimiento, manténgala. Si existe solo porque el CAD mostró muchos decimales, revísela.
GD&T puede reducir la ambigüedad cuando la lógica de datums es buena
Los controles geométricos son potentes cuando expresan la función real. Posición, planitud, perpendicularidad, paralelismo, batimiento, perfil y relaciones de concentricidad/coaxialidad pueden ser más útiles que una cadena de cotas por coordenadas.
Un GD&T deficiente también puede hacer innecesariamente difícil cotizar una pieza. El plano debe establecer:
- datums funcionales;
- marco de control de características;
- qué características requieren informe;
- si se pretenden bonificaciones de tolerancia/modificadores de condición de material;
- cómo usa realmente la característica el conjunto acoplado.
Proveedor y cliente deben resolver referencias de datum ambiguas antes de producción, no durante la inspección final.
Taladros, alesados y roscas necesitan contexto de fabricación
No todos los agujeros son equivalentes. Un taladro pasante de holgura, un taladro transversal profundo, un alesado de precisión para rodamiento y un puerto roscado de presión tienen necesidades distintas de acceso y verificación.
Aclare:
- profundidad pasante o ciega;
- condición del fondo;
- norma/clase de rosca y longitud de engrane;
- geometría de cajera/avellanado;
- cilindricidad/redondez del alesado cuando sea funcional;
- salida de taladros cruzados y control de rebabas;
- si hay rosca de sellado o cara de sellado mecanizada;
- requisitos de calibre/informe de inspección.
Evite modelar pequeños chaflanes decorativos en cada arista cuando una nota controlada de desbarbado/rotura de arista sea suficiente.
Esquinas interiores, cajeras y alcance de herramienta
Las herramientas rotativas generan naturalmente radios interiores. Las cajeras profundas y estrechas necesitan herramientas largas, menos rígidas y más propensas a vibración/deflexión.
Diseñe para:
- radios interiores prácticos;
- diámetro de herramienta capaz de acceder físicamente;
- relaciones profundidad/anchura razonables;
- evacuación de viruta;
- acceso de inspección;
- holgura para el portaherramientas, no solo para la punta.
Una cajera compleja que parece sencilla en CAD puede requerir varias longitudes de herramienta, herramientas especiales o acceso de 5 ejes.
Paredes delgadas y deformación
Las paredes delgadas pueden moverse por apriete, fuerza de corte, tensiones residuales y calor. Es especialmente importante en inoxidable, anillos grandes, bridas delgadas, fundiciones después de tratamiento térmico y piezas con gran eliminación de material.
Estrategias posibles:
- dejar material temporal de soporte;
- desbastar y semiacabar antes del acabado final;
- equilibrar la retirada de material;
- usar apriete más suave/distribuido;
- permitir estabilización de tensiones entre operaciones cuando sea necesario;
- inspeccionar después de liberar la pieza cuando la dimensión en estado libre sea la relevante.
No especifique planitud en estado libre sin considerar cómo se monta funcionalmente la pieza si el conjunto la restringe de forma intencionada.
La rugosidad superficial debe vincularse a la función
No todas las superficies mecanizadas necesitan el mismo Ra. Razones funcionales pueden incluir:
- sellado mediante junta u O-ring;
- ajuste de rodamiento/casquillo;
- desgaste por deslizamiento;
- facilidad de limpieza sanitaria;
- condición superficial sensible a fatiga;
- apariencia cosmética.
Otras caras solo necesitan calidad normal mecanizada y aristas sin rebabas. Defina rugosidad donde importa en lugar de aplicar un valor fino a toda la pieza.
Las marcas de mecanizado y el pulido también son procesos distintos. Una superficie sanitaria muy pulida puede requerir pulido mecánico dedicado e inspección después del CNC.
Materiales, brutos y secuencia de proceso
La maquinabilidad del material cambia la ruta
Una cotización CNC debe especificar material exacto y condición porque desgaste de herramienta, generación de calor, control de viruta y deformación pueden variar mucho.
Acero inoxidable austenítico
Común en bombas, válvulas, equipos sanitarios y servicio corrosivo. El endurecimiento por deformación, calor y comportamiento de rebabas requieren herramientas y estrategia de corte adecuadas.
Dúplex / súper dúplex
La resistencia y el servicio corrosivo hacen importantes el tratamiento térmico y la condición del material. Puede ser necesario coordinar estrategia de mecanizado, verificación de ferrita/material y requisitos finales de corrosión.
Inoxidable 17-4PH y endurecible por precipitación
La condición de tratamiento térmico requerida afecta dureza y secuencia de mecanizado. Especifique la condición final y no solo el nombre de la aleación.
Aceros al carbono y aleados
La maquinabilidad varía con grado, dureza y tratamiento térmico. Estados forjados o fundidos pueden aportar cascarilla y variación de sobremetal que hay que considerar.
Aleaciones base níquel
Las altas cargas de herramienta y el calor pueden convertir tiempo de ciclo y consumo de herramienta en importantes impulsores de coste. Evite cajeras profundas innecesarias o sobremetal excesivo.
Aluminio, latón y otros metales
Pueden mecanizarse eficientemente, pero siguen importando la aleación exacta, el temple y el requisito funcional.
También mecanizamos determinados plásticos de ingeniería y caucho duro cuando procede, pero su comportamiento térmico y rigidez requieren expectativas de tolerancia diferentes a las de los metales.
Mecanizado de fundiciones de precisión: controlar primero el bruto y después la característica
Una pieza fundida mecanizada combina dos sistemas de capacidad de proceso. La fundición debe aportar sobremetal útil suficiente y geometría estable de datums; la ruta CNC debe convertir ese bruto en las interfaces terminadas.
Revise:
- variación dimensional de fundición;
- deformación por tratamiento térmico;
- posiciones de bebedero y esmerilado;
- pads de datum;
- sobremetal local de mecanizado;
- ubicación de la pared a presión;
- riesgo de exponer porosidad después de mecanizar;
- acceso de sujeción;
- inspección en condición terminada.
Comparar solo el precio del bruto es incompleto si los proveedores tienen diferente rendimiento de mecanizado o estrategia de sobremetal.
Consulte Piezas fundidas mecanizadas ↗ y Sobremetal de mecanizado ↗.
Mecanizado de forjas: entender el sobremetal y las restricciones de diseño ligadas al flujo de grano
Las forjas pueden ofrecer altas propiedades mecánicas, pero el mecanizado debe admitir:
- condición de rebaba/línea de partición;
- variación de sobremetal;
- cascarilla;
- deformación tras tratamiento térmico;
- ángulos/geometría de forja;
- disponibilidad de datums;
- cantidad de material dejada en caras/alesados críticos.
En proyectos de segunda fuente, facilite el plano real de forja/condición del bruto si se controla por separado del plano mecanizado final.
Mecanizado desde billet: sencillo comercialmente, no siempre más barato físicamente
El mecanizado desde billet puede ser ideal para prototipos, diseños que cambian con rapidez y piezas sencillas. Evita utillaje rígido y permite gran libertad para modificar geometría.
Pero para una pieza compleja de acero o inoxidable, el comprador debe calcular:
- relación material comprado/material útil y volumen eliminado;
- tiempo de desbaste;
- desgaste de herramienta;
- valor de la viruta frente al valor de la materia prima;
- número de preparaciones;
- si una fundición/forja casi neta podría eliminar la mayor parte del volumen a retirar.
El proceso más barato para 5 piezas puede ser distinto del más barato para 500 piezas recurrentes.
Tratamiento térmico y secuencia de mecanizado
El tratamiento térmico puede cambiar dureza y dimensiones. La ruta puede dividir el trabajo en:
- desbaste antes del tratamiento térmico;
- tratamiento térmico;
- estabilización/enderezado cuando se permita;
- acabado de dimensiones críticas;
- tratamiento superficial/inspección final.
La secuencia exacta depende de aleación, norma de material y propiedades requeridas. Si dureza o comportamiento a corrosión son críticos, la condición final debe indicarse explícitamente en el RFQ.
Calidad e inspección en condición terminada
Desbarbado, marcado, enderezado y reparación controlada
Una pieza CNC terminada a menudo requiere más que arranque de viruta.
Operaciones posteriores posibles:
- desbarbado y rotura de aristas;
- marcado láser/mecánico;
- limpieza;
- enderezado/corrección dimensional cuando sea técnicamente apropiado;
- equilibrado para componentes rotativos adecuados;
- reparación controlada por soldadura láser en zonas de fundición permitidas;
- granallado/pulido/pasivado/electropulido;
- montaje o subconjunto cuando se especifique.
El plano debe identificar zonas donde se prohíbe reparación, ubicación/profundidad de marcado y requisitos cosméticos cuando importen.
El mecanizado de límites de presión requiere validación en condición terminada
El mecanizado puede abrir una discontinuidad subsuperficial que estaba cerrada antes de retirar material. Por eso, las piezas que contienen presión suelen requerir validación de fugas/presión después de las operaciones que establecen la pared a presión o la interfaz de sellado.
El RFQ debe definir:
- fluido de servicio;
- medio de prueba;
- presión/vacío de prueba;
- tiempo de mantenimiento;
- fuga/pérdida permitida o criterio de aceptación;
- etapa de prueba;
- frecuencia de muestreo;
- documentación requerida.
Consulte Pruebas de presión y fugas ↗ y Componentes fundidos y mecanizados estancos ↗.
Estrategia de inspección: no inspeccionar todo de la misma manera
Los planes de calidad CNC deben corresponder al riesgo de cada característica.
Métodos típicos:
- calibre/micrómetro para dimensiones generales accesibles;
- alesómetros y calibres funcionales;
- CMM para geometría relacionada con datums y relaciones complejas;
- medición de rugosidad para superficies funcionales controladas;
- verificación de dureza/material;
- verificación de equilibrado en piezas rotativas especificadas;
- prueba de presión/fugas para componentes de frontera de fluido;
- informes de primera pieza o dimensionales según la lista acordada.
Nuestros recursos dimensionales principales incluyen CMM Hexagon y Mitutoyo. Consulte Equipos de inspección ↗.
El método de medición debe corresponder a la intención del plano
Las disputas suelen aparecer porque proveedor y cliente miden la misma característica de forma distinta. Antes de producción, aclare:
- simulación de datums;
- inspección en estado libre frente a restringido;
- estrategia de palpado CMM para características complejas;
- dirección/ubicación de medición de rugosidad;
- norma de calibre de rosca;
- características sensibles a temperatura;
- si una característica se inspecciona al 100 %, por muestreo o mediante capacidad de proceso.
La planificación de inspección forma parte de la planificación de fabricación; no es una actividad añadida después del mecanizado.
Coste, capacidad y planificación de suministro
Factores de coste del mecanizado CNC
Los principales impulsores de coste incluyen:
- material y coste del bruto;
- volumen de material eliminado;
- número de preparaciones;
- tipo de máquina/número de ejes;
- tiempo de ciclo;
- desgaste de herramienta y herramientas especiales;
- coste de utillaje y tiempo de cambio;
- pasadas de acabado de tolerancia estrecha;
- complejidad de desbarbado/limpieza;
- alcance de inspección/informes;
- acabado superficial y pruebas funcionales;
- riesgo de rechazo si características de alto valor se producen tarde en la ruta;
- tamaño de lote y frecuencia de nuevas preparaciones.
Un diseño que elimina una preparación puede importar más que una pequeña reducción de coste de material.
El mecanizado HMLV necesita memoria de proceso
HMLV significa muchos números de pieza y lotes repetitivos pequeños. El proveedor debe poder reanudar una pieza meses después sin reconstruir el proceso desde cero.
Controles importantes:
- programas CNC controlados por revisión;
- identificación y almacenamiento de utillajes;
- listas de herramientas y offsets;
- hojas de preparación/instrucciones;
- plan de inspección e historial de características;
- verificación de primera pieza tras una nueva preparación repetida;
- trazabilidad de material/lote cuando se requiera.
Nuestra ruta de mecanizado está diseñada tanto para programas industriales HMLV como para producción regular.
El volumen anual importa más que una cantidad RFQ aislada
Si un comprador solicita solo “25 piezas”, el proveedor no sabe si es:
- un prototipo;
- demanda única de mantenimiento;
- primera entrega de un programa anual de 1.000 piezas;
- un SKU entre 50 números de pieza HMLV.
La demanda anual afecta inversión en utillaje, planificación de herramientas, tamaño de lote y opciones de stock. Facilite siempre volumen anual + tamaño esperado de entrega cuando se conozcan.
VMI, JIT y stock local pueden reducir el plazo de entrega
En programas repetitivos, el lote económico de máquina puede ser mayor que el lote consumido por el cliente. VMI/stock de seguridad/pedidos abiertos pueden cerrar esa diferencia.
Admitimos estructuras acordadas de VMI, stock de seguridad, blanket order, stock-and-release, Kanban y JIT mediante almacenes en Estados Unidos, Europa y China. Consulte Programas VMI, JIT y Stocking ↗.
Segunda fuente CNC: homologar la ruta, no solo el precio
Una segunda fuente debe evaluarse respecto de:
- revisión exacta del plano;
- bruto y condición de material;
- concepto de datum/utillaje;
- características críticas conocidas;
- formato del informe de inspección;
- requisitos superficiales/de presión;
- modos de fallo históricos si se conocen;
- volumen anual y cadencia de entregas.
Si la pieza del proveedor actual acumula años de conocimiento de proceso no documentado, la nueva fuente necesita que ese riesgo se traduzca al plano, plan de control o muestra de homologación; no debe quedar oculto hasta el primer rechazo.
Decisiones make-or-buy y desbordamiento de capacidad
Los OEM suelen usar proveedores CNC externos por dos razones diferentes:
- sourcing estratégico — fabricación externa permanente o segunda fuente cualificada;
- desbordamiento de capacidad — alivio temporal o recurrente cuando las máquinas internas están saturadas.
Los datos de proceso necesarios son similares, pero el modelo comercial puede diferir. El desbordamiento puede exigir reproducir rápidamente una ruta interna existente; el sourcing estratégico puede justificar rediseñar el utillaje o elegir otro bruto para reducir el coste total.
Homologación de proveedores, RFQ y FAQ del comprador
Preguntas que vale la pena hacer al homologar un proveedor
- ¿Qué tipos de máquina/ejes están realmente disponibles en la planta relevante?
- ¿El proveedor mecaniza habitualmente fundiciones/forjas, no solo barra?
- ¿Cómo se controlan utillajes/programas/revisiones para trabajos repetitivos?
- ¿Qué CMM y recursos de inspección están disponibles?
- ¿Cómo se gestionan materiales difíciles y condición de tratamiento térmico?
- ¿Puede gestionar acabado superficial, pruebas de presión y montaje cuando se necesiten?
- ¿Cómo controla no conformidades, reparaciones aprobadas y trazabilidad?
- ¿Puede soportar HMLV y homologación de segunda fuente?
- ¿Hay capacidad suficiente para el programa anual, no solo para el lote de muestras?
- ¿Puede el stock local/VMI reducir el plazo de liberación cuando se necesite?
Consulte Homologación de proveedores ↗.
Qué incluir en una solicitud de oferta de mecanizado CNC
Envíe:
- modelo 3D nativo;
- plano 2D controlado y revisión;
- grado y condición exactos del material;
- tipo de bruto (billet, fundición, forja, bruto aportado por cliente);
- volumen anual y cantidad por entrega;
- datums críticos y GD&T;
- rugosidad requerida por característica;
- requisitos de rosca/calibre;
- tratamiento térmico y dureza;
- recubrimiento/pasivado/pulido;
- requisitos de informes de inspección;
- requisitos de prueba de presión/fugas/función;
- marcado/trazabilidad;
- embalaje/limpieza;
- objetivo de segunda fuente/benchmark cuando proceda;
- expectativas de VMI/JIT/stock.
Errores frecuentes en RFQ CNC
Enviar solo CAD nominal
El CAD no indica qué dimensiones son críticas, qué inspección se necesita ni qué condición de material aplica.
Especificar “tolerancia estrecha” sin características CTQ
El proveedor necesita tolerancias reales y lógica de datums, no una petición genérica de precisión.
Ocultar el tipo de bruto
Mecanizar una fundición en bruto es distinto de mecanizar un billet cortado. Indique qué llega a la máquina.
Cotizar solo la primera entrega
Puede conducir a decisiones de utillaje/herramientas incorrectas para el programa anual.
Sobreespecificar el acabado superficial
Aplique rugosidad fina solo donde sea necesaria para sellado, movimiento, limpieza, fatiga o apariencia.
Ignorar desbarbado y limpieza
Taladros cruzados, pasos de fluido y piezas sanitarias pueden necesitar criterios explícitos de rebabas/limpieza.
CNC frente a fundición de precisión frente a forja: elegir por economía total de la pieza terminada
| Ruta | Buen ajuste | Principal pregunta de coste/riesgo |
|---|---|---|
| CNC desde billet | Prototipo, poca inversión en utillaje, geometría relativamente sencilla, cambios frecuentes | ¿Cuánto material y tiempo de ciclo se elimina? |
| Fundición de precisión + CNC | Geometría casi neta compleja en acero/aleación con interfaces mecanizadas críticas | ¿Se justifica el utillaje por ahorros recurrentes de mecanizado/material/montaje? |
| Forja + CNC | Exigencia estructural/mecánica y geometría forjable | ¿Cuánto mecanizado final y utillaje de forja quedan? |
| Fabricación soldada + CNC | Estructuras grandes o modulares soldadas | ¿Pueden controlarse deformación de soldadura, fugas y mano de obra? |
La respuesta correcta suele ser híbrida: primero una forma casi neta y CNC solo donde la precisión crea función.
Resumen de capacidades CNC de China Precision Metal
| Capacidad | Alcance publicado actual |
|---|---|
| Parque CNC | Más de 40 máquinas |
| Familias de máquinas | Torneado, fresado, torno-fresa, HMC, VMC, 3/4/5 ejes |
| Marcas del parque actual | Mazak, Doosan, Quaser, Goodway, Victor Taichung |
| Recursos de proceso adicionales | Rectificado, taladrado/roscado, EDM por penetración, EDM por hilo/corte |
| Formas de partida | Fundiciones propias de precisión, fundiciones/forjas del cliente, billet/barra y otros brutos acordados |
| Materiales | Amplio rango de metales industriales más determinados no metales de ingeniería |
| Inspección | CMM Hexagon + Mitutoyo, más recursos dimensionales/materiales/rugosidad |
| Operaciones posteriores | Acabado, presión/fugas, equilibrado/marcado/montaje cuando se especifique |
| Modelo de producción | HMLV, OEM repetitivo, segunda fuente, desbordamiento de capacidad, VMI/JIT/stock |
La selección final de máquina y la viabilidad siempre dependen de plano, material y cantidad.
Familias reales de componentes para revisar
Nuestra cartera de fabricación incluye ejemplos de mecanizado en:
- Componentes de bombas ↗
- Cuerpos de válvula ↗
- Impulsores y difusores ↗
- Componentes estancos a presión ↗
- Componentes sanitarios ↗
- Componentes de maquinaria industrial ↗
Estas páginas son más útiles que una lista genérica de máquinas porque muestran los tipos de geometría e interfaces terminadas que debe entregar el proceso.
Preguntas frecuentes del comprador
¿El mecanizado de 5 ejes siempre reduce el coste?
No. Puede reducir preparaciones y mejorar acceso en geometrías complejas, pero una ruta más sencilla de 3/4 ejes puede ser más económica cuando mantiene las relaciones requeridas de forma robusta.
¿Todas las dimensiones deben tener tolerancias estrechas?
No. Apriete las características que afectan ajuste, sellado, alineación, movimiento u otra función. Use tolerancias generales económicas en el resto.
¿Puede mecanizar fundiciones o forjas suministradas por el cliente?
Sí, sujeto a revisión del plano y del bruto. La cotización debe incluir condición del sobremetal, disponibilidad de datums, volumen anual y requisitos terminados.
¿Por qué el mecanizado puede exponer fugas en una fundición?
La retirada de material puede interceptar una discontinuidad subsuperficial. Si el mecanizado afecta la frontera de presión, la validación de fugas/presión debe situarse en la condición terminada relevante.
¿Qué información mejora más la precisión de la cotización?
El plano 2D + modelo 3D + material/condición + tipo de bruto + volumen anual + requisitos críticos.
¿HMLV es distinto de prototipado?
Sí. HMLV suele ser producción repetitiva de muchos números de pieza activos en lotes pequeños. Requiere control de programa, utillaje, preparación e inspección para poder reanudar cada entrega con fiabilidad.
Conclusión para el RFQ
Un buen paquete de sourcing CNC define la función terminada y el contexto de fabricación: bruto, condición de material, datums, tolerancias CTQ, requisitos superficiales, demanda anual, inspección y operaciones posteriores. La máquina es solo una parte del sistema.
Envíe el plano controlado y el modelo 3D a info@chinaprecisionmetal.com para revisar la ruta de mecanizado.