
Guia em resumo
Para que serve este guia
“Usinagem CNC” é um termo amplo demais para funcionar por si apenas como especificação de compras. O problema real do comprador pode ser usinar uma peça de fundição por cera perdida próxima da forma final, homologar uma segunda fonte para um forjado, manter a concentricidade de vários mandrilados em um componente rotativo, controlar faces de vedação em um corpo de válvula, produzir muitos números de peça em volumes baixos ou adicionar estoque local a um programa OEM repetitivo.
Este guia organiza a usinagem CNC em torno dessas decisões. Foi escrito para equipes de compras, projeto, fabricação e qualidade que precisam de peças acabadas repetíveis, não simplesmente horas de máquina.
Na China Precision Metal, o escopo publicado de usinagem inclui mais de 40 máquinas CNC para torneamento, fresamento, torno-fresa, HMC, VMC e trabalhos de 3/4/5 eixos, além de retificação, furação/rosqueamento, eletroerosão por penetração e eletroerosão a fio. Nosso trabalho principal inclui usinagem de peças fundidas e forjadas, peças fundidas totalmente usinadas, componentes industriais para manuseio de fluidos, programas HMLV, qualificação de segunda fonte e inspeção/verificação funcional posterior.
Usinagem CNC em uma única tabela de decisão
| Pergunta do comprador | Abordagem preferencial |
|---|---|
| A geometria é principalmente de revolução? | O torneamento CNC ou torno-fresa pode reduzir preparações |
| São necessárias várias faces ou características prismáticas? | VMC/HMC ou fresamento multieixo conforme acessibilidade e tamanho do lote |
| A peça é complexa mas pode ser obtida próxima da forma final por fundição? | Comparar fundição usinada em relação a usinagem a partir de tarugo |
| O bruto é um forjado? | Revisar sobremetal, carepa, distorção e condição de datums antes de fixar a rota |
| As tolerâncias são críticas apenas em algumas áreas? | Manter econômica a geometria geral e restringir apenas as dimensões CTQ |
| A demanda anual se divide em muitas entregas pequenas? | Cotar volume anual + padrão de entregas; considerar dispositivos/controle de programas HMLV e estoque |
| É um projeto de segunda fonte? | Fornecer o bruto atual, a revisão do desenho, dados de inspeção e riscos de processo conhecidos, não apenas o preço objetivo |
Planejamento da rota de usinagem
Começar pelo tipo de bruto
Uma peça CNC acabada pode partir de:
- barra ou tubo;
- placa ou billet;
- fundição por cera perdida;
- forjamento;
- fundição em areia, sob pressão ou outro bruto quase neto;
- componente semiterminado fornecido pelo cliente.
Selecionar o bruto é uma das decisões com maior impacto em custo. Usinar a partir de material maciço evita ferramental de fundição ou forjamento, mas pode gerar muito desperdício de material e ciclos longos. Uma fundição ou forjamento seguinte da forma final adiciona controles a montante, mas pode reduzir drasticamente o desbaste e integrar geometrias complexas.
A resposta adequada depende da geometria, material, quantidade anual, maturidade do projeto, requisitos estruturais e quantidade de material que, de outro modo, teria de ser removida.
Entender as principais rotas CNC
Torneamento CNC
O torneamento é eficiente para diâmetros de revolução, ombros, ranhuras, roscas, mandrilados e faces. As peças com um eixo comum dominante costumam se beneficiar do torneamento como operação inicial para gerar datums.
Fresamento CNC
O fresamento cria faces prismáticas, cavidades, ranhuras, padrões de furos, superfícies contorneadas e características situadas em diferentes orientações.
Torno-fresa
O torno-fresa combina características rotativas e fresadas com menos transferências. Pode reduzir o erro de reposicionamento em peças que, de outro modo, passariam do torno à fresadora.
VMC e HMC
Os centros de usinagem verticais e horizontais são selecionados conforme geometria, estratégia de fixação, evacuação de cavaco, necessidades de pallet/produção e acessibilidade. Os HMC podem ser especialmente úteis quando se usinam várias faces em torno de um ferramental em produção repetitiva.
Usinagem de 4 e 5 eixos
Os eixos adicionais melhoram o acesso e podem reduzir o número de preparações em peças complexas. Não são automaticamente “melhores”. Se uma peça pode ser fabricada de forma robusta com preparações mais simples, uma máquina mais complexa pode não agregar valor.
Eletroerosão e retificação
A eletroerosão a fio/por penetração e a retificação atendem geometrias, estados endurecidos ou acabamentos pouco eficientes com torneamento ou fresamento normal. São ferramentas específicas do processo, não operações predeterminadas.
Projetar em torno das preparações, não apenas das características
Cada vez que uma peça é reorientada, surge outra condição de fixação e outra oportunidade de acumular erro. Uma boa revisão DFM pergunta:
- Quantas preparações são realmente necessárias?
- Qual datum pode ser estabelecido primeiro?
- As características críticas podem ser usinadas na mesma fixação?
- Há superfícies estáveis para localizar e fixar?
- A ferramenta tem acesso físico?
- A peça pode ser apalpada/inspecionada sem perder a lógica de datums?
- A peça é suficientemente rígida sob as forças de corte e fixação?
Reduzir preparações pode melhorar custo e consistência geométrica, mas forçar tudo em um único setup complexo também pode ser contraproducente. O processo deve ser robusto, não simplesmente mínimo.
A estratégia de datums é a base da repetibilidade
Uma tolerância só faz sentido em relação a um sistema de referências. Em peças fundidas e forjadas usinadas, o projeto de datums é especialmente importante porque o bruto apresenta mais variação geométrica que material retificado de precisão.
Princípios úteis:
- definir cedo os datums primário/secundário/terciário estáveis;
- evitar localizar uma característica acabada crítica a partir de uma superfície cosmética de fundição sem controle;
- usinar primeiro apoios de datum quando aplicável;
- manter relações coaxiais ou de vedação críticas com o menor número prático de transferências de datum;
- fazer com que os datums de inspeção coincidam com os de fabricação quando a função permitir.
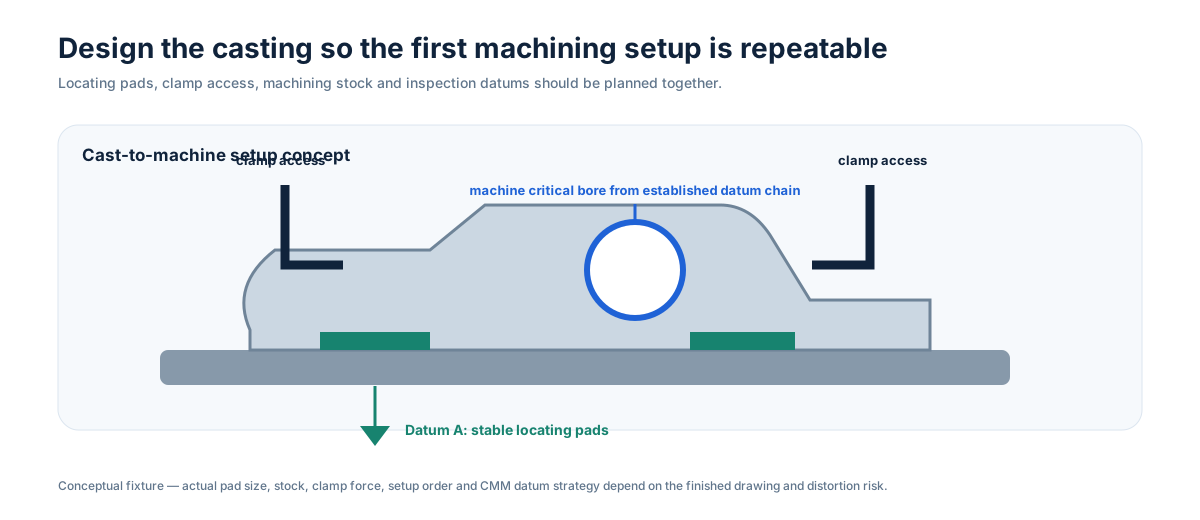
Para peças fundidas, consulte Projeto de peças fundidas para Usinagem CNC ↗.
A fixação e os dispositivos fazem parte do projeto do produto
A máquina pode ter capacidade de movimento em escala micrométrica, mas a peça deve permanecer sem se deslocar nem se deformar.
O projeto do ferramental deve considerar:
- superfícies disponíveis de localização e aperto;
- rigidez do componente;
- deformação de paredes finas;
- variação de fundição/forjamento;
- direção das forças de corte;
- evacuação de cavaco;
- carga por operador e poka-yoke;
- acesso de ferramenta/sonda;
- armazenamento e identificação do ferramental para lotes repetitivos.
Em trabalho de alta variedade, um dispositivo rápido de identificar, verificar e reutilizar na próxima entrega pode valer mais que um dispositivo otimizado exclusivamente para um grande lote.
Tolerâncias, projeto de características e requisitos de superfície
Tolerâncias: restritas apenas onde a função exige
As tolerâncias desnecessariamente estritas aumentam o custo porque podem exigir:
- condição de material mais estável;
- operações adicionais de semiacabado/acabamento;
- passadas menores e mais compensação de ferramenta;
- controle de temperatura;
- dispositivos de maior capacidade;
- mais tempo de inspeção;
- menor desempenho do processo.
Separe as dimensões em:
- tolerâncias críticas para a função;
- tolerâncias de ajuste/montagem;
- dimensões gerais de fabricação;
- dimensões de referência/não inspecionáveis.
Se uma tolerância controla vedação, vida de rolamento, alinhamento ou movimento, mantenha-a. Se existe apenas porque o CAD mostrou muitas casas decimais, revise-a.
GD&T pode reduzir a ambiguidade quando a lógica de datums é boa
Os controles geométricos são potentes quando expressam a função real. Posição, planicidade, perpendicularidade, paralelismo, batimento, perfil e relações de concentricidade/coaxialidade podem ser mais úteis que uma cadeia de cotas por coordenadas.
Um GD&T deficiente também pode fazer desnecessariamente difícil cotar uma peça. O desenho deve definir:
- datums funcionais;
- programado de controle de características;
- o que características exigem relatório;
- se se pretendem bonificações de tolerância/modificadores de condição de material;
- como usa realmente a característica no conjunto acoplado.
Fornecedor e cliente devem resolver referências de datum ambiguas antes de produção, não durante a inspeção final.
Furos, mandrilados e roscas precisam contexto de fabricação
Nem todos os furos são equivalentes. Um furo passante de folga, um furo transversal profundo, um mandrilado de precisão para rolamento e uma conexão roscada de pressão têm necessidades diferentes de acesso e verificação.
Especifique:
- furo passante ou cego;
- condição do fundo;
- norma/classe de rosca e comprimento de engrane;
- geometria de cavidade/escareado;
- cilindricidade/redondez do mandrilado quando seja funcional;
- saída de furos cruzados e controle de rebarbas;
- se há rosca de vedação ou face de vedação usinada;
- requisitos de calibre/relatório de inspeção.
Evite modelar pequenos chaflanes decorativos em cada arista quando uma nota controlada de rebarbado/ruptura de arista seja suficiente.
Esquinas interiores, cavidades e escopo de ferramenta
As ferramentas rotativas geram naturalmente raios interiores. As cavidades profundas e estreitas precisam de ferramentas mais longas, menos rígidas e mais propensas a vibração/deflexão.
Projete para:
- raios interiores práticos;
- diâmetro de ferramenta capaz de acessar fisicamente;
- relações profundidade/largura razoáveis;
- evacuação de cavaco;
- acesso de inspeção;
- folga para o porta-ferramentas, não apenas para a ponta.
Uma cavidade complexa que parece simples em CAD pode exigir várias longitudes de ferramenta, ferramentas especiais ou acesso de 5 eixos.
Paredes finas e deformação
As paredes finas podem se mover devido ao aperto, força de corte, tensões residuais e calor. É especialmente importante em inoxidável, anéis grandes, flanges finas, fundições depois de tratamento térmico e peças com grande eliminação de material.
Estratégias possíveis:
- deixar material temporal de suporte;
- desbastar e semiacabar antes do acabamento final;
- equilibrar a retirada de material;
- usar aperto mais suave e distribuído;
- permitir estabilização de tensões entre operações quando seja necessário;
- inspecionar depois de liberar a peça quando a dimensão em estado livre seja a relevante.
Não especifique planicidade em estado livre sem considerar como se monta funcionalmente a peça se o conjunto a restringe de forma intencional.
A rugosidade superficial deve estar vinculada à função
Nem todas as superfícies usinadas precisam do mesmo Ra. Razões funcionais podem incluir:
- vedação por meio de vedação ou O-ring;
- ajuste de rolamento/bucha;
- desgaste por deslizamento;
- facilidade de limpeza sanitária;
- condição superficial sensível a fadiga;
- aparência cosmética.
Outras faces apenas precisam qualidade normal usinada e arestas sem rebarbas. Defina rugosidade onde importa em vez de aplicar um valor baixo de rugosidade a toda a peça.
As marcas de usinagem e o polimento também são processos diferentes. Uma superfície sanitária muito polida pode exigir polimento mecânico dedicado e inspeção depois do CNC.
Materiais, brutos e sequência de processo
A usinabilidade do material muda a rota
Uma cotação CNC deve especificar material exato e condição porque desgaste de ferramenta, geração de calor, controle de cavaco e deformação podem variar muito.
Aço inoxidável austenítico
Comum em bombas, válvulas, equipamentos sanitários e serviço corrosivo. O endurecimento por deformação, calor e comportamento de rebarbas exigem ferramentas e estratégia de corte adequadas.
Dúplex / superdúplex
A resistência mecânica e o serviço corrosivo tornam importantes o tratamento térmico e a condição do material. Pode ser necessário coordenar estratégia de usinagem, verificação de ferrita/material e requisitos finais de corrosão.
Inoxidável 17-4PH e endurecível por precipitação
A condição de tratamento térmico exigida afeta a dureza e a sequência de usinagem. Especifique a condição final e não apenas o nome da liga.
Aços ao carbono e ligados
A usinabilidade varia com grau, dureza e tratamento térmico. Estados forjados ou fundidos também podem introduzir carepa e variação de sobremetal que precisam ser consideradas.
Ligas base níquel
As altas cargas de ferramenta e o calor podem transformar tempo de ciclo e consumo de ferramenta em importantes impelidores de custo. Evite cavidades profundas desnecessárias ou sobremetal excessivo.
Alumínio, latão e outros metais
Podem ser usinados com eficiência, mas a liga exata, a condição metalúrgica e o requisito funcional continuam importantes.
Também usinamos determinados plásticos de engenharia e borracha dura quando aplicável, mas seu comportamento térmico e rigidez exigem expectativas de tolerância diferentes às dos metais.
Usinagem de fundições de precisão: controlar primeiro o bruto e depois a característica
Uma peça fundida usinada combina dois sistemas de capacidade de processo. A fundição deve contribuir sobremetal útil suficiente e geometria estável de datums; a rota CNC deve converter esse bruto nas interfaces acabadas.
Revise:
- variação dimensional de fundição;
- deformação por tratamento térmico;
- posições de canal de alimentação e retificado;
- apoios de datum;
- sobremetal local de usinagem;
- localização da parede sob pressão;
- risco de expor porosidade depois de usinar;
- acesso de fixação;
- inspeção em condição acabada.
Comparar apenas o preço do bruto é incompleto se os fornecedores têm diferente desempenho de usinagem ou estratégia de sobremetal.
Consulte Peças fundidas usinadas ↗ e Sobremetal de usinagem ↗.
Usinagem de forjamentos: entender o sobremetal e as restrições de projeto ligadas ao fluxo de grão
As forjamentos podem oferecer altas propriedades mecânicas, mas a usinagem deve admitir:
- condição de rebaba/linha de partição;
- variação de sobremetal;
- carepa;
- deformação após tratamento térmico;
- ângulos/geometria de forjamento;
- disponibilidade de datums;
- quantidade de material deixada em faces/mandrilados críticos.
Em projetos de segunda fonte, forneça o desenho real do forjado e a condição do bruto quando forem controlados separadamente do desenho final usinado.
Usinagem a partir de tarugo: simples comercialmente, nem sempre mais barato fisicamente
A usinagem a partir de tarugo pode ser ideal para protótipos, projetos que mudam com rapidez e peças simples. Evita dispositivo rígido e permite grande liberdade para modificar geometria.
Mas para uma peça complexa de aço ou inoxidável, o comprador deve calcular:
- relação material comprado/material útil e volume eliminado;
- tempo de desbaste;
- desgaste de ferramenta;
- valor da cavaco em relação ao valor da matéria-prima;
- número de preparações;
- se uma fundição/forjamento seguinte da forma final poderia eliminar a maior parte do volume a retirar.
O processo mais barato para 5 peças pode ser diferente do mais barato para 500 peças recorrentes.
Tratamento térmico e sequência de usinagem
O tratamento térmico pode alterar dureza e dimensões. A rota pode dividir o trabalho em:
- desbaste antes do tratamento térmico;
- tratamento térmico;
- estabilização/endireitamento quando se permita;
- acabamento de dimensões críticas;
- tratamento superficial/inspeção final.
A sequência exata depende de liga, norma de material e propriedades necessárias. Se dureza ou comportamento à corrosão são críticos, a condição final deve ser indicada explicitamente no RFQ.
Qualidade e inspeção em condição acabada
Rebarbado, marcação, endireitamento e reparo controlado
Uma peça CNC acabada frequentemente exige mais do que remoção de cavaco.
Operações posteriores possíveis:
- rebarbado e ruptura de arestas;
- marcação laser/mecânico;
- limpeza;
- endireitamento/correção dimensional quando for tecnicamente apropriado;
- balanceamento para componentes rotativos adequados;
- reparo controlado por soldagem a laser em áreas de fundição permitidas;
- jateamento/polimento/passivação/eletropolimento;
- montagem ou subconjunto quando especificado.
O desenho deve identificar áreas onde o reparo é proibido, localização/profundidade de marcação e requisitos cosméticos quando forem relevantes.
A usinagem de limites de pressão exige validação na condição acabada
A usinagem pode abrir uma descontinuidade subsuperficial que estava fechada antes de retirar material. Por isso, as peças que contêm pressão costumam exigir validação de vazamentos/pressão depois das operações que estabelecem a parede sob pressão ou a interface de vedação.
O RFQ deve definir:
- fluido de serviço;
- meio de teste;
- pressão/vazio de teste;
- tempo de manutenção;
- vazamento/perda permitida ou critério de aceitação;
- etapa de teste;
- frequência de amostragem;
- documentação exigida.
Consulte Testes de pressão e vazamentos ↗ e Componentes fundidos e usinados estanques ↗.
Estratégia de inspeção: não inspecionar tudo da mesma maneira
Os planos de qualidade CNC devem corresponder ao risco de cada característica.
Métodos típicos:
- paquímetro/micrômetro para dimensões gerais acessíveis;
- súbitos e calibres funcionais;
- CMM para geometria relacionada com datums e relações complexas;
- medição de rugosidade para superfícies funcionais controladas;
- verificação de dureza/material;
- verificação de balanceamento em peças rotativas especificadas;
- teste de pressão/vazamentos para componentes de limite de fluido;
- relatórios de primeira peça ou dimensionais conforme a lista acordada.
Nossos recursos dimensionais principais incluem CMM Hexagon e Mitutoyo. Consulte Equipamentos de inspeção ↗.
O método de medição deve corresponder à intenção do desenho
As disputas costumam aparecer porque o fornecedor e o cliente medem a mesma característica de forma distinta. Antes da produção, esclareça:
- simulação de datums;
- inspeção em estado livre em relação a restrito;
- estratégia de palpado CMM para características complexas;
- direção/localização de medição de rugosidade;
- norma de calibre de rosca;
- características sensíveis a temperatura;
- se uma característica se inspeciona ao 100 %, por amostragem ou por meio de capacidade de processo.
O planejamento da inspeção faz parte do planejamento da fabricação; não é uma atividade adicionada depois da usinagem.
Custo, capacidade e planejamento de fornecimento
Fatores de custo da usinagem CNC
Os principais impelidores de custo incluem:
- material e custo do bruto;
- volume de material eliminado;
- número de preparações;
- tipo de máquina/número de eixos;
- tempo de ciclo;
- desgaste de ferramenta e ferramentas especiais;
- custo de dispositivo e tempo de mudança;
- passadas de acabamento de tolerância estreita;
- complexidade de rebarbado/limpeza;
- escopo de inspeção/relatórios;
- acabamento superficial e testes funcionais;
- risco de rejeição se características de alto valor são produzidas tardiamente na rota;
- tamanho do lote e frequência de novas preparações.
Um projeto que elimina uma preparação pode importar mais que uma pequena redução de custo de material.
A usinagem HMLV precisa de memória de processo
HMLV significa muitos números de peça e lotes repetitivos pequenos. O fornecedor deve poder retomar uma peça meses depois sem reconstruir o processo do zero.
Controles importantes:
- programas CNC controlados por revisão;
- identificação e armazenamento de dispositivos;
- listas de ferramentas e offsets;
- folhas de preparação/instruções;
- plano de inspeção e histórico de características;
- verificação de primeira peça após uma nova preparação repetida;
- rastreabilidade de material/lote quando exigida.
Nossa rota de usinagem foi projetada tanto para programas industriais HMLV como para produção regular.
O volume anual importa mais que uma quantidade RFQ isolada
Se um comprador solicita apenas “25 peças”, o fornecedor não sabe se é:
- um protótipo;
- demanda única de manutenção;
- primeira entrega de um programa anual de 1.000 peças;
- um SKU entre 50 números de peça HMLV.
A demanda anual afeta investimento em dispositivo, planejamento de ferramentas, tamanho do lote e opções de estoque. Informe sempre volume anual + quantidade esperada por entrega quando esses dados forem conhecidos.
VMI, JIT e estoque local podem reduzir o prazo de entrega
Em programas repetitivos, o lote econômico de máquina pode ser maior que o lote consumido pelo cliente. VMI/estoque de segurança/pedidos abertos podem fechar essa diferença.
Admitimos estruturas acordadas de VMI, estoque de segurança, pedido programado, estoque e liberação, Kanban e JIT por meio de estoques em Estados Unidos, Europa e China. Consulte Programas VMI, JIT e estoque ↗.
Segunda fonte CNC: homologar a rota, não apenas o preço
Uma segunda fonte deve ser avaliada em relação a:
- revisão exata do desenho;
- bruto e condição de material;
- conceito de datum/dispositivo;
- características críticas conhecidas;
- formato do relatório de inspeção;
- requisitos superficiais/de pressão;
- modos de falha históricos, quando conhecidos;
- volume anual e cadência de entregas.
Se a peça do fornecedor atual acumula anos de conhecimento de processo não documentado, a nova fonte precisa que esse risco seja traduzido para o desenho, plano de controle ou amostra de qualificação; não deve ficar oculto até a primeira rejeição.
Decisões make-or-buy e capacidade excedente
Os OEM costumam usar fornecedores CNC externos por duas razões diferentes:
- sourcing estratégico — fabricação externa permanente ou segunda fonte qualificada;
- capacidade excedente — alívio temporal ou recorrente quando as máquinas internas estão saturadas.
Os dados de processo necessários são similares, mas o modelo comercial pode diferir. A capacidade excedente pode exigir reproduzir rapidamente uma rota interna existente; o sourcing estratégico pode justificar reprojetar o ferramental ou selecionar outro bruto para reduzir o custo total.
Qualificação de fornecedores, RFQ e FAQ do comprador
Perguntas que vale a pena fazer ao homologar um fornecedor
- Quais tipos de máquina/eixos estão realmente disponíveis na fábrica relevante?
- O fornecedor usina habitualmente fundições/forjamentos, não apenas barra?
- Como são controlados dispositivos/programas/revisões para trabalhos repetitivos?
- Quais CMM e recursos de inspeção estão disponíveis?
- Como se gerenciam materiais difíceis e condição de tratamento térmico?
- Pode gerenciar acabamento superficial, testes de pressão e montagem quando necessário?
- Como controla não conformidades, reparações aprovadas e rastreabilidade?
- Pode suportar HMLV e qualificação de segunda fonte?
- Há capacidade suficiente para o programa anual, não apenas para o lote de amostras?
- Pode o estoque local/VMI reduzir o prazo de liberação quando necessário?
Consulte Qualificação de fornecedores ↗.
O que incluir em uma solicitação de oferta de Usinagem CNC
Envie:
- modelo 3D nativo;
- desenho 2D controlado e revisão;
- grau e condição exatos do material;
- tipo de bruto (billet, fundição, forjamento, bruto fornecido por cliente);
- volume anual e quantidade por entrega;
- datums críticos e GD&T;
- rugosidade exigida por característica;
- requisitos de rosca/calibre;
- tratamento térmico e dureza;
- revestimento/passivação/polimento;
- requisitos de relatórios de inspeção;
- requisitos de teste de pressão/vazamentos/função;
- marcação/rastreabilidade;
- embalagem/limpeza;
- objetivo de segunda fonte/benchmark quando aplicável;
- expectativas de VMI/JIT/estoque.
Erros frequentes em RFQ CNC
Enviar apenas CAD nominal
O CAD não indica quais dimensões são críticas, qual inspeção é necessária nem qual condição de material se aplica.
Especificar “tolerância estreita” sem características CTQ
O fornecedor precisa tolerâncias reais e lógica de datums, não uma petição genérica de precisão.
Ocultar o tipo de bruto
Usinar uma fundição em bruto é diferente de usinar um billet cortado. Indique o que chega à máquina.
Cotar apenas a primeira entrega
Pode levar a decisões de dispositivo/ferramentas incorretas para o programa anual.
Sobreespecificar o acabamento superficial
Aplique rugosidade fina apenas onde for necessária para vedação, movimento, limpeza, fadiga ou aparência.
Ignorar rebarbado e limpeza
Furos cruzados, etapas de fluido e peças sanitárias podem precisar critérios explícitos de rebarbas/limpeza.
CNC vs. fundição de precisão vs. forjamento: selecionar pela economia total da peça acabada
| Rota | Bom ajuste | Principal pergunta de custo/risco |
|---|---|---|
| CNC a partir de tarugo | Protótipo, poca investimento em dispositivo, geometria relativamente simples, mudanças frequentes | Quanto material e tempo de ciclo é eliminado? |
| Fundição de precisão + CNC | Geometria próxima da forma final complexa em aço/liga com interfaces usinadas críticas | O ferramental se justifica por economias recorrentes de usinagem/material/montagem? |
| Forjamento + CNC | Exigência estrutural/mecânica e geometria forjável | Quanta usinagem final e dispositivo de forjamento ficam? |
| Fabricação soldada + CNC | Estruturas grandes ou modulares soldadas | Podem ser controlado deformação de soldagem, vazamentos e mano de obra? |
A resposta correta costuma ser híbrida: primeiro uma forma próxima da forma final e CNC apenas onde a precisão cria função.
Visão geral de capacidades CNC da China Precision Metal
| Capacidade | Escopo publicado atual |
|---|---|
| Parque CNC | Mais de 40 máquinas |
| Famílias de máquinas | Torneamento, fresamento, torno-fresa, HMC, VMC, 3/4/5 eixos |
| Marcas do parque atual | Mazak, Doosan, Quaser, Goodway, Victor Taichung |
| Recursos de processo adicionais | Retificado, furado/roscado, EDM por penetração, EDM a fio/corte |
| Formas de partida | Fundições próprias de precisão, fundições/forjamentos do cliente, billet/barra e outros brutos acordados |
| Materiais | Amplo faixa de metais industriais mais determinados não metais de engenharia |
| Inspeção | CMM Hexagon + Mitutoyo, mais recursos dimensionais/materiais/rugosidade |
| Operações posteriores | Acabamento, pressão/vazamentos, balanceamento/marcação/montagem quando especificado |
| Modelo de produção | HMLV, OEM repetitivo, segunda fonte, transbordamento de capacidade, VMI/JIT/estoque |
A seleção final de máquina e a viabilidade sempre dependem do desenho, do material e da quantidade.
Famílias reais de componentes para revisar
Nossa carteira de fabricação inclui exemplos de usinagem em:
- Componentes de bombas ↗
- Corpos de válvula ↗
- Impelidores e difusores ↗
- Componentes estanques sob pressão ↗
- Componentes sanitários ↗
- Componentes de máquinas industriais ↗
Estas páginas são mais úteis que uma lista genérica de máquinas porque mostram os tipos de geometria e interfaces acabadas que o processo deve entregar.
Perguntas frequentes do comprador
A usinagem de 5 eixos sempre reduz o custo?
Não. Pode reduzir preparações e melhorar acesso em geometrias complexas, mas uma rota mais simples de 3/4 eixos pode ser mais econômica quando mantém as relações necessárias de forma robusta.
Todas as dimensões devem ter tolerâncias estreitas?
Não. Aperte as tolerâncias das características que afetam ajuste, vedação, alinhamento, movimento ou outra função. Use tolerâncias gerais econômicas no resto.
Pode usinar fundições ou forjados fornecidos pelo cliente?
Sim, sujeito à revisão do desenho e do bruto. A cotação deve incluir condição do sobremetal, disponibilidade de datums, volume anual e requisitos de acabamento.
Por que a usinagem pode expor vazamentos em uma peça fundida?
A retirada de material pode interceptar uma descontinuidade subsuperficial. Se a usinagem afeta o limite de pressão, a validação de vazamentos/pressão deve ser realizada na condição acabada relevante.
O que informação melhoria mais a precisão da cotação?
O desenho 2D + modelo 3D + material/condição + tipo de bruto + volume anual + requisitos críticos.
HMLV é diferente de prototipagem?
Sim. HMLV costuma ser produção repetitiva de muitos números de peça ativos em lotes pequenos. Exige controle de programa, dispositivo, preparação e inspeção para poder retomar cada entrega com confiabilidade.
Conclusão para o RFQ
Um bom pacote de sourcing CNC define a função acabada e o contexto de fabricação: bruto, condição de material, datums, tolerâncias CTQ, requisitos superficiais, demanda anual, inspeção e operações posteriores. A máquina é apenas uma parte do sistema.
Envie o desenho controlado e o modelo 3D a info@chinaprecisionmetal.com para revisar a rota de usinagem.