
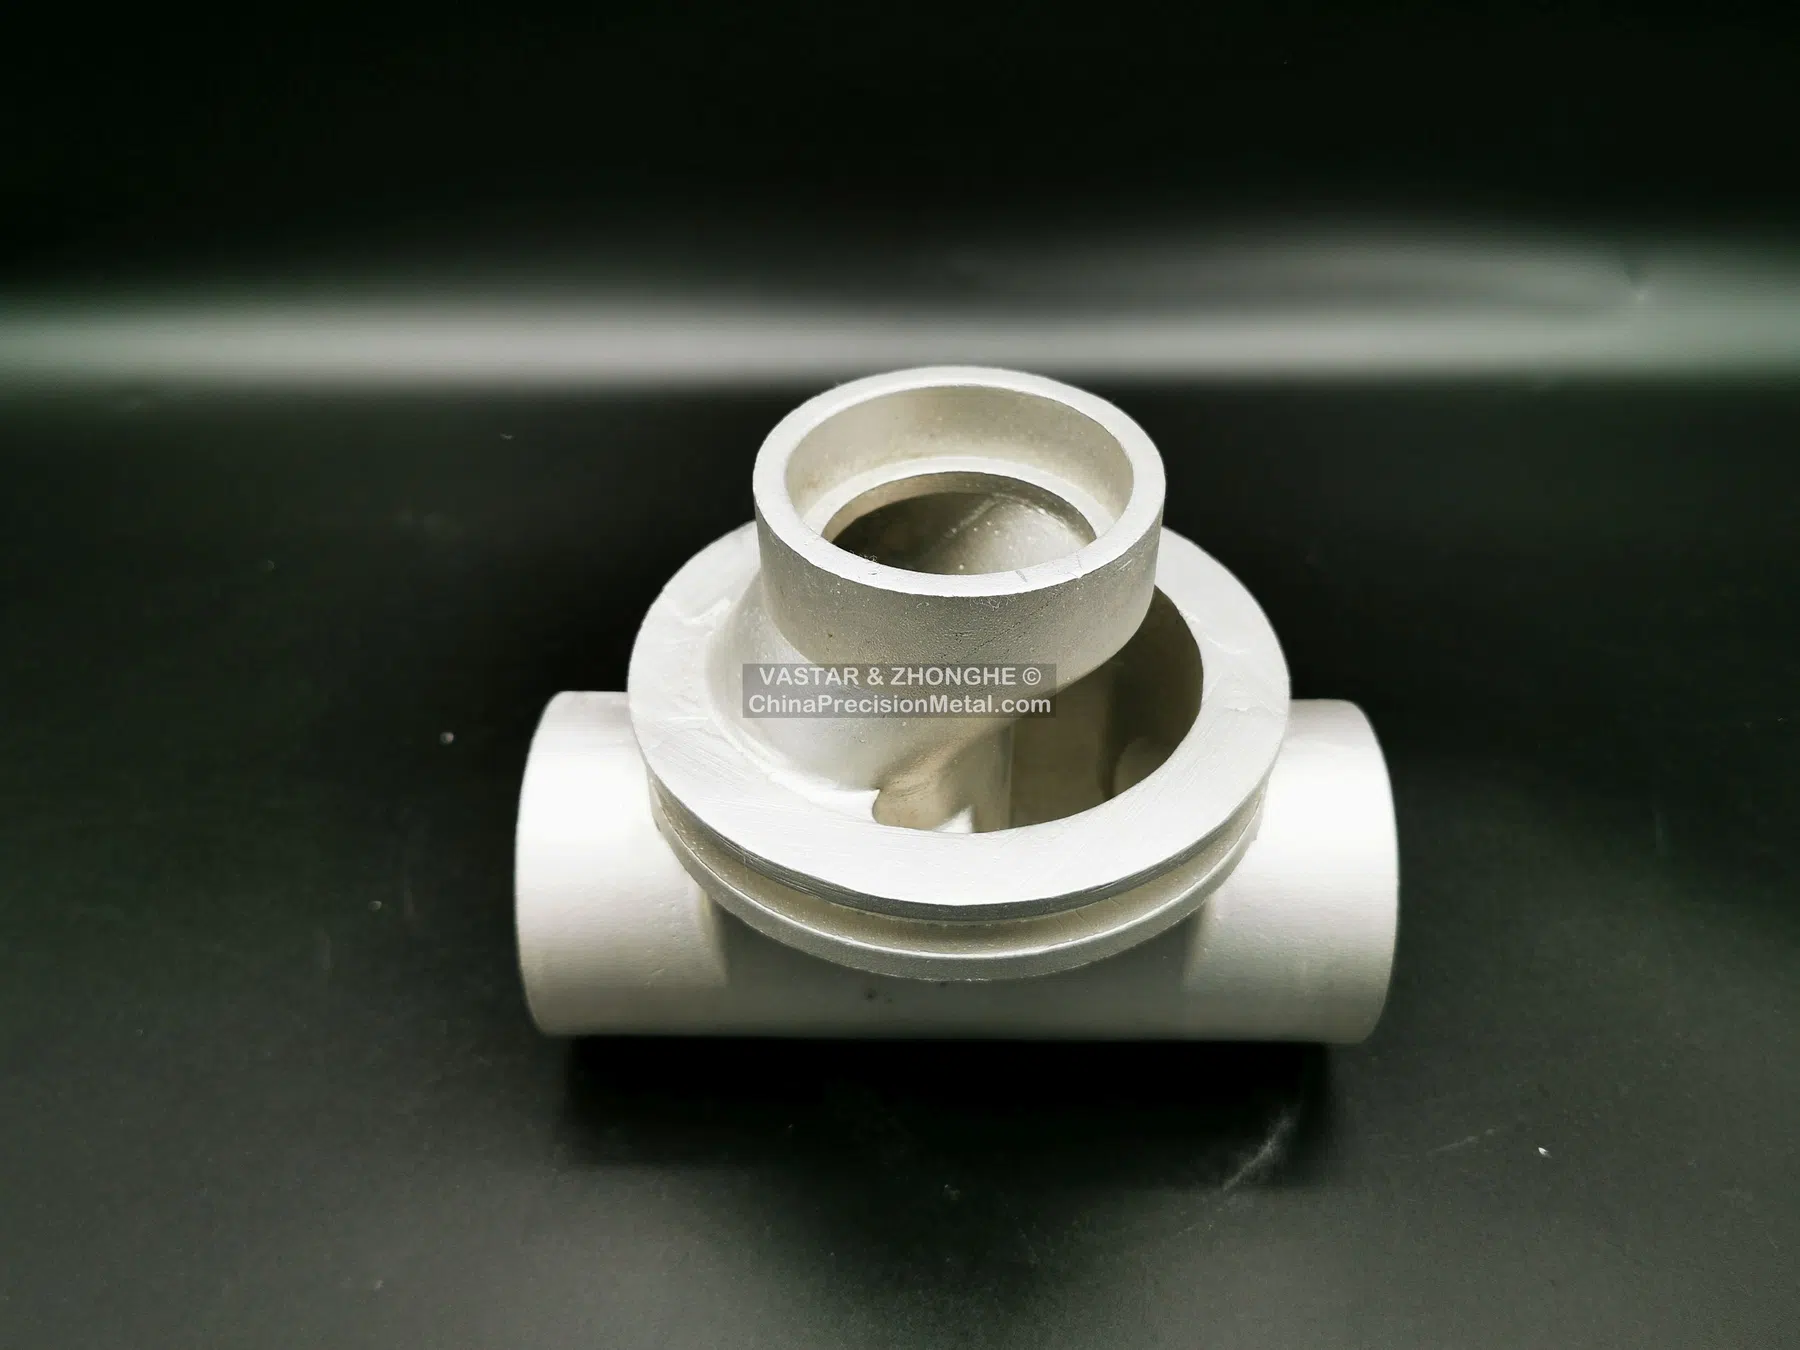
Reto del componente
Un cuerpo de válvula a presión contiene una barrera de presión definida, además de asientos, taladros de vástago, puertos, roscas o caras de brida mecanizados. La fundición debe aportar metal sano en las zonas que permanecen después del mecanizado. Si una herramienta elimina material significativo de una sección localmente pesada, las discontinuidades subsuperficiales pueden convertirse en parte de la superficie final de sellado o presión.
Las válvulas y piezas de control de flujo de nuestra cartera muestran la familia de componentes relevante. La geometría, presión y datos de aceptación exactos del cliente siguen siendo específicos de cada proyecto.
Prioridades de planificación del proceso
- Marcar toda la barrera de presión durante la revisión DFM.
- Evitar cambios bruscos de sección y masas aisladas alrededor de resaltes y puertos.
- Posicionar entradas y alimentadores teniendo en cuenta las zonas críticas que se mecanizarán.
- Definir si se permite reparación por soldadura o impregnación.
- Secuenciar explícitamente tratamiento térmico, mecanizado, limpieza, END y ensayo de presión.
Ruta de mecanizado y ensayo
Las primeras operaciones crean referencias estables para la ubicación de puertos, asientos de sellado y alineación del vástago. Las condiciones de corte y el amarre deben minimizar la deformación de la barrera de presión. La inspección dimensional verifica la relación entre taladros, asientos y caras; los líquidos penetrantes, ultrasonidos u otros exámenes pueden asignarse según el plano.
El ensayo hidrostático suele preferirse cuando la especificación lo permite porque la energía almacenada es menor. El ensayo neumático puede seleccionarse por sensibilidad a fugas de gas o simulación de servicio, pero requiere útiles, protección y procedimientos adecuados. La etapa de ensayo debe corresponder al estado entregado, normalmente después del mecanizado final y limpieza.
Información útil para la RFQ
Indique presión de diseño, presión de ensayo, medio de ensayo, tiempo de mantenimiento, criterio de fuga, plano de la barrera de presión, norma de material, nivel END, política de reparación, dimensiones críticas de sellado y cantidad anual.
Para cotizar este cuerpo de válvula como pieza terminada, revise las piezas fundidas completamente mecanizadas junto con las pruebas de presión exigidas y las dimensiones de las superficies de sellado.
Para definir el suministro de la pieza acabada, vuelva a Cuerpos de válvula y componentes de control de flujo. Verifique en el plano los asientos mecanizados, orificios del vástago, inspección de la barrera de presión y alcance de la RFQ. Este caso no acredita una clase de presión, un resultado de prueba ni la cualificación para una aplicación.
Familias de piezas relacionadas
Los ejemplos ilustran decisiones de fabricación; no demuestran que la pieza fotografiada sea la del caso descrito.