
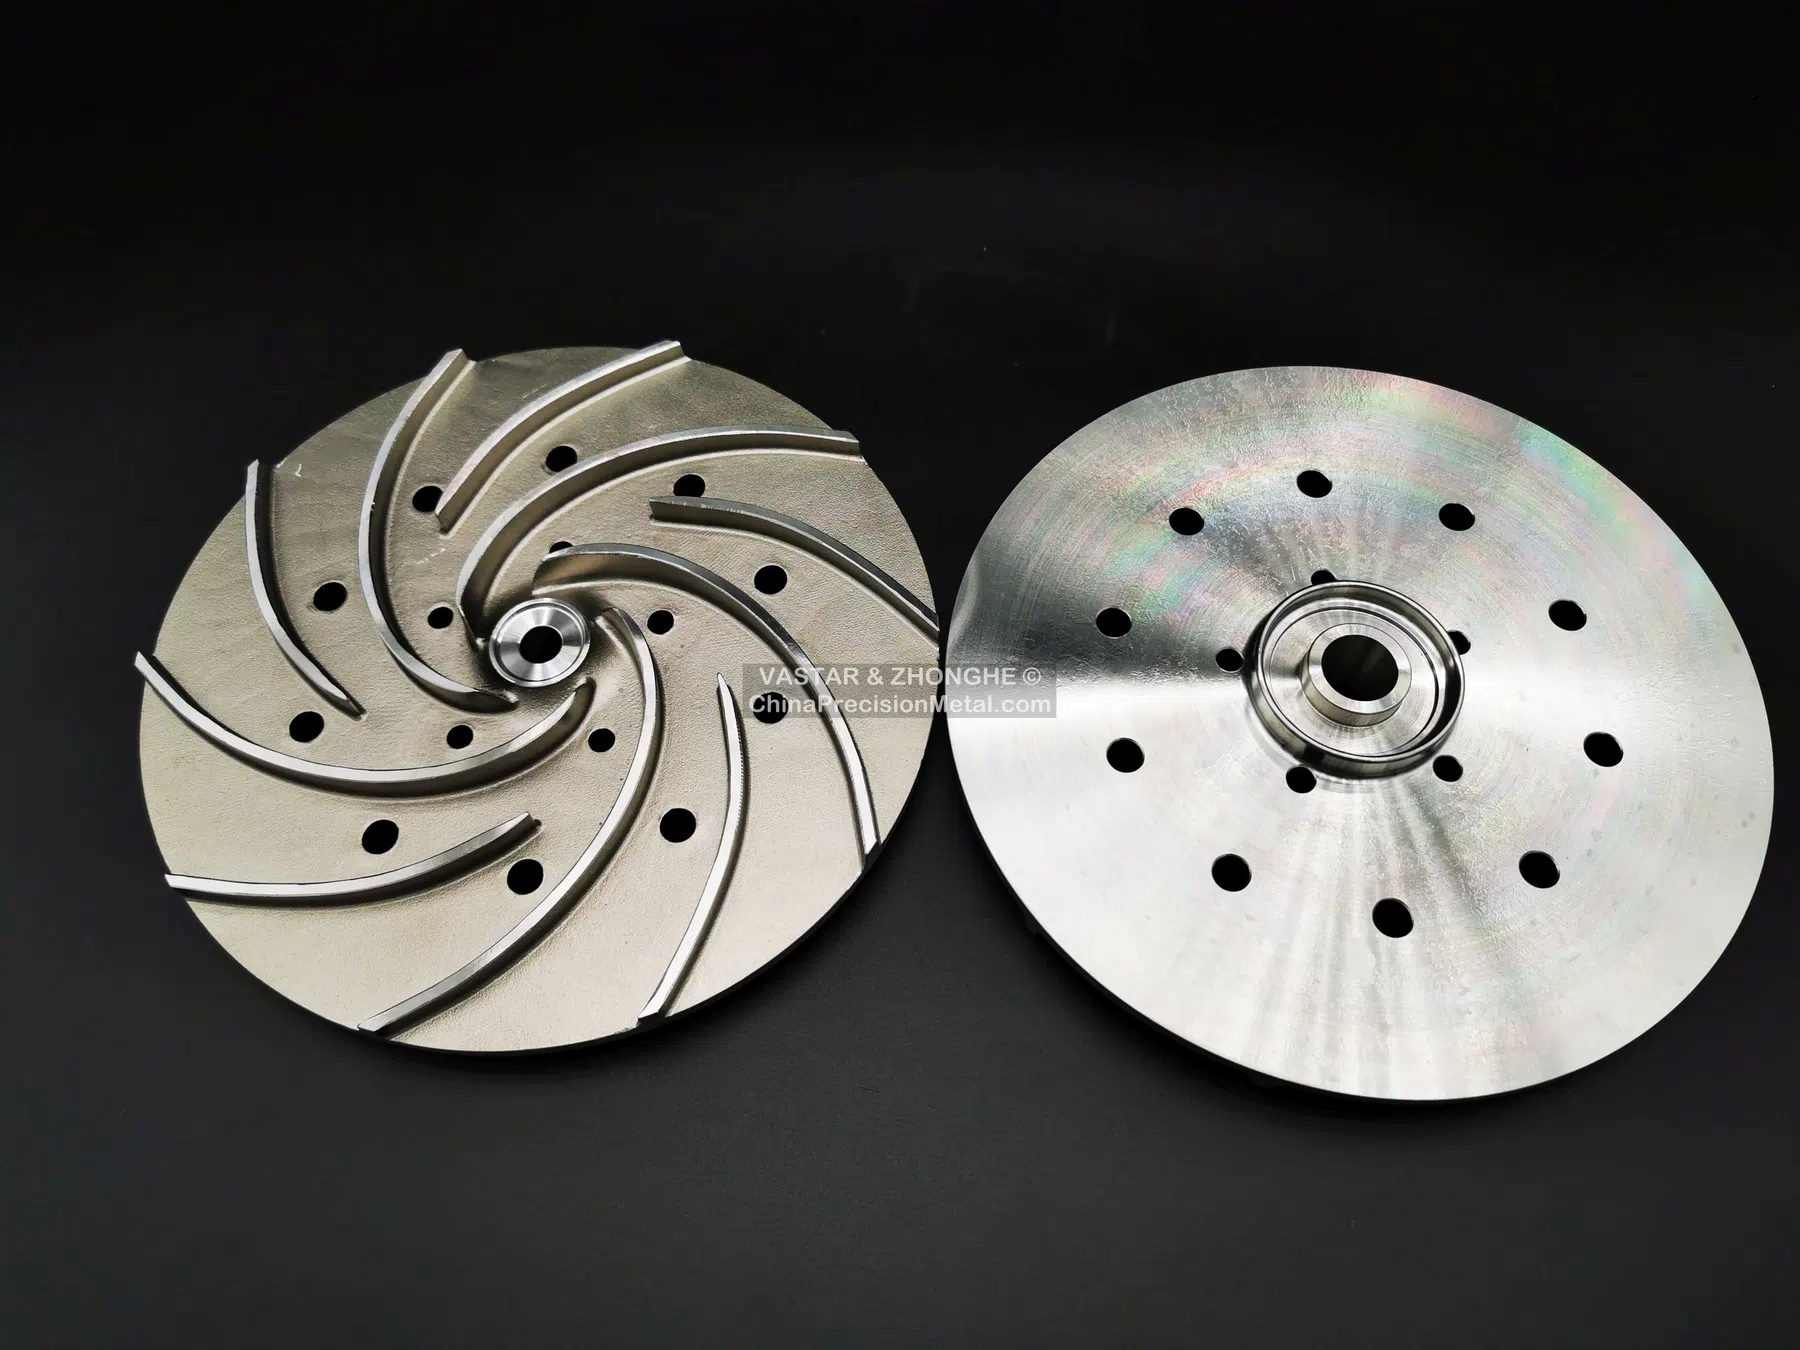
Задача компонента
Рабочие колеса объединяют в одной детали несколько требований: повторяемую геометрию лопаток, открытые или закрытые проточные каналы, центральное отверстие или ступицу, баланс вращения и стойкость к коррозии или износу. Литье по выплавляемым моделям позволяет сформировать лопаточную систему близко к окончательной геометрии, однако вращающиеся интерфейсы все равно зависят от контролируемого плана мехобработки и контроля.
Толщина лопаток, галтели и доступ к каналам влияют на восковую оснастку, стекание оболочки и очистку. Ступица должна иметь достаточный стабильный припуск для обработки, но не создавать изолированную массивную зону, которую трудно питать при литье.
Приоритеты планирования процесса
- Поддерживать повторяемую толщину лопаток и плавные переходы галтелей.
- Проверять доступ оболочки и возможность очистки узких проточных каналов.
- Обеспечивать питание ступицы и перехода к лопаткам без избыточной локальной массы.
- Сохранять установочный элемент для последующей мехобработки.
- Определить, остаются ли поверхности лопаток литыми, локально дорабатываются или полностью финишируются.
Мехобработка и контроль
Мехобработка обычно формирует отверстие, сопряжение с валом, торцы и при необходимости шпоночный паз или резьбу. Многоосевой доступ полезен, если дополнительной обработки требуют лопатки или кожух. План контроля может включать размер отверстия, торцевое биение, соосность, сравнение положения лопаток и общий габарит.
Для подходящих деталей статическая или динамическая балансировка может выполняться у нас, если это задано. Рабочее/балансировочное состояние, класс балансировки или допустимый остаточный дисбаланс и ограничения на корректировку нужно задавать явно, а не предполагать. Для высокоскоростной или коррозионной эксплуатации также могут быть актуальны прослеживаемость материала и капиллярный контроль.
Полезная информация для RFQ
Передайте 3D-модель, частоту вращения, класс балансировки, требования к отверстию и биению, поверхности лопаток, стандарт материала, годовой объем и любые критерии приемки по гидравлическим характеристикам.
Границы доказательств в примере обработанной крыльчатки
Страница описывает способ производства, а не протокол испытаний заказчика. План приёмки должен связать каждый этап с действительно запрошенными записями.
- После литья: доступность лопаток, переходы сечений, прослеживаемость материала, указанные проверки поверхности и НК.
- После обработки: базы отверстия и торца, биение, метод измерения и балансировка при согласованных условиях и допуске. Без протокола нельзя заявлять о пройденных испытаниях.
Связанные производственные страницы: Рабочие колеса и диффузоры · Контрольное оборудование
Связанные группы деталей
Примеры поясняют решения по производству; это не подтверждает, что деталь на фото относится к описанному проекту.