
Робототехника сначала создает спрос на мехобработку — литье только там, где оно подходит
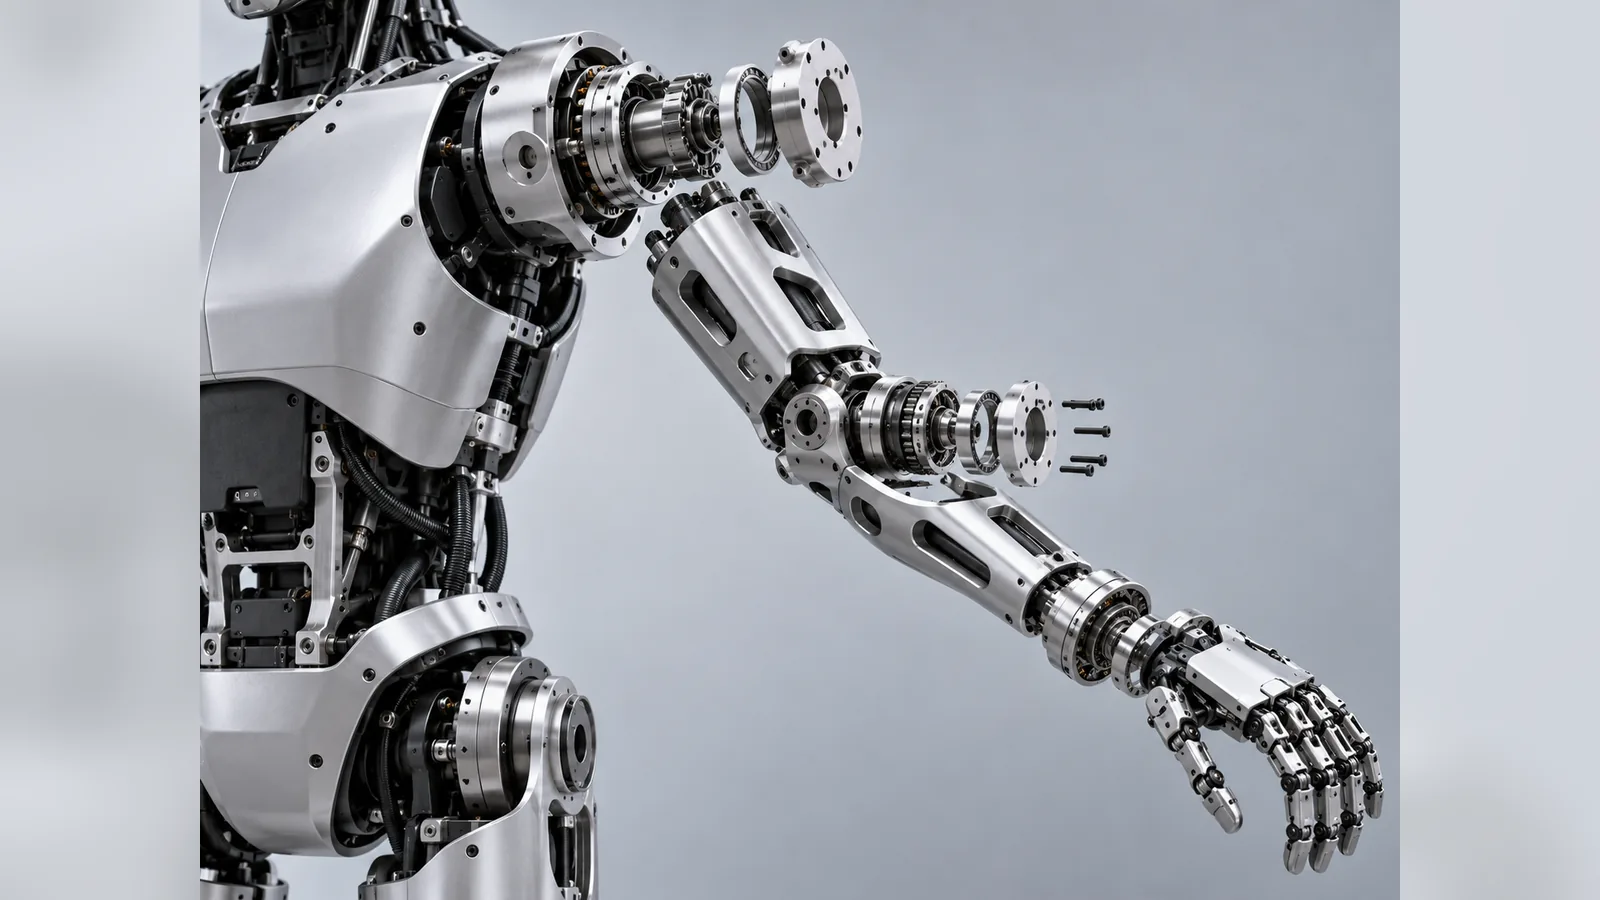
Гуманоидные роботы объединяют электродвигатели, редукторы, подшипники, датчики, батареи, несущие рамы, корпуса суставов, кронштейны, валы, концевые исполнительные устройства и множество точных интерфейсов. Это действительно создает спрос на металлообработку, но не означает, что каждый робот — крупная возможность для литья по выплавляемым моделям.
Для многономенклатурного малосерийного поставщика в ближайшей перспективе наиболее востребованы ЧПУ, прототипное и пилотное производство, а после стабилизации конструкции — выборочный переход на процессы формообразования, близкие к готовой геометрии.
Что показывают данные цепочки поставок 2026 года
Анализ McKinsey за апрель 2026 оценивает, что приводы составляют примерно 40–60% BOM гуманоидного робота, а конструкционные компоненты — рамы, корпуса суставов, кронштейны и кожухи — около 5–10%. Внутри привода механические элементы вроде корпусов, валов и точных подшипников также занимают заметную долю стоимости.
Для производственной стратегии важнее то, что McKinsey описывает сегодняшние конструкционные детали гуманоидов как все еще сильно зависящие от ЧПУ, малосерийного изготовления и заказной сборки, потому что архитектуры быстро меняются, а объемы неопределенны. По мере схождения конструкций и интерфейсов более привлекательными станут процессы с дорогой оснасткой — например литье под давлением или ковка. Источник.
International Federation of Robotics сообщает, что в Китае уже работает около двух миллионов промышленных роботов и на Китай пришлось 54% годовых установок в последних данных World Robotics, цитируемых в 2026 году. Существующая экосистема автоматизации, EV и точного движения важна, потому что аппаратная часть гуманоидов использует многие смежные производственные компетенции.
Возможности для металлических деталей внутри гуманоидного робота
Точная архитектура зависит от OEM, но типовые возможности включают:
Приводы и суставные узлы
- корпуса и крышки приводов;
- интерфейсы двигатель / редуктор;
- валы, пальцы и посадки подшипников;
- корпуса суставов и конструкционные кронштейны;
- точные отверстия, резьбы и монтажные базы;
- теплоотводящие и защитные металлические интерфейсы.
Такие детали часто чувствительны к накоплению допусков. Посадки подшипников, выравнивание шестерен, биение, соосность и жесткость могут быть важнее косметического состояния поверхности.
Рамы, звенья и конструкционные интерфейсы
Рамы, руки, звенья, кронштейны и кожухи должны балансировать жесткость, массу, усталостную прочность и технологичность. Ранние версии часто обрабатываются или свариваются, потому что геометрия меняется. При больших стабильных объемах алюминиевое литье под давлением, ковка, экструзия, листовые конструкции или композиты могут стать экономичнее в зависимости от нагрузки и массы.
Кисти, захваты и концевые исполнительные устройства
Кисти и концевые исполнительные устройства могут содержать множество малых кронштейнов, пальцев, шарниров, валов, корпусов, инструментальных интерфейсов и изнашиваемых деталей. Они могут оставаться многономенклатурными и малосерийными, потому что конструкция концевого исполнительного устройства часто зависит от конкретной задачи.
Это одна из областей, где мелкосерийное ЧПУ и выборочные детали, близкие к готовой форме из нержавеющих/легированных сталей могут оставаться актуальными, даже если основная рама робота перейдет на крупносерийный процесс.
Тепловые и жидкостные компоненты
В зависимости от мощности и применения роботы могут использовать компактные охлаждающие пластины, коллекторы, насосно-клапанное оборудование или герметичные корпуса. Это обычные задачи тепловой/жидкостной инженерии, а не «специально роботные» детали, и закупать их следует по требованиям давления, чистоты, материала и утечки.
Почему ЧПУ так важно на стадиях прототипа и пилотной партии
Разработка гуманоидов все еще характеризуется быстрыми итерациями. Корпус сустава может измениться после изменения редуктора, двигателя, подшипника, датчика или прокладки кабелей. Специальная производственная оснастка становится обузой, если интерфейс меняется до следующей сборки.
ЧПУ хорошо поддерживает этот этап, потому что дает:
- быстрые изменения конструкции без новой формообразующей оснастки;
- прямой переход от выпущенного CAD к прототипу или оборудованию пилотной партии;
- широкий выбор алюминия, нержавеющей и легированной стали, титана и инженерных пластиков;
- точные базы для испытания сумм допусков;
- простое сравнение нескольких вариантов конструкции;
- практичное производство десятков номеров деталей малыми партиями.
Это естественная среда многономенклатурного малосерийного производства.
Когда литье по выплавляемым моделям может подойти — выборочно
Литье по выплавляемым моделям не следует продвигать как процесс по умолчанию для конструкций гуманоидов. Легкие алюминиевые рамы и крупные структурные корпуса часто лучше подходят для ЧПУ, литья под давлением, ковки, экструзии или сварных/листовых конструкций.
Литье становится интересным, когда одновременно выполняются условия:
- функционально подходит нержавеющая, легированная сталь или другой литейный сплав;
- геометрия достаточно сложна, чтобы объединить несколько обработанных/сварных элементов;
- годовой спрос достаточно повторяем, чтобы оправдать оснастку;
- форма, близкая к готовой полезнее, чем сверхлегкая листовая/экструдированная геометрия;
- финишную мехобработку можно сосредоточить на посадках, интерфейсах и базах.
Потенциальные примеры — компактные сложные корпуса, детали концевых исполнительных устройств, кронштейны для тяжелых условий эксплуатации, отдельные элементы приводов и редукторов, а также насосно-клапанные компоненты роботизированных подсистем. Каждая деталь все равно требует отдельного DFM.
Что происходит после фиксации конструкции
По мере стабилизации архитектуры робота закупкам следует заново оценить выбор производственного процесса, а не автоматически масштабировать прототипный маршрут.
Практический анализ должен ответить:
- Какие номера деталей стабильны на следующие несколько ревизий?
- Какие детали теперь имеют прогнозируемый многолетний спрос?
- Сколько материала снимается при ЧПУ с каждой цельной заготовки?
- Какие допуски действительно функциональны, а какие можно передать процессу формообразования с геометрией, близкой к готовой?
- Важнее ли снижение массы, чем стоимость материала/выхода?
- Предпочтителен ли по силовому потоку ковка, литье, экструзия или сварная конструкция?
- Может ли MIM заменить мехобработку малых повторяющихся деталей?
- Оправдывает ли стабильный объем оснастку для литья под давлением цветных корпусов?
Цель не в устранении ЧПУ. Цель — оставить точную мехобработку на интерфейсах, где она создает ценность.
Поэтапная производственная модель
| Стадия разработки | Типовая потребность закупок | Вероятный производственный акцент |
|---|---|---|
| Концепт / прототип | Скорость, изучение геометрии, частые изменения | ЧПУ, аддитивные вспомогательные решения, малосерийное изготовление |
| Инженерная валидация | Повторяемые базы, посадки, нагрузочные испытания, малые партии | ЧПУ с контролируемыми приспособлениями и контролем |
| Пилот / предсерия | Стабильные ревизии, снижение себестоимости, квалификация поставщика | ЧПУ плюс первые исследования перехода на заготовку, близкую к готовой форме |
| Наращивание выпуска | Повторяемый объем, подтверждение технологической состоятельности, готовность оснастки | Сочетание ЧПУ, литья, ковки, литье под давлением, MIM по семействам деталей |
| Зрелая платформа | Стоимость, автоматизация, мощность, устойчивость стратегии двух источников | Оснасточные процессы для стабильных деталей; ЧПУ сохраняется на критических интерфейсах |
Один робот может одновременно находиться на разных стадиях: торс уже стабилен, а кисть, кронштейн датчика или концевое исполнительное устройство меняются каждые несколько недель.
Приоритеты качества отличаются от «обычных машинных деталей» только степенью
Компонентам гуманоидов не нужна мистическая новая система качества. Им нужна дисциплина вокруг функций, которые действительно важны:
- GD&T и структура баз, согласованные со сборкой сустава;
- посадки подшипников и геометрия вал/отверстие;
- биение и соосность вращающихся систем;
- контроль заусенцев и острых кромок рядом с кабелями и уплотнениями;
- прослеживаемость материала/термообработки для конструкционно важных деталей;
- контроль первого образца в быстрых циклах ревизий;
- исследования воспроизводимости процесса после того, как процесс стабилен настолько, что Cpk имеет смысл;
- документированное управление изменениями при смене интерфейса двигателя, подшипника или редуктора.
Для пилотных HMLV-программ управление ревизиями может быть столь же важно, как технологические возможности оборудования. Идеально обработанная устаревшая ревизия все равно плохая деталь.
Где может быть полезен китайский HMLV-поставщик
Плотная китайская база робототехники, EV, мехобработки и электромеханики способна сократить циклы итераций команд по аппаратной части, но решение о закупке все равно должно учитывать IP, логистику, экспортный контроль, требования к данным/безопасности и региональную устойчивость.
Лучшее соответствие часто находится на уровне производства компонентов, где покупатель контролирует конструкцию и требует надежной мехобработки/литья, контроля и исполнения ревизий по множеству номеров деталей, а не поставщика, заявляющего, что он «строит гуманоидных роботов».
Вывод для RFQ
Для металлических деталей роботов отправьте выпущенный чертеж/модель, статус ревизии, материал, стадию прототип / пилот / серийное производство, ожидаемую партию и годовой спрос, критические базы/посадки, ограничения поверхности/массы, объем контроля и ожидаемую частоту ревизий. Если конструкция достаточно стабильна, попросите сравнить вариант «только ЧПУ» с маршрутом «заготовка, близкая к готовой форме + финишная мехобработка», а не автоматически масштабировать прототипный процесс.
Путь конструкторской проверки
Универсальные пределы производства не гарантируются. Оценка выполняется по чертежу, сплаву, процессу и стандарту.