Comparar propostas CNC pelo mesmo escopo de entrega
Na usinagem de barras, forjados fornecidos pelo cliente ou peças fundidas com CNC, compare o mesmo escopo da peça acabada: matéria-prima, dispositivos, referências, relatórios de inspeção, revisão do desenho e quantidade por lote. escopo da ISO 1101:2017 define a linguagem das tolerâncias geométricas, mas citá-la não comprova a conformidade de qualquer peça. O caso de fabricação de resposta rápida mostra uma decisão de fabricação urgente, sujeita à aprovação e ao prazo do programa.
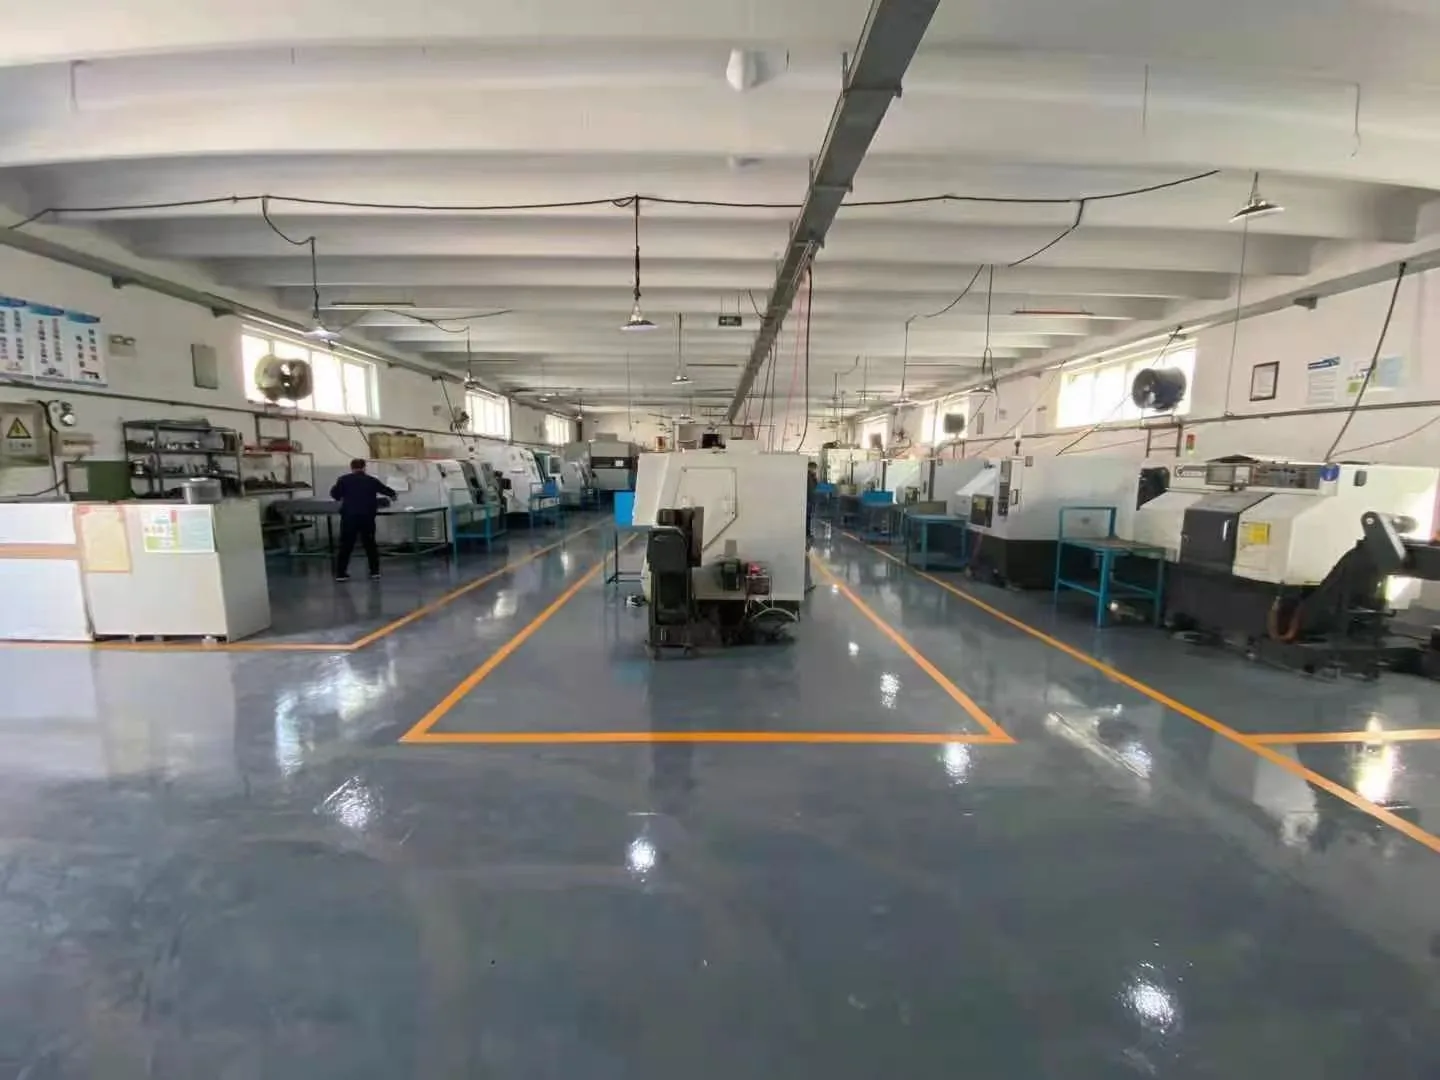
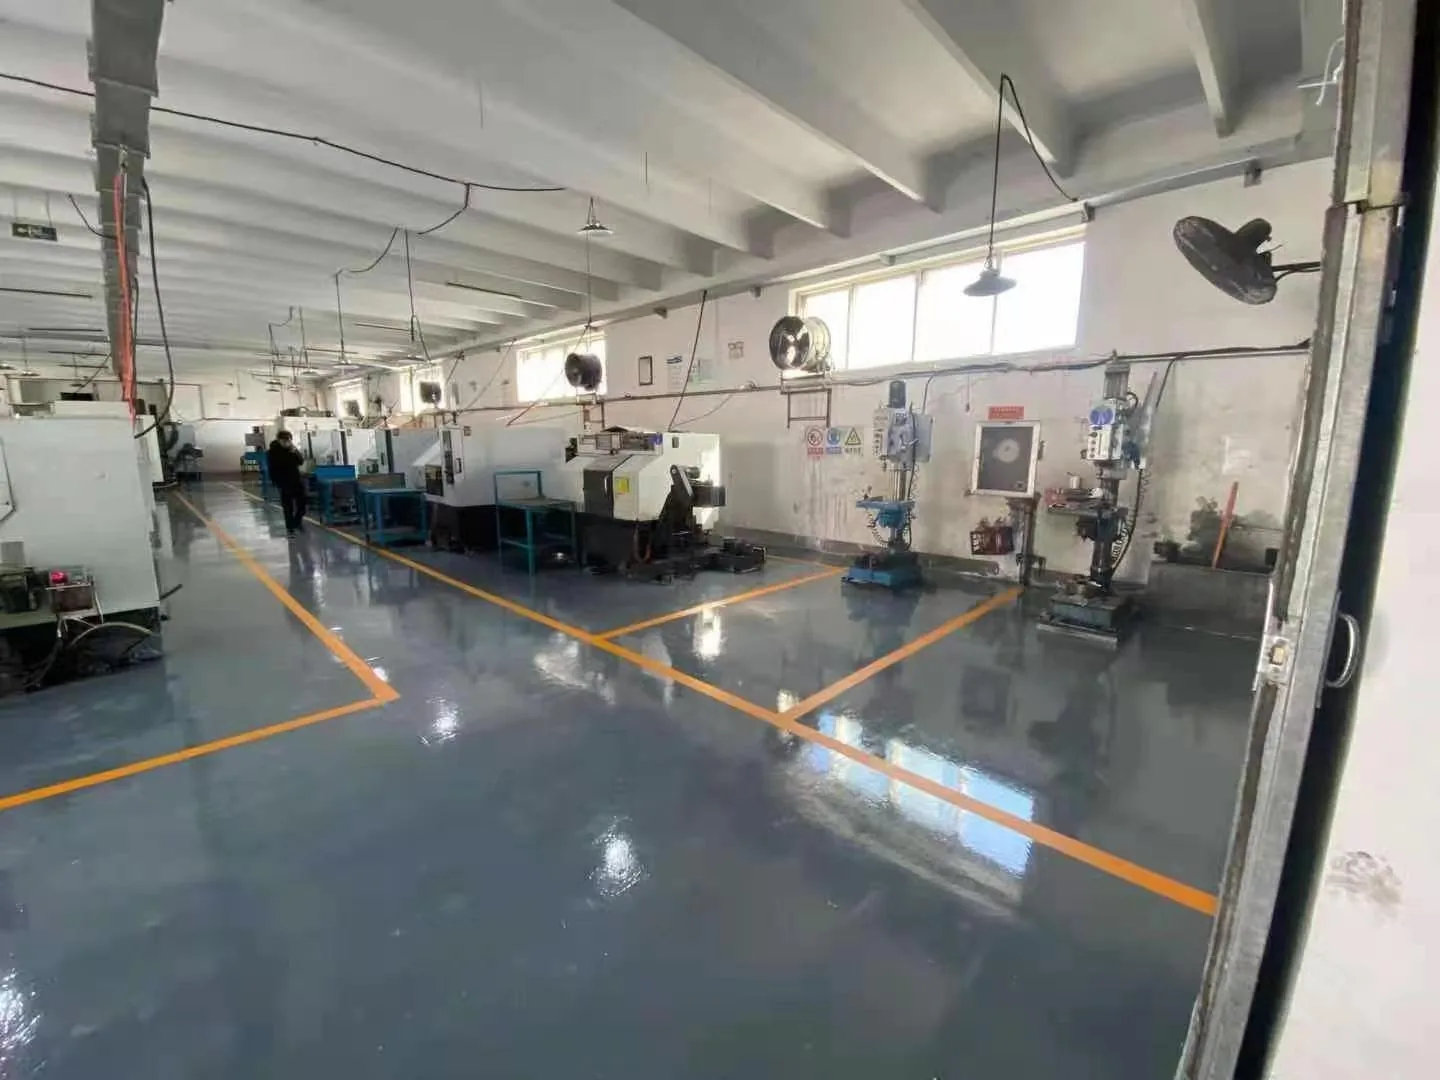
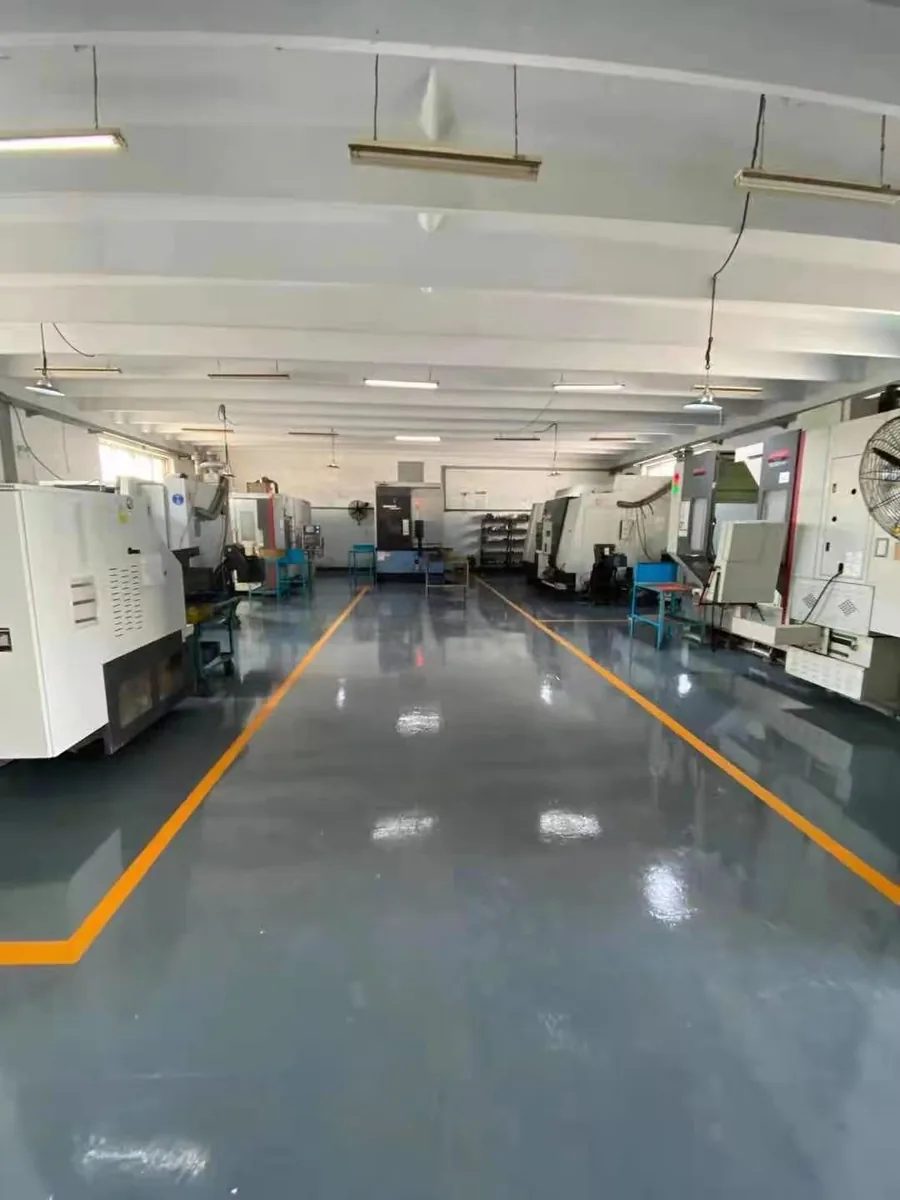
Mais de 40 máquinas CNC
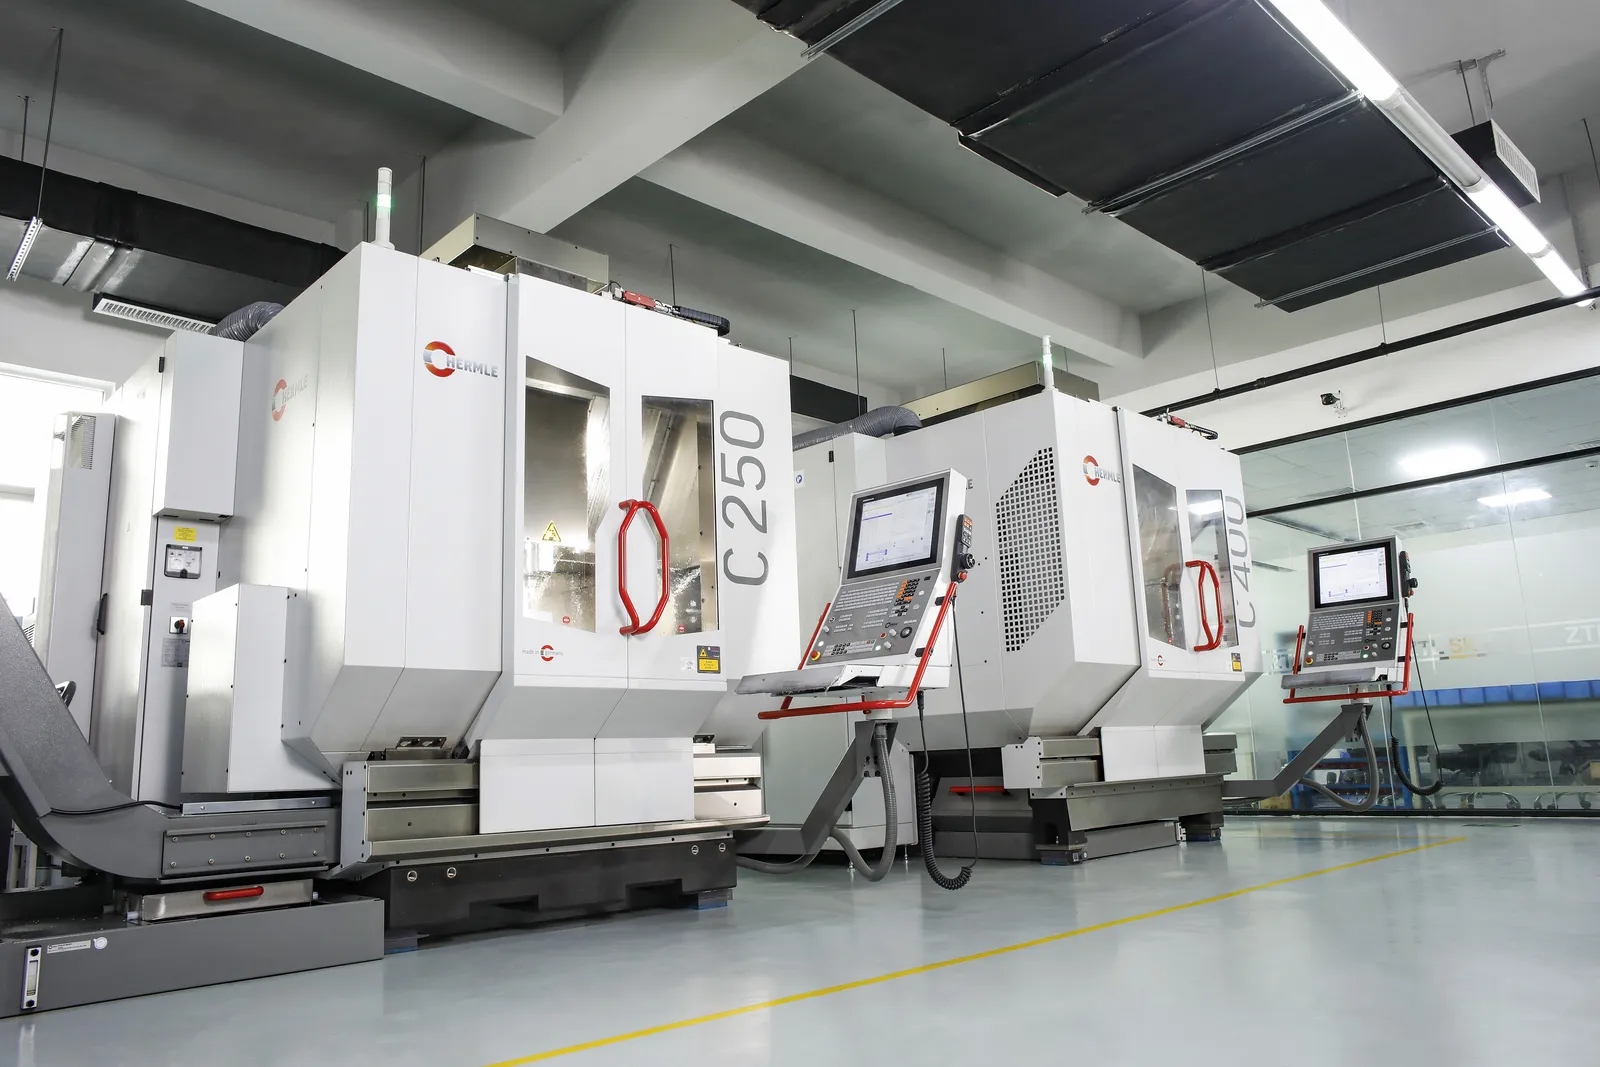
Nossa capacidade de usinagem inclui mais de 40 máquinas CNC, tornos, equipamentos torno-fresa, centros de usinagem de 3, 4 e 5 eixos, HMC e VMC. O parque CNC inclui equipamentos Mazak, Doosan, Quaser, Goodway e Victor Taichung.
A base de equipamentos inclui também retificadoras, furação e rosqueamento, EDM por penetração e EDM a fio. A rota real é selecionada conforme geometria, material, tamanho do lote e requisitos de verificação.
Usinagem de fundições e forjamentos
Uma grande parte da usinagem OEM não parte de barra. Os compradores enviam fundições, forjamentos ou brutos próximos da forma final que precisam mandrilados críticos, assentos, roscas, faces de vedação, ajustes de rolamento e datums controlados acabamentos conforme desenho.
Para nossas próprias fundições à cera perdida, sobremetais, apoios de datum, acesso de fixação e estratégia de inspeção podem ser considerados antes de liberar o ferramental. Para fundições ou forjados fornecidos pelo cliente, revisamos o estado do bruto, a disponibilidade de datums, o risco de deformação e se o bruto é adequado para a geometria final exigida.
Usinagem alta variedade, baixo volume
Juntas compactas e garras robóticas têm exigências de referência, ajuste e peso diferentes de um suporte comum. O guia de peças metálicas para robôs humanoides ajuda a comparar usinagem de bloco, fundição de precisão e outras rotas sujeitas a aprovação.
Admitimos programas OEM HMLV com muitos números de peça, revisões e lotes repetitivos pequenos. Programas CNC, dispositivos, ferramentas e planos de inspeção são mantidos sob controle de revisão. O RFQ deve indicar volume anual e tamanho de entrega, não apenas uma quantidade isolada.
Operações secundárias e condicionamento de peças
Quando o desenho o exigir, várias operações de acabamento e condicionamento podem permanecer dentro da mesma rota de fabricação:
- Equilibrado estático/dinâmico para impelidores e componentes rotativos adequados, com condição e critério de aceitação definidos.
- Reparo controlado por soldagem laser apenas quando material, desenho, especificação e cliente a permitem, seguida de acabamento e nova inspeção.
- Identificação laser ou mecânica para número de peça, série/lote, símbolos ou padrões do cliente, com posição e profundidade definidas.
- Endireitamento/correção dimensional por meio de prensa quando forem compatíveis com o material e o desenho, com nova verificação antes de liberar.
Os materiais não se limitam ao aço
Usinamos uma ampla faixa de metais industriais e, quando aplicável, plásticos de engenharia e borracha dura. A cotação deve especificar grau exato, condição/tratamento térmico, forma do bruto e certificados. Ligas de difícil usinagem e geometrias finas são revisadas quanto a fixação, ferramentas, deformação e risco de inspeção.
Segunda fonte e transbordamento de capacidade
Uma peça existente pode ser revisada como segunda fonte / fonte alternativa, benchmark ou capacidade adicional. Envie desenho controlado, bruto atual, volume anual, lote, características críticas e relatórios necessários para comparar o componente acabado e não apenas o tempo de ciclo.
Inspeção e verificação funcional
As CMM Hexagon e Mitutoyo suportam verificação dimensional. Medição de rugosidade, verificação de material, pressão/vazamentos e controles de montagem podem ser adicionados quando exigido pela especificação, o desenho.
Informação que melhoria a precisão da cotação
- modelo 3D nativo e desenho 2D controlado;
- material, condição térmica e forma do bruto;
- dimensões CTQ e datums;
- rugosidade;
- volume anual e lote/entrega;
- relatórios, testes de pressão e requisitos de montagem;
- objetivo de mudança de fonte: benchmark, segunda fonte ou capacidade.
Ver peças CNC reais
Consulte a seção de usinagem de nossa galeria de produção real
Resultado de cliente: usinagem dentro de uma rota coordenada
Em um programa de carcaça de bomba de Wisconsin, mudanças coordenadas entre fundição, usinagem e polimento reduziram o custo de fabricação recorrente aproximadamente 10%. A economia é resultado do programa integrado, e não apenas da operação CNC. Leia o caso
A linguagem de compras que atendemos
RFQ habituais incluem usinagem de fundições, usinagem de forjamentos, fundições totalmente usinadas, mandrilados/assentos/roscas/datums críticos, HMLV, usinagem de segunda fonte e capacidade adicional. Estes termos descrevem melhor o problema que uma solicitação genérica de “serviço CNC”.
Ponto de decisão técnica para compras OEM
Antes de comparar usinagem direta de barra ou chapa com fundição seguida de CNC, confirme a forma inicial aprovada, os referenciais funcionais, a inspeção e o prazo. Uma mudança urgente de processo exige aprovação da engenharia do cliente; uma amostra de montagem não qualifica a produção.
Guias técnicos e casos relacionados: Fabricação de resposta rápida e retrabalho local | Engenharia inversa e amostra de licitação impressa em 3D
Transferência de pedido CNC e escopo de inspeção
Antes de comparar cotações ou aprovar a primeira peça, definir:
- Forma do bruto, revisão do desenho e referências dimensionais
- Furos críticos, sedes de vedação e marcas de ferramenta permitidas
- Relatórios da primeira peça e lotes, identificação e embalagem
Consultar evidências técnicas ou de fabricação relacionadas. Exemplos e equipamentos não comprovam a aprovação de uma nova peça.
Enviar desenho e critérios de aceitação para análise.
Revisão de fabricação antes da cotação
- Revisão do desenho, interfaces e referências de medição
- Grau exato, forma do produto e norma de compra
- Aceitação, etapas de inspeção e documentos
Verifique dimensões, massa, tolerâncias, material e aceitação no desenho; dados gerais não substituem a viabilidade.