
Définir l’enveloppe sous pression et la logique d’acceptation
« Étanche » est une exigence d’ingénierie de bout en bout
Un corps de vanne, un carter de pompe, un collecteur, un composant de refroidissement ou une pièce de circulation sanitaire peut réussir le contrôle dimensionnel et pourtant fuir en service si l’enveloppe sous pression n’est pas maîtrisée comme un système. À l’inverse, une pièce moulée n’a pas besoin d’être microscopiquement exempte de toute discontinuité pour être fonctionnellement acceptable. Le point critique est de savoir si une discontinuité, une zone mise à nu par l’usinage, une interface d’étanchéité ou un chemin d’assemblage crée une fuite dans les conditions de service et d’essai spécifiées.
Cela signifie que le RFQ doit préciser où la pression est critique, quel fluide est contenu, quelles surfaces sont usinées, comment la pièce est étanchée et comment l’acceptation sera vérifiée.
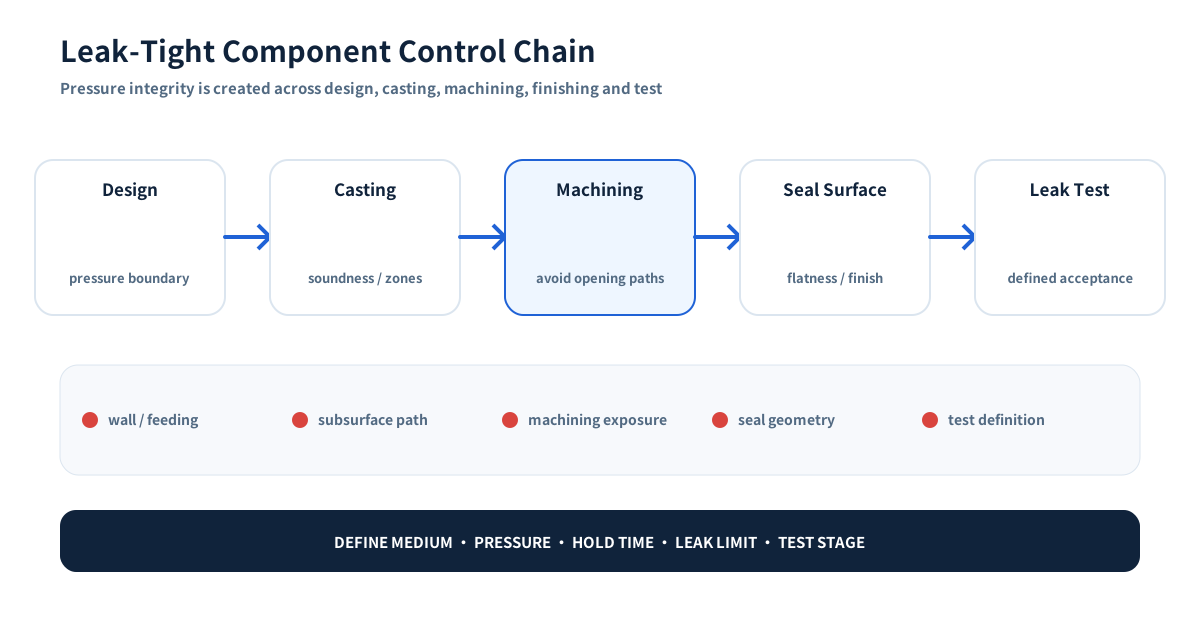
Chemins de défaillance typiques et contrôle côté acheteur
| Zone de risque | Ce qui peut mal se passer | Ce que le RFQ / plan de contrôle doit définir |
|---|---|---|
| Section épaisse ou transition brusque | Retassure localisée ou discontinuité interne | Revue DFM, transitions de section, stratégie d’alimentation/masselottage, contrôle des zones critiques si nécessaire |
| Alésage usiné ou face d’étanchéité | L’usinage peut ouvrir une discontinuité auparavant fermée | Surépaisseur d’usinage, cartographie de l’enveloppe sous pression, contrôle/essai à l’état fini |
| Orifice fileté | Porosité, filetage endommagé, bavures ou mauvaise géométrie d’étanchéité peuvent créer un chemin de fuite | Norme de filetage, calibre, méthode d’étanchéité, exigence de face d’orifice et essai de fuite si fonctionnel |
| Face de joint / joint torique | Planéité, rugosité, rayures ou contamination peuvent empêcher l’étanchéité | Paramètre d’état de surface, planéité/profil, standard visuel, nettoyage et protection |
| Interface d’assemblage | Mauvais alignement, joint endommagé ou couple incorrect peuvent provoquer une fuite malgré une bonne pièce moulée | Plan d’interface, méthode d’assemblage et limite de responsabilité |
| Définition de l’essai | « Essai d’étanchéité requis » est trop vague pour comparer les fournisseurs | Fluide, pression/dépression, temps de maintien, débit de fuite maximal ou critère passe/échec, échantillonnage, étape de l’essai |
Concevoir l’enveloppe sous pression avant de concevoir le contrôle
Le meilleur moment pour améliorer l’intégrité sous pression est avant l’outillage. Les questions utiles comprennent :
- Peut-on réduire les fortes épaisseurs et les transitions de paroi brusques ?
- L’enveloppe sous pression peut-elle éviter des intersections inutiles avec de gros bossages ou plots ?
- Les passages internes sont-ils moulés/noyautés ou percés après moulage, et quel effet cela a-t-il sur le risque ?
- Y a-t-il assez de matière pour obtenir une face d’étanchéité stable sans exiger une profondeur d’usinage excessive ?
- Où peut-on brider la pièce sans déformer la géométrie d’étanchéité ?
- Les gorges de joint, portées de joint torique, filetages et faces de bride sont-ils compatibles avec la technologie d’étanchéité retenue ?
Ces réponses dépendent du procédé. La bonne solution pour un inox moulé à la cire perdue peut être différente de celle d’un aluminium moulé sous pression ou d’un collecteur entièrement usiné dans la masse.
Maîtriser la gamme de fabrication
La santé métallurgique d’une pièce moulée est locale, pas seulement une classe générale
Les défauts de fonderie importent surtout lorsqu’ils croisent une zone fonctionnelle. Une indication interne sans conséquence dans une nervure non critique n’est pas équivalente à une discontinuité connectée traversant une paroi sous pression mince ou une face d’étanchéité usinée.
En fonderie de précision, l’alimentation, les transitions de section, la pratique de fusion, la stabilité du moule/procédé et le comportement de l’alliage influencent tous la santé de la pièce. L’atlas des défauts de l’Investment Casting Institute rappelle utilement que des mécanismes de défaut différents exigent des actions correctives différentes ; le terme « porosité » ne doit pas servir de diagnostic fourre-tout.
L’acheteur doit donc repérer sur le plan les enveloppes sous pression et les zones fonctionnelles sans fuite, plutôt que d’exiger partout une condition indéfinie de « zéro porosité ».
L’usinage peut révéler un risque que le contrôle de fonderie n’avait pas montré
L’usinage ne crée pas la porosité de retrait, mais il peut couper une discontinuité sous-cutanée et la transformer en chemin ouvert. C’est pourquoi la surépaisseur d’usinage et l’intégrité sous pression doivent être planifiées ensemble.
Une étude évaluée par les pairs publiée en 2024 dans l’International Journal of Metalcasting a modélisé la porosité connectée dans des pièces moulées étanches et note explicitement que l’usinage peut ouvrir à la surface des réseaux de cavités internes. Pour l’acheteur, la conséquence est pratique : évaluer l’étanchéité à l’état final usiné lorsque l’usinage coupe l’enveloppe sous pression. Lire l’étude.
Pour les faces critiques, ne conserver que la surépaisseur nécessaire pour obtenir une géométrie stable. Un enlèvement excessif peut simultanément accroître le risque d’exposition et le coût.
Les surfaces d’étanchéité ont besoin de leur propre langage d’acceptation
Un plan qui indique seulement « Ra 0,8 » peut rester insuffisant pour un joint ou une étanchéité métal-métal. Selon l’assemblage, il peut également être nécessaire de maîtriser :
- la planéité ou le profil ;
- la concentricité/le faux-rond par rapport à un alésage ;
- l’ondulation ou les marques d’outil ;
- les rayures, chocs et pores mis à nu ;
- les cassages d’arêtes et le sens des bavures ;
- la propreté et la protection anticorrosion ;
- le fait qu’un revêtement ou une passivation soit appliqué avant ou après la vérification finale.
Les exigences de conception du fournisseur du joint doivent primer sur des hypothèses génériques de rugosité.
Vérifier l’état fini
Essai d’étanchéité : définir la méthode, pas seulement le mot « essai »
Les méthodes industrielles courantes comprennent l’épreuve hydrostatique, le test pneumatique sous eau, la décroissance de pression ou le débit massique, les méthodes sous vide et la détection à l’hélium pour des fuites admissibles très faibles. La bonne méthode dépend du fluide de service, de la pression, du débit de fuite acceptable, du volume du composant, de la sécurité et de la cadence de production.
Un fournisseur ne peut ni chiffrer ni valider un essai pertinent à partir de la seule instruction « essai d’étanchéité 100 % ». Il faut au minimum définir :
- le fluide d’essai ;
- la pression d’essai ou le niveau de vide ;
- le temps de stabilisation et de maintien, le cas échéant ;
- la perte de pression / le débit / le taux de fuite maximal admissible ou un critère visuel clair ;
- si l’essai a lieu avant ou après l’usinage, la finition et l’assemblage ;
- l’échantillonnage ou l’exigence 100 % ;
- les exigences d’enregistrement et de traçabilité ;
- les hypothèses d’étanchéité du montage d’essai.
Les essais pneumatiques stockent beaucoup plus d’énergie que les essais hydrostatiques ; les équipements et procédures doivent donc être conçus et approuvés pour cet essai. Il ne faut pas augmenter la pression de manière improvisée pour « rendre l’essai plus sévère ».
Les CND et les essais d’étanchéité répondent à des questions différentes
Le ressuage, la magnétoscopie, la radiographie et d’autres méthodes de contrôle non destructif peuvent convenir à des risques de défauts définis, mais ne prouvent pas automatiquement l’étanchéité aux fluides. Inversement, un essai de fuite peut démontrer la fonction de confinement sans caractériser chaque indication interne.
Le plan de contrôle doit relier chaque méthode à un mode de défaillance :
- CND — détecter des discontinuités de surface/sous-surface définies selon une norme d’acceptation ;
- contrôle dimensionnel — vérifier l’épaisseur de paroi sous pression, la géométrie des joints et les interfaces ;
- essai de fuite/pression — démontrer le confinement fonctionnel dans les conditions d’essai convenues ;
- vérification matière / traçabilité — démontrer le bon alliage et la chaîne de lot/documents.
Plus de contrôle n’est pas toujours mieux si la logique d’acceptation est contradictoire ou mal définie.
Et l’imprégnation ou la réparation ?
L’imprégnation sous vide est utilisée dans certaines industries de fonderie pour obturer une porosité connectée, notamment dans les applications aluminium. Elle ne doit jamais être supposée acceptable pour tous les produits. Le plan, la spécification client et l’environnement de service doivent déterminer si l’imprégnation, la réparation par soudage ou d’autres remises en état sont autorisées, limitées ou interdites.
Si l’imprégnation est permise, sa position dans la gamme par rapport à l’usinage et aux essais est importante. La même étude de 2024 sur l’étanchéité sous pression montre pourquoi des chemins connectés complexes ne sont pas toujours obturés simplement parce qu’une imprégnation est appliquée.
Pour les pièces critiques sous pression en inox ou en alliage, l’acheteur doit préciser explicitement les restrictions de réparation/imprégnation dans le RFQ au lieu de découvrir le désaccord après les premières pièces.
Qualifier le fournisseur et les données RFQ
Questions de qualification fournisseur pour les pièces d’enveloppe sous pression
Demandez au fournisseur de montrer comment il maîtrise toute la chaîne :
- Comment l’enveloppe sous pression est-elle identifiée lors de la revue du plan ?
- Quels contrôles de moulage/procédé traitent les zones critiques ?
- Quelles caractéristiques sont usinées à travers ou à proximité de la paroi sous pression ?
- Comment les faces d’étanchéité sont-elles protégées après usinage ?
- Les montages d’essai d’étanchéité sont-ils validés et maintenus ?
- Les manomètres, débitmètres ou instruments de détection sont-ils étalonnés à l’intervalle requis ?
- Les enregistrements d’essai sont-ils traçables jusqu’à la référence, la révision, le lot et la date ?
- Les pièces rejetées après essai de fuite font-elles l’objet d’une analyse du mécanisme au lieu d’être simplement retestées ?
- Les voies d’imprégnation ou de réparation sont-elles soumises à l’approbation du client ?
- Pour les programmes récurrents, les changements de procédé et de sous-traitant sont-ils communiqués avant mise en œuvre ?
Ces questions sont plus pertinentes que de demander au fournisseur de promettre « zéro porosité ».
À retenir pour le RFQ
Pour une pièce moulée ou usinée critique en étanchéité, envoyez le plan final avec le fluide de service, la pression de fonctionnement/d’essai, la définition de l’enveloppe sous pression, la méthode d’étanchéité, les interfaces usinées, la méthode et les critères d’acceptation de l’essai de fuite, l’étendue des CND, les règles de réparation/imprégnation et la traçabilité requise. Ces informations permettent de planifier conception, moulage, usinage et contrôle comme un seul système d’intégrité sous pression.