
Définir l’état final, pas seulement le mot « finition »
Un plan doit distinguer l’état laissé par la fonderie, le nettoyage, l’usinage et le polissage. « Lisse », « brillant » ou « poli » peuvent décrire l’aspect, mais n’indiquent pas au fournisseur où de la matière peut être retirée, quelles surfaces doivent rester intactes ni où la rugosité doit être mesurée.
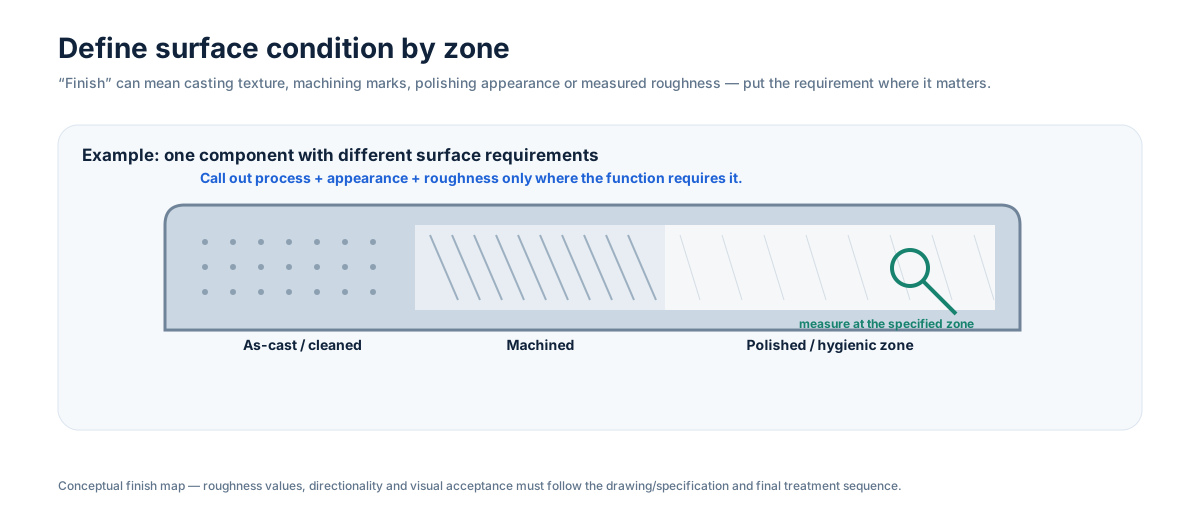
Séparer les zones fonctionnelles
Les surfaces brutes de fonderie / nettoyées conservent normalement la texture créée par la carapace céramique et le nettoyage ou grenaillage qui suit. Elles conviennent lorsque la surface ne pilote ni étanchéité, ni portée, ni hygiène, ni aspect.
Les surfaces usinées sont créées pour maîtriser dimension, planéité, faux-rond, position, étanchéité ou ajustement. Une surface usinée peut conserver un motif d’outil visible ; rugosité et direction des stries ne doivent être spécifiées que lorsqu’elles comptent pour la fonction.
Les surfaces polies peuvent répondre à un besoin cosmétique, hygiénique ou lié à l’écoulement. Les aspects miroir, brillant, mat et brossé ne sont pas interchangeables avec une exigence numérique de rugosité. Pour les pièces sanitaires, la gamme de polissage doit aussi prendre en compte angles, soudures, transitions et zones difficiles d’accès.
Spécifier le paramètre de rugosité et la méthode de contrôle
Ra, Rq/RMS, Rz ainsi que les évaluations visuelles ou par comparateur décrivent ou évaluent la texture différemment et ne doivent pas être traités comme des critères d’acceptation interchangeables. Si une limite numérique de rugosité est fonctionnelle, indiquez le paramètre et la limite requis, l’emplacement et la direction de mesure lorsque cela s’applique, ainsi que le cutoff/la longueur d’évaluation ou la norme applicable si le plan en dépend. La méthode de contrôle doit aussi convenir à la géométrie réelle ; un échantillon comparatif et un profilomètre à contact ne donnent pas automatiquement des résultats d’acceptation équivalents.
Indiquer les exigences de finition sur le plan par zone
Un plan utile identifie précisément les surfaces à polir, usiner ou protéger. Il doit aussi préciser si l’exigence s’applique avant ou après passivation, électropolissage ou autre traitement final. Un masquage ou une protection peut être nécessaire lorsque le grenaillage ou le polissage risque d’arrondir une arête, modifier une portée d’étanchéité ou changer une référence.
Si la rugosité est un critère d’acceptation, définissez l’emplacement et la direction de mesure lorsque cela s’applique. Comparer une mesure prise sur une face plane accessible à une exigence destinée à un alésage profond peut donner une fausse impression de maîtrise.
Vérifier après le dernier procédé susceptible de modifier la surface
Le contrôle doit suivre la dernière opération pertinente. Une surface conforme après usinage peut changer après polissage, grenaillage ou électropolissage. Les contrôles dimensionnels et de rugosité doivent donc être placés dans la gamme là où ils représentent l’état livré.
Voir Finition de surface et Contrôle qualité pour les voies de fabrication et de vérification pouvant être combinées.
Point clé pour la RFQ
Marquez les zones fonctionnelles sur le plan et indiquez l’état final souhaité : brut de fonderie, usiné, aspect poli, rugosité mesurée, traitement et zones protégées. C’est beaucoup plus utile qu’une seule note générale « finition » pour toute la pièce.