
L’inox duplex est une spécification de procédé, pas seulement une désignation chimique
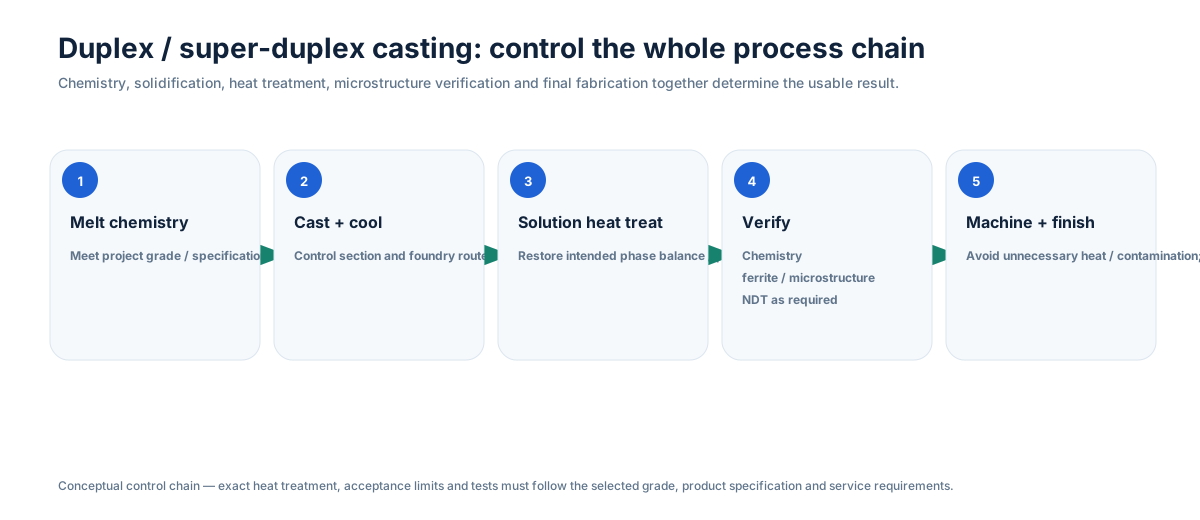
Les pièces moulées en inox duplex et super duplex dépendent de la chimie, de la solidification, du traitement thermique de mise en solution, de l’équilibre des phases et de la gamme finale de fabrication. Indiquer seulement « 2205 » ou « 2507 » ne constitue pas une spécification d’achat complète ; la norme matière applicable, les conditions de service et les critères d’acceptation doivent encore être définis.
La maîtrise chimique commence avant la coulée
La composition de l’alliage influence la résistance à la corrosion et la formation des phases. La pratique de fusion et la vérification au spectromètre font donc partie de la gamme de contrôle, mais la chimie seule ne garantit ni la microstructure ni les propriétés livrées.
Le traitement thermique est central au résultat
La pièce moulée nécessite normalement une mise en solution et un refroidissement maîtrisés adaptés à la nuance et à la spécification choisies. Les sections épaisses et minces chauffent et refroidissent différemment ; la géométrie des sections et le chargement du four comptent donc. Le traitement thermique n’est pas une opération cosmétique après fabrication : il fait partie du résultat matière.
La géométrie reste importante
Les nuances duplex ne suppriment pas les contraintes DFM normales de fonderie. Changements brusques de section, jonctions massives, cavités inaccessibles et mauvaise géométrie d’alimentation peuvent toujours accroître le risque de fonderie. Le coût plus élevé de l’alliage rend encore plus important d’éviter la masse inutile et de placer la surépaisseur d’usinage uniquement là où elle est nécessaire.
L’usinage exige une stratégie délibérée
La résistance et la tendance à l’écrouissage des inox duplex peuvent augmenter les efforts de coupe et la charge outil. Un bridage stable, des outils adaptés, des conditions de coupe positives et une séquence d’opérations rationnelle aident à maîtriser chaleur et stabilité dimensionnelle. Faces d’étanchéité, alésages et filetages usinés doivent être reliés à une stratégie de références claire.
Le contrôle doit suivre le risque en service
Selon la spécification produit, un projet peut exiger confirmation chimique, évaluation de ferrite ou microstructure, essais mécaniques, essais liés à la corrosion, CND, contrôle dimensionnel et essai sous pression. Le plan d’acceptation exact doit être convenu avant production plutôt que déduit du seul nom de la famille d’alliage.
2205 contre 2507
Le super duplex n’est pas automatiquement le meilleur choix commercial. Si l’environnement ne nécessite pas la résistance supplémentaire à la corrosion, la teneur plus élevée en éléments d’alliage et le procédé plus exigeant peuvent ajouter du coût sans ajouter de fonction utile. Le choix matière doit suivre l’exposition aux chlorures, la température, la pression, la norme applicable et la conception de l’équipement.
Point clé pour la RFQ
Envoyez la désignation / norme matière exacte, l’environnement de service, la température de calcul, les exigences de pression, de traitement thermique et d’essais, le plan et la quantité annuelle attendue. La fonderie, le traitement thermique, l’usinage et le contrôle peuvent alors être revus ensemble.