
Definir o envelope de pressão e a lógica de aceitação
“Estanque” é um requisito de engenharia de extremo a extremo
Um corpo de válvula, carcaça de bomba, coletor, componente de refrigeração ou peça sanitária de fluxo pode superar a inspeção dimensional e ainda assim falhar em serviço se o envelope de pressão não é gerenciado como um sistema. Por outro lado, uma peça fundida não precisa estar microscopicamente livre de toda descontinuidade para ser funcionalmente aceitável. A questão crítica é se alguma descontinuidade, exposição por usinagem, interface de vedação ou trajetória de montagem cria um vazamento sob as condições de serviço e ensaio especificados.
Por isso a RFQ deve identificar onde importa sob pressão, qual fluido se contém, quais superfícies se usinam, como se veda a peça e como se verificará a aceitação.
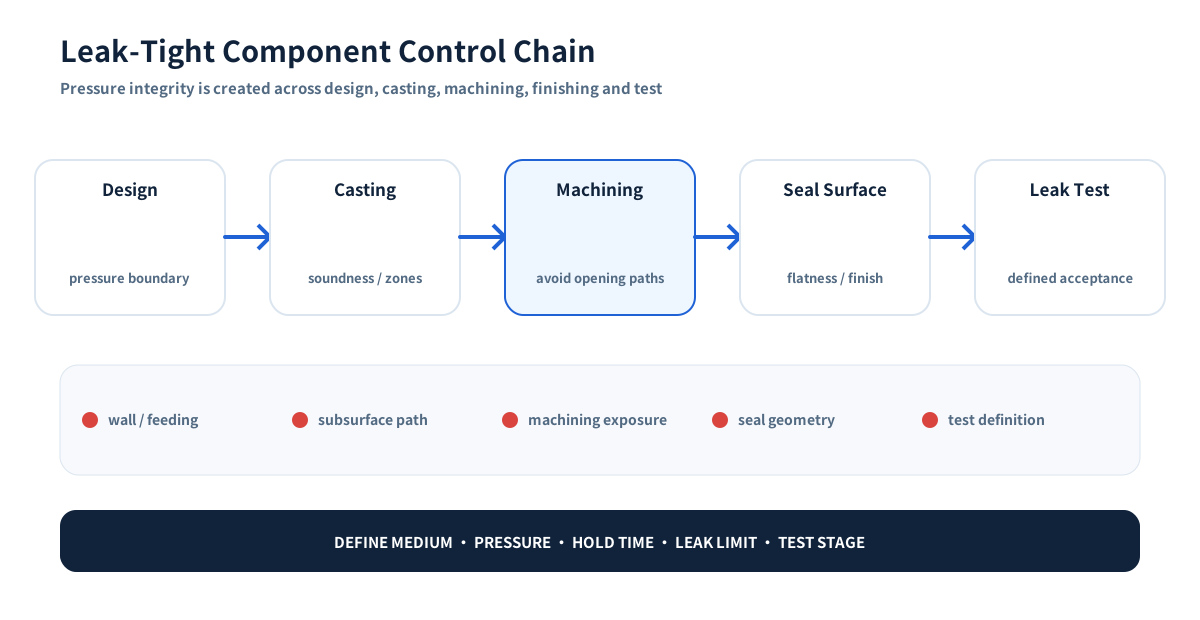
Vias de falha típicas e controle do comprador
| Área de risco | O que pode falhar | O que deve definir a RFQ / plano de controle |
|---|---|---|
| Seção espessa ou transição brusca | Rechupe local ou descontinuidade interna | Revisão DFM, transições de seção, estratégia de alimentação, inspeção de área crítica quando aplicável |
| Furo usinado ou face de vedação | A usinagem pode abrir uma descontinuidade antes fechada | Sobremetal, mapa de envelope de pressão, inspeção/ensaio em estado final |
| Conexão roscada | Porosidade, roscas danificadas, rebarbas ou geometria deficiente podem criar uma via | Norma de rosca, calibre, método de vedação, requisito de face e teste de estanqueidade quando funcional |
| Face de vedação / O-ring | Planicidade, rugosidade, riscos ou contaminação podem impedir o vedação | Acabamento superficial, planicidade/perfil, padrão visual, limpeza e proteção |
| Interface de montagem | Desalineação, vedações danificados ou par incorrecto podem causar vazamentos embora a fundição seja boa | Plano de interface, método de montagem e limite de responsabilidade |
| Definição do ensaio | “Teste de estanqueidade exigida” é excessivo vago para comparar fornecedores | Meio, pressão/vazio, tempo de manutenção, vazamento máxima ou critério passa/não passa, amostragem, fase do ensaio |
Projetar o envelope de pressão antes de projetar a inspeção
O melhor momento para melhorar a integridade sob pressão é antes do ferramental. Perguntas úteis:
- Podem ser reduzidas as seções muito espessas e as mudanças bruscas de parede?
- Pode o envelope evitar interseções desnecessárias com grandes ressaltos ou apoios?
- Os canais internos se fundem com machos ou se furam depois, e como afeta isso ao risco?
- Há material suficiente para uma face de vedação estável sem profundidade excessiva de usinagem?
- Onde pode ser fixado a peça sem deformar a geometria de vedação?
- As ranhuras de vedação, alojamentos de O-ring, roscas e faces de flange são compatíveis com a tecnologia de vedação escolhida?
Essas respostas dependem do processo. O correto para aço inoxidável de fundição de precisão pode diferir de alumínio fundido sob pressão ou de um coletor totalmente usinado a partir de tarugo.
Controlar a rota de fabricação
A sanidade da fundição é local, não apenas uma classe geral
Os defeitos importam sobre todo quando intersectam a área funcional. Uma indicação interna inocua em uma nervura não crítica não equivale a uma descontinuidade interconectada que atravessa uma parede de pressão fina ou uma face de vedação usinada.
Em fundição de precisão, alimentação, transições de seção, prática de fusão, estabilidade do molde/processo e comportamento da liga influenciam a sanidade metalúrgica. O atlas de defeitos do Investment Casting Institute lembra que mecanismos diferentes exigem ações corretivas diferentes; “porosidade” não deve ser usada como diagnóstico genérico.
Por isso o comprador deveria marcar no desenho as envolventes de pressão e as áreas funcionais sem vazamento, em vez de exigir uma condição indefinida de “zero porosidade” em toda parte.
A usinagem pode revelar o risco que a inspeção de fundição não mostrou
A usinagem não cria porosidade de contração, mas pode interceptar uma descontinuidade subsuperficial e convertê-la em uma via aberta. Por isso sobremetal e integridade sob pressão devem ser planejados juntos.
Um estudo revisado por pares de 2024 no International Journal of Metalcasting modelou porosidade conectada em fundições estanques e indica que a usinagem pode abrir redes internas de cavidades à superfície. A implicação prática é clara: avaliar a estanqueidade na condição final usinada quando a usinagem intersecta o envelope de pressão. Leia o estudo.
Em faces críticas, use apenas o sobremetal necessário para obter geometria estável. Uma remoção excessiva pode aumentar simultaneamente o risco de exposição de descontinuidades e o custo.
As superfícies de vedação precisam de critérios próprios de aceitação
Um plano que apenas diga “Ra 0,8” pode ser insuficiente para uma vedação ou um vedação metal-metal. Conforme a união, também pode ser necessário controlar:
- planicidade ou perfil;
- concentricidade/descentramento relação a um furo;
- ondulação ou marcas de ferramenta;
- riscos, golpes e poros expostos;
- rupturas de arista e direção de rebaba;
- limpeza e proteção anticorrosão;
- se o revestimento/passivação ocorre antes ou depois da verificação final.
Os requisitos do fornecedor da vedação devem ter prioridade sobre pressupostos genéricos de rugosidade.
Verificar o estado final
Ensaio de vazamentos: definir o método, não apenas a palavra “teste”
Os métodos industriais comuns incluem teste hidrostático, ar sob água, queda de pressão ou fluxo mássico, métodos a vácuo e detecção com hélio para taxas de vazamento admissíveis muito baixas. O método adequado depende do fluido de serviço, pressão, vazamento admissível, volume do componente, segurança e ritmo de produção.
Um fornecedor não pode cotar nem validar um teste significativo com a única instrução “100 % teste de estanqueidade”. Defina ao menos:
- meio de ensaio;
- pressão de ensaio ou nível de vazio;
- tempo de estabilização e manutenção quando aplicável;
- perda máxima de pressão / vazão / taxa de vazamento ou critério visual claro;
- se o teste é realizado antes ou depois de usinagem, acabamento e montagem;
- amostragem ou requisito 100 %;
- registro/rastreabilidade exigida;
- pressupostos de vedação do dispositivo de ensaio.
Os ensaios pneumáticos armazenam muito mais energia que os hidrostáticos, por isso equipamentos e procedimentos devem estar projetados e aprovados para o teste. Não aumente a pressão de forma improvisada apenas para tornar o teste mais rigoroso.
END e ensaio de vazamentos respondem a perguntas diferentes
Líquidos penetrantes, partículas magnéticas, radiografia e outros métodos END podem ser adequados para riscos definidos, mas não demonstram automaticamente estanqueidade. Por outro lado, um teste de estanqueidade pode demonstrar contenção funcional sem caracterizar cada indicação interna.
O plano de inspeção deve vincular cada método a um modo de falha:
- END — detectar descontinuidades superficiais/subsuperficiais definidas baixo um padrão de aceitação;
- inspeção dimensional — verificar espessura de parede, geometria de vedação e interfaces;
- teste de vazamento/pressão — demonstrar contenção funcional baixo a condição acordada;
- verificação de material / rastreabilidade — demonstrar liga correta e cadeia de lote/documentos.
Mais inspeção nem sempre é melhor se a lógica de aceitação é contraditória ou indefinida.
e a impregnação ou reparo?
A impregnação a vácuo é utilizada em algumas indústrias para vedar porosidade interconectada, especialmente em alumínio. Nunca deve ser presumido aceitável para todos os produtos. O plano, a especificação do cliente e o ambiente de serviço devem determinar se impregnação, reparo por soldagem ou outras correções são permitidas, restritas ou proibidas.
Se a impregnação for permitida, sua sequência em relação à usinagem e aos ensaios é importante. A mesma investigação de 2024 mostra por que trajetórias conectadas complexas nem sempre ficam vedadas apenas com a impregnação.
Para peças críticas de aço inoxidável ou liga submetidas sob pressão, o comprador deve indicar explicitamente as restrições de reparo/impregnação na RFQ em vez de descobrir o desacordo após as primeiras amostras.
Qualificar o fornecedor e preparar os dados de RFQ
Perguntas de qualificação para peças de limite de pressão
Solicite ao fornecedor que mostre como controla a cadeia completa:
- Como é identificada o envelope de pressão durante a revisão do desenho?
- O que controles de fundição/processo abordam as áreas críticas?
- O que características se usinam através ou próximo da parede de pressão?
- Como se protegem as faces de vedação depois da usinagem?
- Se validam e mantêm os úteis de teste de estanqueidade?
- Manômetros, medidores de vazão ou instrumentos de vazamento são calibrados para a faixa exigido?
- Os registros podem ser rastreados por número de peça, revisão, lote e data?
- As peças rejeitadas se analisam por mecanismo em vez de simplesmente repetir o ensaio?
- As rotas de impregnação ou reparo estão controladas por aprovação do cliente?
- Em programas repetitivos, as mudanças de processo e de subfornecedor são comunicadas antes da implementação?
Estas perguntas são mais significativas que pedir ao fornecedor uma promessa de “zero porosidade”.
Chave para a RFQ
Para uma peça fundida ou componente usinado crítico quanto à estanqueidade, envie o desenho final junto com fluido de serviço, pressão de operação e de ensaio, definição do envelope de pressão, método de vedação, interfaces usinadas, método e critérios de aceitação do teste de estanqueidade, escopo END, regras de reparo/impregnação e rastreabilidade exigida. Assim, projeto, fundição, usinagem e inspeção podem ser coordenados como um único sistema de integridade sob pressão.