
AI ısısı mekanik bir tedarik zinciri sorununa dönüşüyor
AI ve yüksek performanslı bilgi işlem altyapısının hızla büyümesi, raf başına ısı yoğunluğunu artırıyor ve hava soğutmadan doğrudan sıvı soğutmaya geçişi hızlandırıyor. Open Compute Project, hem soğutucu dağıtım üniteleri (CDU'lar) hem de soğuk plakalar için aktif çalışma grupları yürütürken, Schneider Electric'in 2026 referans tasarımları sıvıdan sıvıya ve sıvıdan havaya CDU kullanan AI kümelerini tanımlıyor. Danfoss ve Vertiv de artık pompa, vana, pislik tutucu, ısı eşanjörü, filtrasyon ve kontrolleri içeren özel CDU bileşen portföyleri yayımlıyor.
Bu durum sıvı soğutmayı elektronik konusunun ötesine taşır. Basınç sınırları, akış kontrol donanımı, dönen parçalar, bağlantı elemanları, gövdeler ve işlenmiş sızdırmazlık arayüzlerinden oluşan büyüyen bir mekanik ekosistem yaratır.
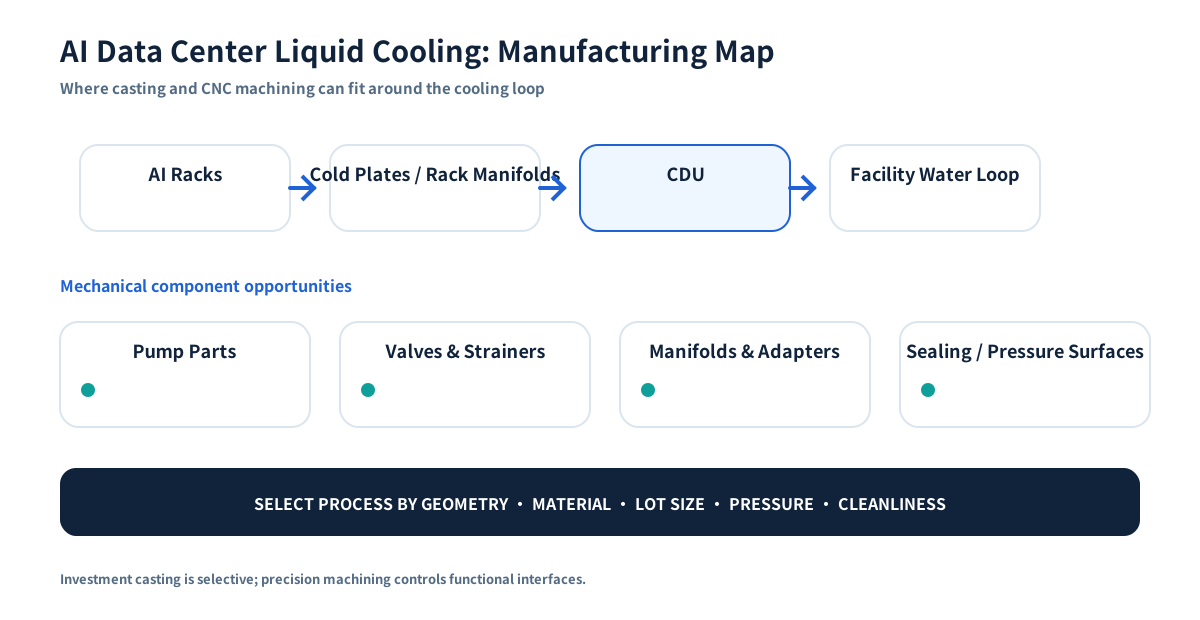
Döküm ve işlenmiş metal parçalar nerelerde kullanılabilir
Her sıvı soğutma bileşeni hassas dökümle üretilmemeli ve her ıslanan bileşen paslanmaz çelik olmak zorunda değildir. Doğru proses geometriye, malzemeye, basınca, temizliğe, hacme ve OEM tasarımına bağlıdır. Yararlı soru şudur: net şekle yakın biçimlendirme veya hassas işleme, güvenilirliği zayıflatmadan toplam bitmiş maliyeti nerede azaltabilir?
| Sıvı soğutma alanı | Tipik metal bileşen fırsatları | Üretim uygunluğu |
|---|---|---|
| CDU akışkan devresi | Vana gövdeleri, pislik tutucular, pompa bileşenleri, gövdeler, adaptörler, kapaklar | Hassas döküm karmaşık paslanmaz/alaşımlı akış gövdeleri için uygun olabilir; CNC delikleri, dişleri, conta yüzeylerini ve datumları kontrol eder |
| Pompalar | Gövdeler, çarklar, difüzörler, kapaklar, miller | Döküm + işleme rotaları karmaşık akış geometrisinde malzeme kaldırmayı azaltabilir; miller ve basit formlar işleme veya dövme için daha uygun olabilir |
| Vanalar ve pislik tutucular | Gövdeler, bonetler, küreler, miller, kafesler, süzgeçler, uç bağlantıları | Döküm paslanmaz/dubleks gövdeler, son işleme ve basınç doğrulaması için güçlü bir aday alanıdır |
| Manifoldlar ve dağıtım blokları | Çok portlu bloklar, adaptörler, dağıtım gövdeleri | Kütükten CNC prototip ve düşük hacimde caziptir; geometri ve tekrarlayan hacim kalıbı haklı çıkardığında döküm daha anlamlı olur |
| Hızlı bağlantı ve hortum donanımı | Kaplin gövdeleri, kovanlar, adaptörler, tutucular | Çoğunlukla hassas işlenir veya soğuk şekillendirilir; proses seçimi sızıntı, aşınma ve bağlantı çevrimi gerekliliklerine büyük ölçüde bağlıdır |
| Sensör ve enstrüman arayüzleri | Gövdeler, çıkıntılar, adaptörler, koruyucu gövdeler | Dişler, sızdırmazlık özellikleri ve enstrüman arayüzleri işlevi belirlediği için genellikle işleme yoğundur |
| Şasiler, braketler ve muhafazalar | Yapısal destekler ve ekipman donanımı | Sac metal, fabrikasyon, ekstrüzyon, basınçlı döküm veya CNC, hassas dökümden daha uygun olabilir |
Amaç hassas dökümü bir AI uygulamasına zorla sokmak değildir. Amaç, karmaşık akış geometrisi, korozyona dayanıklı alaşımlar, parça birleştirme veya azaltılmış işleme nedeniyle gerçekten avantaj sağlayan bileşenleri belirlemektir.
CDU'lar metal bileşen tedarikçileri için neden özellikle önemlidir
Bir CDU, tesis soğutma devresi ile BT ekipmanını besleyen teknoloji soğutma devresini ayırır veya yönetir. Danfoss'un 2026 CDU rehberi, basınçtan bağımsız kontrol vanalarını, vanaları, pislik tutucuları, ısı eşanjörlerini, sensörleri, kontrolörleri ve pompa kontrolünü sistemin temel parçaları olarak tanımlar. Vertiv'in CoolChip CDU serisi yedekli pompalar ve entegre filtrasyonu öne çıkarır. Schneider Electric'e bağlı Motivair, yeni nesil AI altyapısıyla sıvı soğutma sistemleri ölçeklenirken Ocak 2026'da 2,5 MW'lık bir CDU duyurdu.
Bu nedenle bir metal bileşen üreticisi için fırsat, silikon veya sunucu elektroniğinden çok termal sistemin çevresindeki akışkan yönetimi donanımında yoğunlaşır.
Hassas döküm nerede anlamlı olabilir
Bir parça aşağıdaki özelliklerden birkaçına sahipse hassas döküm değerlendirmeye değerdir:
- karmaşık dış geometri veya iç akış kanalları;
- paslanmaz, dubleks, ısıya dayanıklı veya nikel alaşımı gereklilikleri;
- birleştirilebilen birden fazla çıkıntı, port veya montaj özelliği;
- tamamen kütükten işlendiğinde yüksek miktarda malzeme kaldırma;
- net şekle yakın başlangıç formundan yarar sağlayan basınç sınırı geometrisi;
- kalıp ve proses yeterliliğini haklı çıkaracak düzeyde tekrarlayan talep.
Vana gövdeleri, kompakt akış gövdeleri, bazı pompa gövdeleri, çarklar ve karmaşık adaptörler; dökümden işlemeye üretimin değerlendirmeye değer olabileceği tipik örneklerdir.
CNC işlemenin en önemli olduğu yerler
Ham parça döküm olsa bile işlevsel performans genellikle işlemeye bağlıdır. Sıvı soğutma donanımı şunları içerebilir:
- O-ring ve conta yuvaları;
- dişli veya flanşlı bağlantılar;
- vana sitleri ve mil delikleri;
- yatak konumları ve mil arayüzleri;
- sensör portları;
- düzlüğü kritik montaj yüzeyleri;
- kontrollü kanallar ve datumlar;
- sızıntı testi ve montaj arayüzleri.
Prototipler, tasarım doğrulama ve gerçekten düşük hacimli parçalar için çubuk, plaka veya kütükten CNC işleme, kalıp gerektirmediği ve mühendislik değişikliklerine hızlı uyum sağladığı için en iyi rota olabilir.
Mimariler hâlâ gelişirken yüksek çeşitli, düşük hacimli kabiliyet önemlidir
AI soğutma sistemleri tek ve değişmez bir ürün mimarisi değildir. Farklı GPU nesilleri, raf yerleşimleri, soğutucu stratejileri, CDU kapasiteleri ve müşteri standartları birçok varyant oluşturur. Erken programlar, istikrarlı yüksek hacimli talep oluşmadan önce prototip, pilot ve ölçek büyütme aşamalarından da geçer.
Bu durum yüksek çeşitli, düşük hacimli (HMLV) işi yönetebilen tedarikçileri avantajlı kılar: çok sayıda parça numarası, kontrollü revizyonlar, nispeten küçük üretim partileri ve döküm, işleme, yüzey işlemleri ile muayene rotalarının karışımı. Yalnızca uzun ve tekrarlayan üretimlere göre optimize edilmiş bir tedarikçi, program hâlâ değişirken daha az esnek olabilir.
Alıcılar için yararlı kabiliyet yalnızca ‘düşük MOQ’ değildir. Asıl mesele, çok sayıda küçük programda teknik resimleri, kalıpları, fikstürleri, muayene planlarını ve izlenebilirliği tekrarlanabilirliği kaybetmeden kontrol edebilmektir.
Sıvı soğutma metal parçaları için mühendislik öncelikleri
1. Basınç bütünlüğü ve sızıntı performansı
Sızıntı yüksek değerli BT ekipmanına zarar verebilir; bu nedenle basınç sınırı parçaları nihai bir geçti/kaldı testinden fazlasına ihtiyaç duyar. Döküm porozitesi, işleme konumu, conta geometrisi, diş kalitesi ve montaj durumu birbirini etkiler. Hidrostatik veya pnömatik test, ürün gerekliliğine göre tanımlanmalı; test basıncı, ortam, bekletme süresi ve kabul kriterleri açıkça belirtilmelidir.
2. Malzeme ve soğutucu akışkan uyumluluğu
Su, glikol karışımları ve formüle edilmiş soğutucular farklı korozyon ve uyumluluk gereklilikleri oluşturabilir. Malzeme sınıfı, ısıl işlem, pasivasyon, yüzey durumu ve onarım veya emprenye üzerindeki kısıtlamalar sistem tasarımcısı tarafından belirtilmelidir.
3. Temizlik
Bir akış bileşeninde kalan parçacıklar pompalara, vanalara, soğuk plakalara veya küçük kanallara zarar verebilir. Bu nedenle çapak alma, yıkama, temizleme, kurutma ve ambalajlama sonradan düşünülecek işler değil, üretim planının parçasıdır.
4. İşlenmiş sızdırmazlık yüzeyleri
Bir döküm gövde kabul edilebilirken işlenmiş conta yüzeyi kabul edilemez olabilir. Kalıp serbest bırakılmadan önce datum stratejisi, işleme payı, bağlama yöntemi ve nihai yüzey gereklilikleri gözden geçirilmelidir.
5. İzlenebilirlik ve değişiklik kontrolü
AI altyapısı hızla gelişiyor. Bir bileşenin birden fazla versiyonu aynı anda üretimdeyken revizyon kontrolü, malzeme izlenebilirliği ve ilk parça / muayene kayıtları daha önemli hâle gelir.
Sıvı soğutma bileşeni RFQ'su için alıcı kontrol listesi
Üretim rotasını değiştiren bilgileri ekleyin:
- kontrollü 2D teknik resim ve 3D model;
- malzeme sınıfı ve geçerli standart;
- soğutucu akışkan / servis ortamı;
- tasarım ve test basıncı;
- yıllık talep, pilot miktar ve beklenen parti büyüklüğü;
- sızdırmazlık yüzeyleri ve sızıntı kriterleri;
- temizlik ve ambalajlama gereklilikleri;
- pasivasyon, elektropolisaj veya diğer yüzey işlemi;
- NDT, boyutsal ve malzeme doğrulama gereklilikleri;
- onarım / emprenye politikası ve dokümantasyon kapsamı.
Alıcıların varsaymaması gerekenler
AI etiketi bir parçayı otomatik olarak teknik açıdan zor hâle getirmez; ayrıca her sıvı soğutma bileşeninin paslanmaz veya hassas döküm olması gerektiği anlamına gelmez. Soğuk plakalar lehimleme, işleme veya başka termal üretim yöntemlerine dayanabilir; manifoldlar düşük hacimde kütükten daha ekonomik olabilir; yapısal parçalar sac metal veya basınçlı döküme daha uygun olabilir.
Güvenilir bir tedarikçi dökümün doğru rota olmadığı zamanı söylemeye istekli olmalıdır.
Teknik rehber yerine tedarikçi sayfası mı arıyorsunuz?
CDU, pompa, vana, pislik tutucu, manifold, adaptör ve diğer ıslak taraf metal bileşenlerine satın alma odaklı bakış için AI Veri Merkezi Sıvı Soğutma Bileşenleri ↗ sayfasına bakın.
RFQ özeti
AI veri merkezi sıvı soğutma donanımında bitmiş bileşen ve servis gerekliliğinden başlayın. Parça karmaşık akış geometrisi, korozyona dayanıklı malzeme, basınç bütünlüğü ve birkaç işlenmiş arayüzü birleştiriyorsa döküm + CNC + yüzey işlemleri + doğrulama rotası, kütükten işleme veya başka bir başlangıç formuna karşı karşılaştırılmaya değer olabilir.