
Definir la envolvente de presión y la lógica de aceptación
“Estanco” es un requisito de ingeniería de extremo a extremo
Un cuerpo de válvula, carcasa de bomba, colector, componente de refrigeración o pieza sanitaria de flujo puede superar la inspección dimensional y aun así fallar en servicio si la envolvente de presión no se gestiona como un sistema. A la inversa, una pieza fundida no necesita estar microscópicamente libre de toda discontinuidad para ser funcionalmente aceptable. La cuestión crítica es si alguna discontinuidad, exposición por mecanizado, interfaz de sellado o trayectoria de montaje crea una fuga bajo las condiciones de servicio y ensayo especificadas.
Por eso la RFQ debe identificar dónde importa la presión, qué fluido se contiene, qué superficies se mecanizan, cómo se sella la pieza y cómo se comprobará la aceptación.
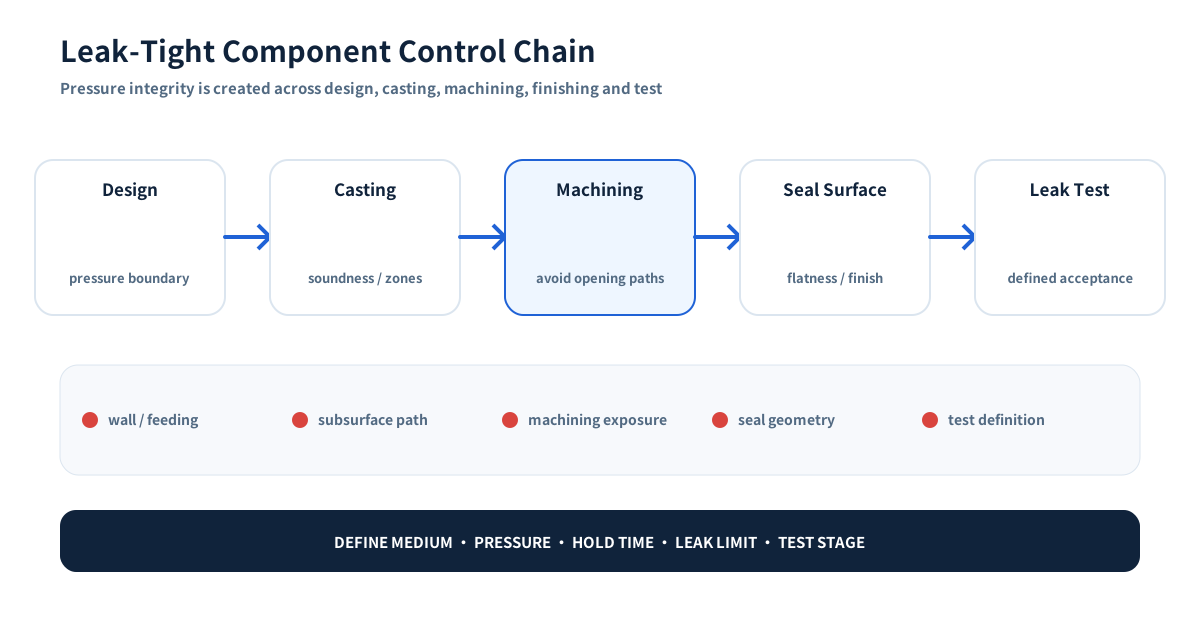
Vías de fallo típicas y control del comprador
| Área de riesgo | Qué puede fallar | Qué debe definir la RFQ / plan de control |
|---|---|---|
| Sección gruesa o transición brusca | Rechupes locales o discontinuidad interna | Revisión DFM, transiciones de sección, estrategia de alimentación, inspección de zona crítica si procede |
| Taladro mecanizado o cara de sellado | El mecanizado puede abrir una discontinuidad antes cerrada | Sobremetal, mapa de envolvente de presión, inspección/ensayo en estado final |
| Puerto roscado | Porosidad, roscas dañadas, rebabas o geometría deficiente pueden crear una vía | Norma de rosca, calibre, método de sellado, requisito de cara y prueba de fugas si es funcional |
| Cara de junta / O-ring | Planitud, rugosidad, arañazos o contaminación pueden impedir el sellado | Acabado superficial, planitud/perfil, estándar visual, limpieza y protección |
| Interfaz de montaje | Desalineación, sellos dañados o par incorrecto pueden causar fugas aunque la fundición sea buena | Plano de interfaz, método de montaje y límite de responsabilidad |
| Definición del ensayo | “Prueba de fugas requerida” es demasiado vago para comparar proveedores | Medio, presión/vacío, tiempo de mantenimiento, fuga máxima o criterio pasa/no pasa, muestreo, fase del ensayo |
Diseñar la envolvente de presión antes de diseñar la inspección
El mejor momento para mejorar la integridad a presión es antes del utillaje. Preguntas útiles:
- ¿Pueden reducirse las secciones muy gruesas y los cambios bruscos de pared?
- ¿Puede la envolvente evitar intersecciones innecesarias con grandes resaltes o apoyos?
- ¿Los pasos internos se funden con machos o se taladran después, y cómo afecta eso al riesgo?
- ¿Hay material suficiente para una cara de sellado estable sin profundidad excesiva de mecanizado?
- ¿Dónde puede sujetarse la pieza sin deformar la geometría de sellado?
- ¿Las ranuras de junta, alojamientos de O-ring, roscas y caras de brida son compatibles con la tecnología de sellado elegida?
Estas respuestas dependen del proceso. Lo correcto para acero inoxidable de microfusión puede diferir de aluminio fundido a presión o de un colector mecanizado completamente desde tocho.
Controlar la ruta de fabricación
La sanidad de la fundición es local, no solo una clase general
Los defectos importan sobre todo cuando intersectan la zona funcional. Una indicación interna inocua en un nervio no crítico no equivale a una discontinuidad interconectada que atraviesa una pared de presión fina o una cara de sellado mecanizada.
En microfusión, alimentación, transiciones de sección, práctica de fusión, estabilidad del molde/proceso y comportamiento de la aleación influyen en la sanidad. El atlas de defectos del Investment Casting Institute recuerda que mecanismos distintos requieren acciones correctivas distintas; “porosidad” no debe usarse como diagnóstico genérico.
Por ello el comprador debería marcar en el plano las envolventes de presión y las zonas funcionales sin fuga, en lugar de exigir una condición indefinida de “cero porosidad” en todas partes.
El mecanizado puede revelar el riesgo que la inspección de fundición no mostró
El mecanizado no crea porosidad de contracción, pero puede intersectar una discontinuidad subsuperficial y convertirla en una vía abierta. Por eso sobremetal e integridad a presión deben planificarse juntos.
Un estudio revisado por pares de 2024 en el International Journal of Metalcasting modeló porosidad conectada en fundiciones estancas y señala que el mecanizado puede abrir redes internas de cavidades a la superficie. La implicación práctica es clara: evaluar el comportamiento frente a fugas en el estado final mecanizado cuando el mecanizado intersecta la envolvente de presión. Leer el estudio.
En caras críticas use solo el material necesario para lograr geometría estable. Una retirada excesiva puede aumentar a la vez el riesgo de exposición y el coste.
Las superficies de sellado necesitan su propio lenguaje de aceptación
Un plano que solo diga “Ra 0,8” puede ser insuficiente para una junta o un sello metal-metal. Según la unión, también puede ser necesario controlar:
- planitud o perfil;
- concentricidad/descentramiento respecto a un taladro;
- ondulación o marcas de herramienta;
- arañazos, golpes y poros expuestos;
- roturas de arista y dirección de rebaba;
- limpieza y protección anticorrosión;
- si el recubrimiento/pasivado ocurre antes o después de la verificación final.
Los requisitos del proveedor del sello deben tener prioridad sobre supuestos genéricos de rugosidad.
Verificar el estado final
Ensayo de fugas: definir el método, no solo la palabra “prueba”
Los métodos industriales comunes incluyen pruebas hidrostáticas, aire bajo agua, caída de presión o flujo másico, métodos de vacío y detección con helio para fugas permitidas muy bajas. El método adecuado depende del fluido de servicio, presión, fuga admisible, volumen del componente, seguridad y ritmo de producción.
Un proveedor no puede cotizar ni validar una prueba significativa con la sola instrucción “100 % prueba de fugas”. Defina al menos:
- medio de ensayo;
- presión de ensayo o nivel de vacío;
- tiempo de estabilización y mantenimiento cuando corresponda;
- pérdida máxima de presión / caudal / tasa de fuga o criterio visual claro;
- si se prueba antes o después de mecanizado, acabado y montaje;
- muestreo o requisito 100 %;
- registro/trazabilidad requerida;
- supuestos de sellado del útil de ensayo.
Los ensayos neumáticos almacenan mucha más energía que los hidrostáticos, por lo que equipos y procedimientos deben estar diseñados y aprobados para la prueba. No aumente la presión de forma improvisada para “hacerla más estricta”.
END y ensayo de fugas responden a preguntas distintas
Líquidos penetrantes, partículas magnéticas, radiografía y otros métodos END pueden ser apropiados para riesgos definidos, pero no demuestran automáticamente estanqueidad. A la inversa, una prueba de fugas puede demostrar contención funcional sin caracterizar cada indicación interna.
El plan de inspección debe vincular cada método a un modo de fallo:
- END — detectar discontinuidades superficiales/subsuperficiales definidas bajo un estándar de aceptación;
- inspección dimensional — verificar espesor de pared, geometría de sellado e interfaces;
- prueba de fuga/presión — demostrar contención funcional bajo la condición acordada;
- verificación de material / trazabilidad — demostrar aleación correcta y cadena de lote/documentos.
Más inspección no siempre es mejor si la lógica de aceptación es contradictoria o indefinida.
¿Y la impregnación o reparación?
La impregnación al vacío se utiliza en algunas industrias para sellar porosidad interconectada, especialmente en aluminio. Nunca debe suponerse aceptable para todos los productos. El plano, la especificación del cliente y el entorno de servicio deben determinar si impregnación, reparación por soldadura u otras correcciones están permitidas, restringidas o prohibidas.
Si se permite la impregnación, importa su secuencia respecto al mecanizado y los ensayos. La misma investigación de 2024 muestra por qué rutas conectadas complejas no siempre quedan selladas simplemente por aplicar impregnación.
Para piezas críticas de acero inoxidable o aleación sometidas a presión, el comprador debe indicar explícitamente las restricciones de reparación/impregnación en la RFQ en vez de descubrir el desacuerdo tras las primeras muestras.
Calificar al proveedor y los datos de RFQ
Preguntas de calificación para piezas de límite de presión
Pida al proveedor que muestre cómo controla la cadena completa:
- ¿Cómo se identifica la envolvente de presión durante la revisión del plano?
- ¿Qué controles de fundición/proceso abordan las zonas críticas?
- ¿Qué características se mecanizan a través o cerca de la pared de presión?
- ¿Cómo se protegen las caras de sellado después del mecanizado?
- ¿Se validan y mantienen los útiles de prueba de fugas?
- ¿Manómetros, caudalímetros o instrumentos de fuga se calibran al intervalo requerido?
- ¿Los registros se trazan a número de pieza, revisión, lote y fecha?
- ¿Las piezas rechazadas se analizan por mecanismo en lugar de simplemente repetir el ensayo?
- ¿Las rutas de impregnación o reparación están controladas por aprobación del cliente?
- ¿En programas repetitivos se comunican los cambios de proceso y subproveedor antes de implantarlos?
Estas preguntas son más significativas que pedir al proveedor una promesa de “cero porosidad”.
Clave para la RFQ
Para una fundición o componente mecanizado crítico para fugas, envíe el plano final junto con fluido de servicio, presión operativa/de ensayo, definición de la envolvente de presión, método de sellado, interfaces mecanizadas, método y criterios de aceptación de la prueba de fugas, alcance END, reglas de reparación/impregnación y trazabilidad requerida. Así diseño, fundición, mecanizado e inspección pueden planificarse como un único sistema de integridad a presión.