
Definire il confine di pressione e la logica di accettazione
“A tenuta” è un requisito ingegneristico end-to-end
Un corpo valvola, un corpo pompa, un collettore, un componente per il raffreddamento o un componente sanitario di flusso può superare il controllo dimensionale e comunque perdere in servizio se il confine di pressione non viene gestito come un sistema. Al contrario, un getto non deve essere microscopicamente privo di qualsiasi discontinuità per essere funzionalmente accettabile. Il punto critico è se una discontinuità, una zona esposta dalla lavorazione, un’interfaccia di tenuta o un percorso di assemblaggio crea una perdita nelle condizioni di servizio e prova specificate.
Per questo la RFQ deve identificare dove la pressione è critica, quale fluido è contenuto, quali superfici vengono lavorate, come viene realizzata la tenuta e come sarà verificata l’accettazione.
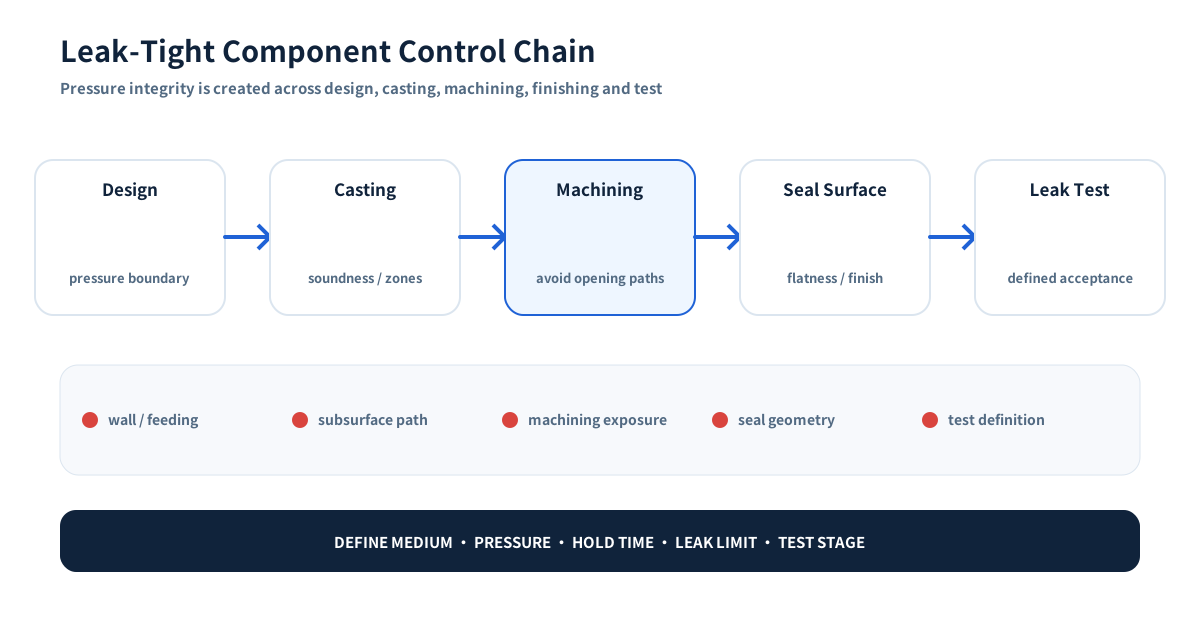
Percorsi di guasto tipici e controllo lato acquirente
| Area di rischio | Cosa può andare storto | Cosa deve definire la RFQ / il piano di controllo |
|---|---|---|
| Sezione spessa o transizione brusca | Ritiro di solidificazione locale o discontinuità interna | Revisione DFM, transizioni di sezione, strategia di alimentazione/canali, controllo delle zone critiche se richiesto |
| Foro lavorato o faccia di tenuta | La lavorazione può aprire una discontinuità precedentemente chiusa | Sovrametallo di lavorazione, mappa del confine di pressione, controllo/prova sul pezzo finito |
| Porta filettata | Porosità, filetti danneggiati, bave o geometria di tenuta insufficiente possono creare un percorso | Norma del filetto, calibro, metodo di tenuta, requisito della faccia porta e prova di perdita se funzionale |
| Faccia guarnizione / O-ring | Planarità, rugosità, graffi o contaminazione possono impedire la tenuta | Parametro di finitura, planarità/profilo, standard visivo, pulizia e protezione |
| Interfaccia di assemblaggio | Disallineamento, guarnizioni danneggiate o coppia errata possono causare perdite anche con buoni getti | Disegno dell’interfaccia, metodo di assemblaggio e confine di responsabilità |
| Definizione della prova | “Prova di tenuta richiesta” è troppo vago per confrontare i fornitori | Fluido, pressione/vuoto, tempo di mantenimento, portata di perdita massima o criterio passa/non passa, campionamento, fase della prova |
Progettare il confine di pressione prima del piano di ispezione
Il momento migliore per migliorare l’integrità in pressione è prima dell’attrezzatura. Domande utili includono:
- Si possono ridurre sezioni pesanti e bruschi cambi di spessore?
- Il confine di pressione può evitare intersezioni non necessarie con grossi bossaggi o piazzole?
- I passaggi interni sono fusi con anime o forati dopo la fusione, e come cambia il rischio?
- È disponibile materiale sufficiente per ottenere una faccia di tenuta stabile senza eccessiva profondità di lavorazione?
- Dove si può staffare il pezzo senza deformare la geometria di tenuta?
- Cave guarnizione, sedi O-ring, filetti e facce flangia sono compatibili con la tecnologia di tenuta scelta?
Le risposte dipendono dal processo. La soluzione corretta per acciaio inox da microfusione può essere diversa da quella per alluminio pressofuso o per un collettore completamente ricavato dal pieno.
Controllare il percorso produttivo
La sanità del getto è locale, non solo una classe generale
I difetti di fusione contano soprattutto quando intersecano una zona funzionale. Un’indicazione interna innocua in una nervatura non critica non equivale a una discontinuità interconnessa che attraversa una parete di pressione sottile o una faccia di tenuta lavorata.
Nella microfusione, sistema di colata/alimentazione, transizioni di sezione, pratica di fusione, stabilità di guscio/processo e comportamento della lega influenzano tutti la sanità. L’atlante dei difetti dell’Investment Casting Institute ricorda che meccanismi di difetto diversi richiedono azioni correttive diverse; “porosità” non dovrebbe essere usato come diagnosi generica.
L’acquirente dovrebbe quindi indicare sul disegno i confini di pressione e le zone funzionali senza perdita, invece di richiedere ovunque una condizione indefinita di “zero porosità”.
La lavorazione può rivelare un rischio che il controllo del getto non mostrava
La lavorazione non crea porosità da ritiro, ma può intersecare una discontinuità subsuperficiale e trasformarla in un percorso aperto. Per questo sovrametallo e integrità in pressione devono essere pianificati insieme.
Uno studio peer-reviewed del 2024 sull’International Journal of Metalcasting ha modellato la porosità connessa nei getti a tenuta e osserva esplicitamente che la lavorazione può aprire in superficie reti di cavità interne. Per l’acquirente la conseguenza è pratica: valutare la tenuta sul pezzo finito lavorato quando la lavorazione interseca il confine di pressione. Leggi lo studio.
Per le facce critiche utilizzare solo il sovrametallo necessario a ottenere una geometria stabile. Un’asportazione eccessiva può aumentare contemporaneamente rischio di esposizione e costo.
Le superfici di tenuta richiedono un linguaggio di accettazione dedicato
Un disegno che indica solo “Ra 0,8” può essere ancora incompleto per una guarnizione o una tenuta metallo-metallo. A seconda del giunto, può essere necessario controllare anche:
- planarità o profilo;
- concentricità/runout rispetto a un foro;
- ondulazione o segni utensile;
- graffi, ammaccature e pori esposti;
- smussi e direzione delle bave;
- pulizia e protezione dalla corrosione;
- se rivestimento/passivazione avvengono prima o dopo la verifica finale.
I requisiti progettuali del fornitore della tenuta devono prevalere sulle ipotesi generiche di rugosità.
Verificare la condizione finita
Prova di tenuta: definire il metodo, non solo la parola “test”
I metodi industriali comuni includono prova idrostatica, prova pneumatica a bolle in acqua, decadimento di pressione o portata massica, metodi sotto vuoto e rilevamento con elio per perdite ammissibili molto basse. Il metodo corretto dipende da fluido di servizio, pressione, tasso di perdita ammesso, volume del componente, sicurezza e velocità di produzione.
Un fornitore non può quotare o validare una prova significativa partendo dalla sola istruzione “100% prova di tenuta”. Definire almeno:
- fluido di prova;
- pressione di prova o livello di vuoto;
- tempo di stabilizzazione e mantenimento quando applicabile;
- perdita di pressione / portata / tasso di perdita massimo o chiaro criterio visivo;
- se il test avviene prima o dopo lavorazione, finitura e assemblaggio;
- campionamento o requisito 100%;
- requisito di registrazione/tracciabilità;
- eventuali assunzioni di tenuta dell’attrezzatura di prova.
Le prove pneumatiche immagazzinano molta più energia di quelle idrostatiche, quindi attrezzature e procedure devono essere progettate e approvate per la prova. Non aumentare la pressione in modo casuale per “rendere il test più severo”.
CND e prova di tenuta rispondono a domande diverse
Liquidi penetranti, particelle magnetiche, radiografia e altri metodi CND possono essere adatti a rischi di difetto definiti, ma non dimostrano automaticamente la tenuta ai fluidi. Al contrario, una prova di perdita può dimostrare il contenimento funzionale senza caratterizzare ogni indicazione interna.
Il piano di controllo deve collegare ogni metodo a un modo di guasto:
- CND — rilevare discontinuità superficiali/sottosuperficiali definite secondo uno standard di accettazione;
- controllo dimensionale — verificare spessore della parete in pressione, geometria di tenuta e interfacce;
- prova di perdita/pressione — dimostrare il contenimento funzionale nella condizione concordata;
- verifica materiale / tracciabilità — dimostrare lega corretta e catena lotto/documenti.
Più ispezione non è sempre meglio se la logica di accettazione è contraddittoria o indefinita.
E l’impregnazione o la riparazione?
L’impregnazione sotto vuoto viene usata in alcune industrie di fonderia per sigillare porosità interconnesse, soprattutto nelle applicazioni in alluminio. Non deve essere presunta accettabile per ogni prodotto. Disegno, specifica cliente e ambiente di servizio devono stabilire se impregnazione, riparazione mediante saldatura o altri interventi sono consentiti, limitati o vietati.
Se l’impregnazione è consentita, la sequenza rispetto a lavorazione e test è importante. La stessa ricerca del 2024 sulla tenuta mostra perché percorsi connessi complessi non vengono necessariamente sigillati solo perché viene applicata l’impregnazione.
Per parti critiche in pressione in acciaio inox o lega, l’acquirente dovrebbe dichiarare esplicitamente le restrizioni su riparazione/impregnazione nella RFQ anziché scoprire il disaccordo dopo i primi articoli.
Qualificare il fornitore e gli input RFQ
Domande di qualifica fornitore per parti di confine pressione
Chiedere al fornitore di mostrare come controlla l’intera catena:
- Come viene identificato il confine di pressione durante la revisione del disegno?
- Quali controlli di fusione/processo gestiscono le zone critiche?
- Quali caratteristiche vengono lavorate attraverso o vicino alla parete di pressione?
- Come vengono protette le facce di tenuta dopo la lavorazione?
- Le attrezzature di prova di tenuta sono validate e mantenute?
- Manometri, misuratori di portata o strumenti di perdita sono calibrati all’intervallo richiesto?
- I registri di prova sono tracciabili a codice parte, revisione, lotto e data?
- Le parti respinte al leak test vengono analizzate per il meccanismo invece di essere semplicemente riprovate?
- I percorsi di impregnazione o riparazione sono soggetti all’approvazione del cliente?
- Per i programmi ripetitivi, le modifiche di processo e di subfornitore vengono comunicate prima dell’implementazione?
Queste domande sono più significative che chiedere al fornitore di promettere “zero porosità”.
Punto chiave per la RFQ
Per un getto o componente lavorato critico per la tenuta, inviare il disegno finito con fluido di servizio, pressione operativa/di prova, definizione del confine di pressione, metodo di tenuta, interfacce lavorate, metodo e criteri di accettazione della prova di perdita, ambito CND, regole per riparazione/impregnazione e tracciabilità richiesta. Queste informazioni permettono di pianificare progettazione, fusione, lavorazione e ispezione come un unico sistema di integrità in pressione.