
Druckgrenze und Abnahmelogik definieren
„Leckdicht“ ist eine Anforderung an die gesamte Prozesskette
Ein Ventilkörper, Pumpengehäuse, Verteiler oder Kühlmittelbauteil kann maßlich vollständig in Ordnung sein und trotzdem lecken, wenn die Druckgrenze nicht als System betrachtet wurde. Umgekehrt muss ein Gussstück nicht in jedem unkritischen Bereich mikroskopisch fehlerfrei sein, um funktional zuverlässig zu sein.
Entscheidend ist, ob eine Fehlstelle, eine durch Bearbeitung geöffnete Zone, eine Dichtfläche oder eine Montagefuge unter den spezifizierten Bedingungen einen durchgängigen Leckpfad bildet. Die RFQ sollte deshalb Druckgrenze, Medium, bearbeitete Flächen, Dichtkonzept und Abnahmeprüfung eindeutig definieren.
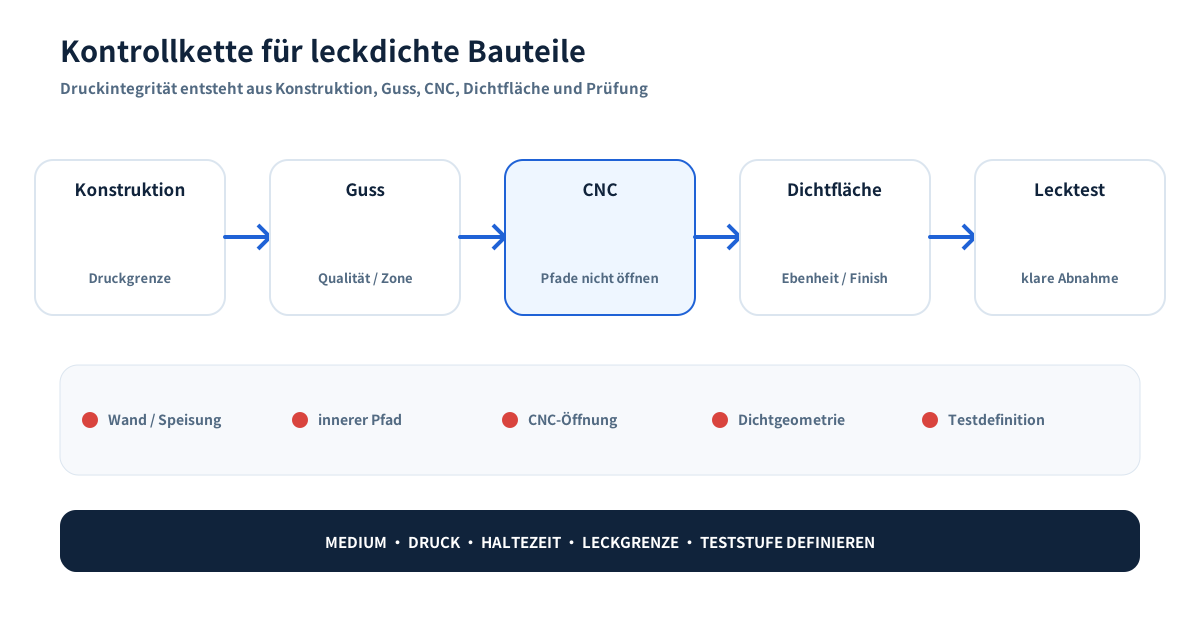
Typische Leckpfade und die passende Einkaufssteuerung
| Risikobereich | Was passieren kann | Was RFQ / Control Plan festlegen sollten |
|---|---|---|
| Dicke Bereiche / abrupte Übergänge | Lokale Schwindung oder innere Fehlstellen | DFM, Querschnittsübergänge, Speisung/Anguss, ggf. Prüfung kritischer Zonen |
| Bearbeitete Bohrung oder Dichtfläche | CNC kann eine zuvor geschlossene Fehlstelle öffnen | Bearbeitungszugabe, Druckgrenzenkarte, Prüfung im Fertigzustand |
| Gewindeanschluss | Porosität, beschädigtes Gewinde, Grat oder schlechte Dichtgeometrie | Gewindenorm, Lehre, Dichtprinzip, Planfläche und ggf. Funktionstest |
| Dichtung / O-Ring-Fläche | Ebenheit, Rauheit, Kratzer oder Verschmutzung stören die Abdichtung | Rauheitsparameter, Ebenheit/Profil, Sichtstandard, Reinigung und Schutz |
| Montagefuge | Fehlstellung, beschädigte Dichtung oder falsches Drehmoment | Schnittstellenzeichnung, Montageverfahren und Verantwortungsgrenze |
| Prüfvorgabe | „Lecktest erforderlich“ ist nicht vergleichbar | Medium, Druck/Vakuum, Haltezeit, zulässige Leckrate, Stichprobe, Teststufe |
Die Druckgrenze zuerst konstruieren, nicht die Prüfung
Vor Werkzeugfreigabe sollte geprüft werden:
- Können dicke Bereiche und harte Querschnittssprünge reduziert werden?
- Schneidet die Druckgrenze unnötig große Bossen oder Materialanhäufungen?
- Werden Kanäle gegossen/gekernt oder nachträglich gebohrt, und wie verändert das das Risiko?
- Gibt es genug, aber nicht übermäßig viel Material für stabile Dichtflächen?
- Kann gespannt werden, ohne Flansch- oder Dichtgeometrie zu verziehen?
- Passen O-Ring-Nuten, Gewinde und Flanschflächen tatsächlich zum gewählten Dichtsystem?
Die Antwort hängt vom Prozess ab. Edelstahl-Feinguss, Aluminium-Druckguss und ein aus Vollmaterial gefräster Verteiler benötigen unterschiedliche Risikobetrachtungen.
Fertigungsroute beherrschen
Gussqualität ist lokal funktionskritisch
Eine innere Anzeige in einer unkritischen Rippe ist nicht gleichbedeutend mit einer zusammenhängenden Fehlstelle durch eine dünne Druckwand oder auf einer bearbeiteten Dichtfläche.
Beim Feinguss beeinflussen Anguss/Speisung, Querschnittsübergänge, Schmelzpraxis, Schalenprozess und Legierungsverhalten die lokale Qualität. Der Defect Atlas des Investment Casting Institute zeigt, dass unterschiedliche Fehlstellen unterschiedliche Ursachen und Gegenmaßnahmen haben. „Porosität“ sollte nicht als pauschale Diagnose verwendet werden.
Besser ist es, Druckgrenzen und leckkritische Funktionszonen auf der Zeichnung zu markieren, statt überall ein undefiniertes „Null Porosität“ zu fordern.
Bearbeitung kann einen verborgenen Pfad öffnen
CNC erzeugt keine Guss-Schwindung, kann aber eine innere Fehlstelle anschneiden und zur Oberfläche öffnen. Daher müssen Bearbeitungszugabe und Druckintegrität zusammen geplant werden.
Eine 2024 im International Journal of Metalcasting veröffentlichte Studie modelliert verbundene Porensysteme in druckdichten Gussteilen und beschreibt ausdrücklich, dass Bearbeitung innere Hohlraumnetze zur Oberfläche öffnen kann. Für den Einkauf folgt daraus: Wenn CNC die Druckgrenze schneidet oder ihr sehr nahe kommt, sollte die Dichtheit im fertig bearbeiteten Zustand verifiziert werden. Studie ansehen.
An kritischen Flächen sollte nur so viel Material abgetragen werden, wie für stabile Geometrie erforderlich ist.
Dichtflächen brauchen eigene Abnahmekriterien
Ein alleiniger Wert wie „Ra 0,8“ reicht für viele Dichtverbindungen nicht aus. Je nach Dichtprinzip können zusätzlich relevant sein:
- Ebenheit oder Profil;
- Rundlauf/Konzentrizität zu einer Bohrung;
- Welligkeit und Werkzeugspuren;
- Kratzer, Druckstellen und angeschnittene Poren;
- Kantenbruch und Gratfreiheit;
- Sauberkeit und Korrosionsschutz;
- Reihenfolge von Passivierung/Beschichtung und Endprüfung.
Die Anforderungen des Dichtungssystems sollten Vorrang vor allgemeinen Rauheitsannahmen haben.
Fertigzustand verifizieren
Leckprüfung: Methode und Grenzwert definieren
Übliche Methoden umfassen hydrostatische Prüfungen, Luft-unter-Wasser-Blasenprüfung, Druckabfall, Massenstrom, Vakuumverfahren und Heliumdetektion für sehr kleine zulässige Leckraten. Die richtige Methode hängt von Medium, Druck, zulässiger Leckage, Innenvolumen, Sicherheit und Taktzeit ab.
Die Vorgabe „100 % Lecktest“ reicht für Angebot und Abnahme nicht. Mindestens festlegen:
- Prüfmedium;
- Prüfdruck oder Vakuumniveau;
- Stabilisierungs- und Haltezeit, falls relevant;
- maximal zulässigen Druckverlust / Durchfluss / Leckrate oder klare Sichtabnahme;
- Prozessstufe des Tests — vor/nach CNC, Finish und Montage;
- Stichprobe oder 100 %;
- geforderte Aufzeichnung/Rückverfolgbarkeit;
- Dichtannahmen der Prüfvorrichtung.
Pneumatische Prüfungen speichern deutlich mehr Energie als hydrostatische Prüfungen. Anlage und Verfahren müssen deshalb dafür ausgelegt und freigegeben sein; ein höherer Prüfdruck ist nicht automatisch „besser“.
NDT und Lecktest beantworten unterschiedliche Fragen
Farbeindring-, Magnetpulver-, Röntgen- oder andere NDT-Verfahren können definierte Unregelmäßigkeiten erkennen, beweisen aber nicht automatisch die funktionale Dichtheit. Umgekehrt kann eine Leckprüfung die Funktion unter dem vereinbarten Zustand bestätigen, ohne jede innere Anzeige zu charakterisieren.
Ein sinnvoller Prüfplan ordnet die Methode dem Fehlerbild zu:
- NDT — definierte Oberflächen-/Innenfehler nach Abnahmestandard;
- Maßprüfung — Druckwand, Dichtgeometrie und Schnittstellen;
- Druck-/Lecktest — funktionale Rückhaltung unter vereinbartem Testzustand;
- Werkstoffnachweis/Rückverfolgbarkeit — richtige Legierung und Dokumentkette.
Mehr Prüfung ist nicht automatisch besser, wenn die Annahmelogik widersprüchlich oder nicht definiert ist.
Imprägnierung oder Reparatur?
Vakuumimprägnierung wird in einigen Gussbereichen zur Abdichtung zusammenhängender Porosität eingesetzt, besonders bei Aluminium. Sie darf jedoch nicht automatisch als zulässig angenommen werden.
Zeichnung, Kundenspezifikation und Einsatzumgebung müssen festlegen, ob Imprägnierung, Schweißreparatur oder andere Maßnahmen erlaubt, eingeschränkt oder verboten sind.
Wenn Imprägnierung erlaubt ist, sind Reihenfolge zu CNC und Lecktest relevant. Die genannte 2024er Studie zeigt zudem, dass komplexe verbundene Pfade nicht zwangsläufig vollständig abgedichtet werden.
Lieferantenqualifizierung und RFQ-Angaben
Fragen zur Lieferantenqualifizierung
Lassen Sie sich vom Lieferanten zeigen, wie er die gesamte Prozesskette beherrscht:
- Wie wird die Druckgrenze bei Zeichnungsprüfung identifiziert?
- Welche Prozesskontrollen adressieren die kritischen Zonen?
- Welche Bearbeitungen schneiden die Druckwand oder liegen nahe daran?
- Wie werden Dichtflächen nach CNC geschützt?
- Wie werden Leckprüfvorrichtungen verifiziert und gewartet?
- Wie werden Druck-, Durchfluss- oder Leckmessgeräte kalibriert?
- Sind Prüfaufzeichnungen auf Teilenummer, Revision, Charge und Datum rückführbar?
- Werden Leckfehler auf Ursache analysiert statt nur erneut geprüft?
- Sind Imprägnierung/Reparatur an Kundenfreigabe gebunden?
- Wie werden Prozess- und Unterlieferantenänderungen bei Serienprogrammen gesteuert?
Diese Fragen sind aussagekräftiger als eine pauschale Zusage „null Porosität“.
RFQ-Fazit
Für leckkritische Guss- oder CNC-Bauteile sollten neben der Fertigteilzeichnung Medium, Betriebs-/Prüfdruck, Druckgrenze, Dichtprinzip, bearbeitete Schnittstellen, Lecktestmethode und Grenzwert, NDT-Umfang, Reparatur-/Imprägnierungsregeln und Rückverfolgbarkeit angegeben werden. Nur dann lassen sich Konstruktion, Guss, Bearbeitung und Prüfung als ein gemeinsames Druckintegritätssystem planen.