
Il calore dell’AI sta diventando un problema di supply chain meccanica
La rapida crescita dell’AI e dell’HPC aumenta la densità termica dei rack e accelera il passaggio dall’aria al raffreddamento liquido diretto. L’Open Compute Project mantiene gruppi attivi sia sulle coolant distribution unit (CDU) sia sulle cold plate. I reference design 2026 di Schneider Electric descrivono cluster AI con CDU liquid-to-liquid e liquid-to-air; Danfoss e Vertiv pubblicano portafogli CDU con pompe, valvole, filtri, scambiatori, filtrazione e controlli.
Il raffreddamento liquido non è quindi solo elettronica: crea un ecosistema meccanico di confini di pressione, regolazione del flusso, parti rotanti, raccordi, corpi e interfacce di tenuta lavorate.
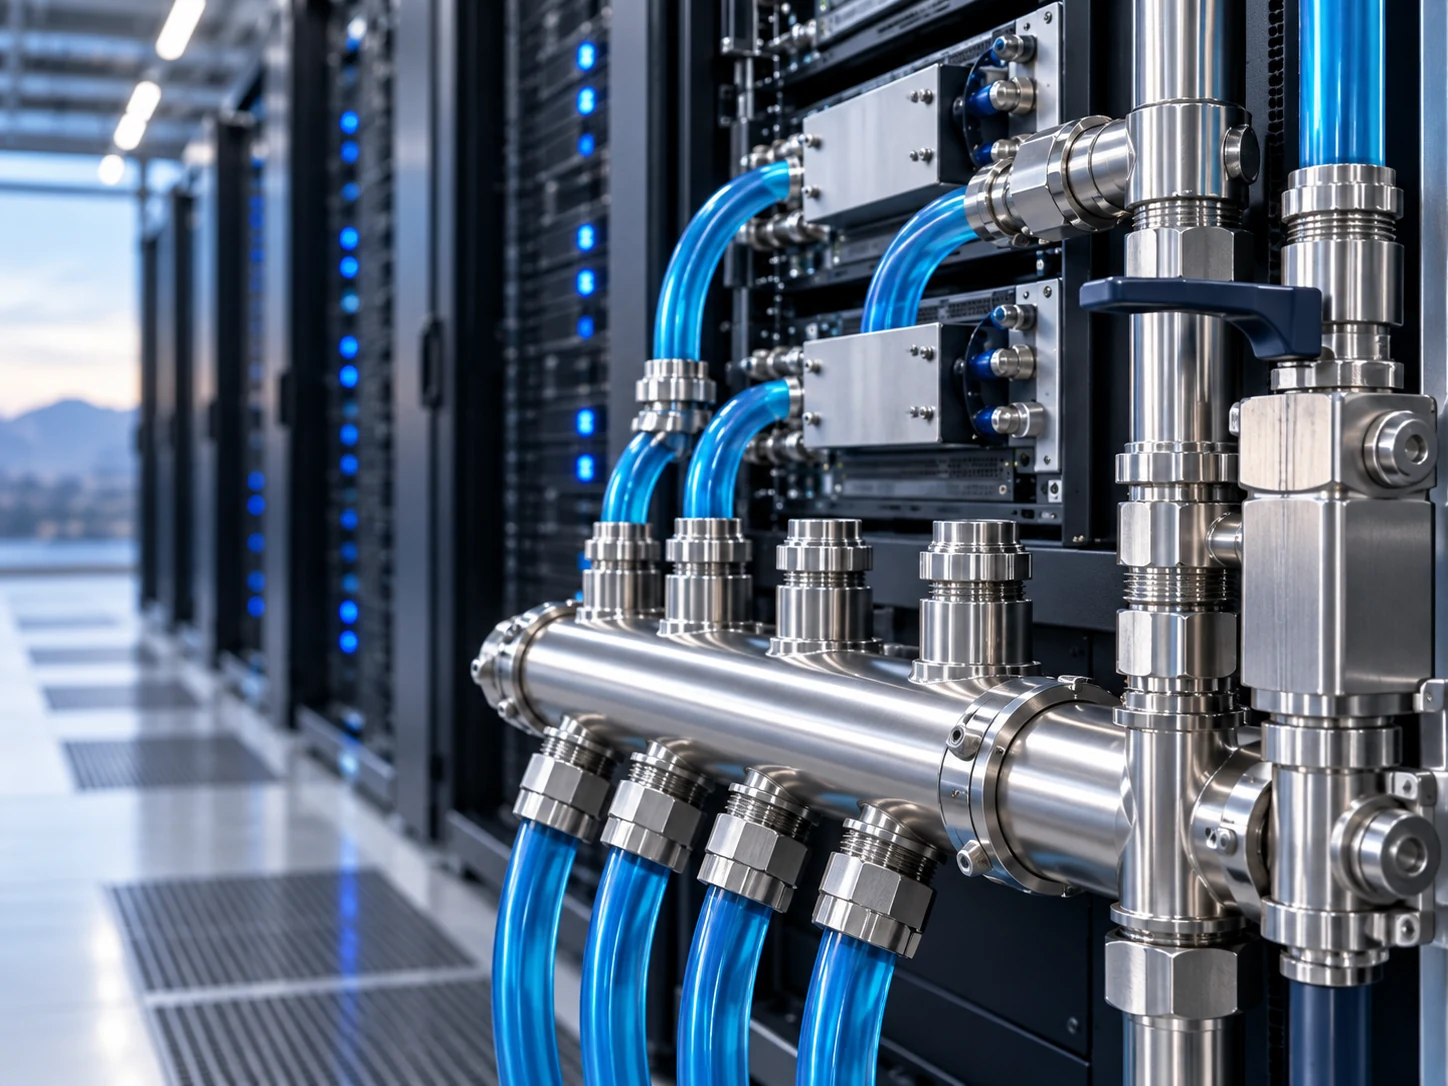
Nota sull’immagine: il pezzo reale, fuso e lavorato, proviene dal nostro portfolio e illustra le interfacce produttive. Non è comprovato un suo utilizzo nel raffreddamento dei data center AI.
Dove possono comparire parti metalliche fuse e lavorate
Non ogni componente va microfuso e non ogni parte bagnata deve essere inox. Processo corretto, materiale, pressione, pulizia, volume e progetto OEM vanno valutati insieme. La domanda utile è dove una forma near-net o la lavorazione di precisione riduca il costo finito senza ridurre affidabilità.
| Area del raffreddamento | Opportunità tipiche | Adattamento produttivo |
|---|---|---|
| Circuito CDU | Corpi valvola, filtri, parti pompa, alloggiamenti, adattatori, coperchi | La microfusione può servire corpi complessi inox/lega; il CNC controlla fori, filetti, tenute e riferimenti |
| Pompe | Corpi, giranti, diffusori, coperchi, alberi | Getto + lavorazione riduce asportazione su geometrie di flusso complesse; alberi e forme semplici possono essere lavorati o forgiati |
| Valvole e filtri | Corpi, bonnet, sfere, steli, gabbie, filtri, connessioni | Area forte per corpi inox/duplex fusi, lavorazione finale e verifica in pressione |
| Collettori e blocchi distribuzione | Blocchi multiporta, adattatori, corpi | CNC da pieno ideale per prototipi/bassi volumi; fusione più interessante quando geometria e volume ripetuto giustificano l’attrezzatura |
| Innesti rapidi e raccordi tubo | Corpi, manicotti, adattatori, fermi | Spesso lavorati o formati a freddo; scelta guidata da perdita, usura e cicli di connessione |
| Interfacce sensori/strumenti | Corpi, bossoli, adattatori, protezioni | Generalmente lavorazione intensiva perché filetti, tenute e interfacce comandano la funzione |
| Telai, staffe, involucri | Supporti strutturali e hardware | Lamiera, carpenteria, estrusione, pressofusione o CNC possono essere più adatti della microfusione |
Il punto non è forzare la microfusione nell’AI, ma individuare dove geometria di flusso complessa, leghe anticorrosione, consolidamento di parti o minore asportazione creano un vero vantaggio.
Perché le CDU sono particolarmente rilevanti
Una CDU separa o gestisce il circuito dell’impianto e quello tecnologico per l’IT. Le indicazioni Danfoss 2026 citano valvole di controllo indipendenti dalla pressione, valvole, filtri, scambiatori, sensori, controller e controllo pompe. Vertiv evidenzia pompe ridondanti e filtrazione integrata nella gamma CoolChip; Motivair by Schneider Electric ha annunciato nel gennaio 2026 una CDU da 2,5 MW.
Per un produttore metalmeccanico, l’opportunità è quindi nell’hardware fluidico intorno al sistema termico, non nel silicio o nell’elettronica del server.
Quando la microfusione può avere senso
Vale la pena valutarla quando coincidono più fattori:
- geometria esterna complessa o passaggi interni;
- inox, duplex, leghe resistenti al calore o al nichel;
- molti bossoli, porte o fissaggi integrabili;
- molta asportazione se lavorato interamente dal pieno;
- confine di pressione che beneficia di un grezzo near-net;
- domanda ripetitiva sufficiente a giustificare attrezzatura e qualifica.
Corpi valvola, corpi fluidici compatti, alcuni corpi pompa, giranti e adattatori complessi sono esempi da confrontare con la route getto + lavorazione.
Dove il CNC conta di più
Anche con un grezzo fuso, la funzione dipende spesso dalla lavorazione. L’hardware può includere:
- sedi O-ring e guarnizioni;
- connessioni filettate o flangiate;
- sedi valvola e fori stelo;
- sedi cuscinetto e interfacce albero;
- porte sensore;
- facce di montaggio critiche in planarità;
- passaggi e riferimenti controllati;
- interfacce per leak test e assemblaggio.
Per prototipi, validazione e veri bassi volumi, CNC da barra, piastra o blocco può essere la scelta migliore perché evita utensili dedicati e accetta rapidamente le revisioni.
L’HMLV conta mentre le architetture cambiano
I sistemi AI non hanno un’unica architettura congelata. Generazioni GPU, layout rack, strategie di refrigerante, capacità CDU e standard cliente creano varianti; i programmi passano da prototipo a pilota e ramp prima di conoscere un volume stabile.
Servono quindi fornitori capaci di alta varietà, bassi volumi (HMLV): molti codici, revisioni controllate, piccoli lotti e combinazioni di fusione, lavorazione, finitura e controllo.
Per il buyer non basta un “MOQ basso”: occorre controllare disegni, attrezzature, fixture, piani di controllo e tracciabilità su molti programmi piccoli mantenendo ripetibilità.
Priorità ingegneristiche dei componenti metallici
1. Integrità di pressione e perdite
Una perdita può danneggiare IT di alto valore. Porosità, posizione della lavorazione, geometria di tenuta, filetti e assemblaggio interagiscono. Prova idrostatica o pneumatica deve specificare pressione, mezzo, tempo di mantenimento e criterio di accettazione.
2. Compatibilità materiale–refrigerante
Acqua, glicoli e refrigeranti formulati creano requisiti diversi di corrosione e compatibilità. Grado, trattamento termico, passivazione, stato superficiale e limiti a riparazione/impregnazione vanno definiti dal progettista.
3. Pulizia
Particelle residue possono danneggiare pompe, valvole, cold plate o piccoli passaggi. Sbavatura, lavaggio, pulizia, asciugatura e imballo devono far parte del piano produttivo.
4. Superfici di tenuta lavorate
Un corpo fuso può essere conforme mentre una superficie di tenuta lavorata non lo è. Riferimenti, sovrametallo, staffaggio e requisiti finali vanno rivisti prima di liberare l’attrezzatura.
5. Tracciabilità e change control
Con l’AI in rapida evoluzione, controllo revisioni, tracciabilità materiale e record FAI/ispezione sono cruciali quando più versioni della stessa parte sono in produzione contemporaneamente.
Checklist del buyer per una RFQ
Includere le informazioni che modificano il ciclo produttivo:
- disegno 2D controllato e modello 3D;
- materiale e norma;
- refrigerante / ambiente di servizio;
- pressione di progetto e prova;
- domanda annua, quantità pilota e lotto previsto;
- superfici di tenuta e criteri di perdita;
- pulizia e imballo;
- passivazione, elettrolucidatura o altro trattamento;
- CND, controlli dimensionali e verifica materiale;
- politica riparazioni / impregnazione e documentazione.
Cosa non dovrebbe presumere il buyer
L’etichetta AI non rende automaticamente una parte difficile e non significa che ogni componente debba essere inox o microfuso. Cold plate possono richiedere brasatura o lavorazione; collettori a basso volume possono convenire dal pieno; strutture possono essere lamiera o pressofusione.
Un fornitore credibile deve saper dire quando la fusione non è la route giusta.
Serve una pagina fornitore invece di una guida tecnica?
Per una vista procurement su CDU, pompe, valvole, filtri, collettori, adattatori e altri componenti metallici bagnati, vedi Componenti per raffreddamento a liquido dei data center AI.
Indicazione per la RFQ
Parti dal componente finito e dal servizio. Se unisce geometria di flusso complessa, materiale anticorrosione, integrità di pressione e più interfacce lavorate, una route fusione + CNC + finitura + verifica merita confronto con lavorazione dal pieno o altri grezzi.
Per un corpo fuso di raffreddamento a liquido con fori e superfici di tenuta finiti, confronta i getti completamente lavorati con la lavorazione dal pieno secondo lo stesso disegno e gli stessi criteri di accettazione.
Come riferimento di processo per un componente in pressione, vedere il caso del corpo valvola in pressione, che collega integrità del getto, superfici di tenuta lavorate e prova di pressione. Non documenta forniture, test o qualifiche per sistemi di raffreddamento a liquido di data center AI. Compatibilità del fluido, pulizia e limiti di perdita richiedono verifiche specifiche.
Matrice delle prove per componenti di raffreddamento a liquido
Prima di confrontare le offerte o approvare il primo pezzo, definire:
- Componente bagnato, fluido reale e responsabile dell’approvazione del materiale
- Pressione, tenuta, pulizia e particolato nello stato finale
- Revisione e accettazione campione prima di qualsiasi dichiarazione di serie
Consultare le prove tecniche o produttive pertinenti. Esempi e attrezzature non equivalgono alla qualifica di un nuovo componente.
Inviare disegno e requisiti di accettazione per la verifica.
Percorso di revisione del progetto
Nessun limite produttivo universale è garantito: verificare disegno, lega, processo e norma.