
Ciepło AI staje się problemem mechanicznego łańcucha dostaw
Szybki rozwój AI i HPC zwiększa gęstość cieplną szaf i przyspiesza przejście z powietrza do bezpośredniego chłodzenia cieczą. Open Compute Project prowadzi prace nad jednostkami dystrybucji chłodziwa (CDU) i cold plate. Projekty referencyjne Schneider Electric 2026 opisują klastry AI z CDU ciecz–ciecz i ciecz–powietrze, a Danfoss i Vertiv publikują rozwiązania obejmujące pompy, zawory, filtry, wymienniki, filtrację i sterowanie.
Chłodzenie cieczą tworzy więc mechaniczny ekosystem granic ciśnienia, regulacji przepływu, części wirujących, złączy, korpusów i obrabianych powierzchni uszczelniających.
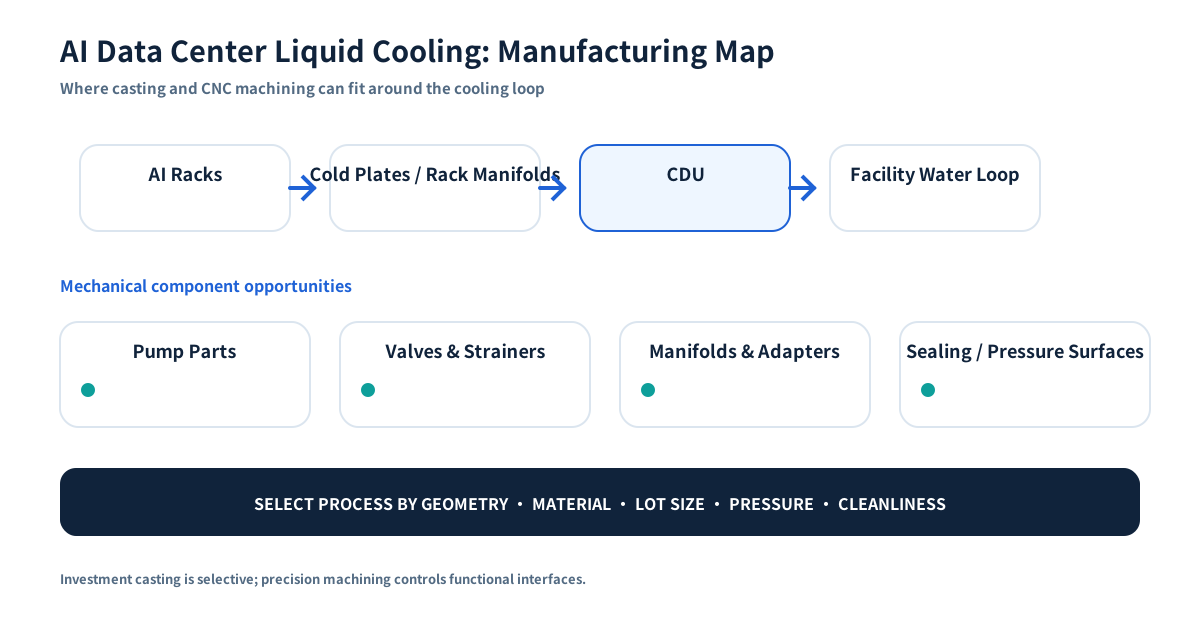
Gdzie mogą występować części odlewane i obrabiane
Nie każdy element powinien być odlewany traconym woskiem i nie każda część mokra musi być nierdzewna. Właściwy proces zależy od geometrii, materiału, ciśnienia, czystości, wolumenu i projektu OEM. Pytanie brzmi, gdzie kształt near-net lub precyzyjna obróbka obniża koszt gotowej części bez pogorszenia niezawodności.
| Obszar chłodzenia | Typowe możliwości | Dopasowanie procesu |
|---|---|---|
| Obieg CDU | Korpusy zaworów, filtry, części pomp, obudowy, adaptery, pokrywy | Odlew może pasować do złożonych korpusów inox/stop; CNC kontroluje otwory, gwinty, uszczelnienia i bazy |
| Pompy | Korpusy, wirniki, dyfuzory, pokrywy, wały | Odlew + obróbka ogranicza skrawanie złożonego przepływu; wały i proste formy mogą być obrabiane lub kute |
| Zawory i filtry | Korpusy, pokrywy, kule, trzpienie, kosze, przyłącza | Mocny obszar dla odlewów inox/duplex, obróbki wykańczającej i próby ciśnieniowej |
| Kolektory i bloki | Bloki wieloportowe, adaptery, korpusy rozdzielające | CNC z bloku dobre dla prototypów/małych ilości; odlew zyskuje sens, gdy geometria i powtarzalność uzasadniają oprzyrządowanie |
| Szybkozłącza i osprzęt węży | Korpusy, tuleje, adaptery, elementy zatrzaskowe | Często precyzyjnie obrabiane lub formowane na zimno; wybór zależy od przecieku, zużycia i cykli |
| Interfejsy czujników | Obudowy, bossy, adaptery, osłony | Zwykle dużo obróbki, bo gwinty, uszczelnienia i interfejsy decydują o funkcji |
| Ramy i wsporniki | Podpory konstrukcyjne i obudowy | Blacha, spawanie, ekstruzja, odlew ciśnieniowy lub CNC mogą być lepsze od odlewu traconego |
Nie chodzi o wciskanie odlewu do zastosowań AI, lecz o wskazanie miejsc, gdzie złożony przepływ, odporne na korozję stopy, konsolidacja części lub mniejsze skrawanie dają realny powód jego użycia.
Dlaczego CDU są szczególnie istotne
CDU rozdziela lub zarządza obiegiem chłodzenia instalacji i obiegiem technologicznym IT. Materiały Danfoss 2026 wymieniają zawory niezależne od ciśnienia, inne zawory, filtry, wymienniki, czujniki, sterowniki i sterowanie pomp. Vertiv CoolChip podkreśla redundantne pompy i filtrację, a Motivair by Schneider Electric ogłosił w styczniu 2026 CDU 2,5 MW.
Dla producenta metalowego szansa koncentruje się zatem na osprzęcie przepływowym wokół systemu termicznego, a nie na krzemie czy elektronice serwera.
Kiedy odlewanie metodą traconego wosku ma sens
Warto je rozważyć, gdy występuje kilka z tych cech:
- złożona geometria zewnętrzna lub kanały wewnętrzne;
- stal nierdzewna, duplex, stop żaroodporny lub niklowy;
- wiele bossów, portów i mocowań możliwych do integracji;
- duży ubytek materiału przy pełnej obróbce z bloku;
- granica ciśnienia korzystająca z kształtu near-net;
- powtarzalna ilość uzasadniająca narzędzie i kwalifikację.
Korpusy zaworów, zwarte korpusy przepływowe, niektóre korpusy pomp, wirniki i złożone adaptery to typowe przykłady do oceny odlew + obróbka.
Gdzie CNC jest najważniejsze
Nawet przy odlewanym półfabrykacie funkcja często zależy od obróbki. Elementy mogą zawierać:
- gniazda O-ringów i uszczelek;
- połączenia gwintowane lub kołnierzowe;
- gniazda zaworów i otwory trzpieni;
- miejsca łożysk i interfejsy wałów;
- porty czujników;
- powierzchnie montażowe o krytycznej płaskości;
- kontrolowane kanały i bazy;
- interfejsy testu szczelności i montażu.
Dla prototypów, walidacji i rzeczywiście małych serii CNC z pręta, płyty lub bloku może być najlepsze, bo unika narzędzi i szybko przyjmuje zmiany.
HMLV ma znaczenie, dopóki architektury się zmieniają
Systemy AI nie mają jednej zamrożonej architektury. Generacje GPU, układ szaf, chłodziwo, moc CDU i standardy klienta tworzą warianty; programy przechodzą od prototypu przez pilota do rampy zanim wolumen się ustabilizuje.
Sprzyja to dostawcom high-mix, low-volume (HMLV): wiele numerów części, kontrolowane rewizje, małe partie oraz kombinacja odlewania, obróbki, wykończenia i kontroli. Dla kupującego ważniejsza od „niskiego MOQ” jest zdolność zarządzania rysunkami, oprzyrządowaniem, przyrządami, planami kontroli i identyfikowalnością wielu małych programów przy zachowaniu powtarzalności.
Priorytety inżynierskie części chłodzenia cieczą
1. Integralność ciśnieniowa i szczelność
Wyciek może uszkodzić kosztowne IT. Porowatość, miejsce obróbki, geometria uszczelnienia, jakość gwintów i montaż są powiązane. Próba hydrostatyczna lub pneumatyczna powinna określać ciśnienie, medium, czas i kryterium akceptacji.
2. Zgodność materiału z chłodziwem
Woda, mieszanki glikolu i formulowane płyny mają różne wymagania korozyjne. Gatunek, obróbka cieplna, pasywacja, stan powierzchni i ograniczenia napraw/impregnacji powinien określić projektant systemu.
3. Czystość
Cząstki mogą uszkodzić pompy, zawory, cold plate lub małe kanały. Gratowanie, płukanie, mycie, suszenie i pakowanie muszą być częścią planu produkcji.
4. Obrabiane powierzchnie uszczelniające
Korpus może być zgodny, a obrabiana powierzchnia uszczelniająca nie. Bazy, naddatek, mocowanie i wymagania końcowe trzeba sprawdzić przed zwolnieniem narzędzia.
5. Identyfikowalność i kontrola zmian
AI zmienia się szybko. Kontrola rewizji, identyfikowalność materiału i zapisy FAI/kontroli są ważne, gdy kilka wersji części jest produkowanych jednocześnie.
Lista RFQ dla kupującego
- kontrolowany rysunek 2D i model 3D;
- gatunek i norma;
- chłodziwo / środowisko pracy;
- ciśnienie projektowe i próbne;
- roczny popyt, ilość pilotażowa i partia;
- powierzchnie uszczelniające i kryterium przecieku;
- czystość i pakowanie;
- pasywacja, elektropolerowanie lub inne wykończenie;
- NDT, kontrola wymiarowa i weryfikacja materiału;
- polityka napraw / impregnacji i zakres dokumentacji.
Czego kupujący nie powinien zakładać
Etykieta AI nie oznacza automatycznie wysokiej trudności ani tego, że każdy komponent musi być nierdzewny lub odlewany. Cold plate może wymagać lutowania, obróbki lub innych procesów; kolektor przy małej ilości może być tańszy z bloku; konstrukcje mogą należeć do blachy lub odlewu ciśnieniowego.
Wiarygodny dostawca powinien umieć powiedzieć kiedy odlewanie nie jest właściwą drogą.
Potrzebujesz strony dostawcy zamiast przewodnika technicznego?
Dla widoku zakupowego na CDU, pompy, zawory, filtry, kolektory, adaptery i inne mokre części metalowe zobacz Komponenty chłodzenia cieczą centrów danych AI ↗.
Wniosek do RFQ
Zacznij od gotowej części i warunków pracy. Jeśli łączy złożony przepływ, materiał odporny na korozję, integralność ciśnieniową i kilka obrabianych interfejsów, warto porównać odlewanie + CNC + wykończenie + weryfikację z pełną obróbką lub innym półfabrykatem.