
El calor de la IA se está convirtiendo en un problema de suministro mecánico
El rápido despliegue de IA y HPC aumenta la densidad térmica de los racks y acelera el paso del aire a la refrigeración líquida directa. El Open Compute Project mantiene grupos activos para unidades de distribución de refrigerante (CDU) y cold plates. Los diseños de referencia 2026 de Schneider Electric describen clusters de IA con CDU líquido-líquido y líquido-aire; Danfoss y Vertiv publican carteras CDU con bombas, válvulas, filtros, intercambiadores, filtración y control.
Por tanto, la refrigeración líquida es también un ecosistema mecánico de límites de presión, control de flujo, piezas rotativas, racores, carcasas e interfaces de sellado mecanizadas.
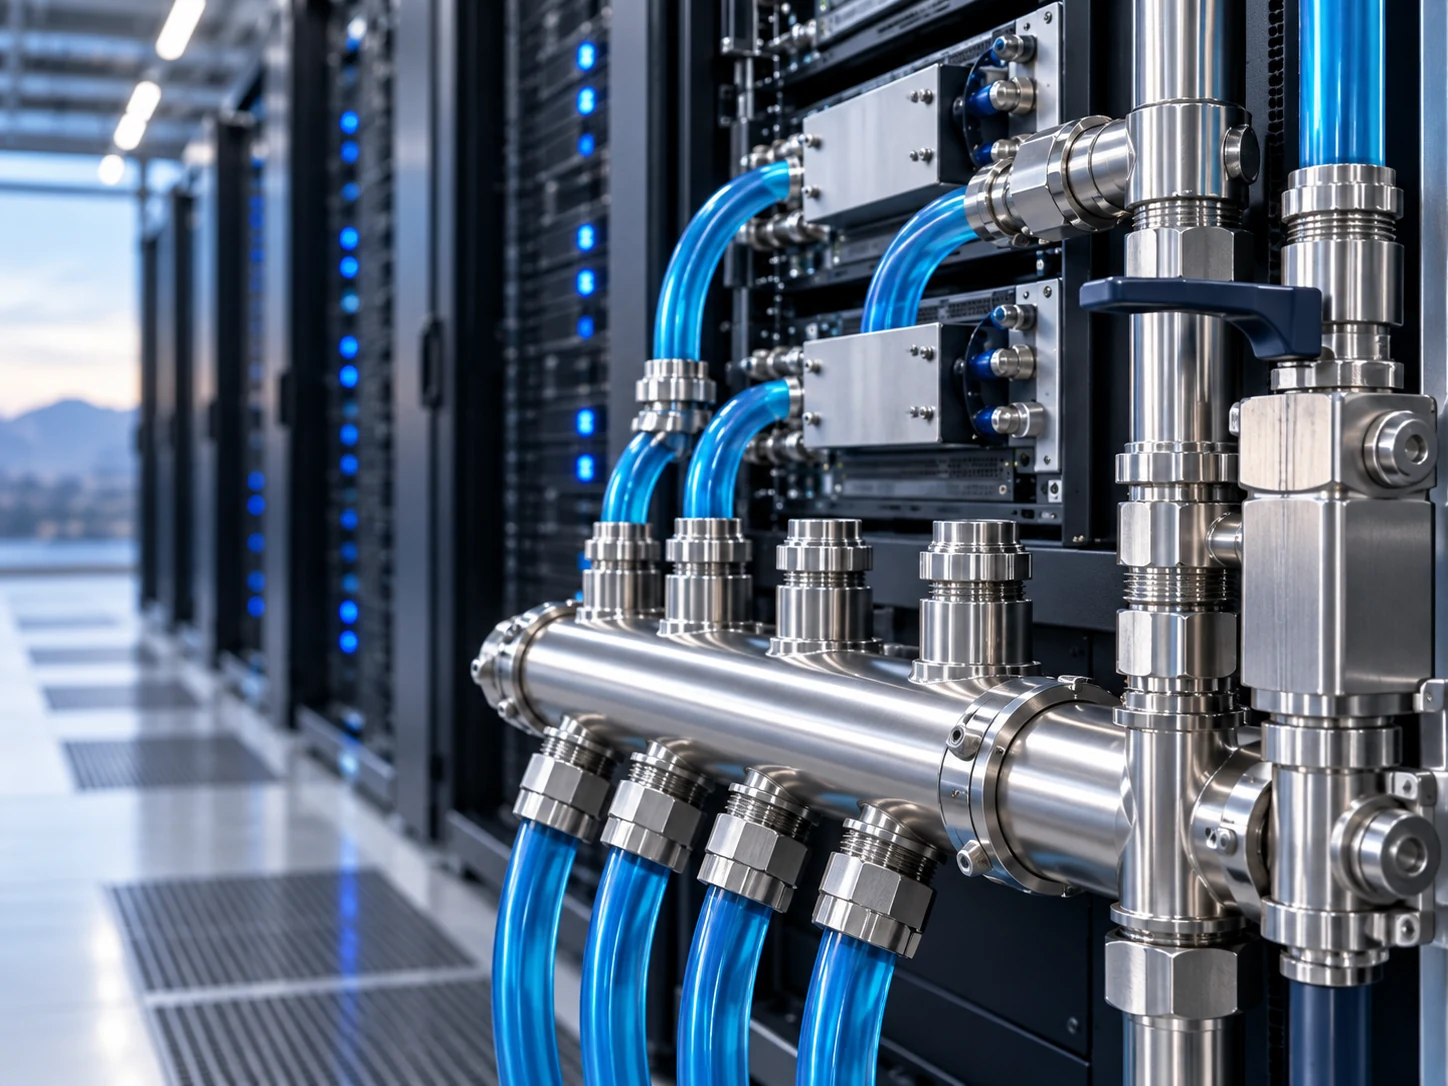
Alcance de la imagen: la pieza real de flujo multipuerto, fundida y mecanizada, procede de nuestro portfolio y solo ilustra interfaces de fabricación. No se ha acreditado su uso en refrigeración de centros de datos de IA.
Dónde pueden aparecer piezas metálicas fundidas y mecanizadas
No todos los componentes deben fundirse a la cera perdida ni todas las piezas mojadas deben ser inoxidables. El proceso correcto depende de geometría, material, presión, limpieza, volumen y diseño OEM. La cuestión es dónde una forma near-net o el mecanizado de precisión reduce el coste acabado sin reducir fiabilidad.
| Área de refrigeración | Oportunidades típicas | Encaje de fabricación |
|---|---|---|
| Circuito CDU | Cuerpos de válvula, filtros, componentes de bomba, carcasas, adaptadores, tapas | La cera perdida puede servir para cuerpos complejos inox/aleación; CNC controla taladros, roscas, caras de sellado y datums |
| Bombas | Carcasas, impulsores, difusores, tapas, ejes | Fundido + mecanizado reduce arranque en geometrías de flujo complejas; ejes y formas simples pueden mecanizarse o forjarse |
| Válvulas y filtros | Cuerpos, bonetes, bolas, vástagos, jaulas, filtros, conexiones | Buen candidato para cuerpos inox/duplex fundidos, mecanizado final y verificación de presión |
| Colectores y bloques | Bloques multi-puerto, adaptadores, cuerpos de distribución | CNC de bloque es atractivo para prototipo/bajo volumen; fundición gana sentido cuando geometría y repetición justifican utillaje |
| Conexiones rápidas y mangueras | Cuerpos, casquillos, adaptadores, retenes | A menudo mecanizados o conformados en frío; selección muy ligada a fugas, desgaste y ciclos |
| Interfaces de sensores | Carcasas, bosses, adaptadores, protecciones | Predominio de mecanizado porque roscas, sellos e interfaces controlan función |
| Bastidores y soportes | Soportes estructurales y envolventes | Chapa, fabricación, extrusión, fundición a presión o CNC pueden ser más adecuados |
No se trata de forzar la fundición en una aplicación de IA, sino de identificar dónde geometría de flujo compleja, aleaciones resistentes a corrosión, consolidación de piezas o menor mecanizado crean una razón real.
Por qué las CDU son especialmente relevantes
Una CDU separa o gestiona el circuito de refrigeración de la instalación y el tecnológico del equipo IT. La guía Danfoss 2026 identifica válvulas independientes de presión, válvulas, filtros, intercambiadores, sensores, controladores y control de bombas. Vertiv destaca bombas redundantes y filtración integrada; Motivair by Schneider Electric anunció en enero de 2026 una CDU de 2,5 MW.
Para un fabricante metálico, la oportunidad se concentra en el hardware de manejo de fluidos alrededor del sistema térmico, no en el silicio ni la electrónica del servidor.
Dónde puede tener sentido la fundición a la cera perdida
Conviene evaluarla cuando coinciden varias condiciones:
- geometría externa compleja o pasos internos;
- acero inoxidable, dúplex, aleaciones resistentes al calor o de níquel;
- varios bosses, puertos o fijaciones integrables;
- mucho arranque de material si se mecaniza desde bloque;
- límite de presión que se beneficia de una preforma near-net;
- demanda repetitiva suficiente para amortizar utillaje y cualificación.
Cuerpos de válvula, cuerpos compactos de flujo, algunos cuerpos de bomba, impulsores y adaptadores complejos son ejemplos para comparar una ruta fundido + mecanizado.
Dónde importa más el mecanizado CNC
Incluso con bruto fundido, la función suele depender del mecanizado. Puede haber:
- apoyos de juntas tóricas y planas;
- conexiones roscadas o bridadas;
- asientos de válvula y taladros de vástago;
- alojamientos de rodamientos e interfaces de eje;
- puertos de sensores;
- caras de montaje críticas en planitud;
- pasos y datums controlados;
- interfaces de ensayo de fugas y montaje.
Para prototipos, validación y volúmenes realmente bajos, CNC desde barra, placa o bloque puede ser mejor por evitar utillaje y aceptar cambios rápidamente.
La capacidad HMLV importa mientras cambian las arquitecturas
Los sistemas de IA no tienen una arquitectura única congelada. Generaciones de GPU, racks, refrigerantes, capacidades CDU y estándares de cliente crean variantes; los programas pasan por prototipo, piloto y ramp antes de conocer un volumen estable.
Esto favorece proveedores de alta variedad, bajo volumen (HMLV): muchos números de pieza, revisiones controladas, lotes pequeños y combinación de fundición, mecanizado, acabado e inspección.
Para compras, no basta un “MOQ bajo”: hace falta controlar planos, utillajes, fixtures, planes de inspección y trazabilidad entre muchos programas pequeños sin perder repetibilidad.
Prioridades de ingeniería para piezas de refrigeración líquida
1. Integridad de presión y fugas
Una fuga puede dañar equipos IT de gran valor. Porosidad, ubicación de mecanizado, geometría de sellado, calidad de rosca y montaje interactúan. Ensayo hidrostático o neumático debe especificar presión, medio, tiempo y criterio de aceptación.
2. Compatibilidad de material y refrigerante
Agua, glicoles y fluidos formulados crean requisitos distintos de corrosión y compatibilidad. Grado, tratamiento térmico, pasivado, condición superficial y restricciones de reparación/impregnación deben definirse por el diseñador.
3. Limpieza
Las partículas pueden dañar bombas, válvulas, cold plates o pasos pequeños. Desbarbado, enjuague, limpieza, secado y embalaje forman parte del plan de fabricación.
4. Superficies de sellado mecanizadas
Un cuerpo fundido puede ser aceptable y su cara de sellado mecanizada no. Datums, sobrematerial, sujeción y requisito superficial final deben revisarse antes de liberar utillaje.
5. Trazabilidad y control de cambios
La infraestructura IA evoluciona rápido. Control de revisiones, trazabilidad material y registros FAI/inspección son más importantes cuando coexisten varias versiones.
Checklist del comprador para la RFQ
Incluya la información que cambia la ruta de fabricación:
- plano 2D controlado y modelo 3D;
- grado de material y norma;
- refrigerante / ambiente de servicio;
- presión de diseño y prueba;
- demanda anual, cantidad piloto y lote esperado;
- superficies de sellado y criterio de fuga;
- limpieza y embalaje;
- pasivado, electropulido u otro acabado;
- END, inspección dimensional y verificación de material;
- política de reparación / impregnación y documentación.
Lo que no debe suponerse
La etiqueta IA no hace automáticamente difícil una pieza ni significa que todo componente de refrigeración deba ser inoxidable o fundido a la cera perdida. Las cold plates pueden depender de soldadura fuerte, mecanizado u otros procesos; los colectores pueden ser más económicos desde bloque a bajo volumen; las estructuras pueden corresponder a chapa o fundición a presión.
Un proveedor creíble debe saber decir cuándo la fundición no es la ruta adecuada.
¿Necesita una página de proveedor en lugar de una guía técnica?
Para una vista de compras sobre CDU, bombas, válvulas, filtros, colectores, adaptadores y otras piezas metálicas mojadas, vea Componentes de refrigeración líquida para centros de datos de IA.
Clave para la RFQ
Empiece por la pieza acabada y el requisito de servicio. Si combina geometría de flujo compleja, material resistente a corrosión, integridad de presión y varias interfaces mecanizadas, una ruta fundición + CNC + acabado + verificación merece compararse con mecanizado desde bloque u otro bruto.
Para una carcasa fundida de refrigeración líquida con orificios y caras de sellado terminados, compare las piezas fundidas completamente mecanizadas con el mecanizado desde material macizo según el mismo plano y criterios de aceptación.
Como referencia de fabricación para piezas sometidas a presión, consulte el caso de cuerpo de válvula a presión, que relaciona integridad de fundición, caras de sellado mecanizadas y prueba de presión. No acredita suministro, ensayos ni homologación para refrigeración líquida de centros de datos de IA. La compatibilidad del fluido, la limpieza y las fugas deben verificarse por proyecto.
Matriz de evidencias para piezas de refrigeración líquida
Antes de comparar cotizaciones o aprobar la primera pieza, definir:
- Pieza mojada, refrigerante real y responsable de aprobar el material
- Presión, fuga, limpieza y partículas en condición final
- Revisión y aceptación de muestra antes de afirmar aptitud para serie
Consultar las pruebas técnicas o de fabricación relacionadas. Los ejemplos y equipos citados no acreditan la aceptación de un nuevo plano.
Enviar plano y criterios de aceptación para revisión.
Ruta de revisión de diseño
No se garantiza un límite universal de fabricación; verificar plano, aleación, proceso y norma.