
O calor da IA está convertendo em um problema de fornecimento mecânico
A rápida implantação de IA e HPC aumenta a densidade térmica dos racks e acelera a transição do resfriamento a ar para o resfriamento líquido direto. O Open Compute Project mantém grupos ativos para unidades de distribuição de refrigerante (CDU) e cold plates. Os projetos de referência 2026 de Schneider Electric descrevem clusters de IA com CDU líquido-líquido e líquido-ar; Danfoss e Vertiv publicam portfólios de CDU com bombas, válvulas, filtros, trocadores de calor, filtração e controle.
Portanto, a resfriamento líquido é também um ecossistema mecânico de limites de pressão, controle de fluxo, peças rotativas, conexões, carcaças e interfaces de vedação usinadas.
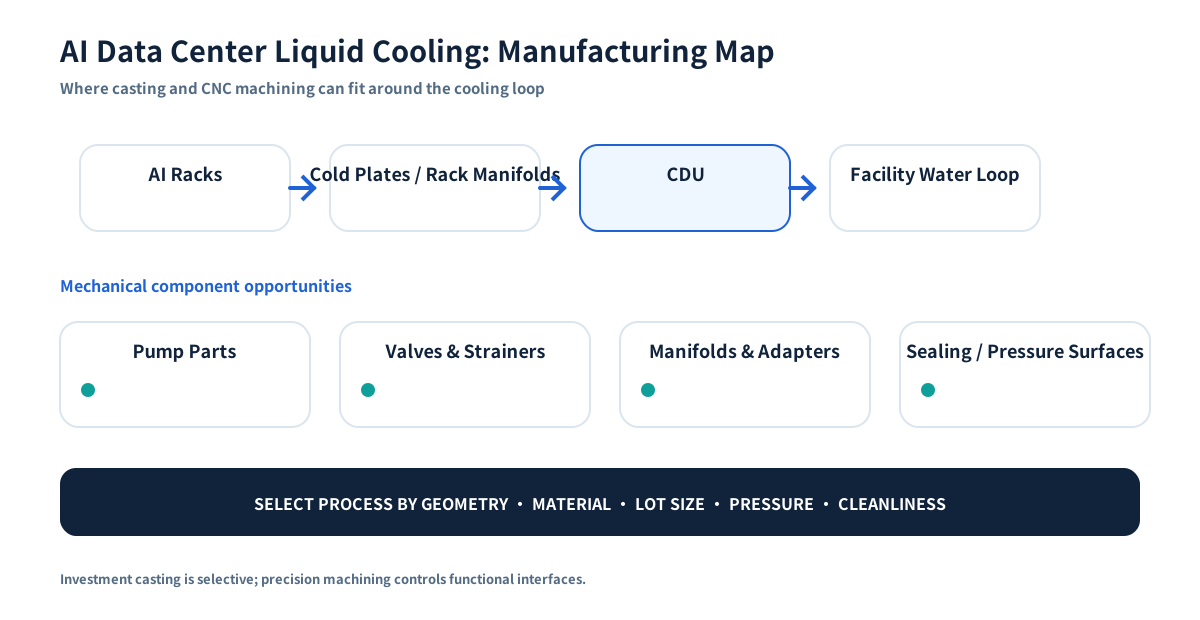
Onde podem aparecer peças metálicas fundidas e usinadas
Nem todos os componentes devem ser produzidos por fundição de precisão nem todas as peças molhadas devem ser inoxidáveis. O processo correto depende de geometria, material, pressão, limpeza, volume e projeto OEM. A questão é onde uma forma near-net ou a usinagem de precisão reduz o custo do componente acabado sem reduzir confiabilidade.
| Área de refrigeração | Oportunidades típicas | Adequação de fabricação |
|---|---|---|
| Circuito CDU | Corpos de válvula, filtros, componentes de bomba, carcaças, adaptadores, tampas | A cera perdida pode servir para corpos complexos inox/liga; CNC controla furos, roscas, faces de vedação e datums |
| Bombas | Carcaças, impelidores, difusores, tampas, eixos | Fundido + usinagem reduz arranque em geometrias de fluxo complexas; eixos e formas simples podem ser usinagem ou ser forjado |
| Válvulas e filtros | Corpos, bonetes, esferas, hastes, gaiolas, filtros, conexões | Bom candidato para corpos inox/duplex fundidos, usinagem final e verificação de pressão |
| Coletores e blocos | Blocos multi-conexão, adaptadores, corpos de distribuição | CNC de bloco é atraente para protótipo/baixo volume; fundição gana sentido quando geometria e repetição justificam dispositivo |
| Conexões rápidas e mangueiras | Corpos, buchas, adaptadores, retenes | A frequente usinadas ou conformados em frio; seleção muito ligada a vazamentos, desgaste e ciclos |
| Interfaces de sensores | Carcaças, bosses, adaptadores, proteções | Predominio de usinagem porque roscas, vedações e interfaces controlam função |
| Bastidores e suportes | Suportes estruturais e envolventes | Chapa, fabricação, extrusão, fundição sob pressão ou CNC podem ser mais adequados |
Não se trata de forçar a fundição em uma aplicação de IA, mas sim de identificar onde geometria de fluxo complexa, ligas resistentes a corrosão, consolidação de peças ou menor usinagem criam uma razão real.
por isso as CDU são especialmente relevantes
Uma CDU separa ou gerencia o circuito de refrigeração da instalação e o circuito tecnológico do equipamento de TI. O guia Danfoss 2026 identifica válvulas independentes de pressão, válvulas, filtros, trocadores de calor, sensores, controladores e controle de bombas. Vertiv destaca bombas redundantes e filtração integrada; Motivair by Schneider Electric anunciou em janeiro de 2026 uma CDU de 2,5 MW.
Para um fabricante metálico, a oportunidade se concentra no hardware de manuseio de fluidos em torno do sistema térmico, não no silicio nem a eletrônica do servidor.
Onde pode ter sentido a fundição por cera perdida
Conviene evaluarla quando coincidem várias condições:
- geometria externa complexa ou canais internos;
- aço inoxidável, dúplex, ligas resistentes ao calor ou de níquel;
- vários bosses, conexões ou fixações integráveis;
- muito arranque de material se for usinado a partir de material maciço;
- limite de pressão que se beneficia de uma pré-forma near-net;
- demanda repetitiva suficiente para amortizar dispositivo e qualificação.
Corpos de válvula, corpos compactos de fluxo, alguns corpos de bomba, impelidores e adaptadores complexos são exemplos para comparar uma rota fundido + usinagem.
Onde importa mais o Usinagem CNC
Mesmo com um bruto fundido, a função costuma depender da usinagem. Pode haver:
- apoios de vedações tóricas e planas;
- conexões roscadas ou flangeadas;
- assentos de válvula e furos de haste;
- alojamentos de rolamentos e interfaces de eixo;
- conexões de sensores;
- faces de montagem críticas em planicidade;
- etapas e datums controlados;
- interfaces de ensaio de vazamentos e montagem.
Para protótipos, validação e volumes realmente baixos, CNC a partir de barra, placa ou bloco pode ser melhor por evitar dispositivo e aceitar mudanças rapidamente.
A capacidade HMLV importa enquanto mudam as arquiteturas
Os sistemas de IA não têm uma arquitetura única congelada. Generações de GPU, racks, refrigerantes, capacidades CDU e normas de cliente criam variantes; os programas passam por protótipo, piloto e ramp antes de conhecer um volume estável.
Isto favorece fornecedores de alta variedade, baixo volume (HMLV): muitos números de peça, revisões controladas, lotes pequenos e combinação de fundição, usinagem, acabamento e inspeção.
Para compras, não basta um “MOQ baixo”: faz falta controlar planos, dispositivos, fixtures, planos de inspeção e rastreabilidade entre muitos programas pequenos sem perder repetibilidade.
Prioridades de engenharia para peças de resfriamento líquido
1. Integridade de pressão e estanqueidade
Uma vazamento pode danificar equipamentos IT de grande valor. Porosidade, localização de usinagem, geometria de vedação, qualidade de rosca e montagem interagem. Ensaio hidrostático ou pneumático deve especificar pressão, meio, tempo e critério de aceitação.
2. Compatibilidade de material e refrigerante
Água, glicoles e fluidos formulados criam requisitos diferentes de corrosão e compatibilidade. Grau, tratamento térmico, passivação, condição superficial e restrições de reparo/impregnação devem ser definidos pelo projetista.
3. Limpeza
As partículas podem danificar bombas, válvulas, cold plates ou etapas pequenas. Rebarbado, enxágue, limpeza, secagem e embalagem formam parte do plano de fabricação.
4. Superfícies de vedação usinadas
Um corpo fundido pode ser aceitável e sua face de vedação usinada não. Datums, sobremetal, fixação e requisito superficial final devem ser revisados antes de liberar dispositivo.
5. Rastreabilidade e controle de mudanças
A infraestrutura IA evoluciona rápido. Controle de revisões, rastreabilidade material e registros FAI/inspeção são mais importantes quando coexistem várias versões.
Checklist do comprador para a RFQ
Inclua a informação que muda a rota de fabricação:
- desenho 2D controlado e modelo 3D;
- grau de material e norma;
- refrigerante / ambiente de serviço;
- pressão de projeto e teste;
- demanda anual, quantidade piloto e lote esperado;
- superfícies de vedação e critério de vazamento;
- limpeza e embalagem;
- passivação, eletropolimento ou outro acabamento;
- END, inspeção dimensional e verificação de material;
- política de reparo / impregnação e documentação.
O que não deve ser presumido
A etiqueta IA não faz automaticamente difícil uma peça nem significa que todo componente de refrigeração deva ser inoxidável ou fundido à cera perdida. As cold plates podem depender de soldagem forte, usinagem ou outros processos; os coletores podem ser mais econômicos a partir de bloco a baixo volume; as estruturas podem corresponder a chapa ou fundição sob pressão.
Um fornecedor confiável deve saber decir quando a fundição não é a rota adequada.
Precisa uma página de fornecedor em vez de uma guia técnica?
Para uma vista de compras sobre CDU, bombas, válvulas, filtros, coletores, adaptadores e outras peças metálicas molhadas, veja Componentes de resfriamento líquido para data centers de IA ↗.
Chave para a RFQ
Comece pela peça acabada e o requisito de serviço. Se a peça combina geometria de fluxo complexa, material resistente a corrosão, integridade de pressão e várias interfaces usinadas, uma rota fundição + CNC + acabamento + verificação deve ser comparada com usinagem a partir de bloco ou outro bruto.