
AIの発熱は機械部品サプライチェーンの課題になっています
AIとHPCの急速な拡大でラック熱密度が上昇し、空冷から直接液冷への移行が進んでいます。Open Compute Project は CDU(冷却液分配ユニット) と cold plate の両方で活動しており、Schneider Electricの2026年参照設計では液-液、液-空気CDUを用いるAIクラスターが示されています。DanfossやVertivもポンプ、バルブ、ストレーナ、熱交換器、ろ過、制御を含むCDU向けポートフォリオを公開しています。
そのため液冷は電子機器だけの話ではなく、圧力境界、流量制御機器、回転部品、継手、ハウジング、機械加工されたシール面から成る機械系エコシステムです。
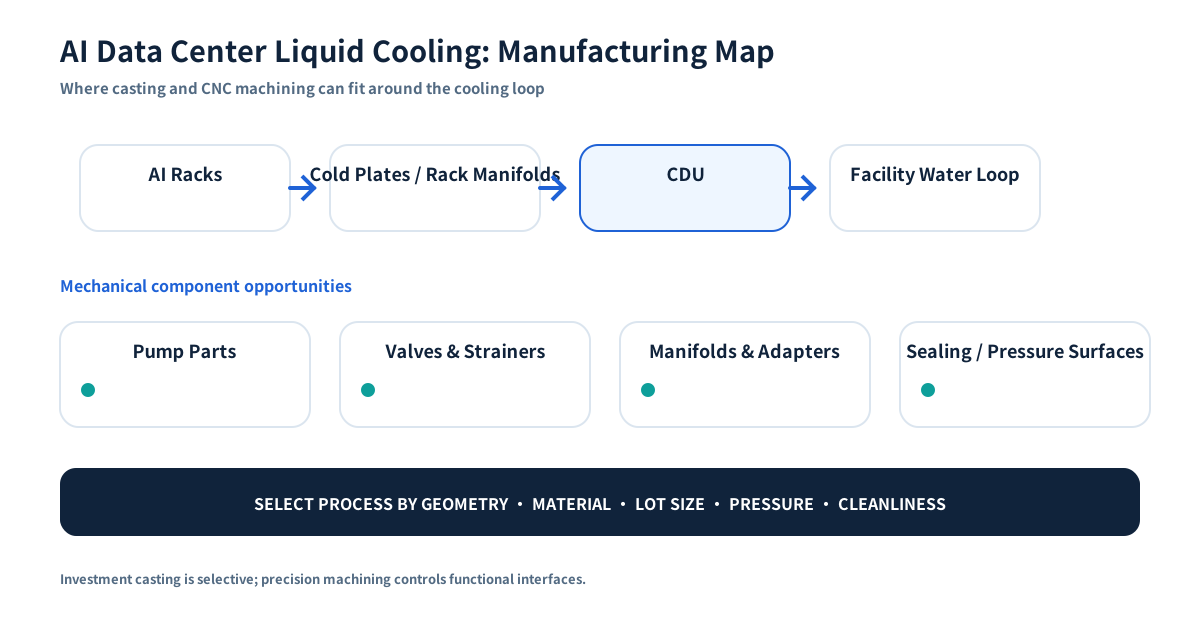
鋳造・機械加工部品が使われる場所
すべてをインベストメント鋳造にする必要も、接液部品をすべてステンレスにする必要もありません。最適工程は形状、材料、圧力、清浄度、数量、OEM設計で変わります。重要なのは、ニアネット形状や精密加工が信頼性を落とさず完成コストを下げられる場所を見極めることです。
| 液冷領域 | 代表的な金属部品 | 製造適性 |
|---|---|---|
| CDU流体系 | バルブボディ、ストレーナ、ポンプ部品、ハウジング、アダプタ、カバー | 複雑なステンレス/合金流路ボディは鋳造候補。穴、ねじ、シール面、データムはCNCで管理 |
| ポンプ | ハウジング、インペラ、ディフューザ、カバー、シャフト | 複雑流路は鋳造+加工で除去量削減。シャフトや単純形状は切削/鍛造が有利な場合あり |
| バルブ・ストレーナ | ボディ、ボンネット、ボール、ステム、ケージ、ストレーナ、接続部 | ステンレス/二相ステンレス鋳物+仕上げ加工+耐圧確認の有力領域 |
| マニホールド・分配ブロック | 多ポートブロック、アダプタ、分配ボディ | 試作/少量はブロックCNCが有利。繰返し数量と形状が金型を正当化すれば鋳造を検討 |
| クイックコネクト・ホース金具 | 継手ボディ、スリーブ、アダプタ、保持部品 | 精密切削や冷間成形が多く、漏れ・摩耗・接続回数で工程を選択 |
| センサ/計装インターフェース | ハウジング、ボス、アダプタ、保護体 | ねじ、シール、計装接続が機能を決めるため加工比率が高い |
| フレーム・ブラケット・筐体 | 構造支持・機器ハードウェア | 板金、溶接、押出、ダイカスト、CNCが鋳造より適することがある |
目的はAI用途に鋳造を押し込むことではなく、複雑流路、耐食合金、部品統合、切削量削減に実質的な利点がある部品を選ぶことです。
CDUが金属部品メーカーに重要な理由
CDUは施設側冷却ループとIT機器側ループを分離・管理します。Danfossの2026年資料は圧力独立制御弁、各種バルブ、ストレーナ、熱交換器、センサ、コントローラ、ポンプ制御を主要要素に挙げています。Vertiv CoolChipは冗長ポンプと統合ろ過を強調し、Motivair by Schneider Electricは2026年1月に2.5 MW CDUを発表しました。
金属部品メーカーの機会はシリコンやサーバー電子部品ではなく、熱システム周辺の流体機器に集中します。
インベストメント鋳造が有効になる条件
次の条件が複数重なる場合に検討価値があります。
- 複雑な外形または内部流路;
- ステンレス、二相ステンレス、耐熱、ニッケル基合金;
- 複数のボス、ポート、取付形状を一体化できる;
- 全切削では材料除去が非常に多い;
- ニアネットの圧力境界形状が有利;
- 金型と工程認定を正当化できる繰返し需要。
バルブボディ、コンパクトな流路ハウジング、一部のポンプボディ、インペラ、複雑アダプタは鋳造+仕上げ加工を比較しやすい例です。
CNC加工が最も重要な箇所
鋳造ブランクを使っても機能は加工面で決まることが多く、次のような形状があります。
- Oリング/ガスケット座;
- ねじ・フランジ接続;
- バルブシートとステム穴;
- 軸受位置とシャフト接続;
- センサポート;
- 平面度が重要な取付面;
- 管理流路とデータム;
- 漏れ試験・組立インターフェース。
試作、設計検証、真の少量品では、専用金型を不要にし設計変更へ早く対応できる棒材・板材・ブロックからのCNCが最適な場合があります。
アーキテクチャが変わる間はHMLV能力が重要です
AI冷却は単一の固定アーキテクチャではありません。GPU世代、ラック、冷媒戦略、CDU容量、顧客規格で多くの派生品が生まれ、量産が安定する前に試作・パイロット・立上げを通過します。
そのため多品種少量(HMLV)、すなわち多数の品番、改訂管理、小ロット、鋳造・加工・表面処理・検査の組合せを管理できるサプライヤーが有利です。単なる「低MOQ」ではなく、多数の小規模プログラムで図面、金型、治具、検査計画、トレーサビリティを再現性を失わず管理する能力が必要です。
液冷金属部品の設計優先事項
1. 圧力健全性と漏れ性能
漏れは高価なIT機器を損傷します。ポロシティ、加工位置、シール形状、ねじ品質、組立条件を一体で評価し、水圧/空圧試験の圧力、媒体、保持時間、合否基準を明記します。
2. 材料と冷媒の適合性
水、グリコール混合液、調合冷媒では腐食・適合条件が異なります。材質、熱処理、パッシベーション、表面状態、補修や含浸の制限はシステム設計側が定義します。
3. 清浄度
残留粒子はポンプ、バルブ、cold plate、微細流路を傷めます。バリ取り、フラッシング、洗浄、乾燥、梱包を製造計画に含めます。
4. 機械加工シール面
鋳物ボディが合格でも加工したシール面が不合格になることがあります。データム、加工代、保持方法、最終表面要求を金型確定前に確認します。
5. トレーサビリティと変更管理
AI機器は更新が速いため、複数改訂を同時製造する場合は改訂管理、材料トレース、初品/検査記録が特に重要です。
液冷部品RFQのチェックリスト
- 管理2D図面と3Dモデル;
- 材質と適用規格;
- 冷媒/使用環境;
- 設計圧力と試験圧力;
- 年間需要、パイロット数量、想定ロット;
- シール面と漏れ基準;
- 清浄度と梱包;
- パッシベーション、電解研磨、その他表面処理;
- NDT、寸法、材料確認;
- 補修/含浸ポリシーと文書範囲。
購買側が決めつけてはいけないこと
「AI」というだけで部品が自動的に高難度になるわけでも、すべての液冷部品がステンレスや鋳造になるわけでもありません。cold plateはろう付けや切削を使うことがあり、少量マニホールドはブロック加工が安く、構造部品は板金やダイカストが適することがあります。
信頼できるサプライヤーは鋳造が適さない場合も明確に言えるべきです。
技術ガイドではなく調達向けページを見る場合
CDU、ポンプ、バルブ、ストレーナ、マニホールド、アダプタなど接液金属部品の調達視点は AIデータセンター液冷用金属部品 ↗ を参照してください。
RFQでの要点
完成部品と使用要求から始めます。複雑流路、耐食材料、圧力健全性、複数の加工インターフェースを組み合わせる部品なら、鋳造 + CNC + 仕上げ + 検証をブロック切削や別の素材形状と比較する価値があります。