
Тепловыделение ИИ становится задачей механической цепочки поставок
Быстрое строительство инфраструктуры ИИ и высокопроизводительных вычислений повышает тепловую плотность стоек и ускоряет переход от воздушного охлаждения к прямому жидкостному. Open Compute Project ведет активные направления по coolant distribution units (CDU) и cold plates, а референсные решения Schneider Electric 2026 года описывают ИИ-кластеры с liquid-to-liquid и liquid-to-air CDU. Danfoss и Vertiv уже публикуют специализированные портфели компонентов CDU, включающие насосы, арматуру, фильтры, теплообменники, фильтрацию и управление.
Поэтому жидкостное охлаждение — не только тема электроники. Оно формирует растущую механическую экосистему из границ давления, оборудования управления потоком, вращающихся деталей, фитингов, корпусов и обработанных уплотнительных интерфейсов.
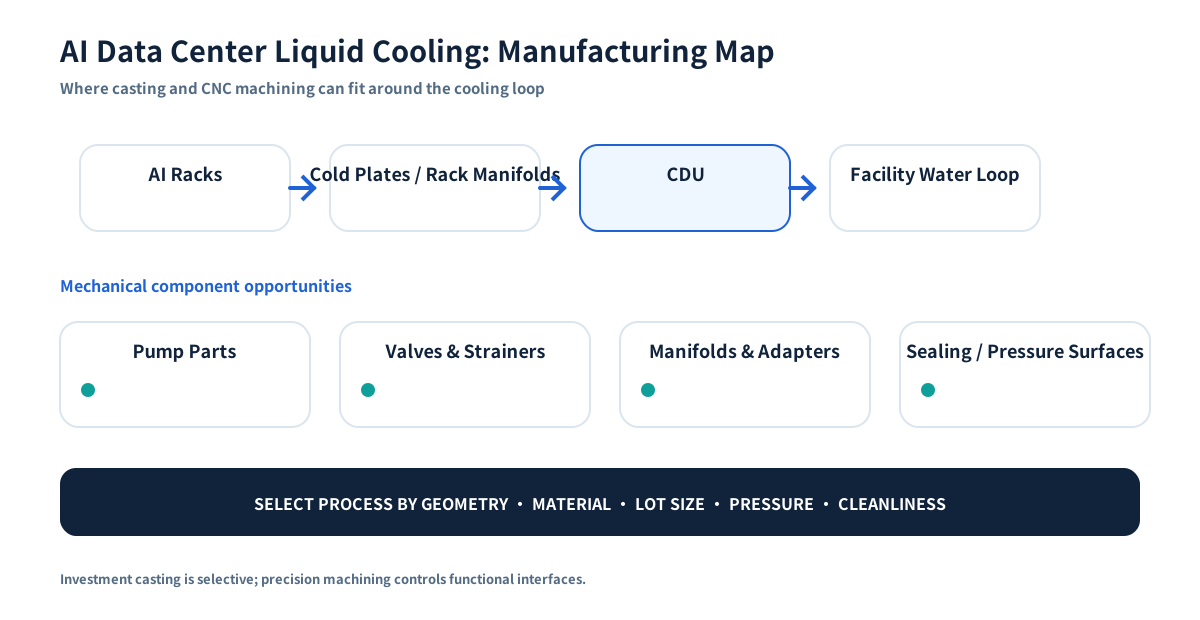
Где могут применяться литые и обработанные металлические детали
Не каждый компонент жидкостного охлаждения следует лить по выплавляемым моделям и не каждая смачиваемая деталь должна быть нержавеющей. Правильный процесс зависит от геометрии, материала, давления, чистоты, объема и конструкции OEM. Полезный вопрос — где near-net формование или точная мехобработка способны снизить совокупную стоимость готовой детали без снижения надежности.
| Зона жидкостного охлаждения | Типовые возможности для металлических деталей | Производственное соответствие |
|---|---|---|
| Жидкостный контур CDU | Корпуса арматуры, фильтры, детали насосов, корпуса, адаптеры, крышки | Литье может подходить сложным проточным корпусам из нержавеющих/легированных сталей; ЧПУ контролирует отверстия, резьбы, уплотнительные поверхности и базы |
| Насосы | Корпуса, рабочие колеса, диффузоры, крышки, валы | Литье + мехобработка снижают съем металла для сложной проточной геометрии; валы и простые формы могут быть лучше обработаны или выкованы |
| Арматура и фильтры | Корпуса, крышки, шары, штоки, клетки, фильтрующие корпуса, концевые соединения | Сильная область для литых нержавеющих/duplex корпусов с финишной мехобработкой и проверкой давления |
| Коллекторы и распределительные блоки | Многопортовые блоки, адаптеры, распределительные корпуса | ЧПУ из billet привлекательно для прототипов и малого объема; литье становится актуальнее, когда геометрия и повторяемость оправдывают оснастку |
| Быстросъемы и шланговая арматура | Корпуса муфт, втулки, адаптеры, фиксаторы | Часто точная мехобработка или холодное формование; выбор процесса сильно зависит от утечки, износа и числа циклов соединения |
| Интерфейсы датчиков и приборов | Корпуса, бобышки, адаптеры, защитные элементы | Обычно высока доля мехобработки, потому что функцию определяют резьбы, уплотнения и приборные интерфейсы |
| Рамы, кронштейны и кожухи | Конструкционные опоры и оборудование | Листовой металл, сварка, экструзия, die casting или ЧПУ могут быть уместнее литья по выплавляемым моделям |
Задача не в том, чтобы насильно применять investment casting в ИИ. Нужно найти детали, где сложная проточная геометрия, коррозионностойкие сплавы, консолидация деталей или сокращение мехобработки дают реальную причину его использовать.
Почему CDU особенно интересны поставщикам металлических компонентов
CDU разделяет или управляет контуром охлаждения здания и технологическим контуром IT-оборудования. Руководство Danfoss по CDU 2026 выделяет pressure-independent регулирующие клапаны, арматуру, фильтры, теплообменники, датчики, контроллеры и управление насосами как ключевые элементы. Линейка Vertiv CoolChip CDU подчеркивает резервированные насосы и интегрированную фильтрацию. Motivair by Schneider Electric в январе 2026 объявила CDU на 2,5 МВт по мере масштабирования жидкостного охлаждения для следующего поколения ИИ.
Для производителя металлических деталей возможность поэтому сосредоточена в оборудовании обращения с жидкостью вокруг тепловой системы, а не в кремнии или серверной электронике.
Где имеет смысл литье по выплавляемым моделям
Литье стоит рассматривать, если деталь имеет несколько следующих признаков:
- сложную внешнюю геометрию или внутренние проточные каналы;
- требования к нержавеющим, duplex, жаростойким или никелевым сплавам;
- несколько бобышек, портов или монтажных элементов, которые можно объединить;
- большой съем материала при изготовлении полностью из billet;
- геометрию границы давления, выигрывающую от near-net исходной формы;
- повторяемый спрос, достаточный для оснастки и квалификации процесса.
Корпуса клапанов, компактные проточные корпуса, некоторые корпуса насосов, рабочие колеса и сложные адаптеры — типичные примеры, где стоит сравнить маршрут «литье + мехобработка».
Где мехобработка ЧПУ наиболее важна
Даже когда заготовка литая, функциональность обычно определяется мехобработкой. Оборудование жидкостного охлаждения может включать:
- канавки и площадки под O-ring и прокладки;
- резьбовые или фланцевые соединения;
- седла клапанов и отверстия штоков;
- места подшипников и интерфейсы валов;
- порты датчиков;
- монтажные поверхности с критичной плоскостностью;
- контролируемые каналы и базы;
- интерфейсы испытания на утечку и сборки.
Для прототипов, валидации конструкции и действительно малых объемов ЧПУ из прутка, плиты или billet может быть лучшим маршрутом, потому что не требует формообразующей оснастки и быстро принимает инженерные изменения.
HMLV важен, пока архитектуры еще развиваются
Системы охлаждения ИИ не являются одной замороженной архитектурой. Разные поколения GPU, компоновки стоек, стратегии теплоносителя, мощности CDU и стандарты заказчиков создают множество вариантов. Ранние программы также проходят прототип, pilot и ramp до появления стабильного крупного спроса.
Это благоприятствует поставщикам, умеющим управлять high-mix, low-volume (HMLV): множеством номеров деталей, контролируемыми ревизиями, сравнительно малыми партиями и сочетанием литья, мехобработки, финиша и контроля. Поставщик, оптимизированный только под длинные повторяющиеся серии, менее гибок, пока программа меняется.
Для закупок полезная способность — не просто «низкий MOQ». Важнее управлять чертежами, оснасткой, приспособлениями, планами контроля и прослеживаемостью по множеству небольших программ без потери повторяемости.
Инженерные приоритеты для металлических деталей жидкостного охлаждения
1. Целостность под давлением и утечки
Утечка способна повредить дорогое IT-оборудование, поэтому детали границы давления требуют большего, чем финальный pass/fail тест. Пористость литья, положение мехобработки, геометрия уплотнения, качество резьбы и состояние сборки взаимосвязаны. Гидростатическое или пневматическое испытание должно задаваться требованиями изделия с явным указанием давления, среды, выдержки и критериев приемки.
2. Совместимость материала и теплоносителя
Вода, гликолевые смеси и специальные теплоносители создают разные требования по коррозии и совместимости. Марка материала, термообработка, пассивация, состояние поверхности и любые ограничения на ремонт или пропитку должны задаваться разработчиком системы.
3. Чистота
Частицы, оставшиеся в проточной детали, могут повредить насосы, клапаны, cold plates или малые каналы. Поэтому удаление заусенцев, промывка, очистка, сушка и упаковка входят в производственный план, а не добавляются в конце.
4. Обработанные уплотнительные поверхности
Литой корпус может быть приемлемым, а обработанная уплотнительная поверхность — нет. Стратегию баз, припуск, закрепление и конечное состояние поверхности следует проверять до выпуска оснастки.
5. Прослеживаемость и управление изменениями
Инфраструктура ИИ развивается быстро. Управление ревизиями, прослеживаемость материала и записи первой детали/контроля становятся важнее, когда несколько версий компонента одновременно находятся в производстве.
Чек-лист RFQ для компонента жидкостного охлаждения
Включите данные, меняющие производственный маршрут:
- контролируемый 2D-чертеж и 3D-модель;
- марку материала и применимый стандарт;
- теплоноситель / эксплуатационную среду;
- расчетное и испытательное давление;
- годовой спрос, pilot-количество и ожидаемый размер партии;
- уплотнительные поверхности и критерии утечки;
- требования к чистоте и упаковке;
- пассивацию, электрополировку или иную обработку поверхности;
- требования NDT, размерного и материального контроля;
- правила ремонта/пропитки и объем документации.
Чего закупкам не следует предполагать
Маркировка «AI» не делает деталь автоматически сложной и не означает, что любой компонент жидкостного охлаждения должен быть нержавеющим или литым по выплавляемым моделям. Cold plates могут опираться на пайку, мехобработку и другие тепловые процессы; коллекторы при малом объеме могут быть экономичнее из billet; конструкционные детали могут относиться к листовому металлу или die casting.
Надежный поставщик должен уметь сказать, когда литье не является правильным маршрутом.
Нужна страница поставщика, а не техническое руководство?
Для закупочного обзора CDU, насосов, арматуры, фильтров, коллекторов, адаптеров и других смачиваемых металлических компонентов смотрите Компоненты жидкостного охлаждения ИИ-ЦОД ↗.
Вывод для RFQ
Для оборудования жидкостного охлаждения ИИ-ЦОД начинайте с готового компонента и условий службы. Если деталь сочетает сложную проточную геометрию, коррозионностойкий материал, требования герметичности и несколько обработанных интерфейсов, стоит сравнить маршрут литье + ЧПУ + финиш + верификация с полной мехобработкой из billet или другой исходной формы.