
La chaleur de l’IA devient un sujet de chaîne d’approvisionnement mécanique
Le déploiement rapide de l’IA et du calcul haute performance augmente la densité thermique des racks et accélère le passage du refroidissement par air au refroidissement liquide direct. L’Open Compute Project maintient des travaux actifs sur les unités de distribution de liquide (CDU) et les cold plates. Les architectures de référence 2026 de Schneider Electric décrivent des clusters IA utilisant des CDU liquide-liquide et liquide-air. Danfoss et Vertiv publient désormais des gammes dédiées comprenant pompes, vannes, filtres, échangeurs, filtration et contrôle.
Le refroidissement liquide n’est donc plus seulement un sujet électronique : il crée un écosystème mécanique de frontières de pression, organes de régulation, pièces tournantes, raccords, corps et interfaces d’étanchéité usinées.
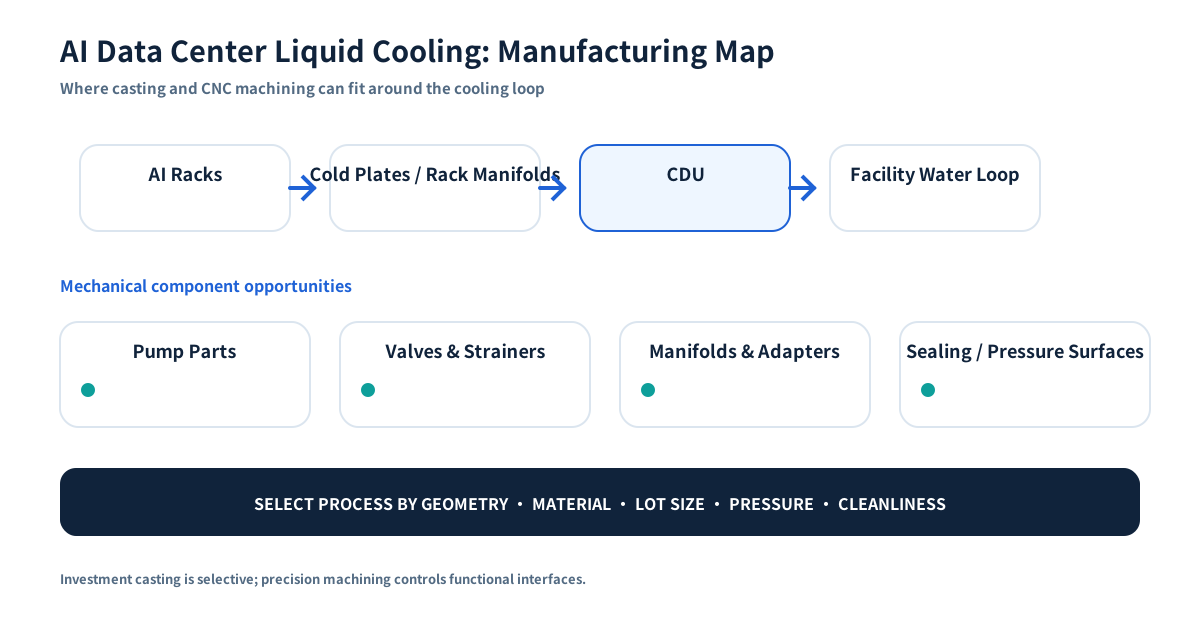
Où apparaissent les pièces moulées et usinées
Tous les composants ne doivent pas être moulés à la cire perdue, ni toutes les pièces en contact avec le fluide être en inox. Le bon procédé dépend de la géométrie, de la matière, de la pression, de la propreté, du volume et de la conception OEM. La question utile est de savoir où une forme near-net ou un usinage de précision réduit le coût total fini sans diminuer la fiabilité.
| Zone de refroidissement liquide | Opportunités typiques de composants métalliques | Adéquation de fabrication |
|---|---|---|
| Circuit fluide CDU | Corps de vannes, filtres, composants de pompe, carters, adaptateurs, couvercles | La cire perdue peut convenir aux corps d’écoulement complexes en inox/alliage ; le CNC maîtrise alésages, filetages, faces de joint et références |
| Pompes | Corps, roues, diffuseurs, couvercles, arbres | Moulé + usiné peut réduire l’enlèvement de matière pour les géométries d’écoulement ; arbres et formes simples peuvent être mieux usinés ou forgés |
| Vannes et filtres | Corps, chapeaux, billes, tiges, cages, crépines, raccordements | Bon domaine pour corps inox/duplex moulés, usinage final et vérification de pression |
| Collecteurs et blocs de distribution | Blocs multiports, adaptateurs, corps de distribution | Le CNC dans la masse est attractif en prototype/faible volume ; le moulage devient pertinent quand géométrie et volume répété justifient l’outillage |
| Raccords rapides et quincaillerie de flexibles | Corps de raccord, manchons, adaptateurs, retenues | Souvent usinés avec précision ou formés à froid ; choix fortement lié à fuite, usure et cycles de connexion |
| Interfaces capteurs/instruments | Boîtiers, bossages, adaptateurs, protections | Souvent dominés par l’usinage car filetages, étanchéité et interfaces instrument contrôlent la fonction |
| Châssis, supports et enveloppes | Supports structurels et quincaillerie | Tôle, mécano-soudure, extrusion, moulage sous pression ou CNC peuvent être plus adaptés que la cire perdue |
L’objectif n’est pas de forcer la cire perdue dans une application IA, mais d’identifier les pièces où géométrie d’écoulement complexe, alliages résistants à la corrosion, consolidation de pièces ou réduction de l’usinage créent une vraie justification.
Pourquoi les CDU sont particulièrement pertinentes
Une CDU sépare ou gère la boucle de refroidissement du bâtiment et celle des équipements IT. Les recommandations Danfoss 2026 citent notamment vannes de régulation indépendantes de la pression, vannes, filtres, échangeurs, capteurs, contrôleurs et commande de pompe. La gamme CoolChip CDU de Vertiv met en avant pompes redondantes et filtration intégrée. Motivair by Schneider Electric a annoncé en janvier 2026 une CDU de 2,5 MW, illustrant l’augmentation d’échelle liée à l’IA.
Pour un fabricant de composants métalliques, l’opportunité se concentre donc dans le matériel de gestion du fluide autour du système thermique, pas dans le silicium ni l’électronique serveur.
Quand la fonderie à la cire perdue peut être pertinente
Elle mérite une étude lorsque plusieurs conditions sont réunies :
- géométrie externe complexe ou passages internes d’écoulement ;
- exigences inox, duplex, alliages réfractaires ou base nickel ;
- nombreux bossages, ports ou fixations pouvant être intégrés ;
- enlèvement de matière important si la pièce est entièrement usinée dans la masse ;
- géométrie de frontière de pression bénéficiant d’un brut near-net ;
- demande répétitive suffisante pour justifier outillage et qualification.
Corps de vannes, petits corps d’écoulement complexes, certains corps de pompe, roues et adaptateurs sont des exemples où une route moulé + usiné peut mériter comparaison.
Où l’usinage CNC est le plus important
Même avec un brut moulé, la performance fonctionnelle dépend souvent de l’usinage. Le matériel de refroidissement peut comprendre :
- portées de joints toriques et de joints plats ;
- connexions filetées ou bridées ;
- sièges de vanne et alésages de tige ;
- logements de roulement et interfaces d’arbre ;
- ports capteurs ;
- faces de montage critiques en planéité ;
- passages et références contrôlés ;
- interfaces de test de fuite et d’assemblage.
Pour prototypes, validation et volumes réellement faibles, le CNC à partir de barre, plaque ou bloc peut être préférable car il évite l’outillage et accepte rapidement les modifications.
La capacité HMLV compte tant que les architectures évoluent
Les systèmes de refroidissement IA ne suivent pas une architecture unique et figée. Générations GPU, agencement des racks, stratégie de fluide, capacité CDU et standards clients créent de nombreuses variantes. Les programmes passent aussi par prototype, pilote puis montée en cadence avant de connaître un volume stable.
Cela favorise les fournisseurs capables de gérer le high-mix, low-volume (HMLV) : nombreux numéros de pièces, révisions contrôlées, petits lots et combinaison de moulage, usinage, finition et inspection. Un fournisseur optimisé uniquement pour de longues séries répétitives peut manquer de flexibilité.
Pour l’acheteur, la capacité utile n’est pas simplement un « faible MOQ » mais le contrôle des plans, outillages, montages, plans de contrôle et traçabilité sur de nombreux petits programmes sans perdre la répétabilité.
Priorités d’ingénierie des pièces métalliques de refroidissement liquide
1. Intégrité de pression et performance de fuite
Une fuite peut endommager un équipement IT de grande valeur. Les pièces de pression demandent donc plus qu’un test final oui/non : porosité, emplacement d’usinage, géométrie de joint, qualité des filetages et assemblage interagissent. L’essai hydrostatique ou pneumatique doit préciser pression, fluide, temps de maintien et critères d’acceptation.
2. Compatibilité matériau–fluide
Eau, mélanges glycolés et liquides formulés créent des exigences différentes de corrosion et de compatibilité. Nuance, traitement thermique, passivation, état de surface et restrictions de réparation ou d’imprégnation doivent être définis par le concepteur du système.
3. Propreté
Des particules laissées dans un composant peuvent endommager pompes, vannes, cold plates ou petits passages. Ébavurage, rinçage, nettoyage, séchage et emballage appartiennent donc au plan de fabrication.
4. Surfaces d’étanchéité usinées
Un corps moulé peut être acceptable alors qu’une face de joint usinée ne l’est pas. Références, surépaisseur, bridage et exigences finales de surface doivent être revus avant le lancement de l’outillage.
5. Traçabilité et gestion des modifications
L’infrastructure IA évolue vite. Gestion des révisions, traçabilité matière et dossiers de premier article / inspection sont d’autant plus importants que plusieurs versions d’une même pièce peuvent être fabriquées simultanément.
Checklist acheteur pour une RFQ de composant de refroidissement liquide
Inclure les informations qui changent réellement la gamme :
- plan 2D contrôlé et modèle 3D ;
- nuance et norme applicable ;
- fluide / environnement de service ;
- pression de conception et d’essai ;
- demande annuelle, quantité pilote et taille de lot prévue ;
- surfaces d’étanchéité et critères de fuite ;
- propreté et emballage ;
- passivation, électropolissage ou autre traitement de surface ;
- CND, contrôle dimensionnel et vérification matière ;
- politique de réparation / imprégnation et étendue documentaire.
Ce que l’acheteur ne doit pas supposer
L’étiquette IA ne rend pas automatiquement une pièce techniquement difficile et n’implique pas que tout composant liquide doive être en inox ou moulé à la cire perdue. Les cold plates peuvent utiliser brasage, usinage ou autres procédés thermiques ; les collecteurs peuvent être moins chers en bloc usiné à faible volume ; les structures peuvent relever de la tôle ou du moulage sous pression.
Un fournisseur crédible doit aussi savoir dire quand la fonderie n’est pas la bonne solution.
Besoin d’une page fournisseur plutôt que d’un guide technique ?
Pour une vue achat des CDU, pompes, vannes, filtres, collecteurs, adaptateurs et autres composants métalliques côté humide, voir Composants de refroidissement liquide pour centres de données IA ↗.
À retenir pour la RFQ
Pour le refroidissement liquide des centres de données IA, partez de la pièce finie et de l’exigence de service. Si elle combine géométrie d’écoulement complexe, matériau résistant à la corrosion, intégrité de pression et plusieurs interfaces usinées, une route moulage + CNC + finition + vérification mérite d’être comparée à l’usinage dans la masse ou à un autre brut.