
El sobrematerial es local, no un valor general
El material debe absorber la variación esperada de la fundición, el movimiento por tratamiento térmico, el establecimiento de datums y la limpieza necesaria de una superficie funcional. Si es insuficiente, pueden quedar zonas sin limpiar o la primera sujeción puede ser poco fiable. Si es excesivo, aumentan el tiempo de ciclo, la carga de herramienta, la distorsión y la posibilidad de abrir discontinuidades subsuperficiales.
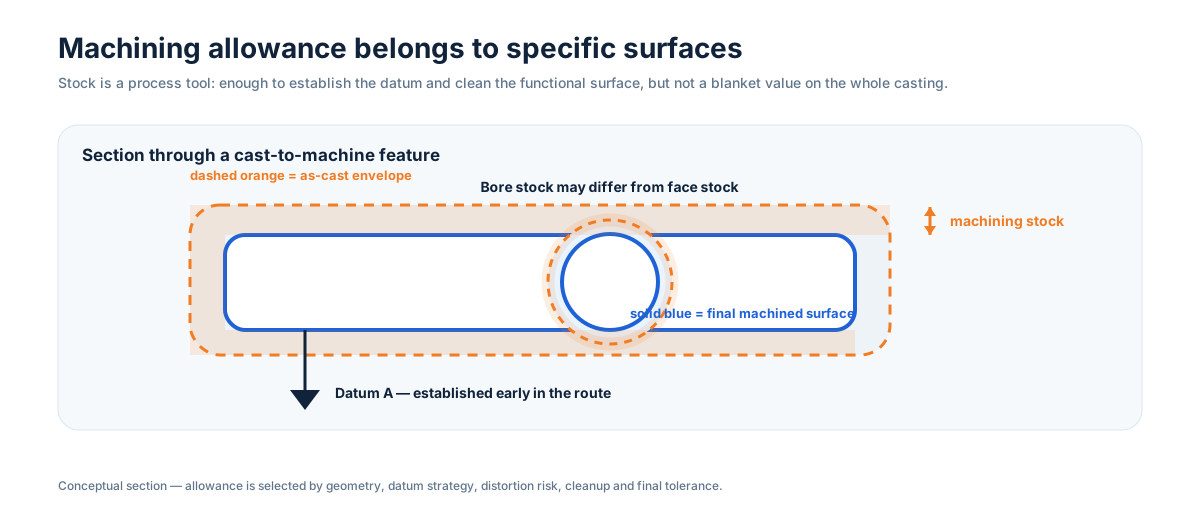
Planifique el material por tipo de superficie
Caras de sellado, asientos de rodamientos, taladros, pads de datum, roscas, puertos y superficies de flujo perfiladas no necesitan necesariamente el mismo sobrematerial. Las caras grandes y los taladros profundos pueden comportarse de forma distinta a pequeños pads locales. La dirección del desmoldeo y la forma de localizar la pieza también influyen en dónde resulta útil el material.
La primera puesta suele necesitar material suficiente para establecer un datum fiable. Una vez creado, las características posteriores pueden mecanizarse respecto a él con menor incertidumbre. Pads de localización diseñados específicamente o bosses sacrificables pueden reducir tanto el sobrematerial como el tiempo de preparación en otras zonas de la pieza.
Más material puede crear nuevos problemas
Eliminar una capa gruesa puede liberar tensiones residuales o cambiar la rigidez, especialmente en componentes abiertos o de pared delgada. El exceso de material también aumenta el tiempo de corte y puede exigir herramientas mayores o una sujeción más agresiva. En piezas que contienen presión, una limpieza profunda puede exponer una discontinuidad que originalmente estaba bajo la superficie; por eso las pruebas de fugas deben reflejar la condición mecanizada funcional final.
Marque las superficies que realmente deben limpiar por completo
Un plano útil distingue las superficies “de limpieza completa” de las zonas fundidas no críticas. Si solo son funcionales una cara de sellado y dos taladros, rara vez es económico mecanizar toda la envolvente. La ruta de fundición y la ruta CNC deben planificarse juntas para que haya material donde aporta control y desaparezca donde no añade valor.
Clave para la RFQ
No prescriba un único sobrematerial para todo el modelo salvo que la geometría realmente lo requiera. Envíe el plano final y el modelo 3D para asignar material según datum, función superficial, variación esperada de fundición y secuencia de mecanizado.