
O sobremetal é local, não um valor geral
O material deve absorber a variação esperada da fundição, o movimento por tratamento térmico, o estabelecimento de datums e a limpeza necessária de uma superfície funcional. Se é insuficiente, podem ficar áreas sem limpar ou a primeira fixação pode ser pouco confiável. Se é excessivo, aumentam o tempo de ciclo, a carga de ferramenta, a distorção e a possibilidade de abrir descontinuidades subsuperficiais.
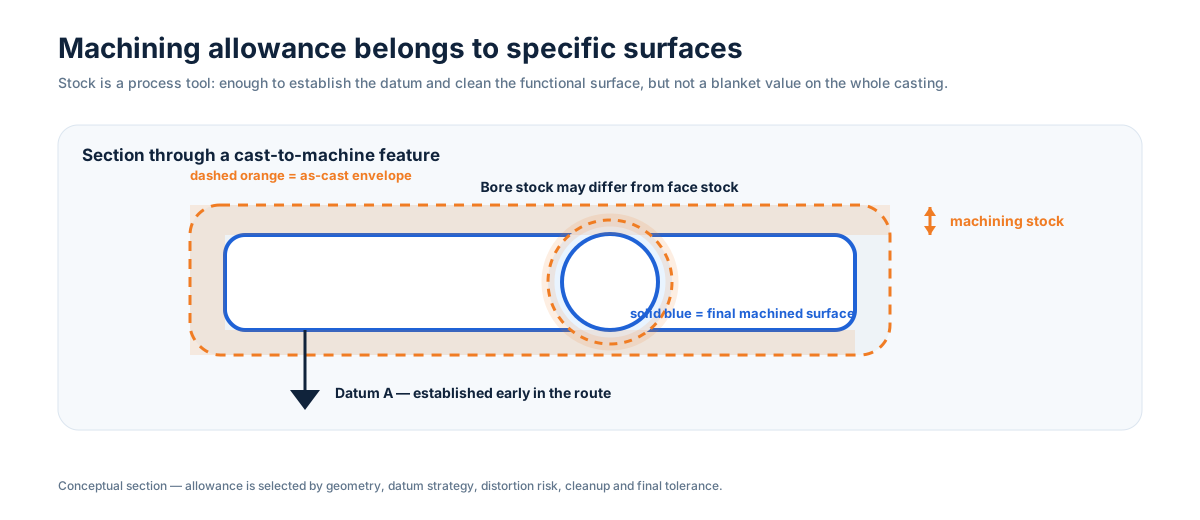
Planifique o material por tipo de superfície
Faces de vedação, assentos de rolamentos, furos, apoios de datum, roscas, conexões e superfícies de fluxo perfiladas não precisam necessariamente o mesmo sobremetal. As faces grandes e os furos profundos podem se comportar de forma distinta a pequenos pads locais. A direção de desmoldagem e a forma de localizar a peça também influenciam onde o material é útil.
A primeira operação costuma precisar material suficiente para definir um datum confiável. Uma vez criado, as características posteriores podem ser usinadas em relação a ele com menor incerteza. Apoios de localização projetados especificamente ou ressaltos sacrificáveis podem reduzir tanto o sobremetal como o tempo de preparação em outras áreas da peça.
Mais material pode criar novos problemas
Eliminar uma camada espessa pode liberar tensões residuais ou alterar a rigidez, especialmente em componentes abertos ou de parede fina. O excesso de material também aumenta o tempo de corte e pode exigir ferramentas maiores ou uma fixação mais agressiva. Em peças que contêm pressão, uma limpeza profunda pode expor uma descontinuidade que originalmente estava sob a superfície; por isso os testes de estanqueidade devem refletir a condição usinada funcional final.
Marque as superfícies que realmente devem limpar por completo
Um plano útil distingue as superfícies “de limpeza completa” das áreas fundidas não críticas. Se apenas são funcionais uma face de vedação e dois furos, raramente é econômico usinar todo o contorno. A rota de fundição e a rota CNC devem ser planejadas em conjunto para que haja material onde ele oferece controle e desapareça onde não adiciona valor.
Chave para a RFQ
Não prescreva um único sobremetal para todo o modelo salvo que a geometria realmente o exigir. Envie o desenho final e o modelo 3D para atribuir material conforme datum, função superficial, variação esperada de fundição e sequência de usinagem.