
Empiece por la pieza terminada, no por un proceso preferido
Cera perdida, forja, CNC desde material forjado/laminado, metal injection molding (MIM) y fundición a presión resuelven problemas distintos. La pregunta no es “¿qué proceso es mejor?”, sino qué ruta logra geometría, propiedades y evidencia de calidad con menor coste total y riesgo al volumen previsto.
Un mismo plano puede cambiar de ruta: empezar mecanizado desde bloque, pasar a near-net cuando se estabiliza y mantener CNC en datums, taladros, roscas y sellos.
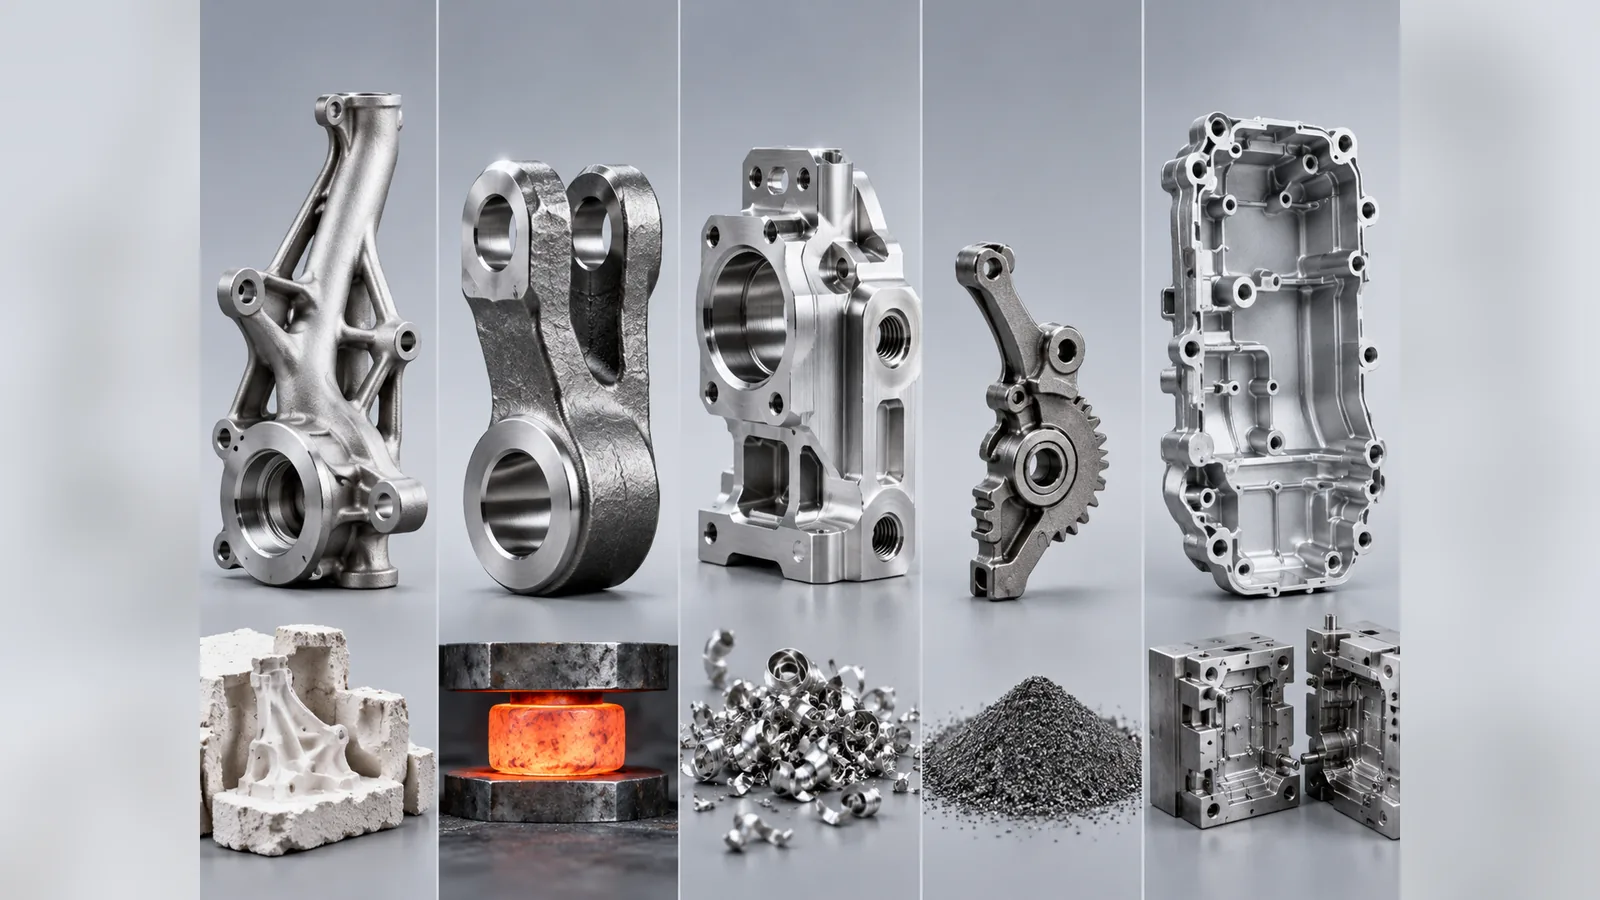
Matriz de compra de cinco procesos
| Ruta | Suele encajar cuando | Perfil de utillaje | Lógica de volumen | Precaución |
|---|---|---|---|---|
| Cera perdida | Geometría compleja inox/aleación, bosses integrados, cuerpos de flujo, near-net | Utillaje de cera + desarrollo | Bajo-medio y medio repetitivo si reduce mecanizado | No imponer tolerancias de fundición a todo; planificar mecanizado y zonas de presión |
| Forja + CNC | Cargas altas, fatiga, formas más simples donde importan propiedades forjadas | Matrices/fixtures dedicados | Mejora con demanda repetida | Geometría compleja puede requerir mucho CNC; forja no siempre es superior |
| CNC desde material wrought | Prototipos, HMLV, revisiones, geometría accesible | Poco o ningún utillaje de conformado | Excelente bajo volumen; empeora con arranque y ciclo | Aleaciones caras, cavidades profundas y alto buy-to-fly pueden ser ineficientes |
| MIM | Piezas pequeñas complejas y repetidas de alto volumen | Alto compromiso en molde y cualificación | Mejor cuando el volumen amortiza herramienta y sinterizado | Tamaño, espesor, contracción, material y cualificación deben encajar |
| Fundición a presión | Carcasas/estructuras no ferrosas de gran volumen | Moldes caros + desarrollo | Alto throughput con diseño estable | Aleación, porosidad, tratamiento, estanqueidad y post-mecanizado deben revisarse pronto |
Es una herramienta de filtrado, no una fórmula. Tamaño, aleación, tolerancia, demanda anual, lote, vida de herramienta, automatización e inspección cambian el límite económico.
Cera perdida: complejidad y flexibilidad de aleación
Es atractiva cuando geometría compleja sustituye mecanizado o ensamblaje: pasos curvos, bosses en varias direcciones, fijaciones y cuerpos irregulares inox/aleación pueden acercarse a forma final en una pieza.
Su valor es mayor si elimina suficiente mecanizado o soldadura para justificar utillaje/desarrollo. Taladros estrechos, asientos, roscas, caras de junta y datums siguen mecanizándose. El Investment Casting Institute también destaca libertad de forma y advierte contra tolerancias de fundición innecesariamente estrechas.
Es una ruta near-net de partida, no “mecanizado de precisión sin mecanizado”.
Forja: úsela cuando la ruta de carga la justifica
La forja puede ser el mejor punto de partida cuando el plano y el servicio se benefician realmente del flujo del material forjado, de altas cargas estructurales o del comportamiento a fatiga. Ejes, enlaces muy cargados, algunas piezas a presión y componentes mecánicos críticos para la seguridad pueden encajar en esta lógica.
Pero un bruto forjado que después requiere mucho mecanizado de 5 ejes puede perder gran parte de su ventaja comercial. El comprador debe comparar la ruta completa de forja + mecanizado terminado con una ruta de fundición o de material macizo, no limitarse a comparar el precio de los brutos.
Si el plano o la especificación del cliente exige material forjado/wrought, la selección de proceso ya está condicionada. Debe tratarse como un requisito técnico, no como una preferencia de coste.
Un caso real de conversión de forja a fundición de precisión
Un cliente danés cambió un componente de forja a fundición de precisión solo después de revisar el plano final y los requisitos de material y función. El caso documentado de conversión registró para ese proyecto un coste de componente aproximadamente un 30 % menor frente a la ruta anterior. No demuestra que pueda sustituirse una especificación que exige material forjado o trabajado, ni garantiza el mismo ahorro para otras piezas. Compare la pieza terminada, las inspecciones y la economía del utillaje antes de elegir.
CNC: la ruta natural para prototipos y HMLV
El mecanizado CNC desde barra, placa o bloque tiene una gran ventaja comercial: libertad de diseño sin utillaje de conformado dedicado. Por eso es especialmente eficaz para prototipos, repuestos, primeras series, programas high-mix low-volume y productos que aún pasan por revisiones de ingeniería.
Pierde atractivo cuando:
- el bloque inicial es mucho mayor que la pieza terminada;
- inoxidable, dúplex o aleación de níquel costosos acaban principalmente en viruta;
- trayectorias de herramienta largas dominan el ciclo;
- geometrías internas profundas son difíciles de alcanzar;
- la demanda anual permite amortizar utillaje near-net-shape.
La comparación correcta no es solo la tarifa horaria de máquina. También cuentan rendimiento de material, herramientas, setups, número de operaciones, sujeción, inspección y frecuencia de revisiones.
MIM: excelente para la pequeña pieza correcta y repetida
MIM combina polvo metálico con moldeo tipo inyección, seguido de debinding y sinterizado. La Metal Powder Industries Federation lo describe para formas complejas en gran cantidad y near-net.
Es atractivo para piezas pequeñas intrincadas repetidas donde un molde multi-cavidad sustituye muchas operaciones. Menos para grandes carcasas industriales, bajo volumen o geometría cambiante. Cualifique aleación, tamaño/espesores, contracción, estrategia de cavidades, operaciones secundarias y capacidad. No es simplemente “cera perdida pequeña”.
Los compradores deberían verificar:
- aleación disponible y propiedades requeridas;
- tamaño de la pieza y transiciones de sección;
- cambio dimensional durante desaglomerado/sinterizado;
- estrategia de cavidades del molde y vida útil esperada;
- calibrado secundario, tratamiento térmico o mecanizado;
- evidencias de inspección y capacidad una vez estabilizado el proceso.
El MIM no es simplemente «microfusión en pequeño». La materia prima, la contracción, el sinterizado y la economía del utillaje son fundamentalmente diferentes.
Fundición a presión: alto rendimiento tras design freeze
Es fuerte para componentes no ferrosos estables de alto volumen: aluminio, zinc, magnesio. NADCA destaca pared uniforme, draft, radios, flujo, venteo y control térmico.
Moldes sofisticados permiten gran throughput pero encarecen cambios. Estanqueidad, tratamiento y mecanizado de regiones potencialmente porosas deben revisarse antes de congelar el molde.
Para compras, “fundición a presión” debe activar preguntas sobre aleación, madurez del diseño, volumen anual, vida del molde, requisitos de fuga y mecanizado posterior, no limitarse al precio por pieza.
Secuencia práctica de decisión
1. ¿El diseño sigue cambiando?
Si sí, CNC merece consideración; las rutas con mucho utillaje después de estabilizar.
2. ¿La pieza es pequeña, intrincada y realmente de gran volumen?
MIM puede ser competitivo si muchas pequeñas características se repiten.
3. ¿Es una carcasa/estructura no ferrosa estable de alto volumen?
Die casting puede dar el mejor throughput si encajan geometría, aleación y calidad.
4. ¿Importan propiedades forjadas o una especificación wrought?
Forja puede ser la base correcta, seguida de CNC donde se necesita precisión.
5. ¿La geometría compleja inox/aleación puede eliminar mucho mecanizado o ensamblaje?
Cera perdida puede crear ventaja real de coste terminado.
6. ¿Qué superficies necesitan realmente mecanizado de precisión?
Mantenga CNC en sellos, rodamientos, alineación, roscas y datums de inspección.
Por qué HMLV cambia la respuesta
HMLV tiene economía distinta de un SKU estable de masa. Cambios, control de revisión, almacenamiento de fixtures, primera pieza y planificación de lotes pequeños pueden pesar más que el tiempo de ciclo teórico.
Puede ser racional usar:
- CNC para baja demanda o cambios frecuentes;
- cera perdida + CNC para piezas complejas inox/aleación repetidas;
- forja + CNC donde las propiedades lo exigen;
- MIM o die casting solo cuando ciertos números alcanzan volumen estable que justifica herramienta.
Un proveedor multi-proceso debe ayudar a cuestionar una ruta inicial inadecuada.
Clave para la RFQ
Envíe plano terminado y modelo 3D, material, demanda anual, lote, vida del programa, propiedades críticas, características mecanizadas, requisitos de presión/fuga e inspección. Así se evalúa la economía de pieza terminada sin imponer demasiado pronto un proceso de bruto.
Ruta de revisión de diseño
No se garantiza un límite universal de fabricación; verificar plano, aleación, proceso y norma.