
양호의 공정에서는완성부품에서 검토합니다
정밀주조, 단조, 압연·단조재에서 의 CNC, metal injection molding(MIM), 고압력다이캐스팅은 서로 다른과제 해석합니다.「어느 것이 우수」에서는, 예상수량에서 필요완성형상, 특성, 품질증거 최소의 총비용와위험에서 구현하는공정 경로는 무엇 문제합니다.
동일도면에서 도 제품수명중에 공정 변경되어야 합니다.신규제품 블록CNC에서 시작, 형상안정후에 니어넷으로 이동하고, 데이텀, 구멍, 나사, 밀봉면에는 CNC 남기는예입니다.
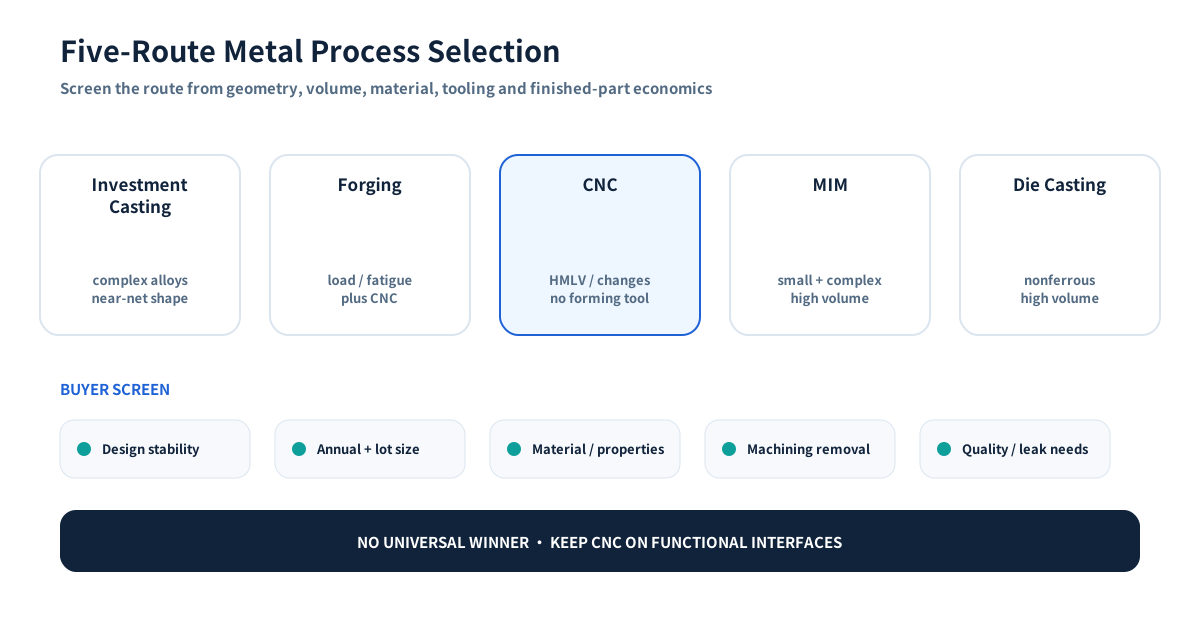
5공정의 구매비교표
| 공정 | 적합하고 및 조건 | 금형/치구 | 수량논리 | 구매상의 주의미 |
|---|---|---|---|---|
| 정밀주조 | 복잡한 스테인리스/합금 형상, 일체형 보스, 유로 바디, 니어넷 | 왁스 금형과 공정 개발 | 가공 절감 효과가 있으면 반복 소량~중량 생산에서 성립 | 전체 형상에 주조 공차를 강제하지 말고 마감가공과 압력 중요부를 계획 |
| 단조 + CNC | 고하중, 피로, 단조특성이 중요비교적단순형상 | 전용금형/치구 | 반복수요증가에서 유리 | 복잡형상은 대량절삭이 남는.상시에 우수것에서는 |
| 압연·단조재 CNC | 시제품, HMLV, 빈번한 변경, 공구 접근이 가능한 형상 | 성형 금형이 거의 불필요 | 소량에 강하지만 소재 제거량과 사이클이 늘면 불리 | 고가 합금, 깊은 포켓, 높은 buy-to-fly 비율은 비효율 |
| MIM | 소형·복잡·다수반복, 고수요 | 금형와공정승인으로 의 대투자 | 대량에서 금형와소결개발 상각 | 크기, 벽두께, 수축, 소재, 승인이 적합필요 |
| 다이캐스팅 | 고양산의 비철하우징·커버·구조 | 고가양산금형 | 설계안정후의 고루프 | 합금, 기공, 열처리, 기밀, 후가공 조기확인 |
이것은 견적식에서는세정입니다.크기, 합금, 공차, 연간수요, 로트, 금형수명, 자동화, 검사에서 경제경계은 달라집니다.
정밀주조: 복잡형상과합금유연성
복잡형상이 가공및 조립을 대체와유효입니다.곡선이 유로, 다수방향보스, 장착형상, 불규칙스테인리스/합금강바디 일체에서 최종형상가까이까지제작할 수합니다.
절삭및 용접 충분줄임하고 금형·공정개발 정당화할 수 있는시에 가치이 최대입니다.가혹한구멍, 베어링시트, 나사, 가스켓면, 정밀데이텀은 일반적으로 가공합니다.Investment Casting Institute 도 형상자체이유도와동시에 불필요가혹한주조공차을 피하고 방식제시하고 합니다.
즉 「기계가공하고 의 정밀가공」에서는, 소재 필요위치으로 배치니어넷출력발공정입니다.
단조: 하중 경로이 정당화하는와사용합니다
도면과 사용 조건에서 단조재의 금속 흐름, 높은 구조 하중, 피로 성능이 실제 이점을 주는 경우 단조는 적절한 출발재가 됩니다. 샤프트, 고하중 링크, 일부 압력 부품, 안전상 중요한 기계 부품이 이 접근 방식에 해당합니다.
다만 단조 블랭크에 대량의 5축 가공이 필요하다면 경제적 우위의 상당 부분을 잃을 수 있습니다. 구매자는 원소재 블랭크 가격이 아니라 단조 + 완성 기계가공의 전체 공정을 주조 경로 및 통삭 가공 경로와 비교해야 합니다.
도면또는고객사양이 단조재/압연·단조재 지정하고 경우, 공정선택은 에서 에 기술적으로 제약되어 있습니다.이 경우에는 비용상의 양호에서는, 기술요구사항으로취급합니다.
CNC: 시제품과 HMLV에 자연스러운 공정
봉재, 판재, 블록에서 CNC 가공하면 전용 성형 금형 없이 설계 자유도를 유지할 수 있다는 큰 상업적 장점이 있습니다. 따라서 시제품, 보충 부품, 초기 양산, 다품종 소량 프로그램, 설계 리비전이 계속되는 제품에 특히 유효합니다.
다음의 조건에서는장점이 하이 합니다.
- 출력발블록이 완성품보다 대폭에 대
- 고가스테인리스, 듀플렉스강, 니켈합금의 많은이 칩이 되는
- 긴공구경로이 사이클시간 지배하는
- 깊이내부형상으로 접근성하고 에
- 연간수요이 니어넷형상의 금형 상각할 수 있는물준비에 달성하는
비교해야 할의 은 기계시간단가만 에서는없습니다.소재수율, 공구, 셋업, 공정수, 워크피스워크홀딩, 검사, 리비전빈도을 포함해 평가합니다.
MIM: 적절소형반복부품에 우수합니다
MIM은 금속 분말을 사출성형한 뒤 탈지·소결하는 공정입니다. Metal Powder Industries Federation은 복잡 형상을 대량·고생산율로 니어넷화하는 방법으로 설명합니다.
여러 번 가공해야 하는 부품을 다수 캐비티 금형으로 대체할 수 있어 소형·복잡·반복 부품에 강하지만, 대형 산업 하우징, 소량, 빈번한 형상 변경에는 약한 편입니다. 합금, 크기/단면, 수축, 금형 캐비티와 수명, 2차 공정, 안정 후의 공정 능력을 검토해야 합니다. MIM은 “소형 정밀주조”와 동일한 공정이 아닙니다.
구매측에서 확인해야 할항목:
- 사용가능합금와요구사항특성
- 부품크기와벽두께전이
- 탈지·소결에 의한 치수변화
- 금형캐비티전략와예상수명
- 2차 사이징, 열처리 또는 기계가공
- 공정 안정 후의 검사·공정능력 증거
MIM은 단순히 “소형 로스트왁스 주조”가 아닙니다. 원료, 수축, 소결, 금형 비용에 대한 접근 방식이 근본적으로 다릅니다.
다이캐스팅: 설계동결후의 고루프
알루미늄, 아연, 마그네슘의 안정적인 고양산 비철 부품에 강한 공정입니다. NADCA는 균일한 벽 두께, 구배, R, 용탕 흐름, 벤트, 열 관리를 중요한 항목으로 봅니다.
고도금형은 고루프 가능으로 합니다이 변경비용이 고의 에서, 기밀, 열처리, 기공영역 통과후가공 금형동결전에 확인합니다.
한이 구매측에서는, 「다이캐스팅」와공정명만 에서 단가 비교의 에서는, 합금, 설계성숙도, 연간수량, 금형수명, 누설요구사항, 후가공범위 확인하는필요합니다.
실무적인판단순서
1. 설계은 달라집니다?
은 CNC 강하게검토.금형형공정은 안정후에 장점이 증가합니다.
2. 소복잡에서 실제에 고양산입니다?
소형상이 대량반복하고 소재계이 맞으면MIM이 있음력입니다.
3. 안정적인고양산비철하우징/구조입니다?
형상, 합금, 품질이 맞으면다이캐스팅이 고루프입니다.
4. 단조특성또는압연·단조재지정이 중요합니다?
단조 출력발재와하고, 최종정밀도부위 CNC합니다.
5. 복잡스테인리스/합금형상에서 대가공및 조립 절감할 수 있습니다?
니어넷이 완성비용 하정밀주조이 유효입니다.
6. 실제에 정밀가공이 필요면은 어디입니다?
어떤 출력발공정에서 도, 실링, 베어링끼워맞춤, 정렬, 나사, 검사데이텀에는 CNC 잔여합니다.
HMLV에서 답이 변화이유
다품종 소량은 단일 대량 SKU와 경제성이 다릅니다. 셋업 전환, 리비전 관리, 치구 보관, 초도품 확인, 소량 로트 계획이 이론적 사이클 타임보다 더 중요해지는 경우가 있습니다.
합리적인 조합은:
- 저수요/변경빈번한은 CNC;
- 반복하는복잡스테인리스/합금은 주조 + CNC;
- 특성요구사항이 있으면단조 + CNC;
- MIM/다이캐스팅은 안정적인금형가치의 품번의.
복수공정 취급공급업체은 규율 불필요으로 합니다의 에서는, 불적절초기공정 재검토하고 및 합니다.
RFQ에서 의 핵심
공정비교에는 완성도면과3D모델, 재질, 연간수요, 로트, 프로그램수명, 중요특성, 가공형상, 압력/누설요구사항, 검사범위 제시해 주십시오.소재공정 조기고정하지 않고완성품경제성에서 평가할 수 있습니다.