
comece pela peça acabada, não por um processo preferido
Cera perdida, forjamento, CNC a partir de material forjado/laminado, metal injection molding (MIM) e fundição sob pressão resolvem problemas diferentes. A pergunta não é “qual processo é melhor?”, mas sim qual rota atinge geometria, propriedades e evidência de qualidade com menor custo total e risco ao volume previsto.
Um mesmo desenho pode mudar de rota: começar usinagem a partir de bloco, passar a uma rota de forma próxima da final quando se estabiliza e manter CNC em datums, furos, roscas e vedações.
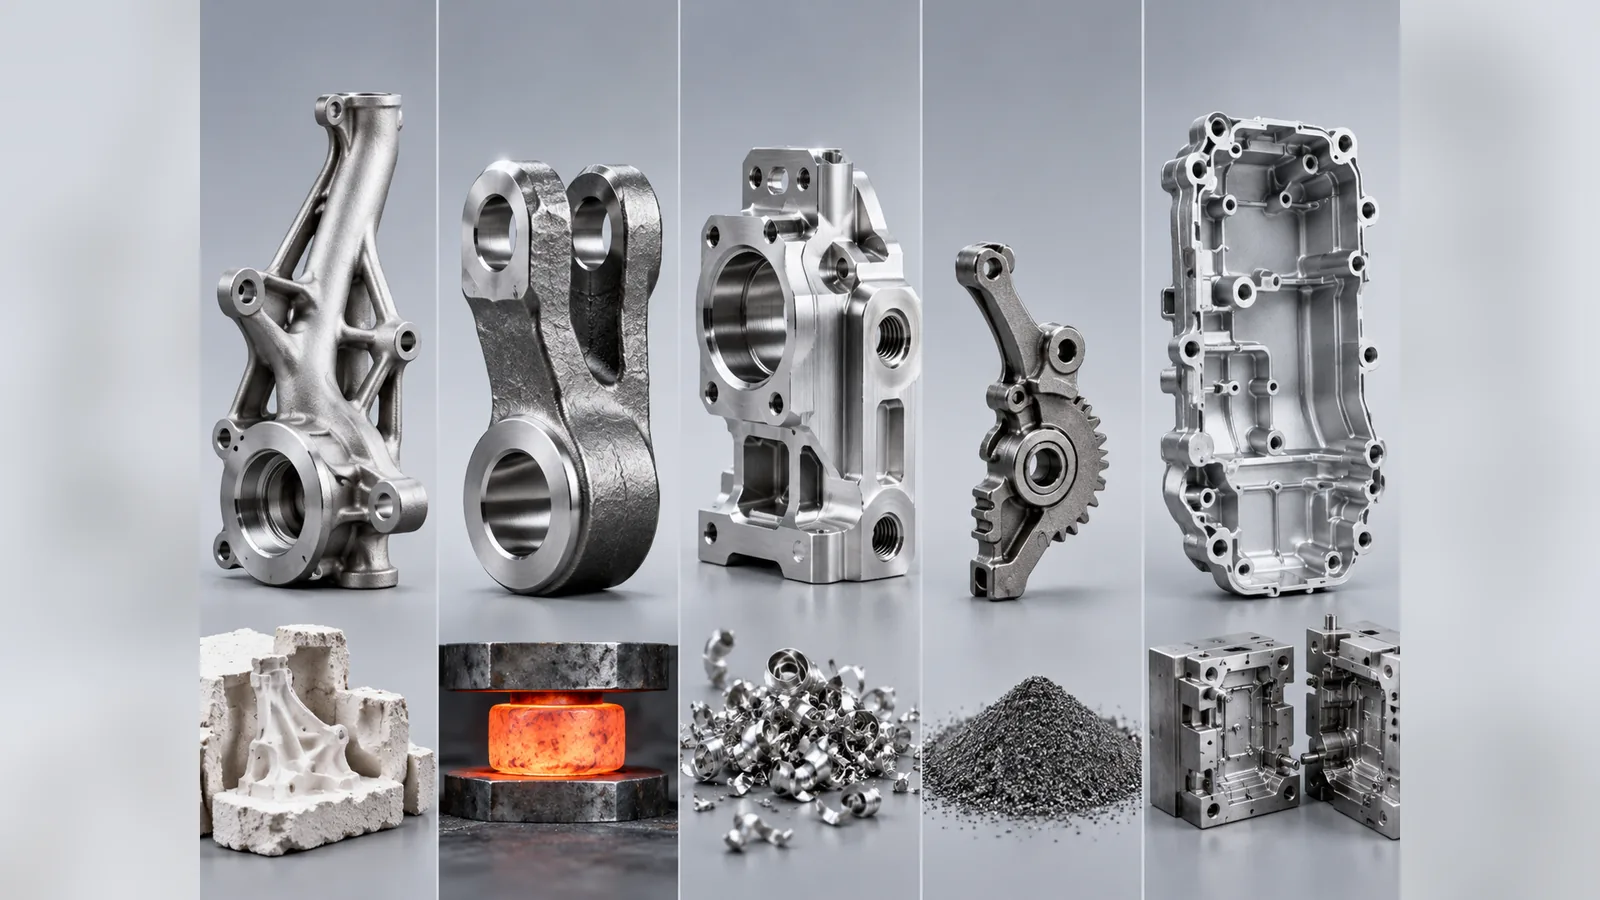
Matriz de compras de cinco processos
| Rota | Costuma encaixar quando | Perfil de dispositivo | Lógica de volume | Precaução |
|---|---|---|---|---|
| Cera perdida | Geometria complexa inox/liga, bosses integrados, corpos de fluxo, próxima da forma final | Dispositivo de cera + desenvolvimento | Baixo-meio e meio repetitivo é reduzida usinagem | Não impor tolerâncias de fundição a toda a peça; planejar usinagem e áreas de pressão |
| Forjamento + CNC | Cargas altas, fadiga, formas mais simples onde importam propriedades forjadas | Matrizes/dispositivos dedicados | Melhoria com demanda repetida | Geometria complexa pode exigir muito CNC; forjamento nem sempre é superior |
| CNC a partir de material wrought | Protótipos, HMLV, revisões, geometria acessível | Pouco ou nenhum ferramental de conformação | Excelente em baixo volume; piora com tempo de setup e ciclo | Ligas caras, cavidades profundas e alto buy-to-fly podem ser ineficientes |
| MIM | Peças pequenas complexas e repetidas de alto volume | Alto compromisso em molde e qualificação | Melhor quando o volume amortiza ferramenta e sinterizado | Tamanho, espessura, contração, material e qualificação devem encaixar |
| Fundição sob pressão | Carcaças/estruturas não ferrosas de alto volume | Moldes caros + desenvolvimento | Alto throughput com projeto estável | Liga, porosidade, tratamento, estanqueidade e post-usinagem devem ser revisados pronto |
É uma ferramenta de filtrado, não uma fórmula. Tamanho, liga, tolerância, demanda anual, lote, vida de ferramenta, automação e inspeção mudam o limite econômico.
Cera perdida: complexidade e flexibilidade de liga
É atraente quando geometria complexa substitui usinagem ou montagem: etapas curvas, bosses em várias direções, fixações e corpos irregulares inox/liga podem se aproximar à forma final em uma peça.
Seu valor é maior é eliminado suficiente usinagem ou soldagem para justificar dispositivo/desenvolvimento. Furos estreitos, assentos, roscas, faces de vedação e datums continuam sendo usinados. O Investment Casting Institute também destaca liberdade de forma e alerta contra tolerâncias de fundição desnecessariamente estreitas.
É uma rota de conformação próxima da forma final de partida, não “usinagem de precisão sem usinagem”.
Forjamento: use-a quando a rota de carga a justifica
O forjamento pode ser o melhor ponto de partida quando o desenho e o serviço se beneficiam realmente do fluxo do material forjado, de altas cargas estruturais ou do comportamento a fadiga. Eixos, ligações estruturais muito carregadas, algumas peças sob pressão e componentes mecânicos críticos para a segurança podem encaixar nesta lógica.
Mas um bruto forjado que depois exige muita usinagem de 5 eixos pode perder grande parte de sua vantagem comercial. O comprador deve comparar a rota completa de forjamento + usinagem acabado com uma rota de fundição ou de material maciço, não limitar-se a comparar o preço dos brutos.
Se o desenho ou a especificação do cliente exige material forjado/wrought, a seleção de processo já está condicionada. Deve ser tratado como um requisito técnico, não como uma preferência de custo.
Um caso real de conversão de forjamento para fundição de precisão
Um cliente dinamarquês converteu um componente de forjamento para fundição de precisão apenas depois de analisar o desenho final e os requisitos de material e função. O caso documentado de conversão registrou, nesse projeto, redução de aproximadamente 30% no custo da peça em relação à rota anterior. Isso não autoriza substituir uma exigência de material forjado ou trabalhado nem promete a mesma economia em outras peças. Antes da decisão, compare requisitos da peça acabada, escopo da inspeção e custo das ferramentas.
CNC: a rota natural para protótipos e HMLV
O Usinagem CNC a partir de barra, placa ou bloco tem uma grande vantagem comercial: liberdade de projeto sem ferramental de conformação dedicado. Por isso é especialmente eficaz para protótipos, peças de reposição, primeiras séries, programas alta variedade e baixo volume e produtos que ainda passam por revisões de engenharia.
Pierde atraente quando:
- o bloco inicial é muito maior que a peça acabada;
- inoxidável, dúplex ou liga de níquel caros acabam principalmente em cavaco;
- trajetórias de ferramenta maiores dominam o ciclo;
- geometrias internas profundas são difíceis de alcançar;
- a demanda anual permite amortizar dispositivo forma próxima da final.
A comparação correta não é apenas a tarifa horária de máquina. Também contam desempenho de material, ferramentas, setups, número de operações, fixação, inspeção e frequência de revisões.
MIM: excelente para a pequena peça correta e repetida
MIM combina pó metálico com moldagem tipo injeção, seguido de remoção do ligante e sinterização. A Metal Powder Industries Federation o descreve para formas complexas em grande quantidade e próxima da forma final.
É atraente para peças pequenas intrincadas repetidas onde um molde multi-cavidade substitui muitas operações. Menos para grandes carcaças industriais, baixo volume ou geometria em mudança. Qualifique a liga, o tamanho/espessuras, a contração, a estratégia de cavidades, as operações secundárias e a capacidade. Não é simplesmente “cera perdida pequena”.
Os compradores deveriam verificar:
- liga disponível e propriedades necessárias;
- tamanho da peça e transições de seção;
- mudança dimensional durante desaglomerado/sinterizado;
- estratégia de cavidades do molde e vida útil esperada;
- calibrado secundário, tratamento térmico ou usinagem;
- evidências de inspeção e capacidade uma vez estabilizado o processo.
O MIM não é simplesmente «fundição de precisão em pequeno». A matéria-prima, a contração, o sinterizado e a economia do ferramental são fundamentalmente diferentes.
Fundição sob pressão: alto desempenho após design freeze
É forte para componentes não ferrosos estáveis de alto volume: alumínio, zinc, magnesio. NADCA destaca parede uniforme, draft, raios, fluxo, ventilação e controle térmico.
Moldes sofisticados permitem grande throughput mas encarecem mudanças. Estanqueidade, tratamento e usinagem de regiões potêncialmente porosas devem ser revisados antes de congelar o molde.
Para compras, “fundição sob pressão” deve ativar perguntas sobre liga, maturidade do projeto, volume anual, vida do molde, requisitos de vazamento e usinagem posterior, não limitar-se ao preço por peça.
Sequência prático de decisão
1. O projeto continua mudando?
Se sim, CNC merece consideração; as rotas com muito ferramental depois de estabilizar.
2. A peça é pequena, intrincada e realmente de alto volume?
MIM pode ser competitivo se muitas pequenas características se repetem.
3. É uma carcaça/estrutura não ferrosa estável de alto volume?
Die casting pode dar o melhor throughput se se encaixam geometria, liga e qualidade.
4. Importam propriedades forjadas ou uma especificação wrought?
Forjamento pode ser a base correta, seguida de CNC onde se precisa precisão.
5. A geometria complexa inox/liga pode eliminar muita usinagem ou montagem?
Cera perdida pode criar vantagem real de custo acabado.
6. quais superfícies precisam realmente usinagem de precisão?
Mantenha a usinagem CNC em vedações, rolamentos, alinhamento, roscas e datums de inspeção.
por isso HMLV muda a resposta
HMLV tem economia distinta de um SKU estável de massa. Mudanças, controle de revisão, armazenamento de fixtures, primeira peça e planejamento de lotes pequenos podem pesar mais que o tempo de ciclo teórico.
Pode ser racional usar:
- CNC para baixa demanda ou mudanças frequentes;
- cera perdida + CNC para peças complexas inox/liga repetidas;
- forjamento + CNC onde as propriedades exigirem;
- MIM ou die casting apenas quando ciertos números atingem volume estável que justifica ferramenta.
Um fornecedor multi-processo deve ajudar a questionar uma rota inicial inadequada.
Chave para a RFQ
Envie desenho final e modelo 3D, material, demanda anual, lote, vida do programa, propriedades críticas, características usinadas, requisitos de pressão/vazamento e inspeção. Assim se avalia a economia de peça acabada sem imponer excessivo pronto um processo de bruto.
Caminho da revisão de projeto
Não há limite universal de produção garantido: confira desenho, liga, processo e norma.