
Construir la RFQ alrededor de la pieza terminada
Una RFQ útil proporciona a ingeniería y compras información suficiente para elegir la ruta de fabricación, identificar los factores de riesgo reales y cotizar la pieza terminada, no solo la etapa de fundición o mecanizado. No hace falta añadir documentación innecesaria antes de que el proveedor comprenda la aplicación.
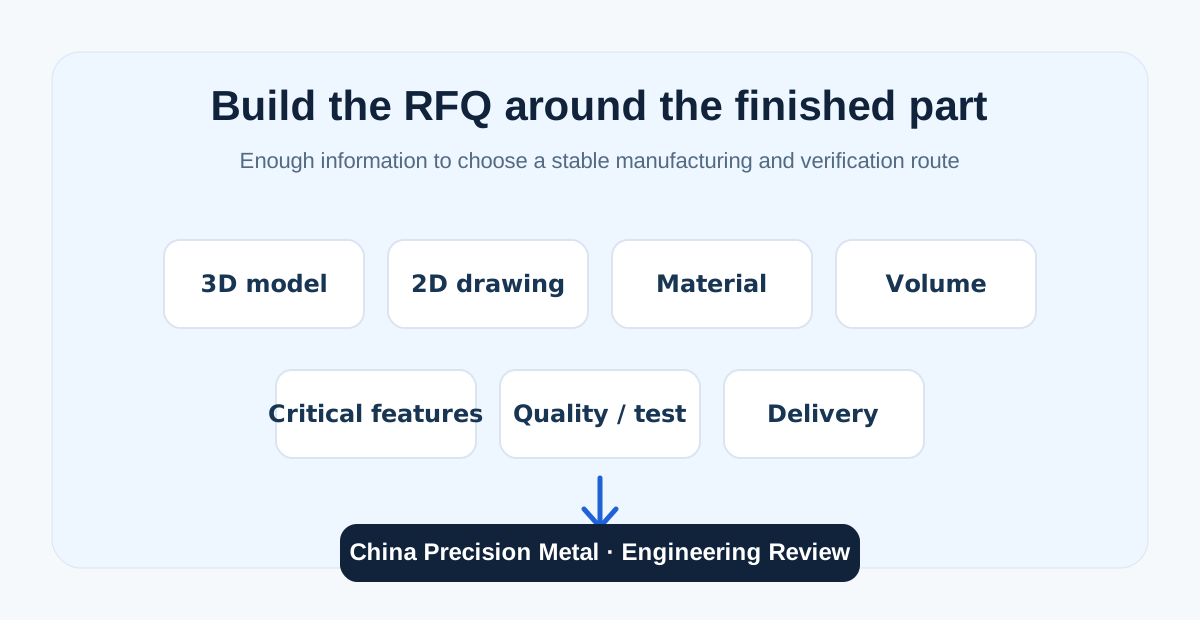
Checklist RFQ: qué enviar
| Entrada | Detalle mínimo útil | Por qué importa |
|---|---|---|
| Geometría | Modelo 3D nativo cuando esté disponible, más plano 2D controlado y revisión | El modelo ayuda al DFM y a la revisión del utillaje; el plano define cotas, notas y criterios de aceptación controlados. |
| Material y servicio | Aleación/especificación, condición de tratamiento térmico y medio, presión, temperatura o ambiente corrosivo relevante | Material y servicio pueden cambiar fundición, tratamiento térmico, mecanizado, acabado y verificación. |
| Cantidad | Cantidad de muestras, primer pedido, lote típico y volumen anual estimado | La cantidad influye en utillaje, selección de proceso, fijación, plan de inspección y economía de la pieza terminada. |
| Características críticas | Datums, tolerancias estrechas, superficies de sellado/cojinete, roscas y requisitos realmente obligatorios | El proveedor puede concentrar la capacidad del proceso y la inspección donde un fallo tendría consecuencias. |
| Mecanizado y acabado | Superficies mecanizadas, parámetro/valor de rugosidad, pulido, pasivado, electropulido o recubrimiento | Evita cotizar una ruta incompleta o añadir acabados innecesarios en zonas no funcionales. |
| Calidad y ensayos | Certificado de material, FAI/PPAP, Cpk, END, prueba de presión/fugas y trazabilidad cuando corresponda | La verificación debe planificarse con la ruta de fabricación, no añadirse después del precio. |
| Entrega y modelo de suministro | Fecha requerida de muestras, objetivo normal de producción, destino, embalaje y, si aplica, VMI, pedido abierto, inventario y liberación, Kanban o JIT | Separa la urgencia puntual del modelo recurrente y hace visibles pronto las reglas de inventario y reposición. |
La RFQ Data Sheet descargable separa datos del proyecto, características críticas, requisitos de calidad/ensayo y referencias de archivos en cinco hojas. Para programas repetitivos, indique también el modelo de suministro esperado — VMI, pedido abierto, inventario y liberación, Kanban, inventario de seguridad o JIT — cuando sea relevante. Complete solo las secciones aplicables.
Checklist DFM para fundición a la cera perdida
Use esta revisión antes de congelar el utillaje:
- Primero la función. Identifique límites de presión, trayectorias de flujo, caras de sellado, asientos de cojinete, zonas cosméticas e interfaces de montaje.
- Transiciones de sección. Revise masas aisladas, cambios bruscos de espesor y recorridos largos y finos. Cuando la función lo permita, utilice radios y transiciones graduales.
- Utillaje y machos. Compruebe desmoldeo del patrón de cera, dirección de partición, ángulos de salida, zonas ciegas profundas, pasos internos y si se justifican machos solubles o cerámicos.
- Acceso a canales y corte. Mantenga las superficies funcionales alejadas de las zonas probables de corte de ataques/canales cuando sea práctico y deje acceso para corte y acabado.
- Estrategia de mecanizado. Defina superficies fundidas frente a mecanizadas, datums de primera operación, apoyos de amarre y sobremetal local en características críticas.
- Acceso de inspección. Haga medibles las características críticas desde un esquema de datums viable y decida cómo verificar zonas ocultas o internas.
- Presión y END. Vincule pruebas de presión/fugas y ensayos no destructivos al riesgo real del servicio y a los requisitos del plano, en lugar de aplicar inspección genérica en toda la pieza.
- Encaje comercial. Evalúe utillaje, cantidad, reducción de mecanizado, aprovechamiento de material, acabado e inspección como coste de la pieza terminada.
Hoja de selección de proceso: fundición a la cera perdida vs CNC vs forja
Empiece por el requisito de la pieza terminada, no por un proceso preferido. La tabla es una herramienta de cribado para decidir qué ruta merece un DFM y análisis económico detallados; no sustituye la validación del plano, material y servicio.
| Factor de decisión | Fundición a la cera perdida | CNC desde material forjado/laminado | Forja + mecanizado |
|---|---|---|---|
| Geometría exterior compleja | Suele ser fuerte cuando la forma near-net elimina mucho mecanizado | Fuerte para bajo volumen o geometría accesible; la retirada de material puede encarecerse con la complejidad | Mejor si la preforma forjada puede seguir siendo relativamente simple; el detalle complejo suele mecanizarse |
| Pasos internos / zonas difíciles de mecanizar | Puede ser atractiva si el diseño de machos y el acceso de fundición son factibles | Limitada por el acceso de herramienta salvo taladrado, mandrinado, EDM o división en varias piezas | Generalmente poco adecuada para pasos internos complejos cerrados en la preforma |
| Urgencia de prototipo / diseño cambiante | Utillaje y desarrollo suelen ralentizar el inicio | A menudo la ruta más rápida en material de producción para pocas unidades y geometría cambiante | El desarrollo de matrices suele ser menos atractivo antes de estabilizar el diseño |
| Volumen repetitivo y aprovechamiento de material | Mejora cuando el volumen justifica utillaje y la forma near-net reduce mecanizado/chatarra | Atractivo a bajo volumen; puede empeorar si se retira repetidamente gran cantidad de aleación cara | Puede ser fuerte a volumen sostenido cuando geometría y propiedades encajan con la forja |
| Propiedades mecánicas determinantes | Adecuada para muchos componentes industriales cuando aleación, tratamiento, calidad de fundición y aceptación son apropiados | Conserva las propiedades del material trabajado seleccionado, sujetas a orientación de mecanizado y geometría final | A menudo preferida cuando especificación, fatiga/impacto o flujo direccional de grano hacen importante la forja |
| Tolerancias estrechas / sellado / cojinetes | Las características críticas suelen acabarse por mecanizado tras fundición | El mecanizado directo da un control fuerte de las características accesibles | Las características críticas suelen acabarse por mecanizado tras forja |
| Inversión en utillaje / riesgo de cambios | Normalmente requiere utillaje; los cambios posteriores deben controlarse | Sin molde de fundición/forja, por lo que los cambios son relativamente fáciles | Matrices/utillajes pueden ser significativos y favorecen un diseño estable |
| Servicio estanco a presión | El proceso por sí solo no garantiza estanqueidad; diseño, control de fundición, mecanizado y verificación de presión/fugas siguen siendo decisivos | Un material trabajado denso puede reducir el riesgo del bruto, pero el sellado final depende de diseño y mecanizado | Un bruto forjado denso puede reducir el riesgo inicial, pero el sellado final depende de diseño y mecanizado |
Secuencia práctica de cribado
- Descartar primero restricciones no negociables: especificación de material, propiedades requeridas, requisitos normativos/del cliente y riesgo de servicio.
- Comparar la economía de la pieza terminada, no el precio del proceso bruto: utillaje, rendimiento de material, horas de mecanizado, fijaciones, acabado, inspección y volumen recurrente deben evaluarse juntos.
- Usar CNC como referencia útil: incluso si no será la ruta de largo plazo, mecanizar desde macizo puede mostrar el valor del near-net y puede ser correcto para prototipos urgentes o bajo volumen.
- Mantener las características críticas neutrales al proceso: caras de sellado, asientos de cojinete, roscas y datums estrechos pueden seguir necesitando mecanizado cualquiera que sea el proceso de partida.
- Validar antes de convertir: cambiar entre forja, fundición o mecanizado desde material debe confirmarse contra el plano controlado y las condiciones reales de servicio.
Un ejemplo real es nuestro caso danés de conversión de forja a fundición a la cera perdida, donde la ruta cambió solo tras confirmar la viabilidad técnica y el cliente informó de aproximadamente un 30 % menos de coste del componente.
Cómo es un paquete listo para el proveedor
Útil: plano 2D controlado + material + cantidad. Suficiente para un primer cribado técnico y comercial.
Mejor: 3D nativo + 2D controlado + volumen anual + cotas críticas + requisitos de acabado. Facilita DFM más rápido y una definición de ruta más fiable.
Óptimo: lo anterior más condiciones de servicio, requisitos de calidad/ensayos, fechas objetivo, embalaje y logística. Reduce aclaraciones y acerca la oferta al programa real de producción.
Descargas
- Descargar el Engineering Toolkit de 5 páginas en PDF (inglés)
- Descargar la RFQ Data Sheet editable (XLSX, inglés)
La checklist es una ayuda de definición. El plano controlado, las especificaciones y los requisitos de proyecto acordados siguen siendo los documentos de aceptación aplicables.