Componentes do circuito de fluido
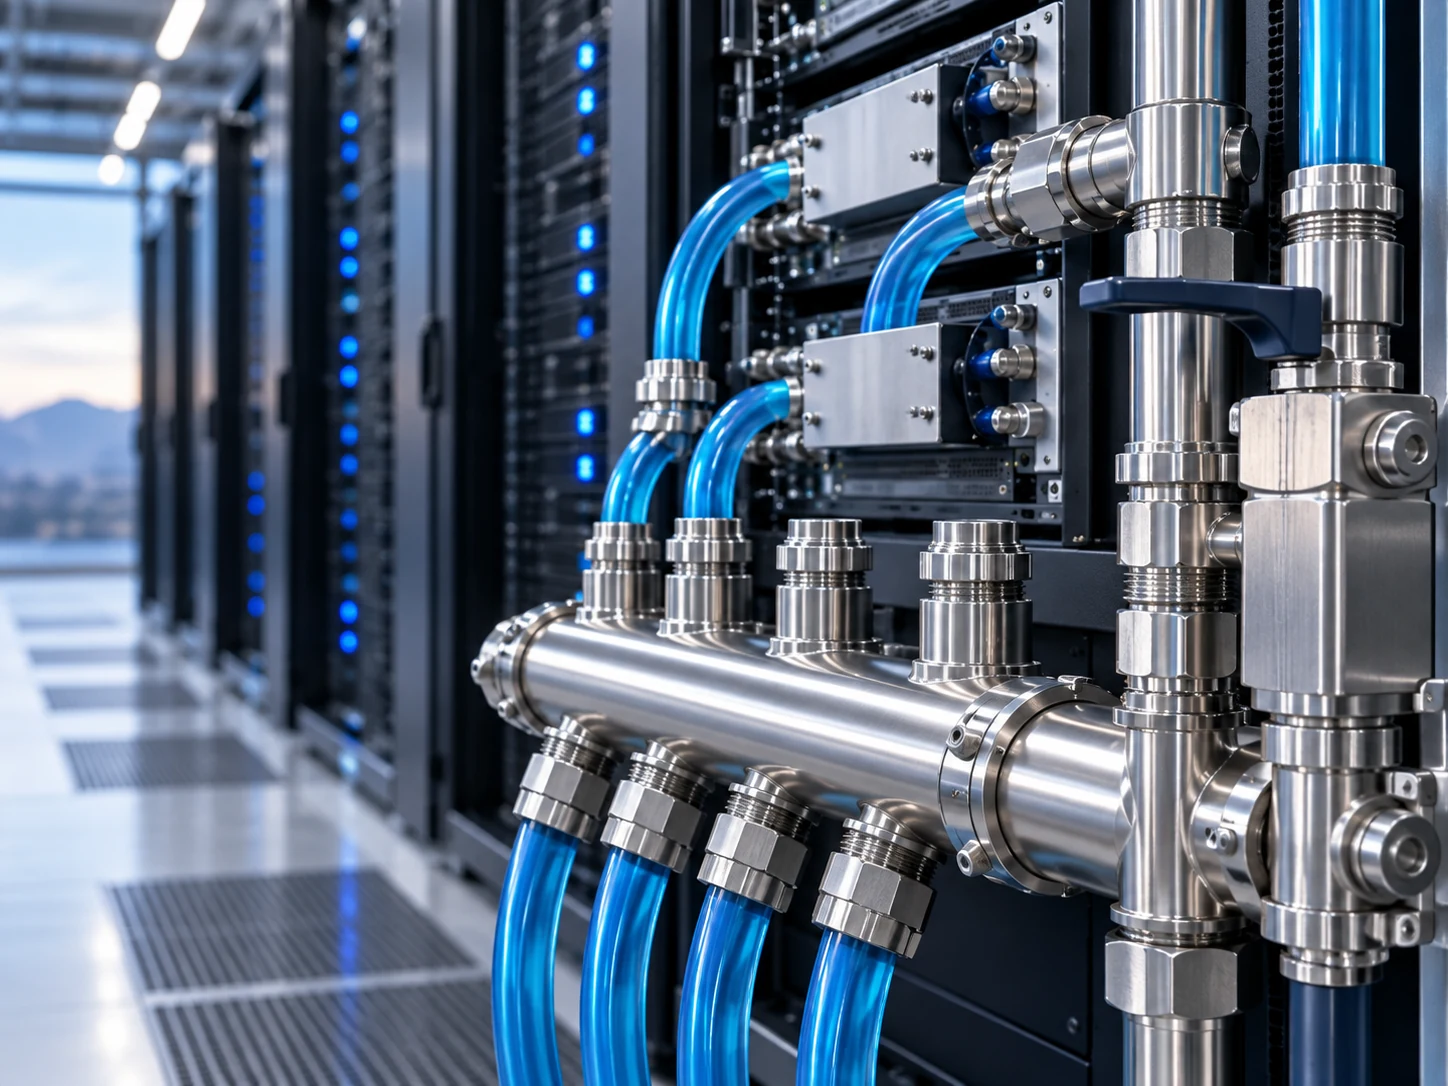
O hardware de resfriamento líquido cria uma cadeia de suprimentos do lado úmido em torno de unidades de distribuição de refrigerante (CDU), bombas, válvulas, filtros, coletores, adaptadores, conexões, acoplamentos e carcaças de pressão. Nosso papel não é fornecer o sistema de refrigeração completo. Fabricamos os componentes metálicos onde a fundição near-net, a usinagem CNC de precisão, o acabamento e a verificação podem reduzir a complexidade da peça acabada para o OEM ou fornecedor do subsistema.
Famílias de componentes
- Circuito de fluido CDU: corpos de válvula, corpos de filtro, carcaças de bomba, tampas, adaptadores e outras peças de fluxo que contêm pressão.
- Bombas: carcaças, corpos, impelidores, difusores, tampas e interfaces usinadas.
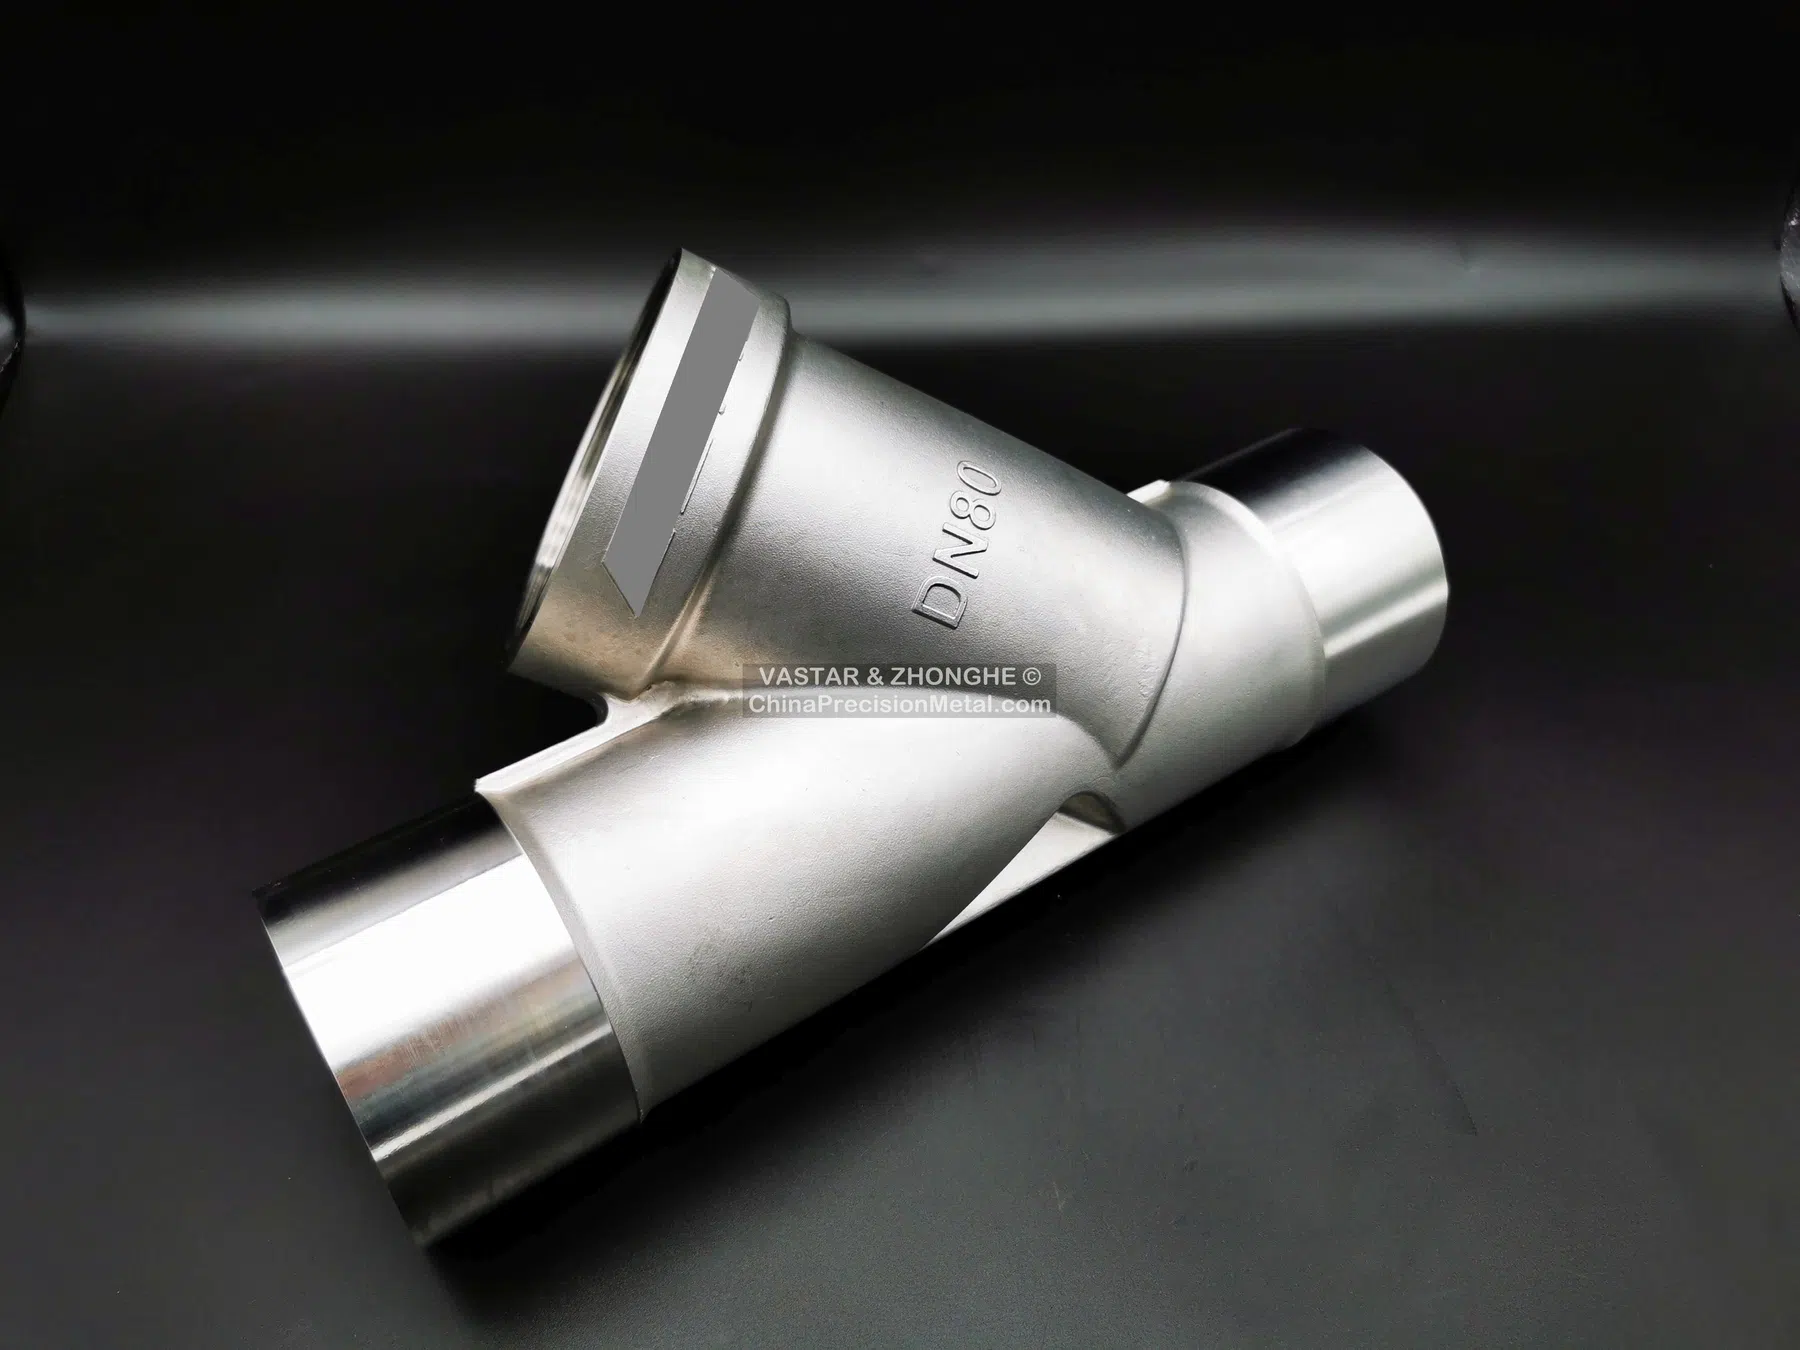
- Válvulas e filtros: corpos, bonetes, esferas, hastes, conexões terminais e corpos de filtros Y.
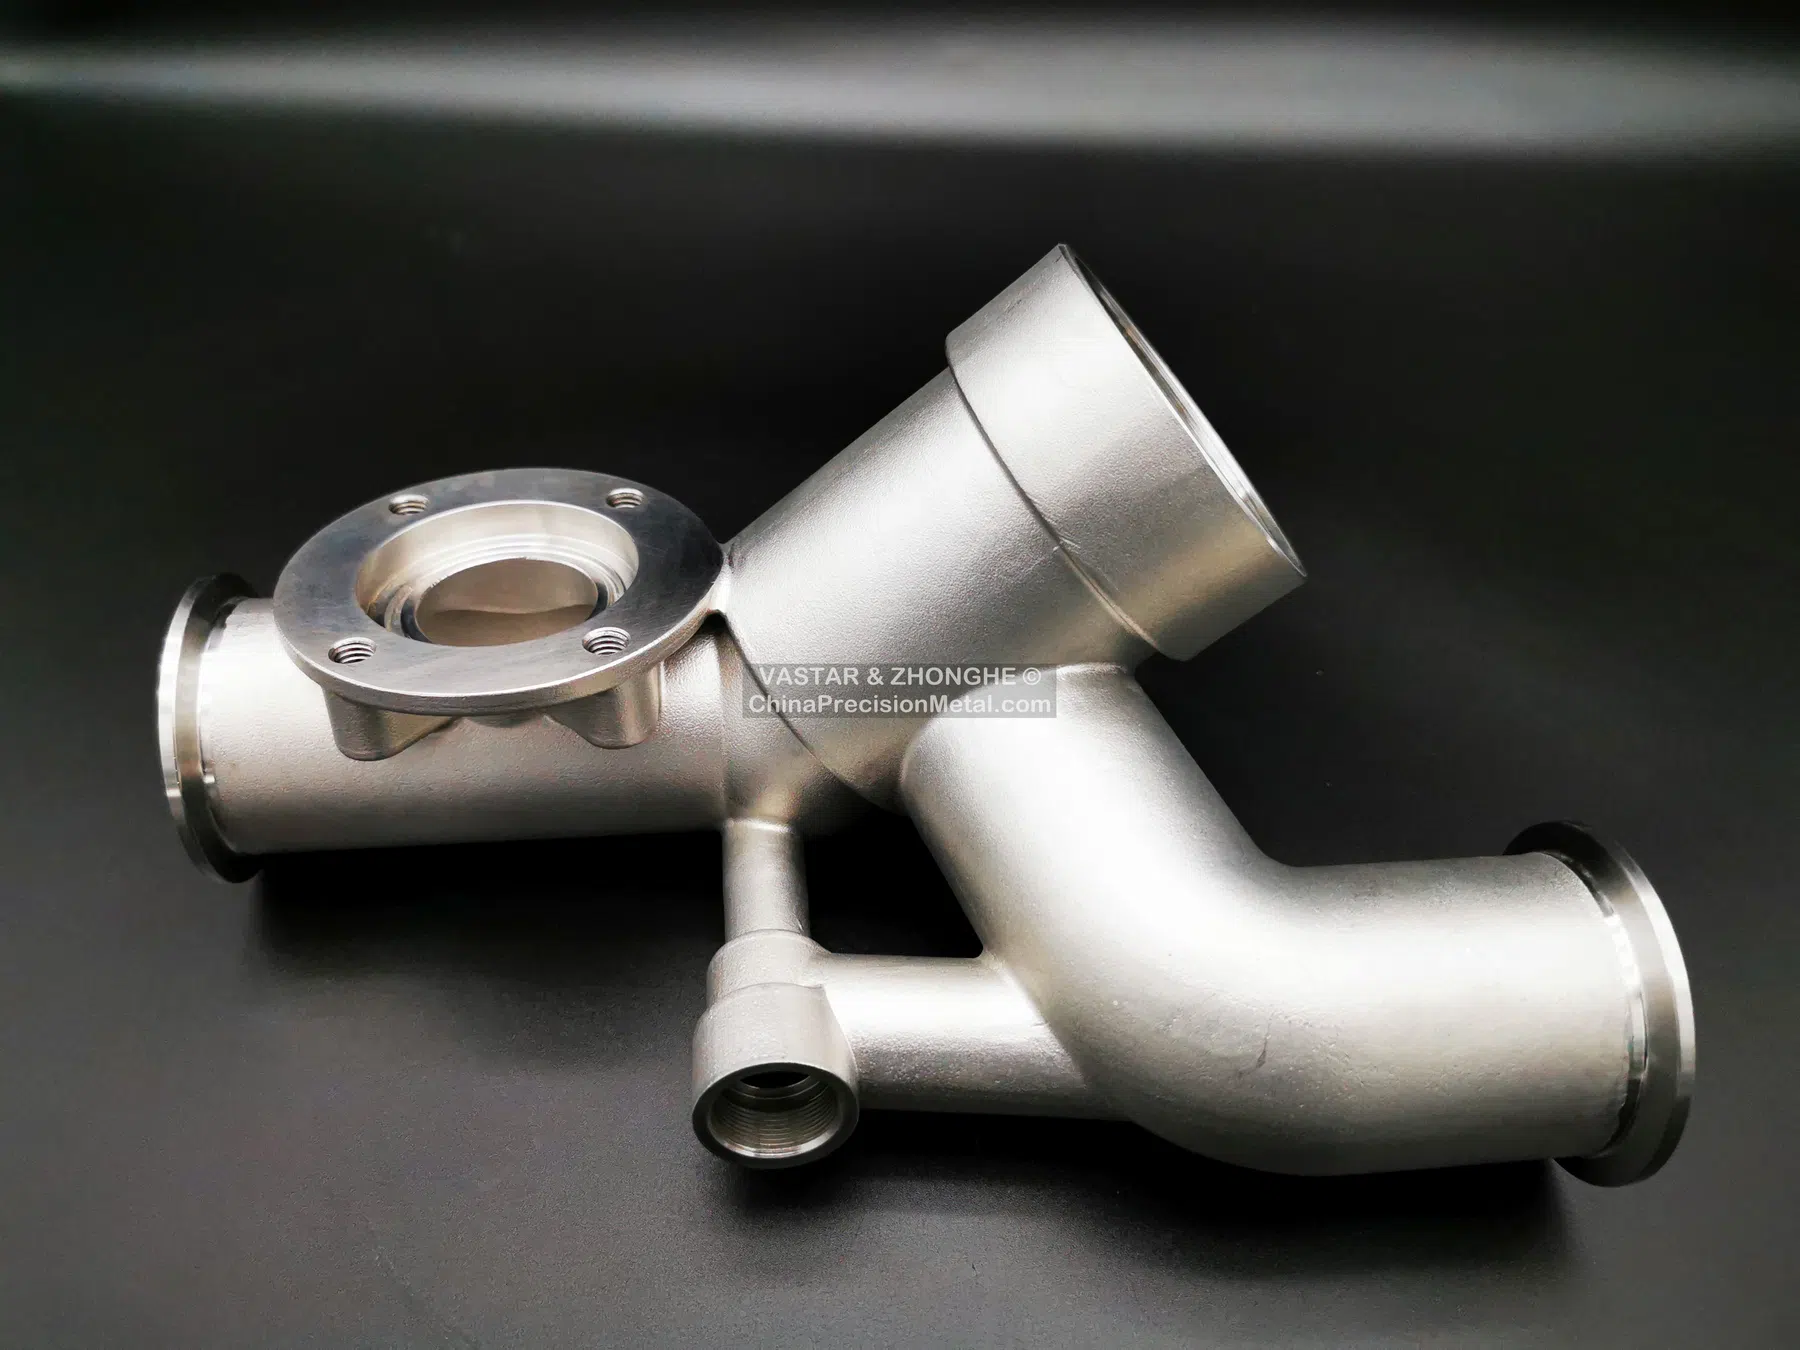
- Coletores e blocos de distribuição: corpos multipuerto e elementos de distribuição quando a geometria ou o volume repetitivo justificam uma rota fundição + usinagem.
- Adaptadores, conexões, acoplamentos e conectores: corpos complexos de inoxidável ou dúplex com roscas usinadas, superfícies de vedação e interfaces de conexão.
Para protótipos simples ou blocos de baixo volume, usinar a partir de material maciço pode continuar sendo a melhor rota. Revisamos primeiro o desenho final em vez de forçar todas as peças a fundição por cera perdida.
Exemplos representativos de fabricação
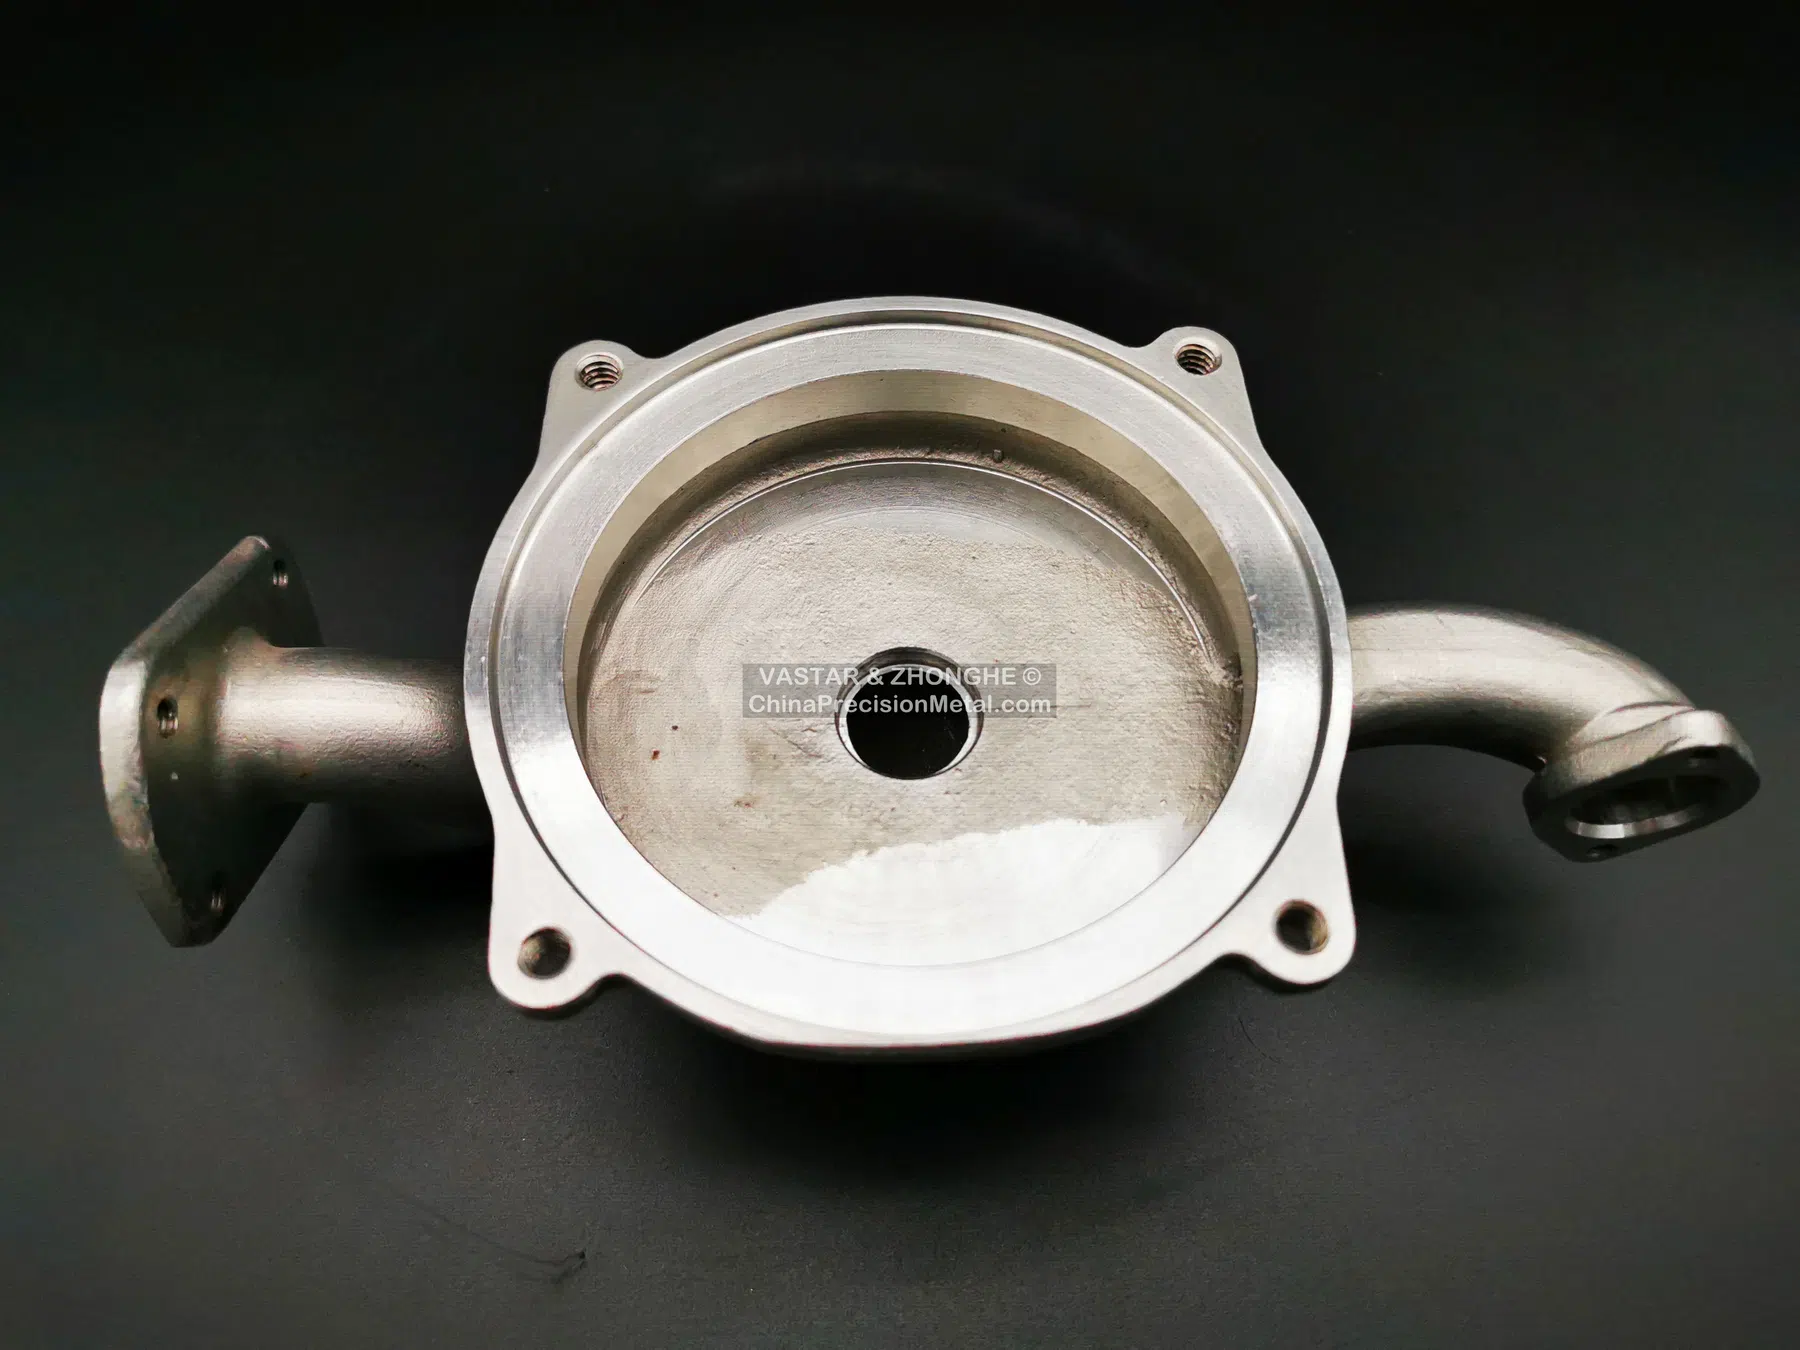
A galeria desta página utiliza componentes reais de nossa carteira de fabricação para mostrar geometrias de bombas, válvulas e limites de pressão relevantes para hardware do lado úmido. Essas peças não se apresentam como componentes confidenciais de clientes de data centers AI. São referências de fabricação de formas fundidas e usinadas, furos, conexões, faces de vedação e limites de pressão que podemos avaliar a partir do desenho do comprador.
| Família de componentes | Informação que deve ser definido | Página de fabricação relacionada |
|---|---|---|
| Carcaças / tampas de bomba | refrigerante, liga, limite de pressão, interfaces de impulsor/rolamento, critério de vazamento | Componentes de bomba ↗ |
| Corpos de válvula / filtro | classe de pressão, conexões, geometria de assento/vedação, conexões, END e testes | Corpos de válvula ↗ |
| Coletores / adaptadores / carcaças de pressão | distribuição de conexões, transições de parede, roscas, alojamentos de O-ring, limpeza e rastreabilidade | Componentes estanques sob pressão ↗ |
Esta visão por família transforma a etiqueta ampla “resfriamento líquido AI” em requisitos concretos de fabricação e verificação que permitem avaliar a adequação do processo.
Quando conviene fundição + CNC
Os candidatos úteis costumam combinar várias necessidades: material resistente a corrosão, geometria de fluxo complexa, integridade sob pressão, múltiplas ressaltos ou conexões e interfaces críticas de vedação usinadas. A fundição por cera perdida pode aproximar o bruto à forma final; o CNC estabelece depois furos, roscas, alojamentos de O-ring, faces de vedação, assentos, conexões de sensor e datums de montagem.
É especialmente relevante quando o comprador quer um componente completamente usinado em vez de gerenciar separadamente uma fundição e uma oficina de usinagem.
Prioridades de engenharia do lado úmido
Pressão e estanqueidade
Defina a pressão de projeto, pressão de ensaio, meio de teste, tempo de manutenção e vazamento admissível. A estanqueidade depende de qualidade de fundição, localização da usinagem, geometria do vedação e plano final de verificação — não apenas de um teste final.
Compatibilidade do material e refrigerante
especificado refrigerante ou ambiente de serviço e norma de material aplicável. Conforme o projeto, podemos avaliar CF8M/316, CF3M/316L, dúplex 2205 ou outra família de ligas. A seleção correta pertence à especificação do produto, não à etiqueta AI.
Limpeza e superfícies acabadas
Rebarbado, enxágue, limpeza, secagem e embalagem podem ser importantes onde partículas pudessem entrar em bombas, válvulas, cold plates ou pequenos etapas. Indique na RFQ qualquer requisito de passivação, eletropolimento, rugosidade ou limpeza.
Controle de revisões e fornecimento HMLV
Os programas de resfriamento líquido podem passar por protótipo, piloto e escalado com múltiplas referências e revisões. Soportamos produção alta variedade, baixo volume (HMLV) quando devem coexistir pequenos lotes repetitivos, revisões controladas e diferentes rotas de fundição / usinagem / acabamento.
Segunda fonte e produção recorrente
Para projetos estabelecidos podemos revisar um plano como segunda fonte / fonte alternativa, incluindo material atual, demanda anual, plano de inspeção e estrutura de custo objetivo. Para programas repetitivos, pedidos abertos, liberações programadas e VMI, estoque de segurança, Kanban e JIT podem ser avaliados quando estoque local ou reposição baseada em previsão reduzem o risco de fornecimento.
Dados para RFQ
- Desenho 2D controlado e modelo 3D
- Grau de material e norma aplicável
- Refrigerante / ambiente de serviço
- Pressão de projeto e de teste mais critério de vazamento
- Quantidade piloto, demanda anual e tamanho de liberação esperado
- Superfícies de vedação, roscas, furos e datums críticos
- Requisitos de limpeza, passivação / eletropolimento e embalagem
- Requisitos END, dimensionais, de material e rastreabilidade
- Benchmark do fornecedor atual ou objetivo de segunda fonte, se aplicável
Se a peça continua em fase de protótipo, inclua a trajetória esperada desde a quantidade piloto até a demanda repetitiva para comparar usinagem a partir de bloco com uma rota fundição + usinagem.