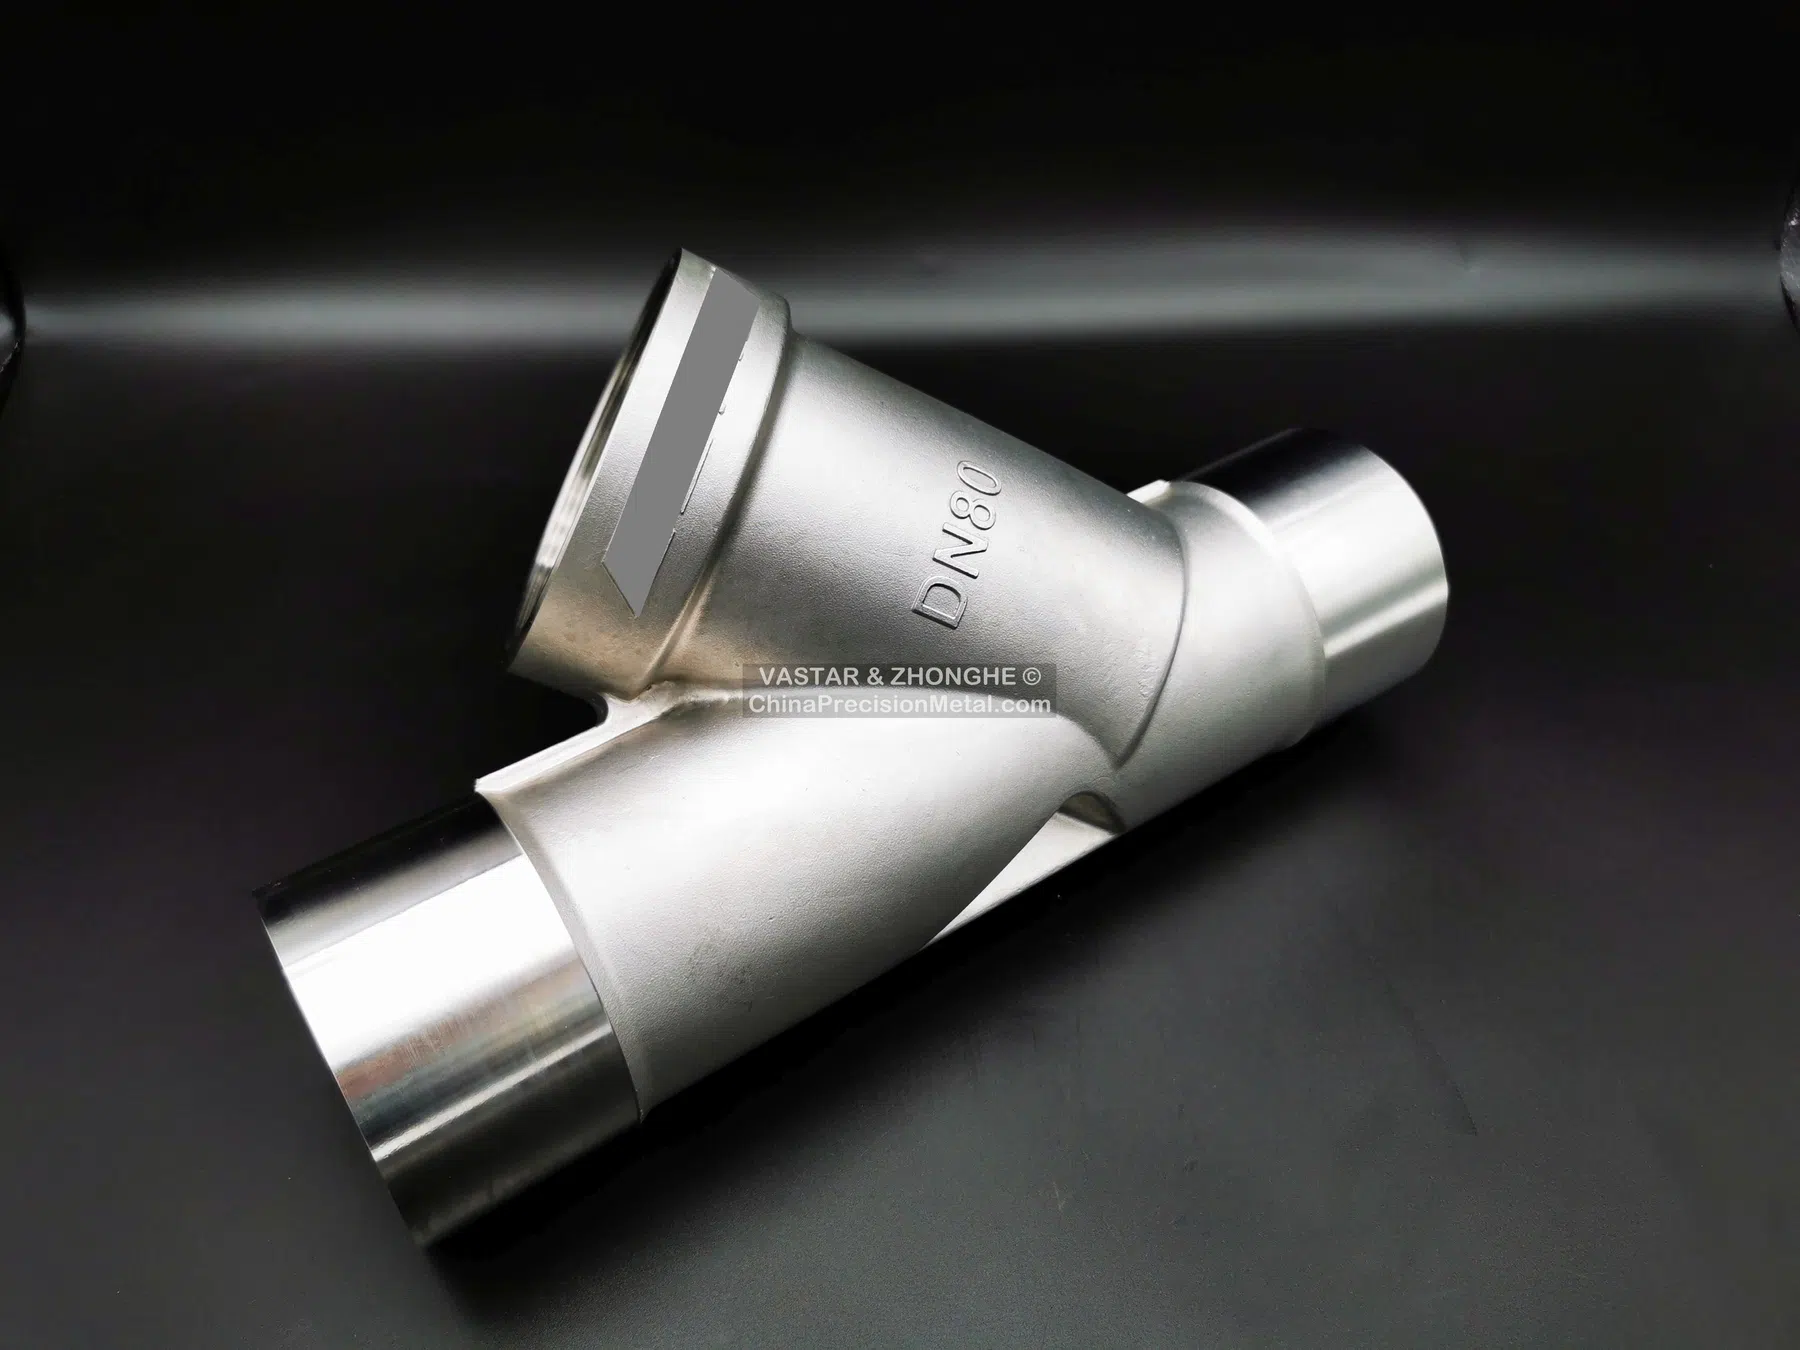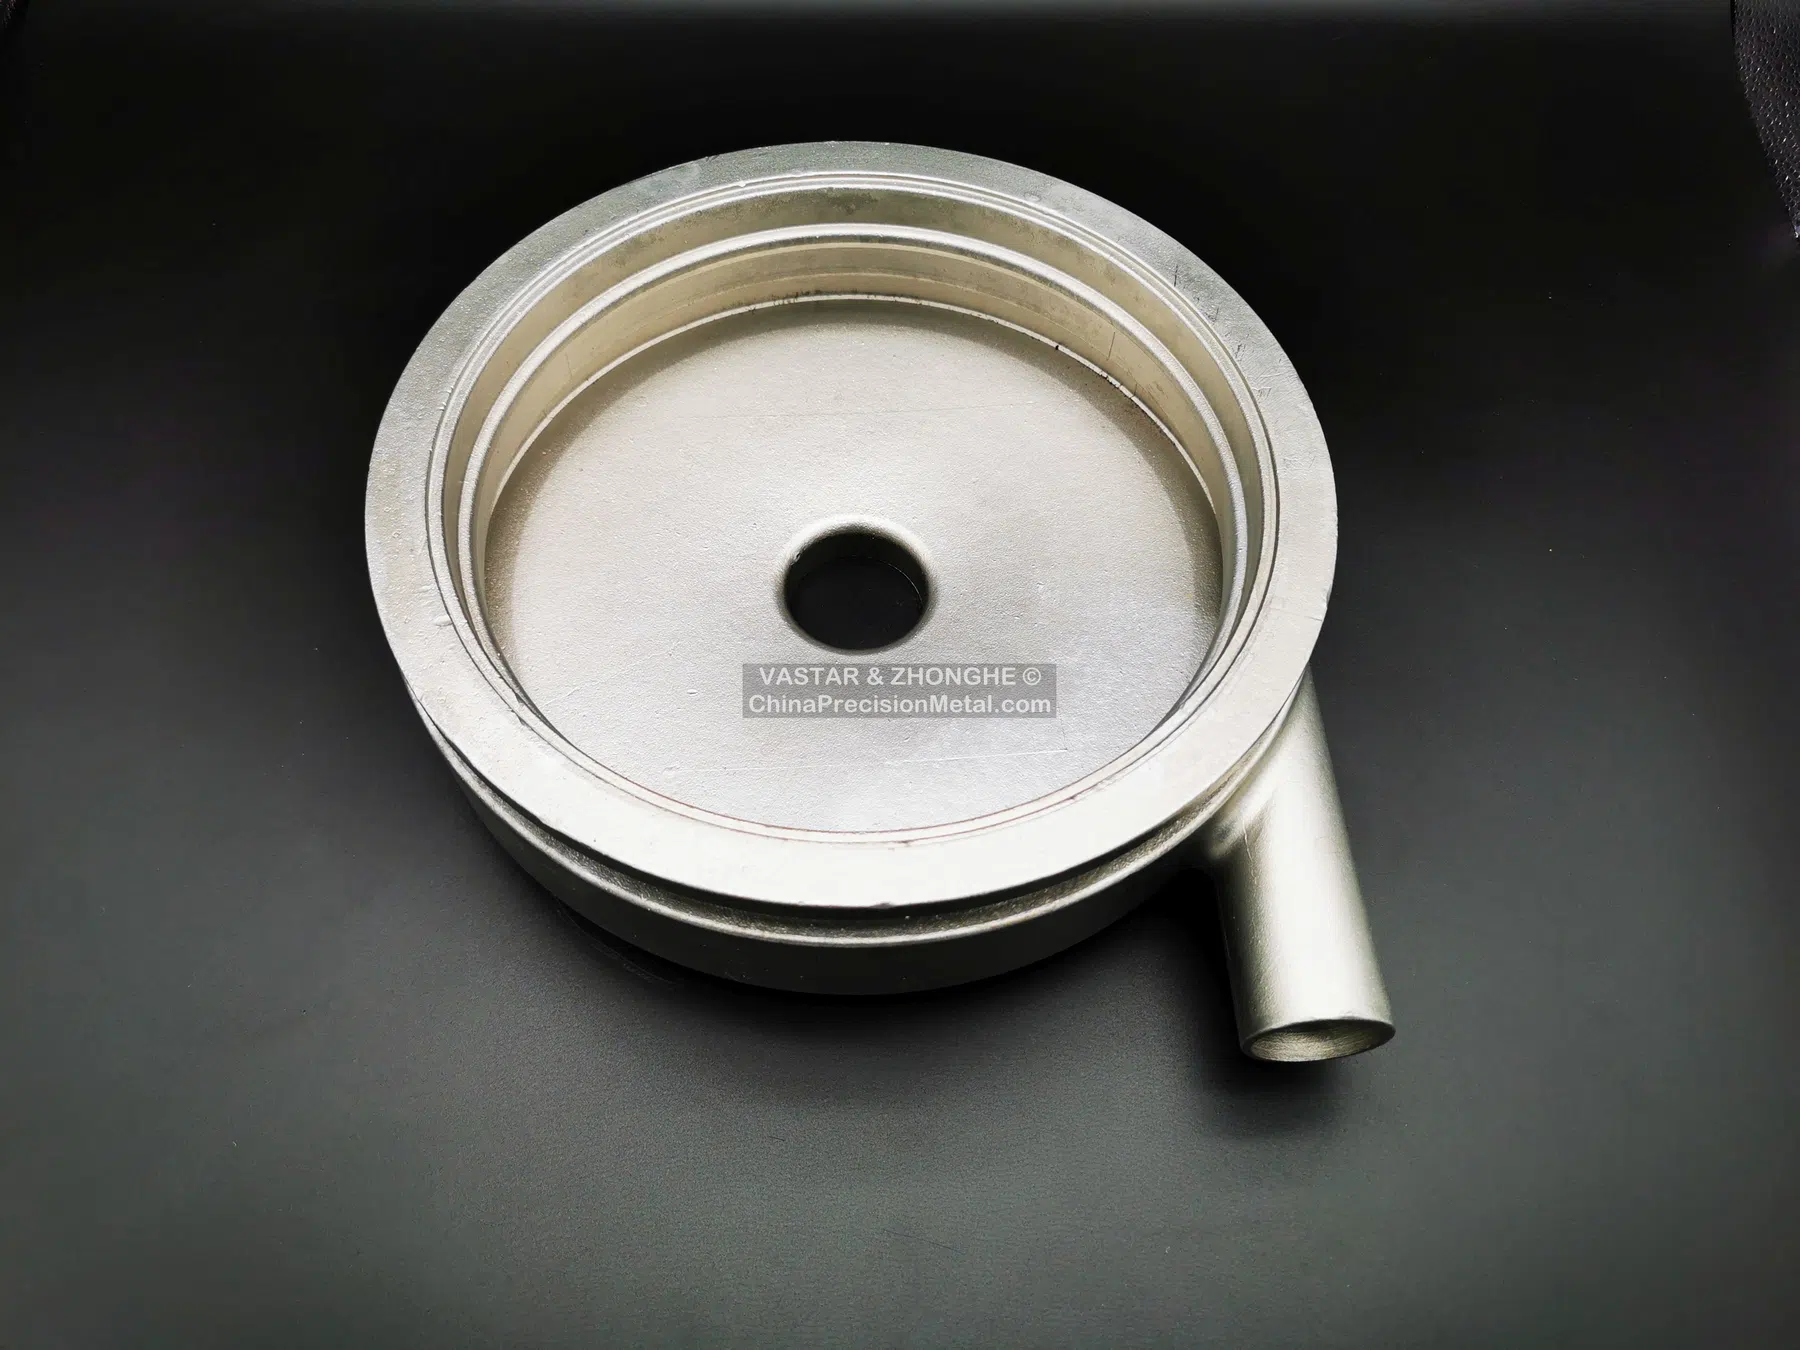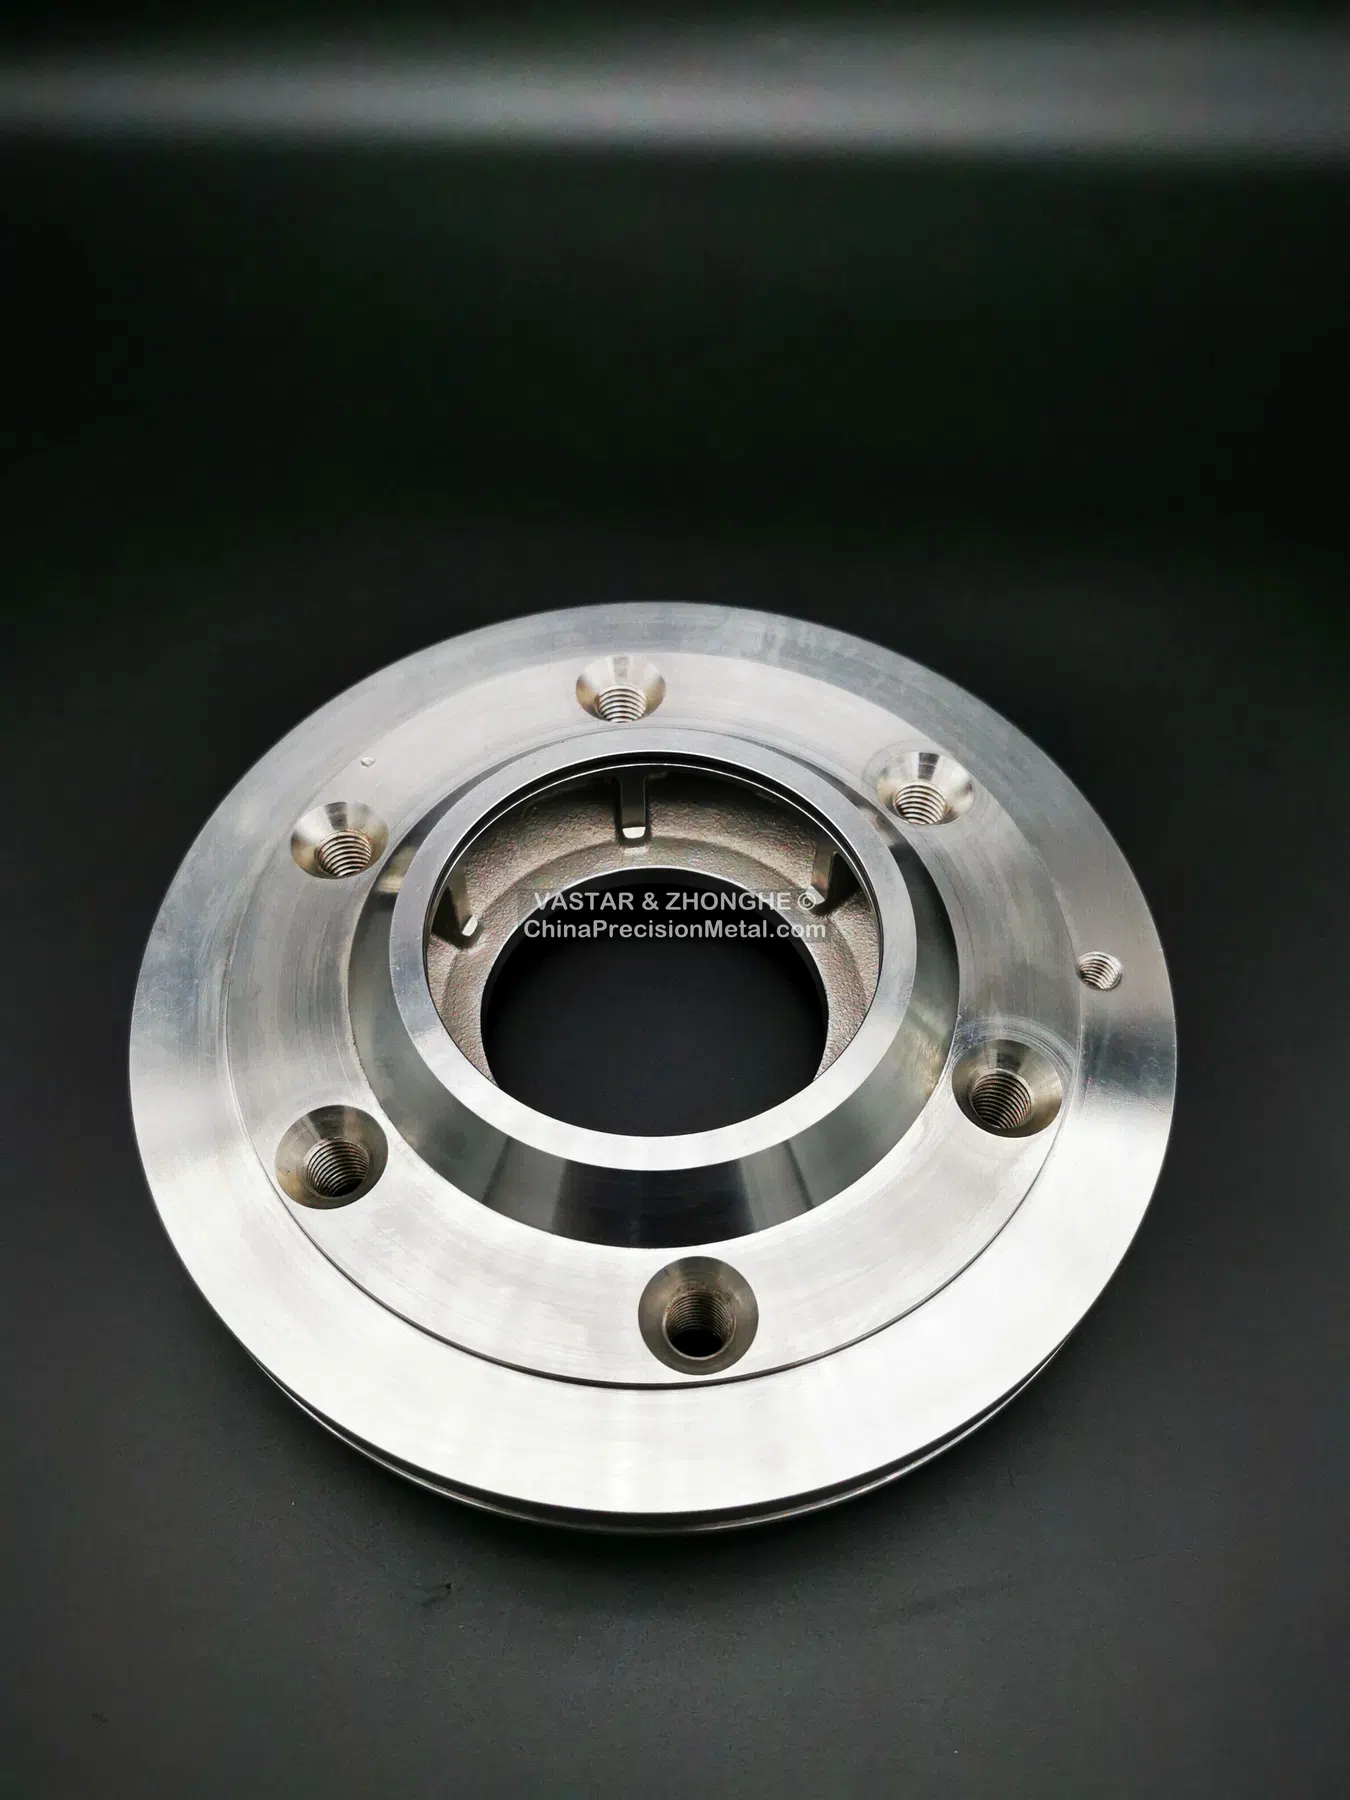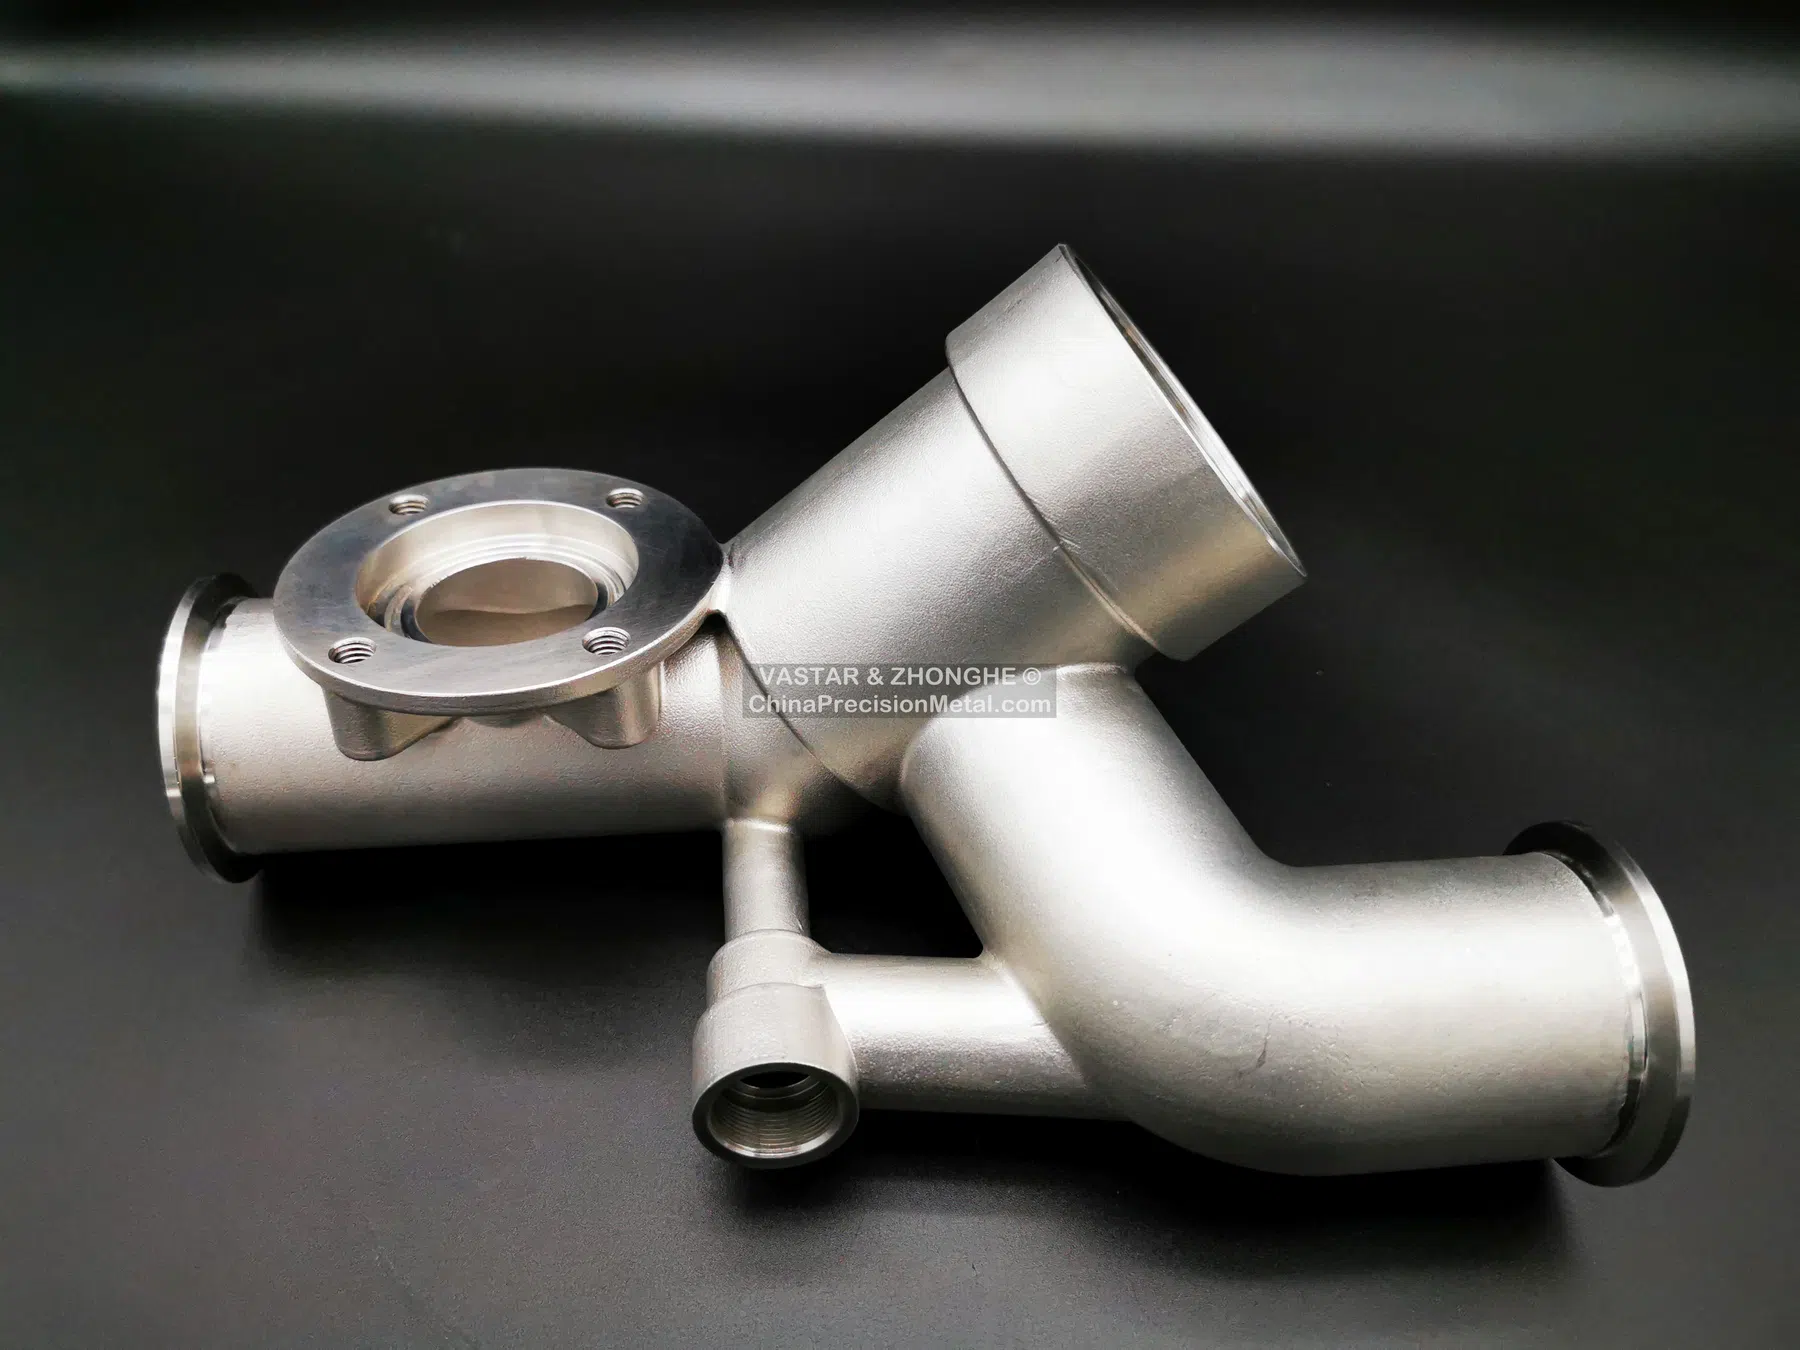
Revisão do processo centrada no componente
Os componentes estanques sob pressão exigem que a estrutura da fundição, a profundidade de usinagem, as superfícies de vedação e a verificação final sejam tratadas como um único sistema. A usinagem pode expor descontinuidades que antes não estavam conectadas à superfície; por isso, o planejamento dos testes deve refletir a geometria acabada, e não apenas a condição bruta de fundição.
Prioridades de compras habituais
- Pressão de projeto, pressão de teste e vazamento permitido
- Meio de teste gasoso ou líquido e sequência de teste
- Transições de parede, seções pesadas isoladas e profundidade de usinagem
- Superfícies de vedação, conexões e conexões roscadas
- Requisitos de verificação de material, END e rastreabilidade
- Momento do teste antes e/ou depois da usinagem final conforme especificação
- Permissão para soldagem de reparo, áreas proibidas e aprovação/documentação exigida
Fornecimento integrado
Fundição de precisão, Usinagem CNC, END e testes de pressão/vazamento podem ser coordenados em uma única rota para avaliar em conjunto o estado da fundição e a estanqueidade acabada. Qualquer soldagem de reparo é regida pelo desenho/especificação e nunca é presumida aceitável em um limite de pressão.
Começar pela aplicação
Informe faixa de pressão e temperatura, fluido, critério de vazamento, material, áreas do limite de pressão, profundidade de usinagem próxima a essas áreas e o procedimento exigido de END e de teste de pressão/vazamento.