Comparar cotações do corpo de válvula acabado
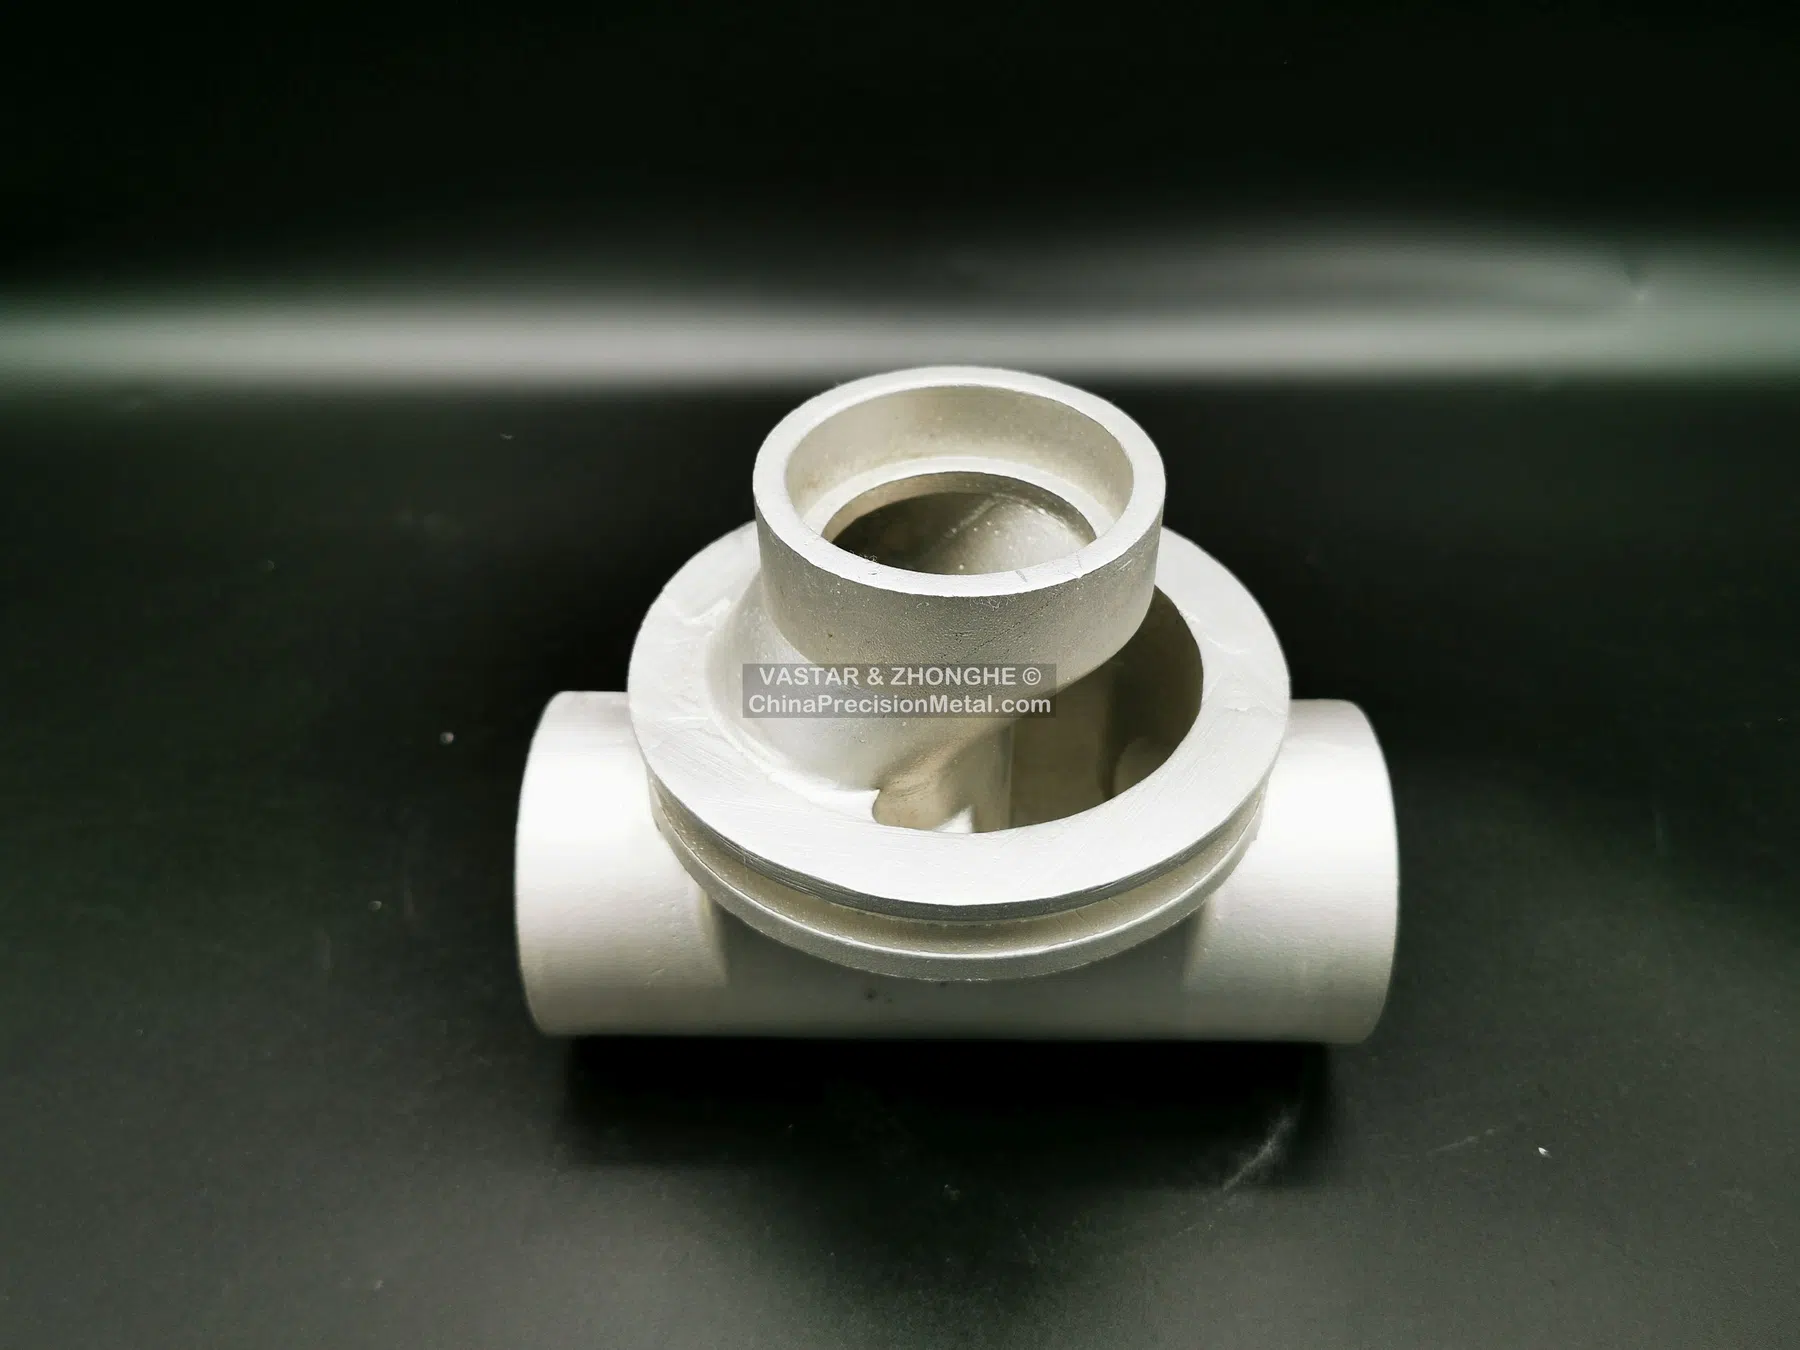
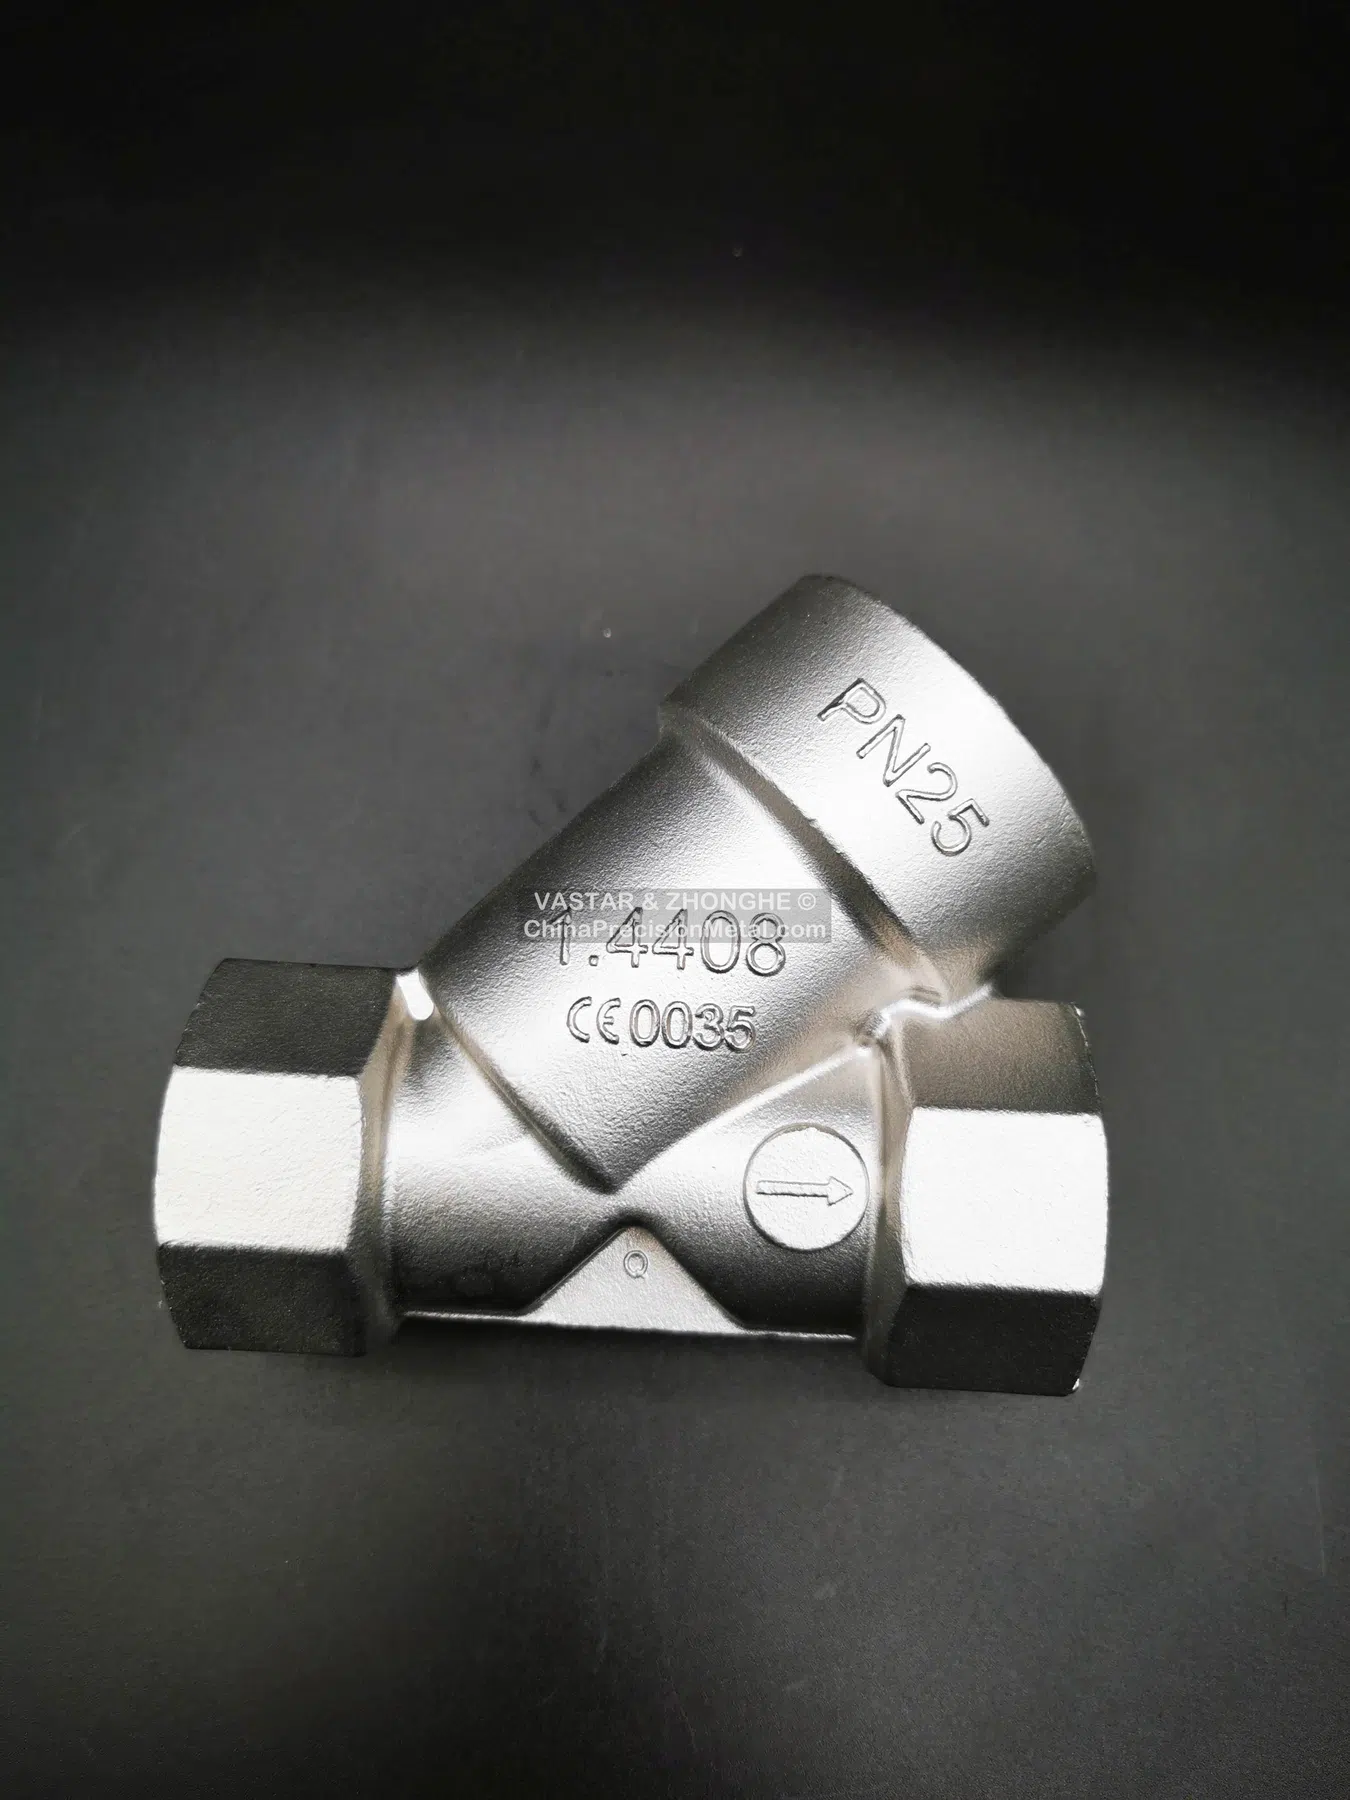
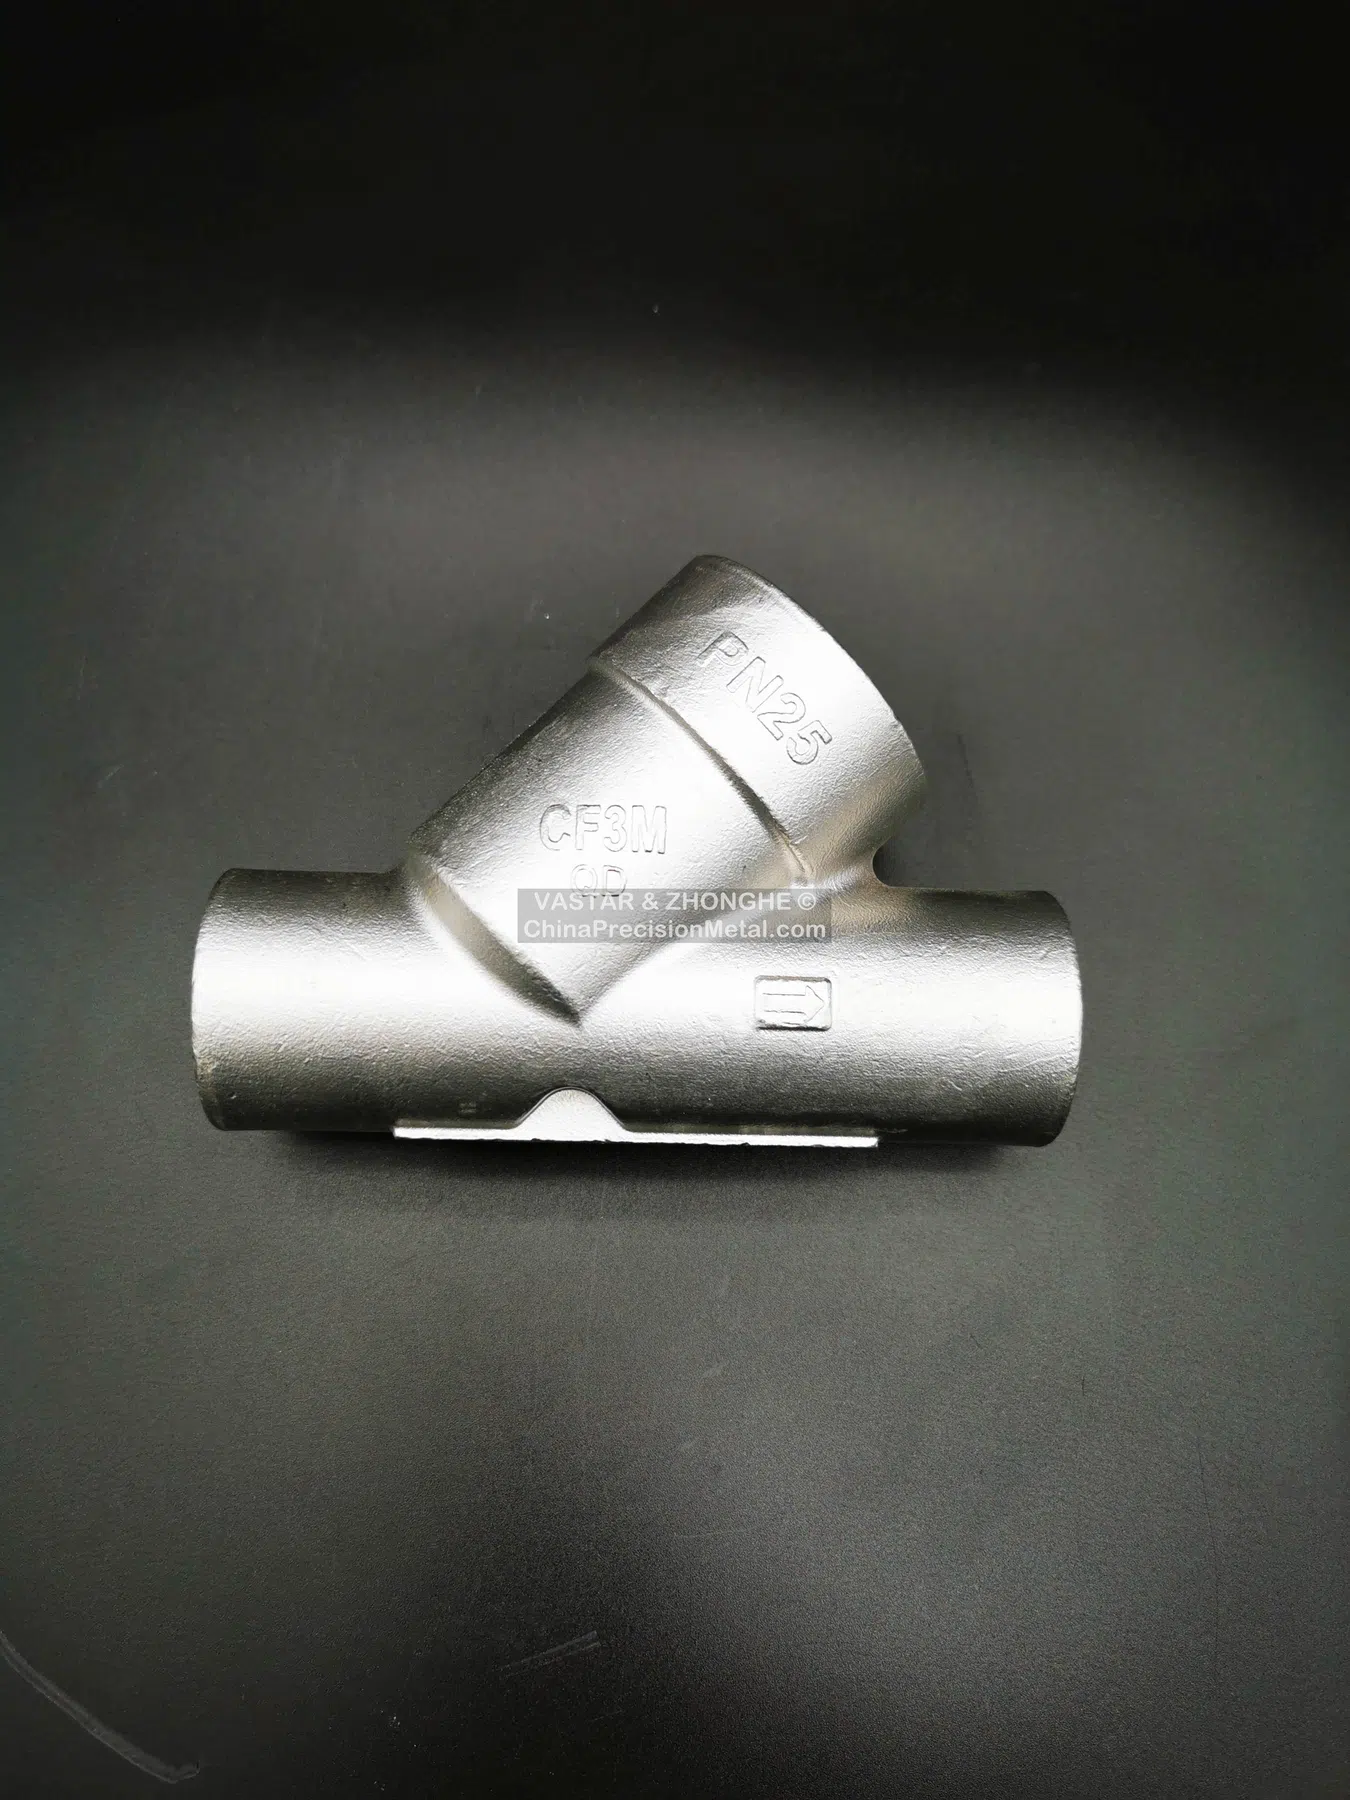
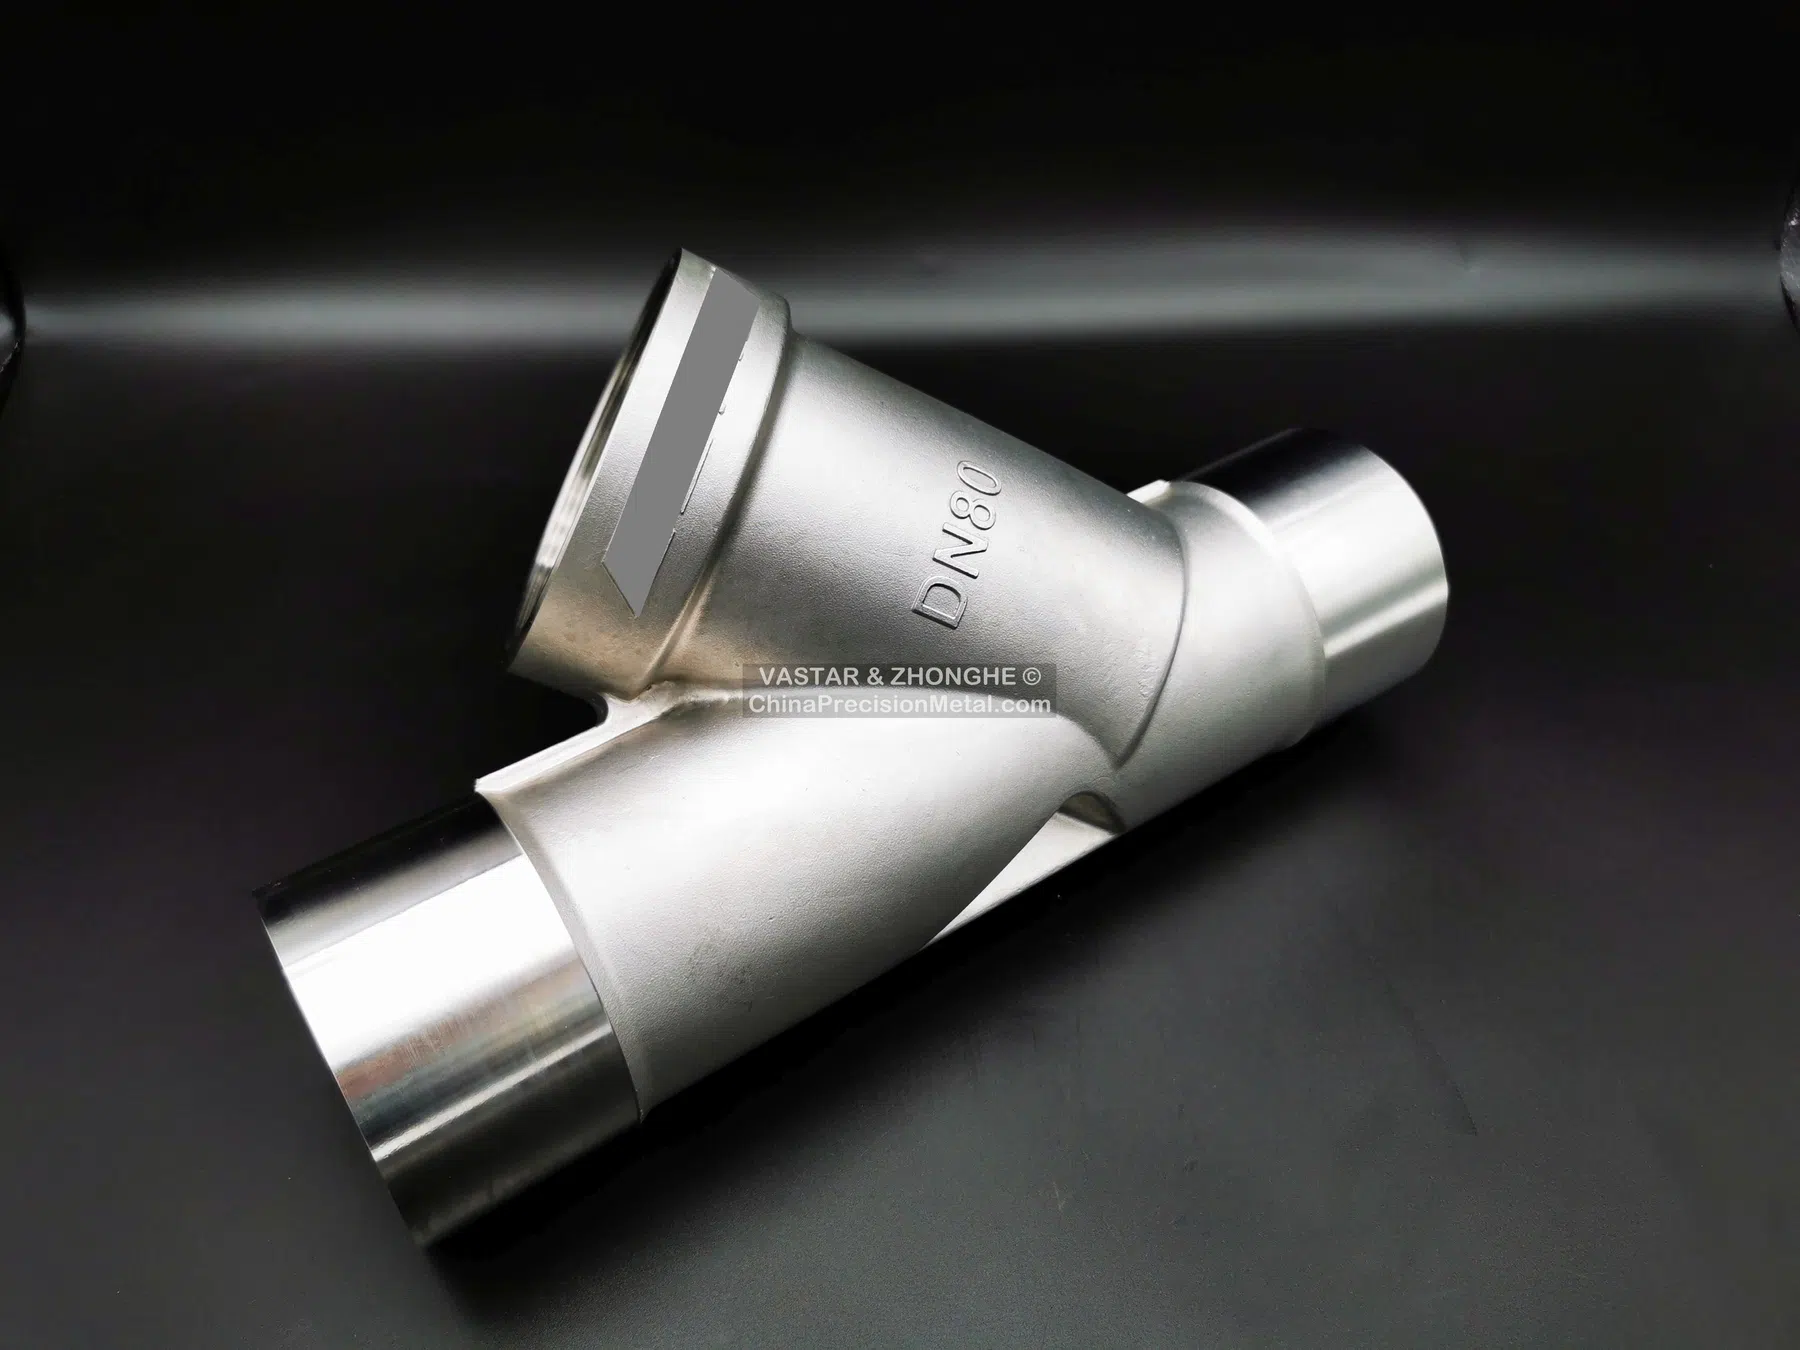
Um corpo bruto fundido não equivale a um corpo de pressão totalmente usinado por CNC e inspecionado. Especifique revisão do desenho, norma do material, referências da haste e sede, faces de vedação e etapa de ensaio. Exemplo do processo de corpo de válvula descreve o planejamento da integridade da fundição, usinagem e teste de pressão, sem comprovar a aceitação de outro projeto.
A compras de corpos de válvula começa pelo limite de pressão acabada
Os compradores buscam fundições de corpos de válvula, corpos de válvula totalmente usinados, corpos de pressão ou uma segunda fonte capaz de levar a peça de uma pré-forma fundida próxima à geometria final até CNC e verificação final. O crítico é manter depois da usinagem as relações entre assento, haste, mandrilado, flange e rosca. Na prática, o que deve ser qualificado é o limite de pressão acabado, não a fundição em bruto separadamente.
Prioridades de compras habituais
- Teste de pressão: classe, pressão de teste e vazamento admissível;
- fluido, temperatura e corrosão;
- Assentos · Mandrilados de haste, faces de vedação/flange e roscas;
- concentricidade/posição entre assentos, hastes e conexões;
- transições de parede e profundidade de usinagem cerca do limite;
- END, material e rastreabilidade entre corrida de fusão e peça;
- passivação ou outro tratamento posterior quando especificado.
Fundições totalmente usinadas em uma única rota
Fundição, CNC, END e verificação hidrostática/pneumática podem ser coordenados para que um fornecedor seja responsável pelo corpo acabado conforme desenho.
Segunda fonte / fonte alternativa
Para uma peça existente, envie desenho, demanda anual, lote/entrega atual e motivo da mudança de fornecedor. Podemos avaliar custo, prazo, capacidade, qualidade e inspeção sem alterar o desenho controlado salvo aprovação de engenharia.
Começar pela aplicação
Indique pressão/temperatura, fluido, conexão, material do corpo, esquema de referências assento/haste, quantidade anual e critérios END e pressão/vazamento.
Ponto de decisão técnica para compras OEM
Uma consulta para corpos de válvula deve definir fronteira de pressão, fluido, norma do material, interfaces de vedação, método e critérios de teste, incluindo a etapa antes ou depois da usinagem. Uma capacidade genérica de teste hidrostático não substitui os requisitos do desenho.
Guias técnicos e casos relacionados: Porosidade e estanqueidade sob pressão | Componentes fundidos e usinados estanques: projeto, fabricação e qualificação de fornecedores
Como referência prática de planejamento, consulte o caso de fabricação de corpo de válvula sob pressão. Ele aborda a integridade da fundição na barreira de pressão, a usinagem de sedes e furos e o planejamento de inspeção. É um exemplo de processo, não a comprovação de classe de pressão, resultado de ensaio ou aprovação do cliente; os critérios devem seguir o desenho da RFQ.
Usinagem CNC de corpos de válvula: critérios para fonte alternativa
Para qualificar um segundo fornecedor, peça plano de usinagem conforme desenho final, não apenas preço da fundição bruta. Método e etapa de aceitação devem ser aprovados pela engenharia responsável.
- Geometria: definir eixos de sede e haste, faces de vedação, flanges, roscas e relações de posição críticas.
- Limite de pressão: fornecer fluido, pressões de projeto e teste, etapa e vazamento permitido; alegação genérica não substitui esses dados.
- Registros de liberação: acordar material, medidas e laudos END ou pressão exigidos por lote.
Use desenho controlado e critérios de aceitação para comparar uma fonte alternativa. Solicitar cotação de corpo de válvula.
Projetos de clientes e exemplos de fabricação relacionados
- Corpo de válvula sob pressão
- Projeto de cliente: De forjamento a fundição de precisão: aprox. -30%
Os exemplos explicam decisões de fabricação e não provam que a peça fotografada pertença ao projeto descrito.