
Selecionar o END conforme o defeito provável e o risco em serviço
Os ensaios não destrutivos não são um pacote fixo aplicável a todas as peças fundidas. A liga, a espessura de seção, a orientação do defeito, a acessibilidade e as consequências de uma falha determinam o método, a norma de aceitação e a etapa de produção.
Métodos habituais
- Exame visual do estado das superfícies acessíveis e de indicações evidentes
- Líquidos penetrantes para indicações abertas a superfície em superfícies não porosas adequadas
- Ultrassom quando o material, a seção e a geometria permitem uma trajetória de exame tecnicamente adequada
- Exame radiográfico quando a especificação, a geometria e a descontinuidade objetivo o tornam apropriado
A medição dimensional e de rugosidade superficial são atividades complementares; não substituem aos END.
Definir os requisitos de aceitação
A ASTM E1417/E1417M trata de líquido penetrante em superfícies não porosas apropriadas; a ASTM E1742/E1742M define parâmetros de radiografia, sem estabelecer por si só critérios de aceitação de peças. Procedimento, amostragem, limites e ensaio separado de pressão ou vazamento devem ser especificados.
O plano ou a especificação de compras deve identificar as áreas de ensaio, a norma aplicável, a sensibilidade, o nível de amostragem, a qualificação do pessoal e os relatórios necessários. A usinagem pode deixar exposto material antes oculto, por isso a etapa do ensaio importa tanto quanto o método.
Evidências de inspeção exigidas
| Acordar na cotação | Aceitação, etapas de inspeção e documentos |
|---|---|
| Revisão do desenho, interfaces e referências de medição | Método, cobertura, sensibilidade e norma de aceitação |
| Formato do relatório, rastreabilidade e amostragem | Método e evidências dependem do desenho e do contrato. |
Estes são requisitos documentais, não relatórios reais disponíveis nem prova de pedido específico.
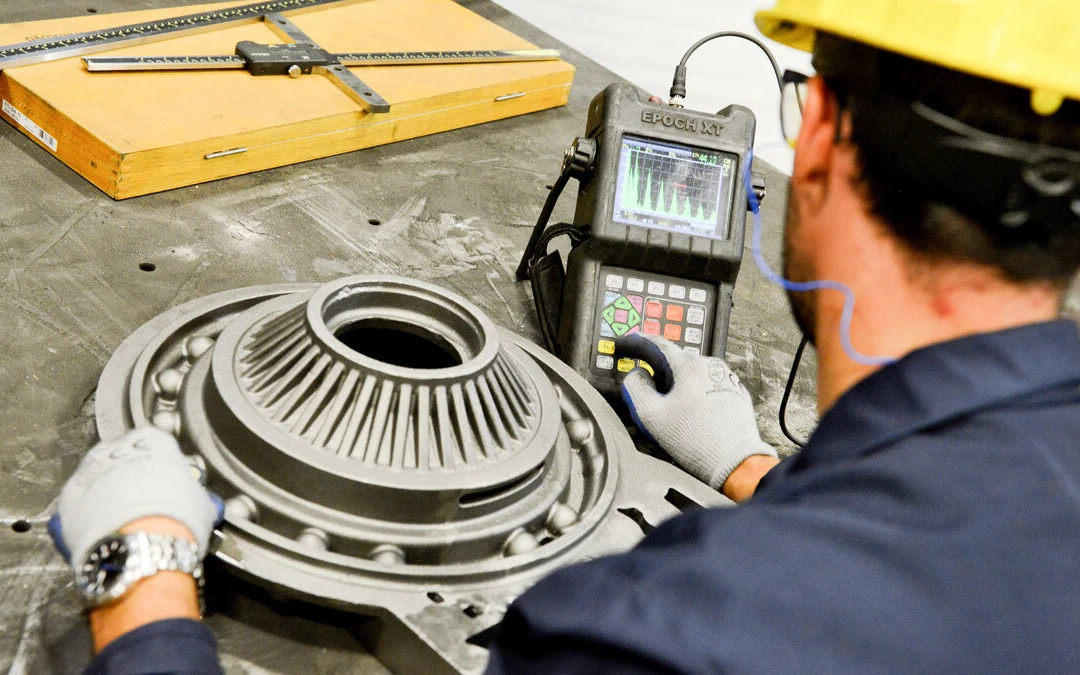
Foto ilustrativa do processo ou fábrica, não laudo de inspeção da sua peça.