
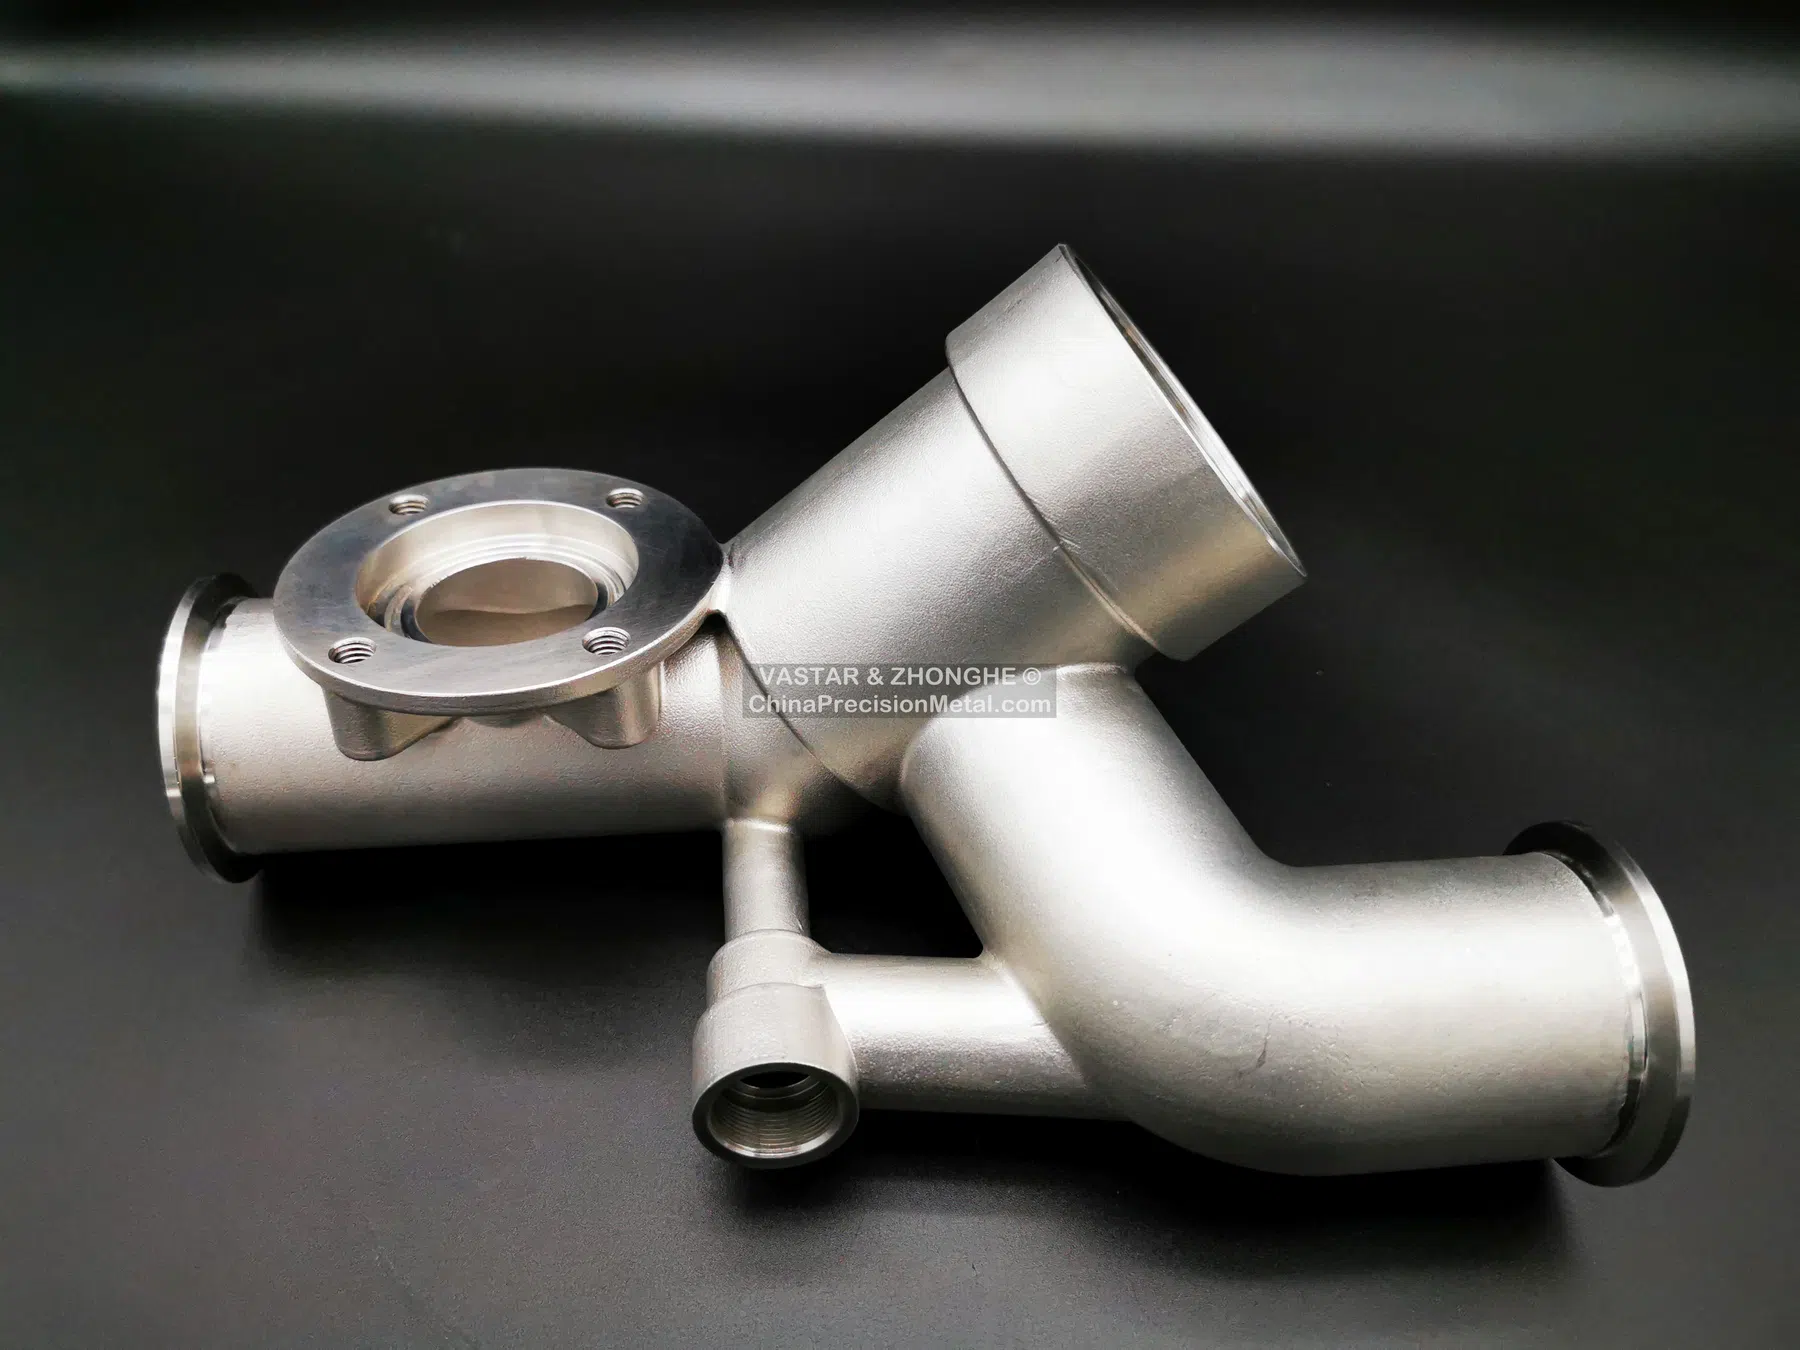
Défi du composant
Un carter à écoulement complexe associe des passages proches de la forme finale à des orifices, alésages, faces et fonctions d’étanchéité usinés. Les pièces de notre portefeuille montrent le type de géométrie pour lequel la fonderie à cire perdue peut remplacer une fabrication multi-pièces ou réduire un usinage important dans la masse.
Le risque achat ne consiste pas seulement à savoir si la forme extérieure peut être moulée. Les transitions d’épaisseur, les masses isolées, les jonctions internes et la profondeur des usinages ultérieurs influencent l’alimentation, le risque de porosité et l’intégrité finale sous pression.
Priorités de planification du procédé
- Orienter le modèle en cire et le système d’attaque afin d’assurer une alimentation stable des zones critiques de la paroi sous pression.
- Maintenir des transitions d’épaisseur réalistes autour des intersections de passages et des bossages.
- Prévoir une surépaisseur d’usinage maîtrisée sans retirer plus de peau de coulée que nécessaire.
- Définir des références retrouvables de manière répétable sur une pièce moulée irrégulière.
- Séparer les surfaces cosmétiques des fonctions d’étanchéité, de roulement et de filetage.
Usinage et contrôle
Les orifices et faces d’étanchéité sont normalement usinés après traitement thermique et nettoyage. La séquence doit maîtriser les déformations tout en conservant l’accès au bridage et à la mesure. Le contrôle CMM peut vérifier la position des orifices, les relations entre alésages et les références usinées. Le ressuage ou d’autres CND peuvent être affectés aux zones pertinentes de la paroi sous pression.
Lorsqu’une performance d’étanchéité est requise, l’essai doit être effectué après les étapes d’usinage et de nettoyage représentatives de l’état livré. Un essai hydrostatique ou pneumatique est choisi selon la spécification et les conditions de service.
Informations utiles pour la RFQ
Envoyez le modèle 3D, la limite de pression, la pression d’essai, le critère de fuite, la norme matière, les restrictions de réparation, la quantité annuelle et les fonctions usinées critiques. Ces données permettent de chiffrer la fonderie, l’usinage et les essais comme une seule gamme.
Familles de pièces connexes
Les exemples illustrent des décisions de fabrication, sans prouver que la photo correspond à la pièce du projet.