
No existe una tolerancia única para todas las piezas fundidas
La tolerancia alcanzable en fundición a la cera perdida depende del tamaño de la característica, la geometría, el utillaje, el comportamiento de la cera, la estabilidad de la cáscara cerámica, la aleación, el espesor de sección, el tratamiento térmico, el corte y la forma de medir la dimensión. Una pequeña característica local próxima a un datum estable plantea un problema distinto de una dimensión larga que atraviesa varias secciones de una pieza grande.
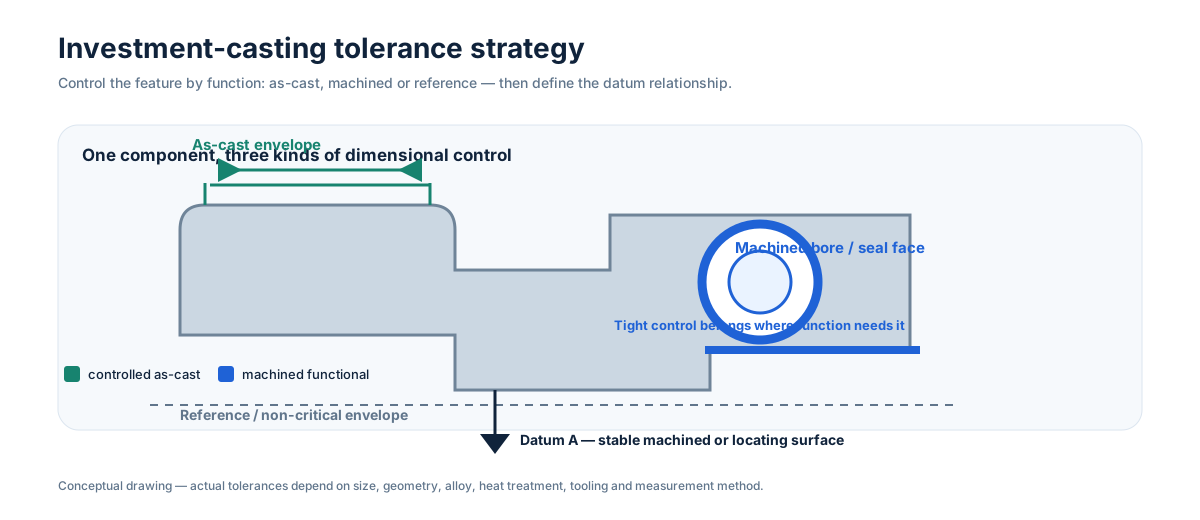
Utilice tres categorías en el plano
- Dimensiones funcionales mecanizadas — superficies de sellado, alojamientos de rodamientos, alineación, rotación, roscas u otras características que necesitan la precisión más fiable.
- Dimensiones brutas controladas — geometría near-net donde la precisión de fundición aporta valor, pero la variación normal del proceso sigue siendo aceptable.
- Dimensiones de referencia / holgura — geometría que comunica la intención sin justificar límites de aceptación estrechos.
Así se evita que una tolerancia general más/menos introduzca coste en todas las características por igual.
La estrategia de datums cambia lo que puede conseguirse
Si dos taladros deben ser concéntricos, o una cara de sellado debe quedar perpendicular al eje de un rodamiento, la ruta más robusta suele ser establecer esas relaciones mediante mecanizado y datums de inspección. Pads fundidos estables o características de posicionamiento sacrificables pueden hacer repetible la primera sujeción y reducir sobrematerial innecesario.
El tratamiento térmico y el enderezado también deben considerarse antes de establecer los datums finales. Las paredes delgadas, brazos largos y secciones abiertas pueden moverse, por lo que la secuencia de operaciones puede importar tanto como la tolerancia nominal de fundición.
Confirme la capacidad sobre la geometría terminada
La revisión de tolerancias debe hacerse después de que el proveedor vea el modelo 3D completo, el material, la ruta de tratamiento térmico y los requisitos de inspección. Cuando una característica bruta no es capaz de forma fiable, el mecanizado suele ser la solución más limpia. El objetivo no es hacer todas las dimensiones lo más estrechas posible, sino colocar precisión donde afecta a la función.
Clave para la RFQ
Envíe el plano controlado y marque las pocas características que realmente gobiernan ajuste, sellado, rotación o montaje. Así podemos separar la capacidad en bruto, los requisitos de mecanizado y la geometría de referencia, en lugar de cotizar un sistema de tolerancias innecesariamente estrecho para todo el componente.