
Seleccionar el END según el defecto probable y el riesgo en servicio
Los ensayos no destructivos no son un paquete fijo aplicable a todas las piezas fundidas. La aleación, el espesor de sección, la orientación del defecto, la accesibilidad y las consecuencias de un fallo determinan el método, la norma de aceptación y la etapa de producción.
Métodos habituales
- Examen visual del estado de las superficies accesibles y de indicaciones evidentes
- Líquidos penetrantes para indicaciones abiertas a superficie en superficies no porosas adecuadas
- Ultrasonidos cuando el material, la sección y la geometría permiten una trayectoria de examen técnicamente adecuada
- Examen radiográfico cuando la especificación, la geometría y la discontinuidad objetivo lo hacen apropiado
La medición dimensional y de rugosidad superficial son actividades complementarias; no sustituyen a los END.
Definir los requisitos de aceptación
La ASTM E1417/E1417M trata líquidos penetrantes en superficies no porosas adecuadas; la ASTM E1742/E1742M fija parámetros de radiografía, no criterios generales de aceptación de piezas. Procedimiento, muestreo, límites de indicaciones y ensayo separado de presión o fugas deben acordarse.
El plano o la especificación de compra debe identificar las zonas de ensayo, la norma aplicable, la sensibilidad, el nivel de muestreo, la cualificación del personal y los informes requeridos. El mecanizado puede dejar al descubierto material antes oculto, por lo que la etapa de ensayo importa tanto como el método.
Evidencias de inspección solicitadas
| Acordar en la RFQ | Criterios de aceptación, etapas de inspección y documentos |
|---|---|
| Revisión de plano, interfaces y referencias de medición | Método, cobertura, sensibilidad y norma de aceptación |
| Formato del informe, trazabilidad y muestreo | Los métodos y evidencias dependen del plano y acuerdo. |
Son requisitos de documentación, no informes reales disponibles ni evidencia de un pedido.
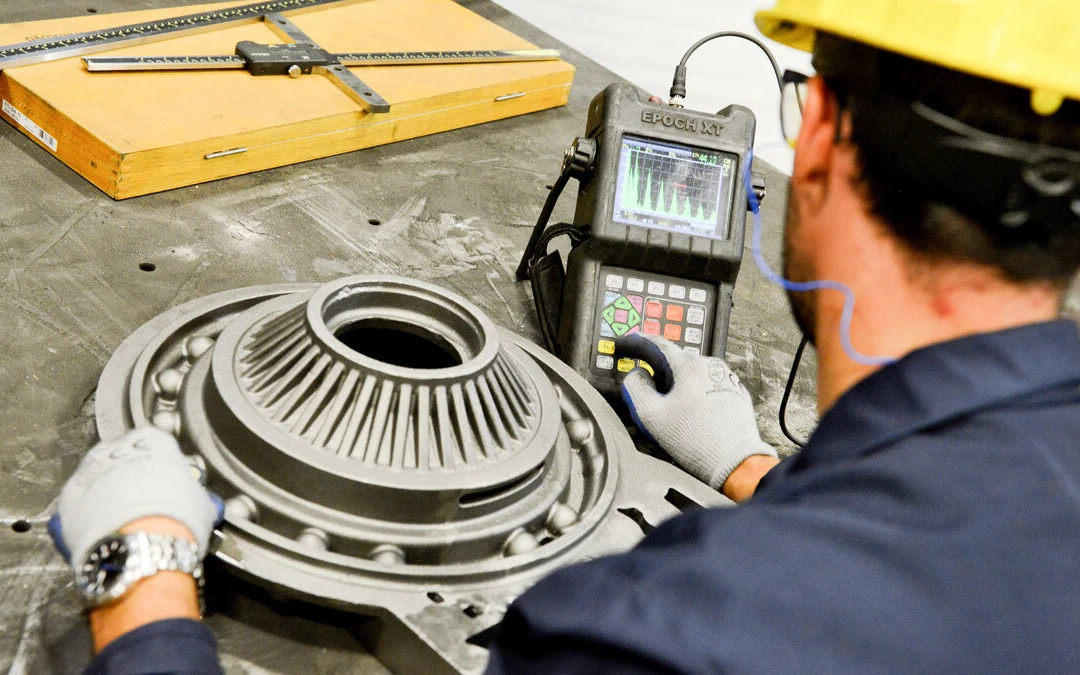
Imagen ilustrativa del proceso o taller, no informe de inspección de su pieza.