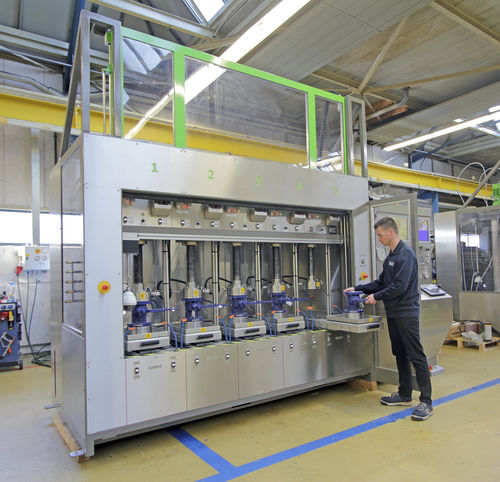
El control de calidad va más allá de la CMM
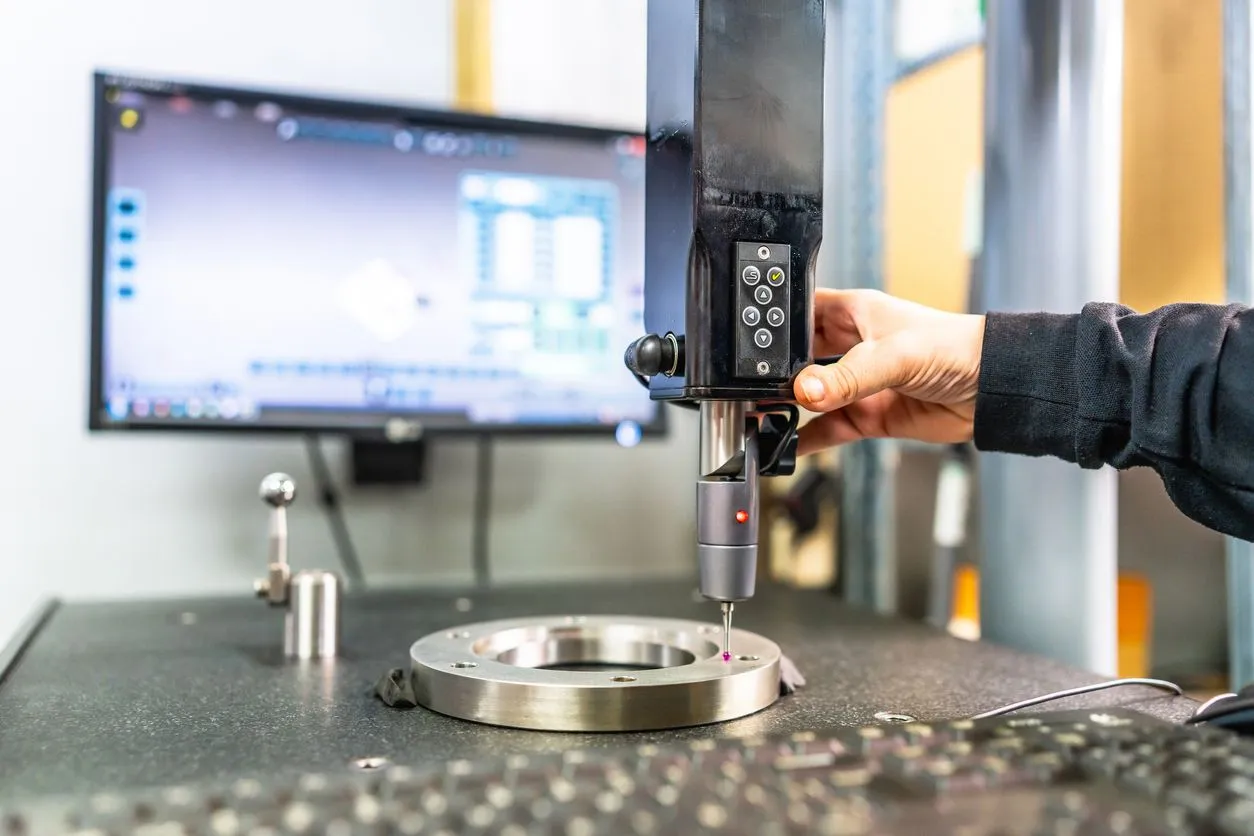
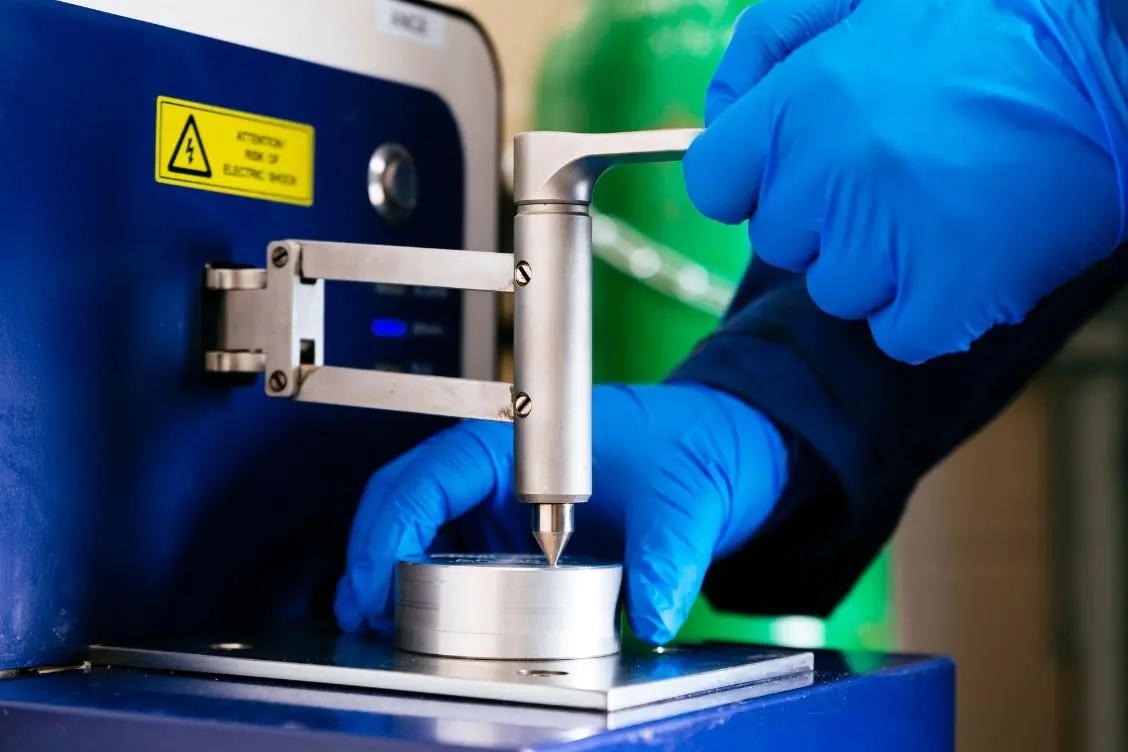
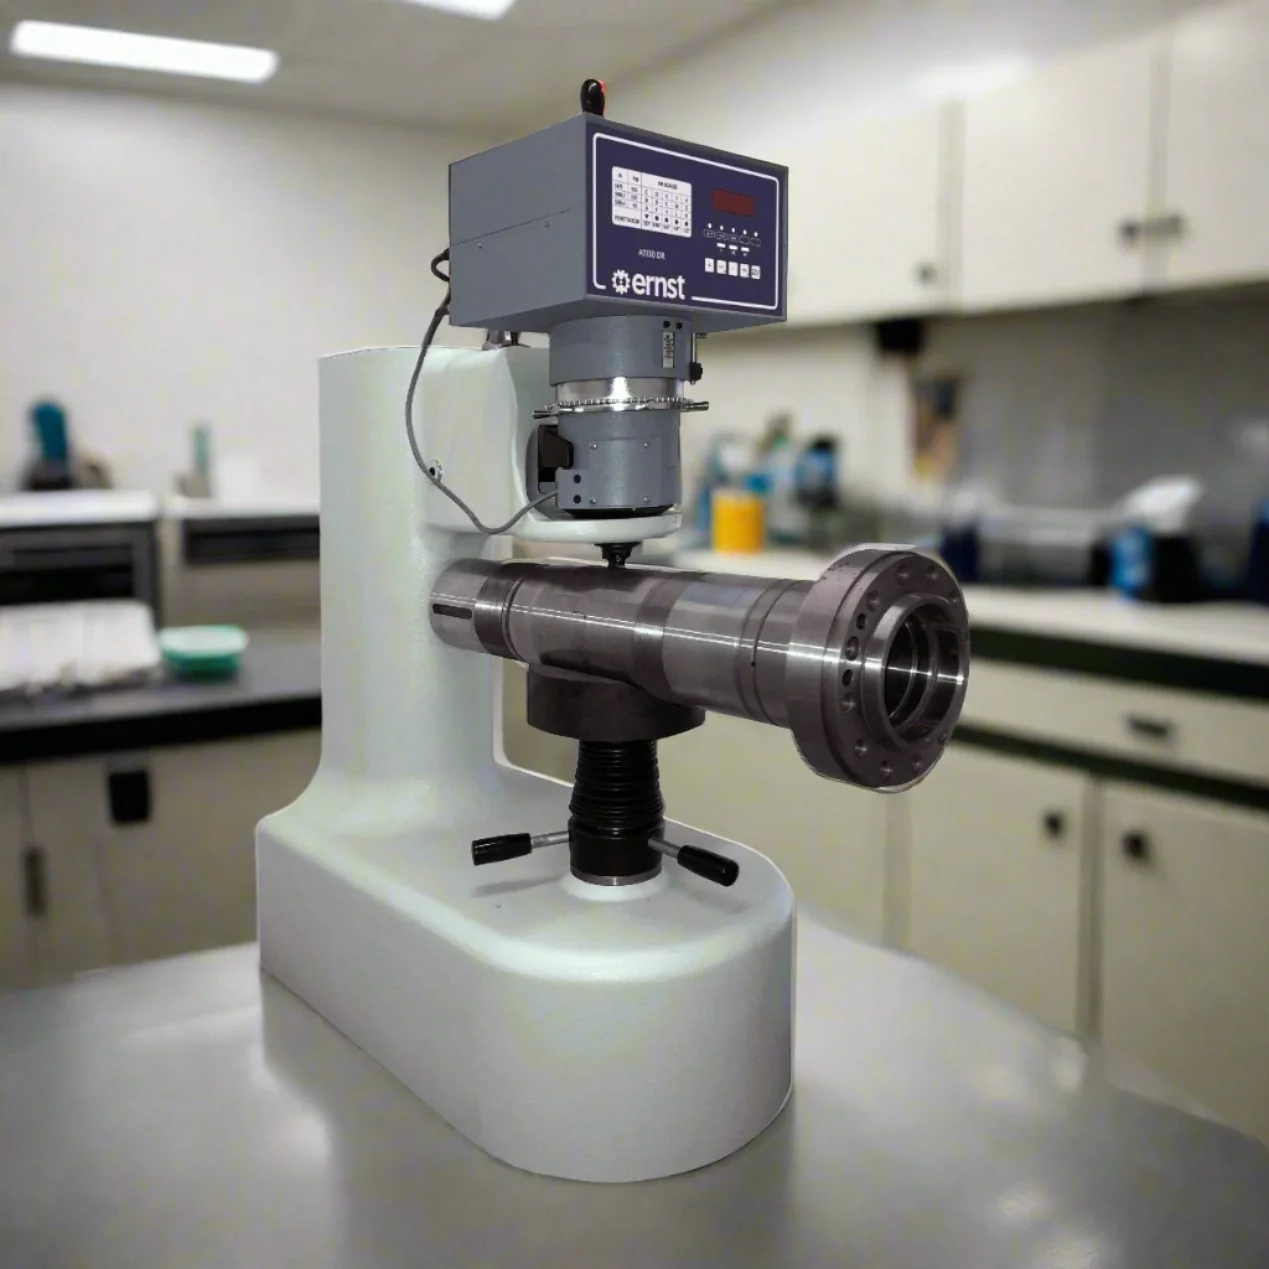
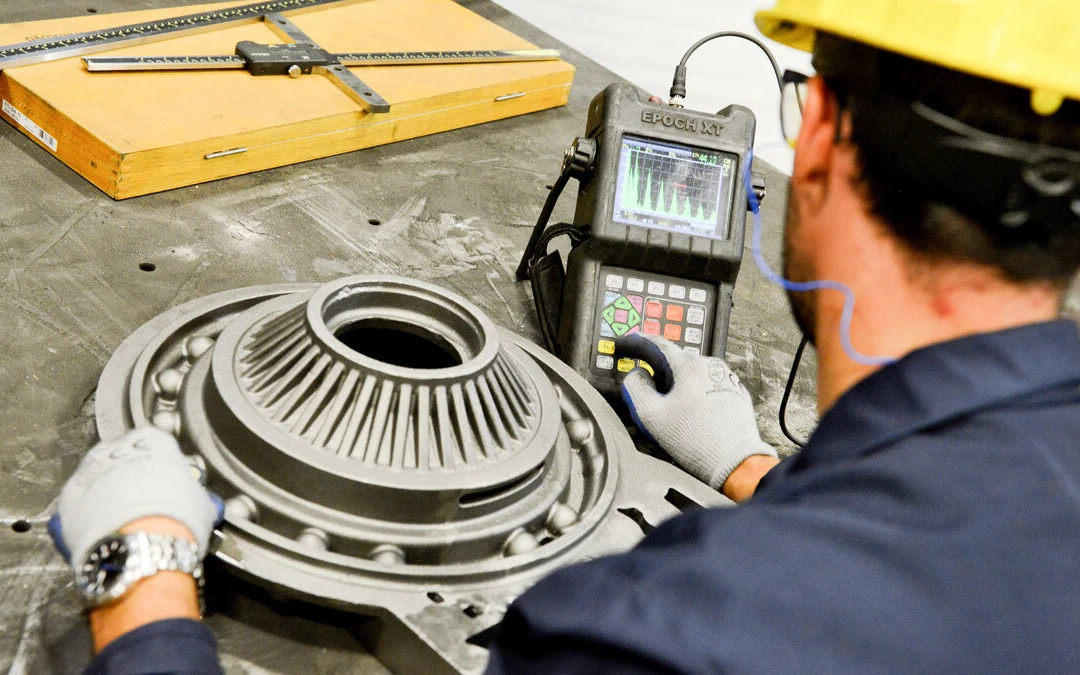
Nuestros recursos de inspección cubren metrología dimensional, verificación de material, ensayos mecánicos, ensayos no destructivos, medición de superficie y pruebas de presión / fuga. El plano del proyecto y el riesgo de servicio determinan qué métodos son necesarios.
| Área de control | Equipo / método | Objetivo típico |
|---|---|---|
| Dimensional | CMM Hexagon, CMM Mitutoyo, calibres convencionales | GD&T, diámetros, datums, posición, forma y dimensiones finales |
| Identidad de material | Espectrómetro, medidor de ferrita | Química / identidad de aleación y ferrita cuando se especifique |
| Propiedades mecánicas | Dureza Brinell / Rockwell; tracción / impacto en probetas especificadas | Verificar requisitos de propiedades en muestras representativas |
| Superficie / corrosión | Medición de rugosidad; verificación de corrosión / pasivación específica del proyecto | Condición superficial y evidencia requerida de corrosión o limpieza |
| END | Líquidos penetrantes; ultrasonidos o radiografía cuando sean técnicamente adecuados | Detectar discontinuidades superficiales o internas según geometría, tipo de defecto y especificación |
| Presión / fuga | Recursos de prueba hidrostática y neumática | Validar componentes de frontera de presión en la etapa requerida |
Mapa de capacidades para homologación de proveedores
| Etapa / riesgo | Controles típicos que podemos planificar alrededor del plano | Evidencia típica por proyecto |
|---|---|---|
| Material entrante e identidad | revisión de certificado, espectrómetro / ferrita cuando se requiera, identificación de lote | registros de material, trazabilidad colada / lote |
| Dimensiones en proceso | CMM, calibres y controles específicos en etapas definidas | informe dimensional, registros de control |
| Condición mecánica / superficial | dureza, rugosidad y ensayos de muestra especificados | resultados de dureza / rugosidad; informes específicos |
| Discontinuidades superficiales / internas | PT, UT o RT cuando sean técnicamente adecuados y exigidos | informe END ligado a pieza / lote |
| Frontera de presión y fuga | prueba hidrostática o neumática en la condición final acordada | registro de presión / fuga |
| Liberación final | condición visual, identificación, trazabilidad, embalaje y documentación completa | paquete de inspección final / liberación |
El objetivo no es maximizar el número de ensayos. Es conectar riesgo → método de inspección → etapa de fabricación → criterio de aceptación → registro conservado para que comprador y proveedor trabajen con el mismo plan de control.
Planificación de inspección
Un plan útil identifica característica, método, etapa, nivel de muestreo, criterio de aceptación y registro requerido. La inspección CMM es importante, pero no sustituye la verificación de material, los END ni las pruebas de presión cuando esos riesgos existen.
Soporte a la homologación de proveedores
Durante la homologación podemos proporcionar listas de equipos, estado de calibración, certificados aplicables y ejemplos de registros de calidad.
Contenido de un informe válido para liberar piezas OEM
Antes de comparar cotizaciones o aprobar la primera pieza, definir:
- Revisión del plano, característica numerada y límite acordado
- Lecturas reales, método, muestreo y referencia de calibración
- Identidad pieza/colada/lote y disposición de no conformidades
Consultar las pruebas técnicas o de fabricación relacionadas. Los ejemplos y equipos citados no acreditan la aceptación de un nuevo plano.
Enviar plano y criterios de aceptación para revisión.
Evidencias de inspección solicitadas
| Acordar en la RFQ | Criterios de aceptación, etapas de inspección y documentos |
|---|---|
| Revisión de plano, interfaces y referencias de medición | Método, cobertura, sensibilidad y norma de aceptación |
| Formato del informe, trazabilidad y muestreo | Los métodos y evidencias dependen del plano y acuerdo. |
Son requisitos de documentación, no informes reales disponibles ni evidencia de un pedido.