
El espesor de pared es una decisión de sistema
La fundición a la cera perdida puede producir secciones relativamente delgadas y complejas, pero un único número de “espesor mínimo” no tiene sentido sin conocer aleación, tamaño de la pieza, longitud de flujo, geometría local y concepto de alimentación. Una nervadura corta y delgada cerca de la entrada plantea un problema de llenado distinto de una pared larga y fina situada detrás de varias secciones pesadas.
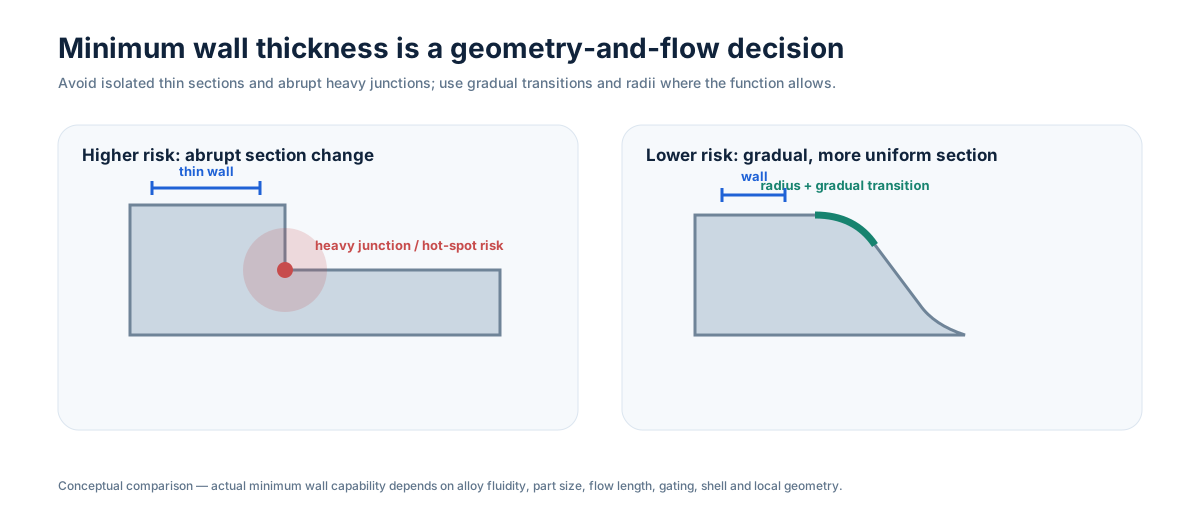
Vigile las transiciones, no solo el punto más delgado
Los cambios bruscos de un boss pesado a una pared delgada pueden crear comportamientos contrapuestos de llenado y solidificación. Cuando la función lo permita, use radios y transiciones graduales para suavizar el flujo y el enfriamiento. Las uniones pesadas aisladas también pueden aumentar el riesgo local de contracción aunque la pared contigua no sea especialmente fina.
Las paredes largas sin apoyo pueden deformarse durante la manipulación de cera, construcción de cáscara, tratamiento térmico o corte. Nervaduras, curvatura o geometría local pueden aportar rigidez, pero deben seguir permitiendo salida de la cera, cobertura de la cáscara y limpieza.
Revise las secciones delgadas junto con la aleación y la ruta
La fluidez y el comportamiento de colada varían según la aleación. Utillaje, posición de las entradas, precalentamiento de cáscara, temperatura de vertido y conectividad entre secciones influyen en que una característica fina sea robusta en producción. Por eso las afirmaciones de pared delgada deben confirmarse sobre la geometría real en lugar de copiarse de una tabla genérica.
El mecanizado también puede cambiar la decisión. Si una pared es delgada solo porque una cara adyacente se mecanizará mucho, puede ser mejor modificar la envolvente fundida o el sobrematerial en vez de forzar innecesariamente el proceso de fundición.
Clave para la RFQ
Envíe el modelo 3D e identifique las regiones delgadas que son funcionalmente fijas frente a las que pueden cambiar. Podemos revisar longitud de flujo local, transiciones de sección, rigidez, sobrematerial y acceso de inspección antes de liberar el utillaje.