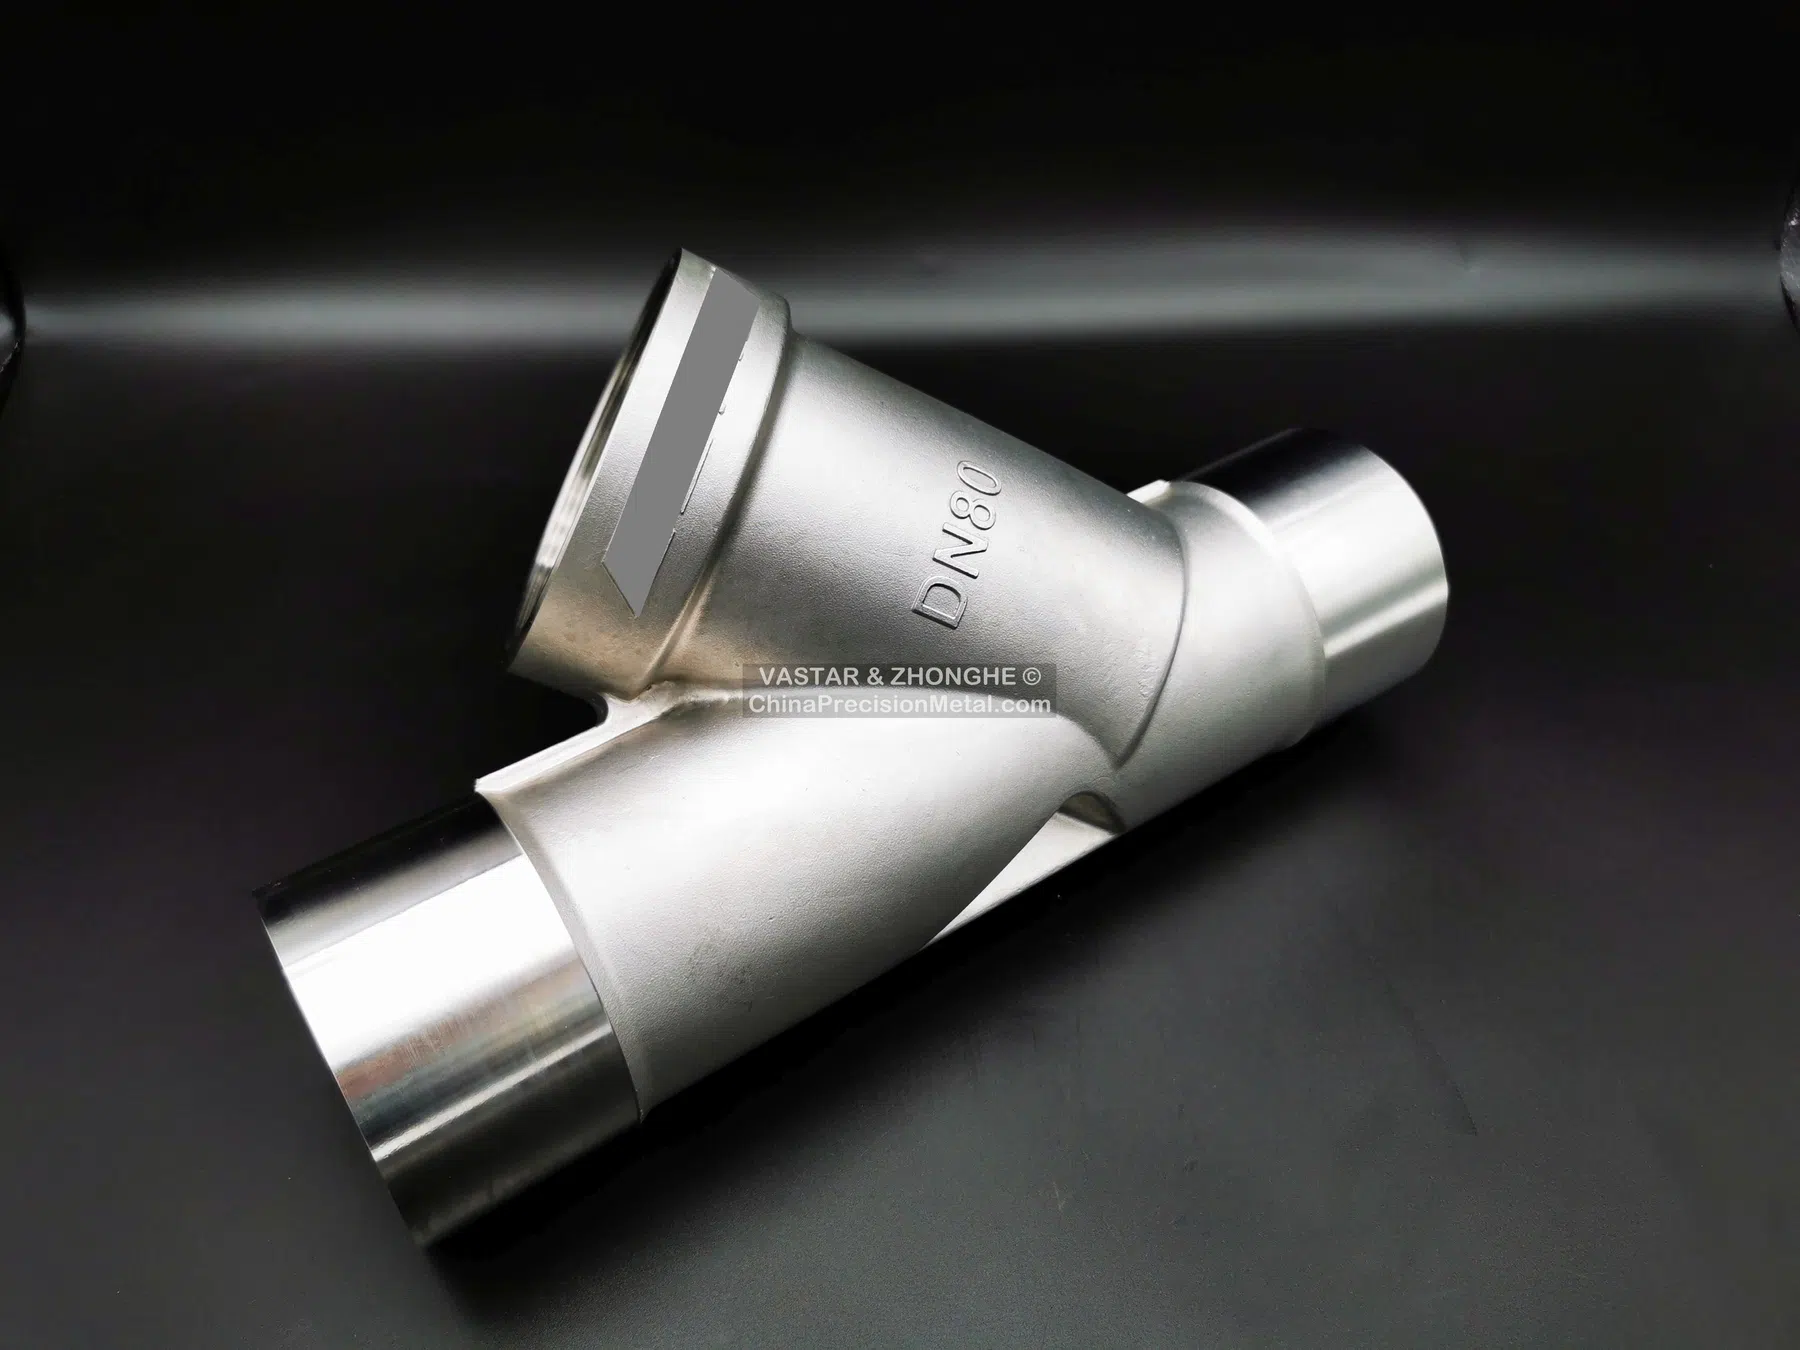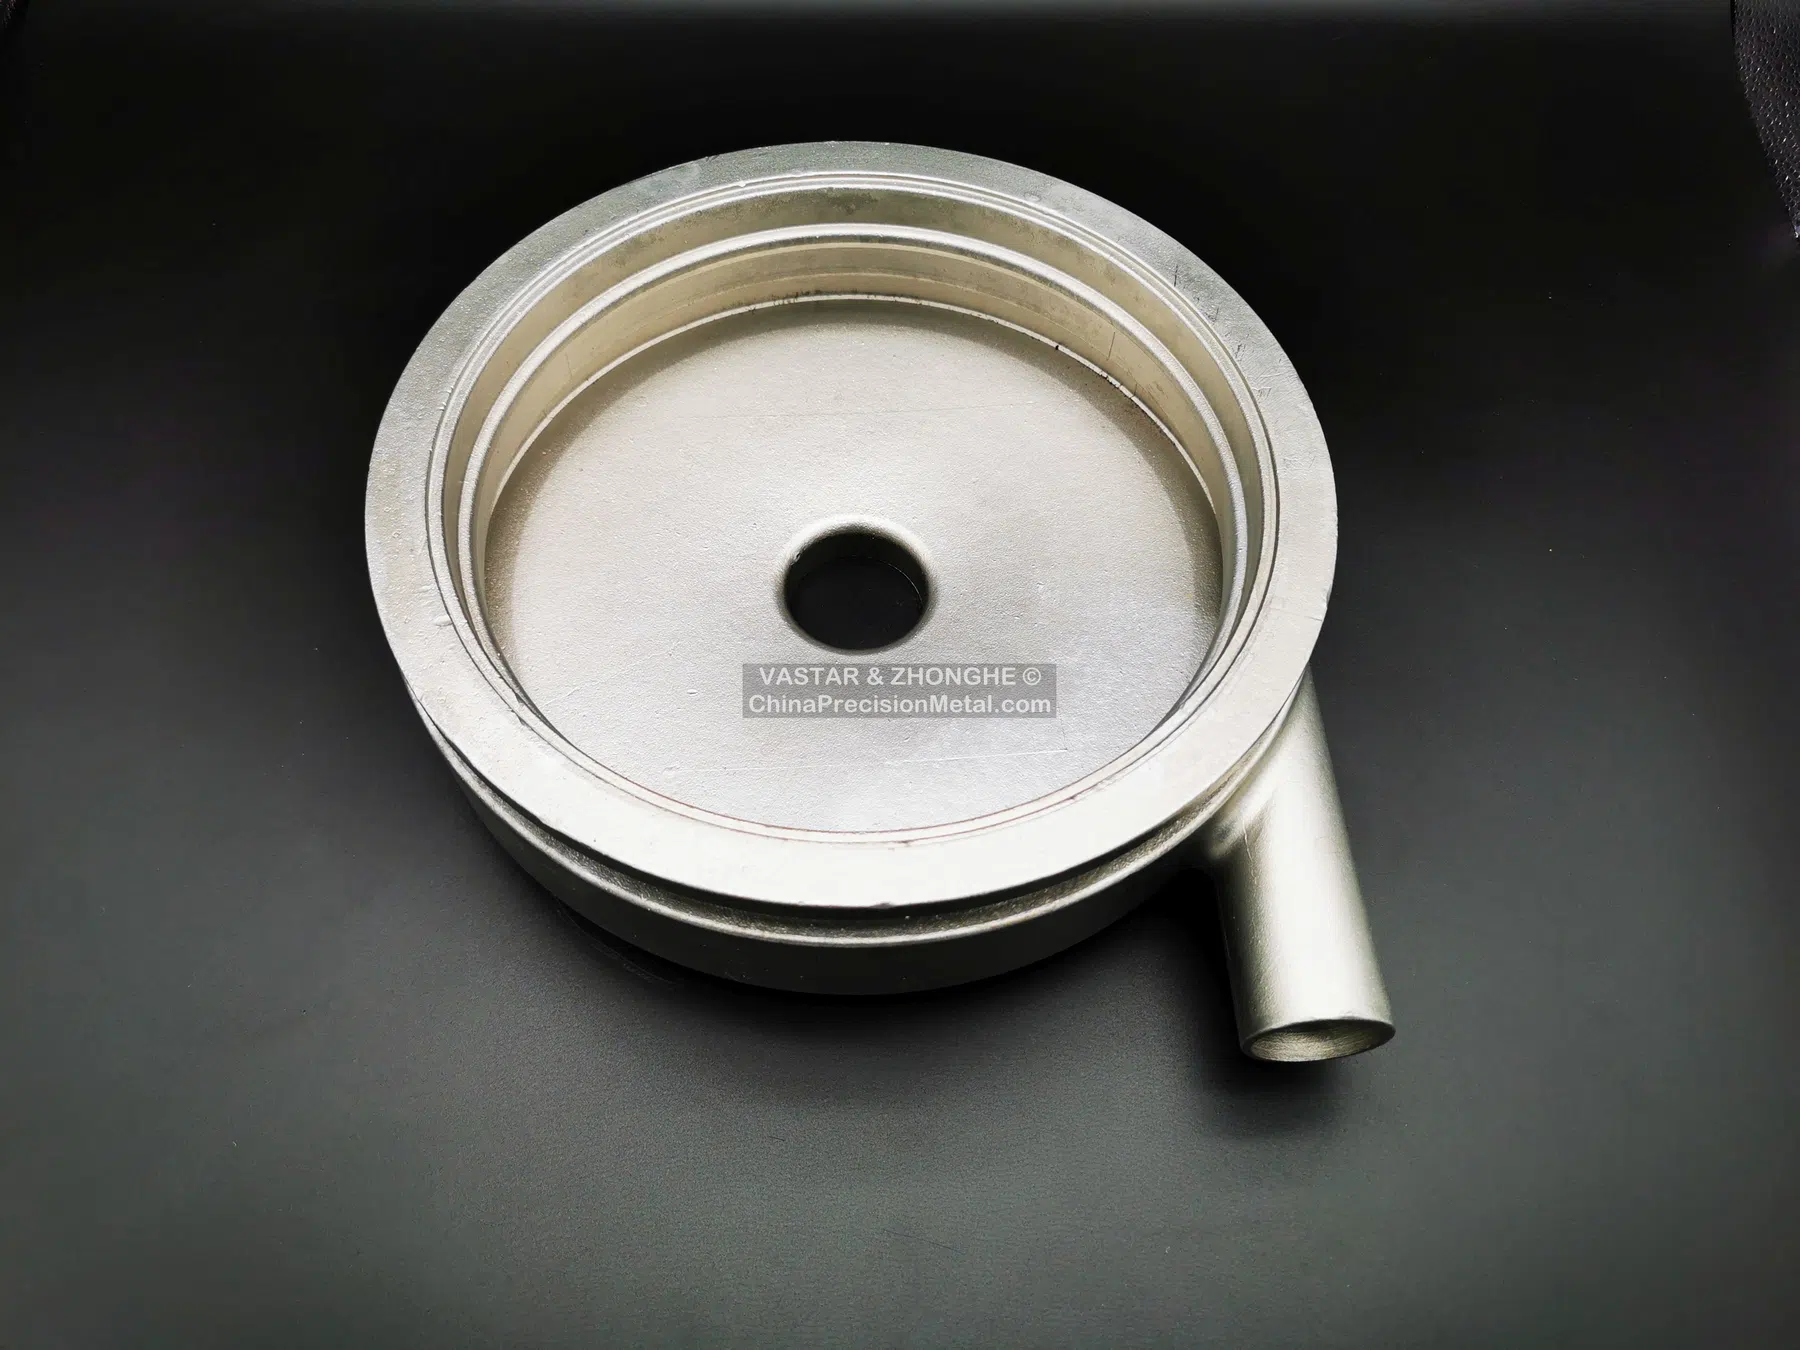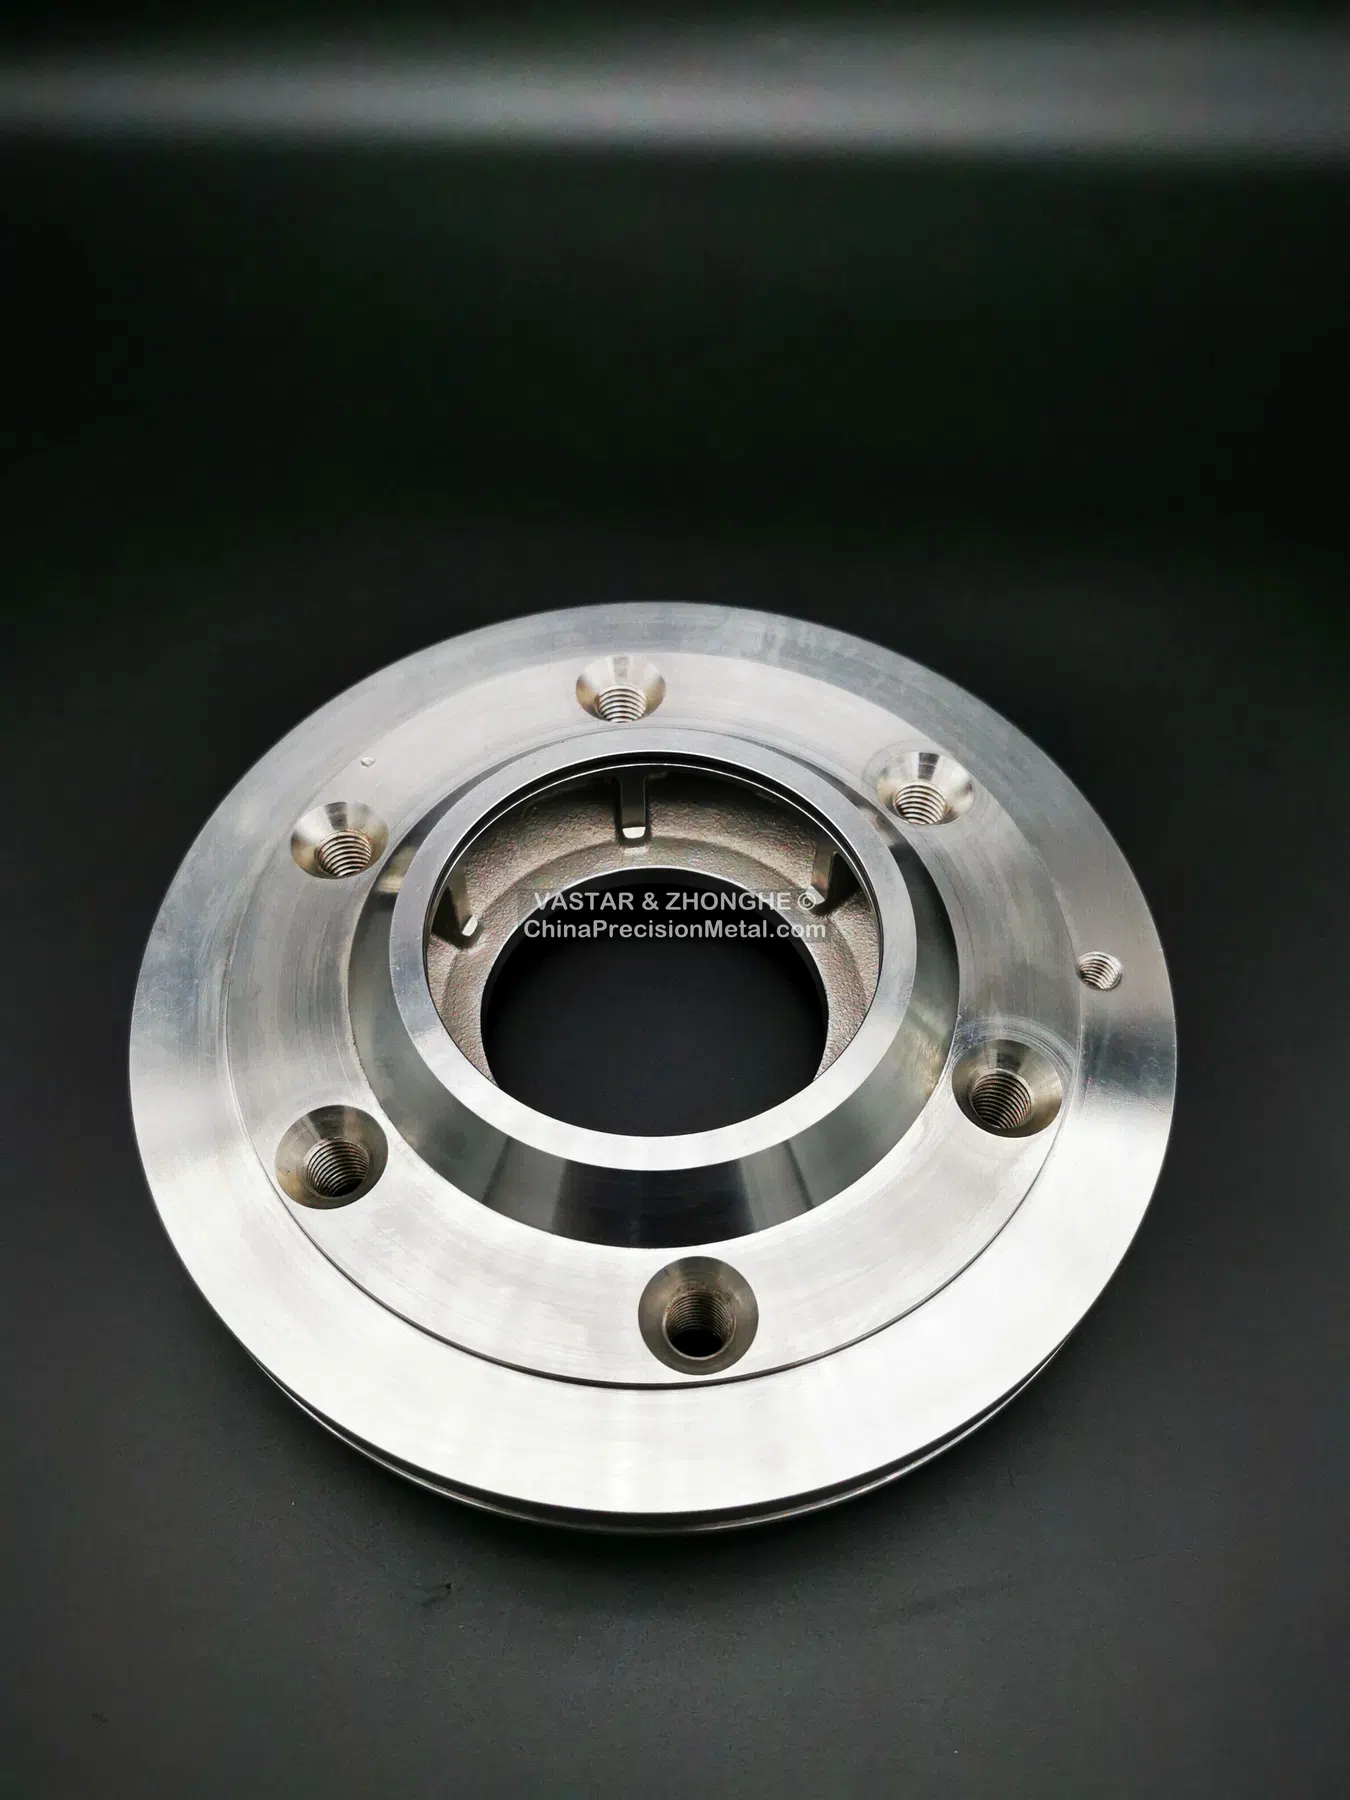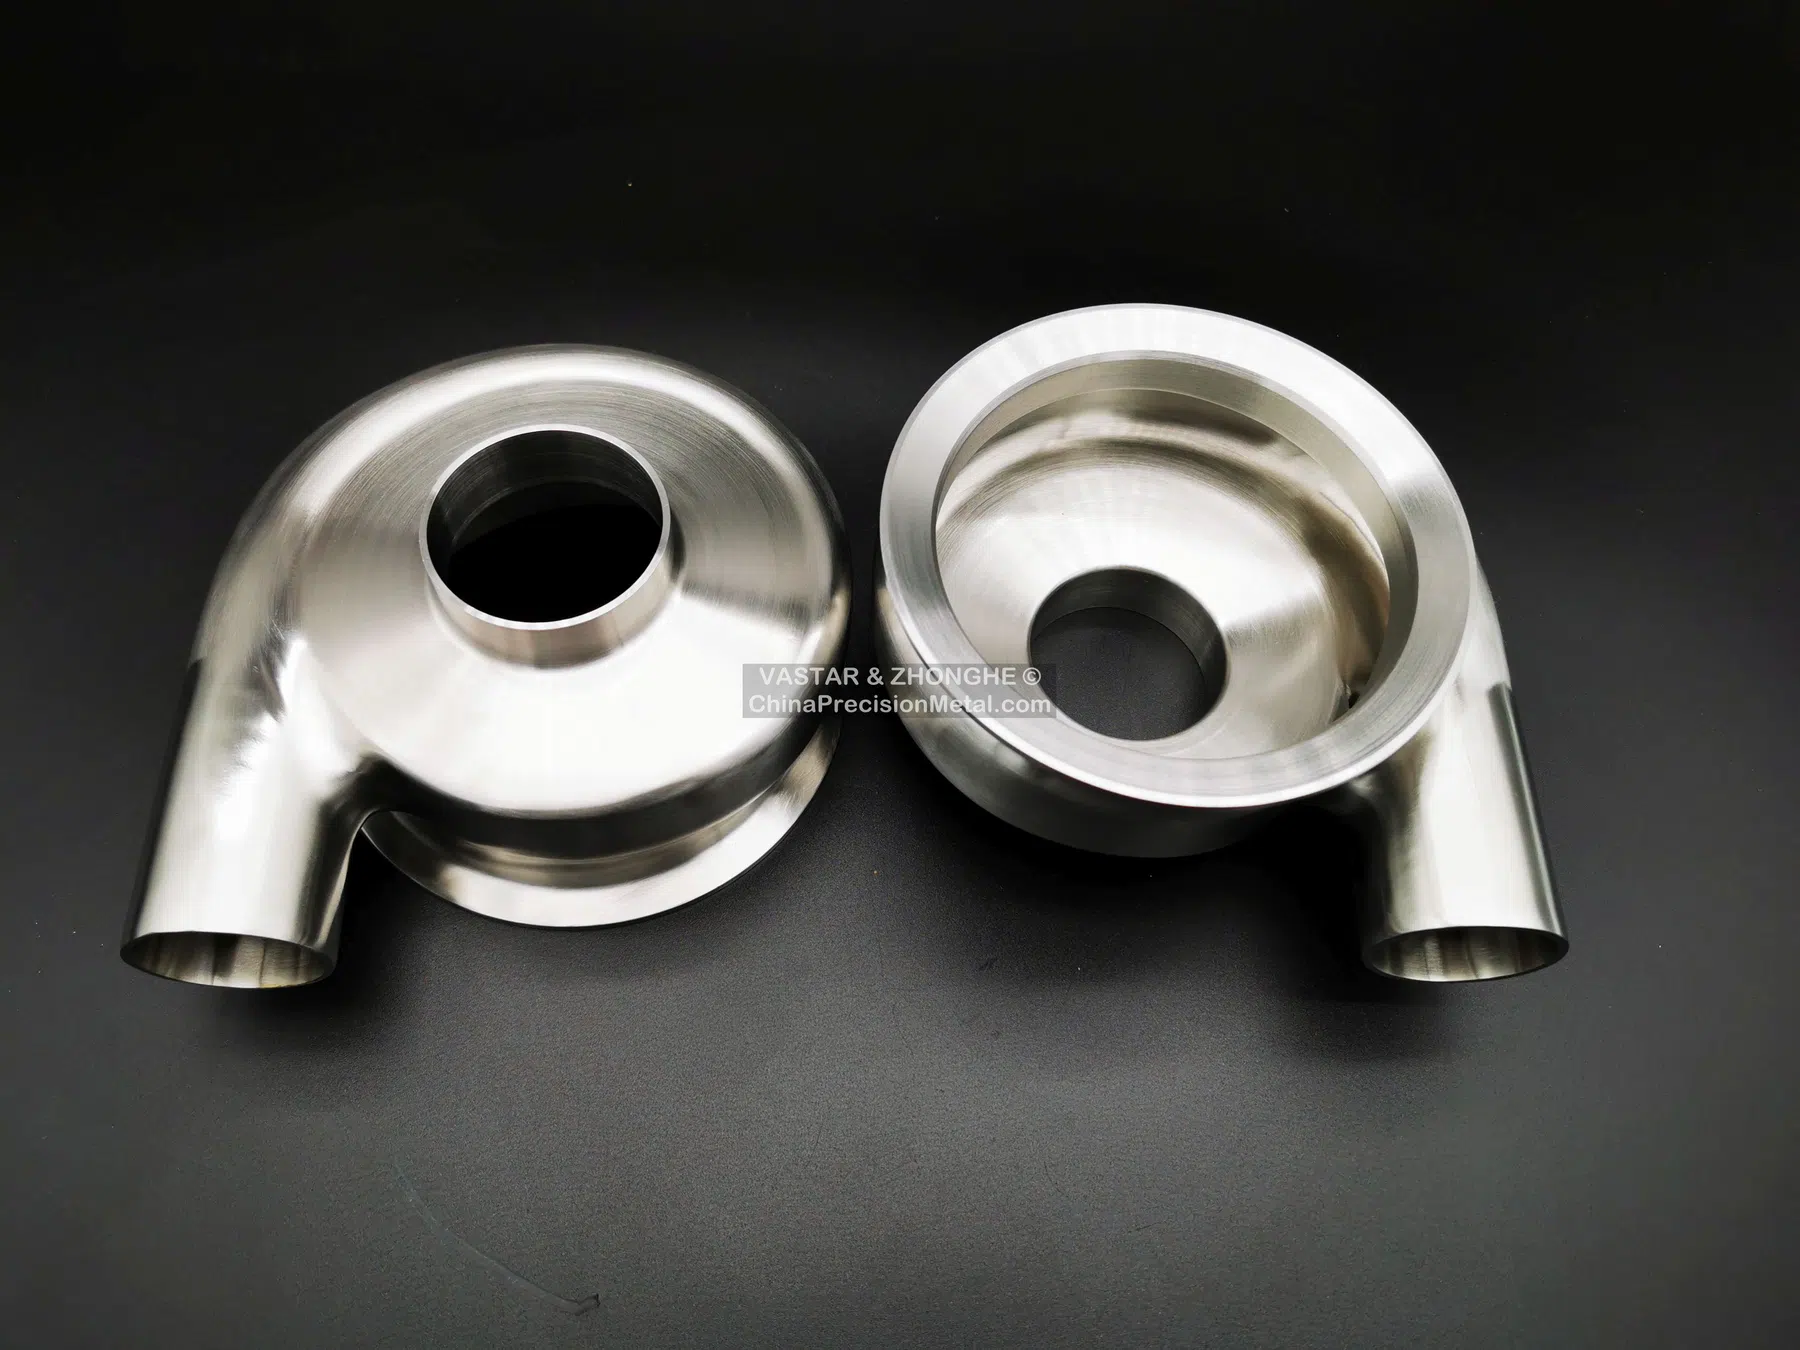
Ejemplo de fabricación, no certificado de ensayo: Cuerpo de válvula a presión muestra cómo se relacionan la integridad de la fundición, el mecanizado de los cierres y la planificación de la prueba de presión. No acredita la aceptación de otro diseño: especifique condiciones de ensayo, fugas admisibles y alcance de inspección.
Revisión del proceso centrada en el componente
Los componentes estancos a presión requieren tratar estructura de la fundición, profundidad de mecanizado, superficies de sellado y verificación final como un solo sistema. El mecanizado puede abrir discontinuidades que antes no estaban conectadas con la superficie, por lo que la planificación de pruebas debe reflejar la geometría terminada y no solo el estado bruto de fundición.
Prioridades de compra habituales
En circuitos de refrigeración deben evaluarse juntos la compatibilidad del fluido, las superficies de sellado mecanizadas y los criterios de fuga. La guía de fabricación de componentes de refrigeración líquida explica opciones de colectores y carcasas fundidos y mecanizados, sin presentar esas opciones como piezas ya aprobadas.
- Presión de diseño, presión de prueba y fuga permitida
- Medio de prueba gaseoso o líquido y secuencia de prueba
- Transiciones de pared, secciones pesadas aisladas y profundidad de mecanizado
- Superficies de sellado, puertos y conexiones roscadas
- Requisitos de verificación de material, END y trazabilidad
- Momento de la prueba antes y/o después del mecanizado final según especificación
- Permiso para soldadura de reparación, zonas prohibidas y aprobación/documentación requerida
Suministro integrado
Fundición de precisión, mecanizado CNC, END y pruebas de presión/fuga pueden coordinarse bajo una única ruta para evaluar conjuntamente el estado de la fundición y la estanqueidad terminada. Cualquier soldadura de reparación se rige por el plano/especificación y nunca se presupone aceptable en una frontera de presión.
Empezar por la aplicación
Facilite rango de presión y temperatura, medio, criterio de fuga, material, zonas de frontera de presión, profundidad de mecanizado cerca de ellas y el procedimiento END y de prueba presión/fuga requerido.
Proyectos de cliente y ejemplos de fabricación relacionados
Los ejemplos ilustran decisiones de fabricación; no demuestran que la pieza fotografiada sea la del caso descrito.