
A robótica é primeiro uma oportunidade de usinagem — a fundição apenas onde se encaixa
Os robôs humanoides combinam motores elétricos, redutores, rolamentos, sensores, baterias, bastidores, carcaças de articulações, suportes, eixos, efetuadores finais e muitas interfaces de precisão. Isto cria demanda real de fabricação metálica, mas não transforma cada robô em um grande programa de fundição por cera perdida.
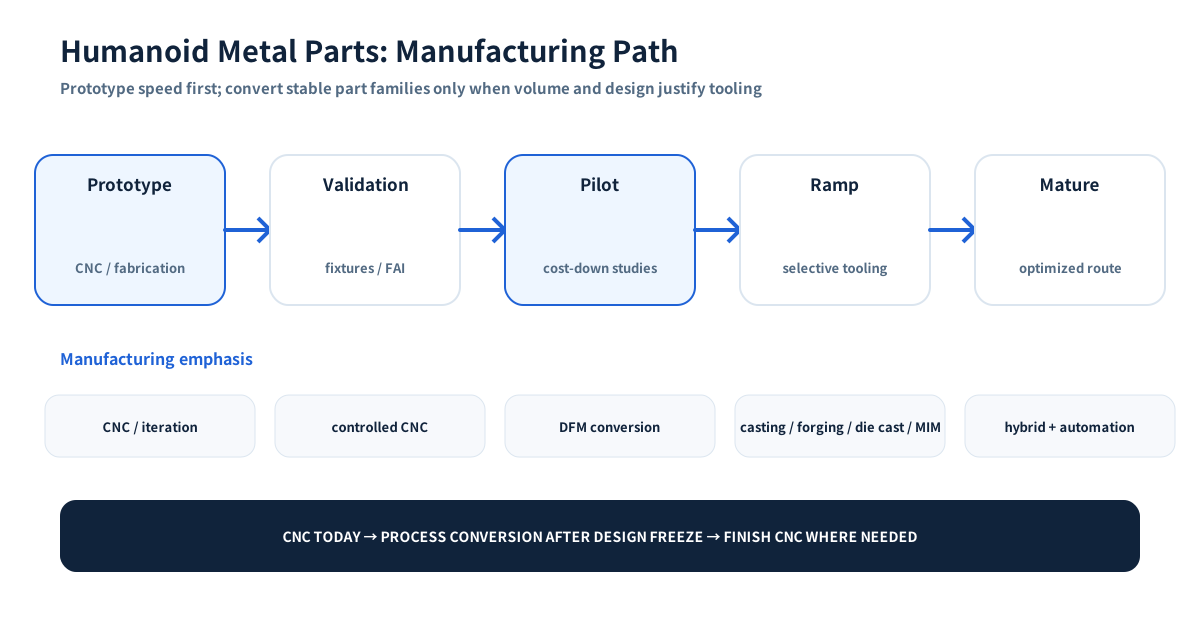
No curto prazo, o melhor adequação para um fornecedor industrial de alta variedade costuma ser CNC, fabricação de protótipo/piloto e conversão seletiva a rotas near-net depois de estabilizar o projeto.
O que dizem os dados de fornecimento de 2026
O análise de McKinsey de abril de 2026 estima que os atuadores representam aproximadamente 40–60% da BOM humanoide e os componentes estruturais —bastidores, carcaças de vedações, suportes e envolventes— em torno de 5–10%. Dentro do atuador, carcaças, eixos e rolamentos de precisão também são um bloco de custo importante.
McKinsey indica além disso que as estruturas atuais continuam dependendo muito de CNC, fabricação de baixo volume e montagem sob medida porque a arquitetura muda rápido e o volume é incerto. Rotas intensivas em dispositivo como fundição sob pressão ou forjamento ganham interesse quando projeto e interfaces convergem. Fonte.
A International Federation of Robotics informa de cerca de dois milhões de robôs industriais operacionais na China e de 54% das instalações anuais nos dados World Robotics citados em 2026. Esse ecossistema de automação, EV e movimento de precisão oferece capacidades adjacentes à robótica humanoide.
Oportunidades de componentes metálicos dentro de um humanoide
A arquitetura exata varia conforme o OEM, mas as oportunidades habituais para componentes metálicos incluem:
Hardware de atuadores e articulações
- carcaças e tampas de atuadores;
- interfaces motor / redutor;
- eixos, pinos e assentos de rolamentos;
- carcaças de articulação e suportes estruturais;
- furos de precisão, roscas e datums de montagem;
- interfaces metálicas térmicas e protectoras.
Essas peças são sensíveis à cadeia de tolerâncias. Ajustes de rolamento, alinhamento de engrenagens, runout, coaxialidade e rigidez podem importar mais que o acabamento cosmético.
Bastidores, ligações e interfaces estruturais
Estruturas, braços, elos, suportes e carcaças equilibram rigidez, peso, fadiga e fabricabilidade. As primeiras versões costumam ser usinadas ou fabricadas porque a geometria muda. Com maior volume estável, alumínio fundido sob pressão, forjamento, extrusão, chapa ou compósitos podem ser mais econômicos conforme cargas e peso.
Manos, pinzas e efetuadores finais finais
Podem conter numerosos suportes pequenos, dedos, vedações, eixos, carcaças, interfaces de ferramenta e peças de desgaste. Tendem a conservar alta variedade porque o efetuador depende da tarefa.
O CNC em pequenos lotes e ciertas peças near-net de inox/liga podem continuar sendo úteis embora o bastidor principal migre a alto volume.
Partes térmicas e de controle de fluidos
Conforme potência e aplicação, o robô pode usar pequenas cold plates, coletores, hardware de bombas/válvulas ou envolventes vedadas. São problemas normais de engenharia térmica/fluidos que devem ser especificados por pressão, limpeza, material e vazamentos.
por isso o CNC é tão importante em protótipo e piloto
O desenvolvimento humanoide continua sendo iterativo. Uma carcaça de articulação pode alterar se o redutor mudar, motor, rolamento, sensor ou roteamento de cabos. o ferramental dedicado se transforma em lastro se a interface muda antes da próxima versão.
O CNC oferece:
- revisões rápidas sem novos moldes de conformado;
- conversão direta do CAD liberado a hardware protótipo/piloto;
- acesso a alumínio, inoxidável, aço ligado, titânio e plásticos técnicos;
- datums precisos para testar cadeias de tolerância;
- comparação simples de variantes;
- produção prático de decenas de números de peça em pequenos lotes.
É um ambiente natural de alta variedade, baixo volume.
Quando pode encaixar a fundição por cera perdida — seletivamente
Não deve ser apresentado como processo por defeito das estruturas humanoides. Bastidores de alumínio leves e grandes carcaças costumam ser melhores candidatos para CNC, fundição sob pressão, forjamento, extrusão ou estruturas fabricadas.
Pode resultar interesante quando:
- inoxidável, aço ligado ou outra liga fundível é funcionalmente adequada;
- a geometria consolida várias peças usinadas/soldadas;
- a a demanda anual recorrente justifica o ferramental;
- a forma near-net oferece mais que uma geometria ultraleve de chapa/extrusão;
- a usinagem final se concentra em assentos, interfaces e datums.
Exemplos potenciais: carcaças compactas complexas, partes de efetuadores finais, suportes de ambientes severos, determinadas estruturas de atuador/redutor e componentes de bomba/válvula. Cada um exige DFM próprio.
O que sucede depois do design freeze
Quando madura a arquitetura, compras deve reabrir a decisão de processo em vez de escalar automaticamente a rota protótipo.
Uma revisão prático de conversão pergunta:
- quais números de peça serão estáveis durante várias revisões?
- Quais têm demanda plurianual previsível?
- Quanto material elimina CNC de cada bloco?
- quais tolerâncias são realmente funcionais e quais podem passar a near-net?
- O alívio de peso importa mais que material/desempenho?
- A rota de carga favorece forjamento, fundição, extrusão ou estrutura fabricada?
- Pode MIM substituir aa usinagem em hardware pequeno repetitivo?
- Pode a fundição sob pressão justificar ferramental em carcaças não ferrosas estáveis?
O objetivo não é eliminar CNC, mas sim concentrar a usinagem de precisão nas interfaces onde adiciona valor.
Modelo de fabricação por etapas
| Etapa | Necessidade típica de sourcing | Ênfase provável |
|---|---|---|
| conceito / protótipo | Velocidade, aprendizado geométrico, mudanças frequentes | CNC, apoio aditivo, fabricação de baixo volume |
| Validação de engenharia | Datums repetíveis, ajuste, carga, pequenos lotes | CNC com fixtures controlados e inspeção |
| Piloto / pre-série | Revisões estáveis, cost-down, qualificação | CNC + primeiros estudos de conversão near-net |
| Ramp | Volume repetível, evidência de capacidade, dispositivo pronto | Variedade CNC, fundição, forjamento, die casting, MIM conforme família |
| Plataforma madura | Custo, automação, capacidade, resiliência dual-source | Rotas intensivas em dispositivo para peças estáveis; CNC em interfaces críticas |
Um robô pode estar em várias etapas ao mesmo tempo: tronco estável enquanto mão, suporte de sensor ou efetuador final mudam a cada poucas semanas.
As prioridades de qualidade apenas diferem das peças mecânicas normais em grau
Se precisa disciplina em:
- GD&T e datums alinhados com o montagem de articulações;
- ajustes de rolamentos e geometria eixo/furo;
- runout e coaxialidade de sistemas rotativos;
- controle de rebarbas e arestas cerca de cabos e vedações;
- rastreabilidade de material/tratamento quando estruturalmente importante;
- FAI durante ciclos rápidos de revisão;
- estudos de capacidade quando o processo seja estável para que Cpk seja significativo;
- controle de mudanças documentado ao alterar motor, rolamento ou redutor.
Em HMLV, uma peça perfeitamente usinada em uma revisão obsoleta continua sendo uma peça incorrecta.
Onde pode ser útil um fornecedor HMLV na China
A base china de robótica, EV, usinagem e eletromecânica pode encurtar iterações, mas a decisão deve considerar IP, logística, controles de exportação, dados/segurança e resiliência regional.
A melhor adequação costuma estar na fabricação no nível de componente, onde o comprador controla o projeto e precisa usinagem/fundição, inspeção e execução de revisões confiáveis entre muitos números de peça, não um fornecedor que afirme “fabricar robôs humanoides”.
Chave para a RFQ
Envie desenho/modelo liberado, revisão, material, etapa protótipo/piloto/produção, lote e demanda anual, datums/ajustes críticos, restrições de superfície/peso, inspeção e cadência esperada de revisões. Se o projeto é suficientemente estável, solicite comparar apenas CNC em relação a near-net + usinagem final em vez de escalar automaticamente o processo protótipo.